


 Connexion
 Blog

TRS pour lignes de snacks : du friteuse à l'emballeuse

Points clés
- Mesurez la friteuse en kg par heure et chaque peseuse et ensacheuse en sachets par minute ; rapportez l'OEE de la ligne en kg bons emballés.
- La friteuse s'arrête rarement à cause des emballeuses : quand une ensacheuse s'arrête, le produit est dévié ou la friteuse est ralentie - ce sont toutes des pertes.
- Les changements de parfum et les nettoyages pour allergènes ont leurs propres codes : mesurés, tenus à part des pannes, jamais raccourcis.
- Le surremplissage (bag giveaway) ne réduit pas l'OEE, mais c'est du produit que personne ne paie : suivez-le à côté de l'OEE.
- Là où l'API automate de l'ensacheuse indique seulement 'stopped', un clip caméra montre ce qui s'est passé et l'opérateur confirme la raison.
À 10h15, les mâchoires de scellage de l'ensacheuse deux coincent sur une miette d'assaisonnement. La friteuse continue de tourner, le convoyeur de distribution envoie plus de chips aux deux autres peseuses, et quand elles sont pleines, l'excédent part à la benne à rebut. Dans le rapport OEE, l'heure semble bonne pour la friteuse et mauvaise pour les emballeuses, et personne ne peut dire quel nombre représente la ligne.
Les lignes de snacks relient un processus continu - épluchage, coupe, friture ou cuisson et assaisonnement - à un emballage discret : peseuses multi-têtes et ensacheuses verticales. C'est à cette jonction que commence la plupart de la confusion sur l'OEE. Ce guide couvre où mesurer, comment fixer les cadences idéales, les arrêts habituels, les changements d'assaisonnement, le giveaway et un exemple de poste avec pertes chiffrées.
Où mesurer l'OEE sur une ligne de snacks
Une ligne de chips va du calibreur et trancheur au lavage, la friteuse, le déshuileur et un trieur optique jusqu'au tambour d'assaisonnement, puis le long d'un convoyeur de distribution vers plusieurs postes peseuse-ensacheuse, un formeur-carton et un palettiseur. Les snacks extrudés et cuits échangent le trancheur et la friteuse contre un extrudeur, un four ou un sécheur, mais la configuration reste la même : un processus continu alimentant plusieurs machines d'emballage.
Mesurez à deux niveaux. Sur de nombreuses lignes, la capacité d'emballage est dimensionnée au-dessus de la friteuse pour que les ensacheuses puissent rattraper leur retard, ce qui fait de la friteuse la contrainte. Son OEE s'exprime en kg par heure de produit fini. Chaque poste peseuse-ensacheuse a son propre OEE en sachets par minute, ainsi vous voyez lequel s'arrête. Le chiffre de la ligne est les kg bons emballés par rapport au débit nominal de la friteuse sur le temps planifié. Notre guide OEE sur plusieurs machines couvre l'arithmétique.

Fixer les cadences idéales
Pour la friteuse, la cadence idéale est la capacité nominale en kg par heure pour ce produit, issue de la conception ou d'un maximum testé, pas la moyenne d'une bonne semaine. Les chips fines, chips kettle et formes extrudées ont des cadences différentes, donnez-en une par produit. Si la friteuse est ralentie parce que les pommes de terre sont de mauvaise qualité, c'est une perte de vitesse avec une raison, pas un nouvel idéal.
Pour un poste peseuse-ensacheuse, l'idéal est les sachets par minute pour cette taille de sachet et ce film. Une ensacheuse rapide sur un petit sachet est plus lente sur un sachet familial. Utilisez la plus lente entre la peseuse et l'ensacheuse pour chaque taille de sachet comme idéal de poste.
Arrêts par poste
| Poste | Arrêts typiques | Facteur OEE |
|---|---|---|
| Trancheur et laveur | Changements de lame, ruptures d'alimentation en pomme de terre, cailloux | Disponibilité ; les changements de lame peuvent être planifiés |
| Friteuse | Température d'huile hors plage, interruptions d'alimentation, défauts de bande | Disponibilité, ou perte de vitesse en cas de ralentissement |
| Tambour d'assaisonnement | Appliqueur bouché, trémie d'assaisonnement vide, changement de parfum | Disponibilité ; une couverture inégale est un défaut qualité |
| Multihead weigher | Produit collant dans les godets, plateaux alimentateurs déréglés, aucune combinaison valide | Performance ; rejets sous-poids sont qualité |
| Ensacheuse verticale | Raccord film, enregistrement d'impression, produit dans le scellage, coincement des mâchoires, défauts de mise sous gaz | Disponibilité pour arrêts longs, Performance pour micro-arrêts |
| Formeur-cartonneur | Magasin à cartons vide, pistolet à colle bouché, bourrage de sachet à l'entrée | Disponibilité, ou blocage de l'ensacheuse |
Quand une ensacheuse s'arrête, la friteuse continue généralement de tourner. Le produit va vers les autres postes, dans une trémie tampon ou au rebut. C'est pourquoi une friteuse peut afficher une heure parfaite alors que la ligne perd du rendement. Imputez le produit dévié au poste qui a stoppé, pas à la friteuse, comme expliqué dans trouver la vraie contrainte sur des lignes liées.
Assaisonnement et changements de parfum
Avec l'assaisonnement dans un tambour après la friteuse, un changement de parfum implique de vider et nettoyer le tambour et l'appliqueur, de charger le nouvel assaisonnement, et d'envoyer le produit mélangé intermédiaire en retouche ou au rebut. Un passage d'un parfum contenant du lait à un parfum sans lait nécessite un nettoyage allergène validé. Ne le raccourcissez pas pour gagner des points OEE : mesurez-le, donnez-lui son propre code et tenez-le séparé des pannes. Plus dans notre guide sur la validation du changement d'allergène.
Les lignes avec assaisonnement à chaque poste d'emballage changent un poste à la fois pendant que la friteuse continue. Cela déplace le changement hors du processus et dans la Disponibilité d'un poste. Dans tous les cas, enregistrez un temps standard par changement et loguez chaque minute au-delà avec une raison.
Micro-arrêts aux peseuses et ensacheuses
La plupart des arrêts sur les lignes de snacks sont courts. L'huile et l'assaisonnement font coller le produit dans les godets de peseuse, des fines partent dans le scellage du sachet, un raccord de film passe les mâchoires, un sachet coince à l'entrée du formeur-carton. L'opérateur dégage chacun en moins d'une minute, et chacun envoie du produit vers le trop-plein. Enregistrés à la main, ils disparaissent. Notre guide sur les micro-arrêts sur lignes d'emballage montre comment les dévoiler.
Les ralentissements se cachent aussi ici. Une ensacheuse ralentie pour éviter des joints qui fuient sur un film conserve cette vitesse après que le film est passé. Comparez les sachets par minute avec la vitesse nominale pour cette taille de sachet, poste par poste et par shift.
Pertes qualité et surremplissage
La qualité sur une ligne de snacks est les kg bons emballés sur les kg produits. Les pertes : chips rejetés par le trieur optique pour couleur ou défauts, produit cassé et fines, produit mis au rebut dans le trop-plein pendant qu'une ensacheuse était arrêtée, mélange de parfums lors des changements, et sachets rejetés pour joints qui fuient, mauvais codes ou poids.
Le surremplissage est distinct. Une peseuse multi-têtes réglée au-dessus du poids déclaré, pour éviter les rejets pour sous-poids, emballe du produit qui n'est jamais payé. Les sachets trop remplis comptent toujours comme bons, donc l'OEE ne le montre pas. Suivez le poids moyen par emballage par rapport au poids déclaré par station et évaluez la différence, comme dans notre guide sur le surremplissage et perte qualité.
Sources de données et apport de la caméra
L'automate de la friteuse donne l'état, la température d'huile et le débit ; une bande peseuse après la friteuse donne les kg produits. Chaque peseuse reporte les pesées et le poids moyen, chaque ensacheuse son état, ses arrêts et le comptage des sachets. La peseuse de contrôle fournit les rejets. L'opérateur saisit la raison d'un tap.
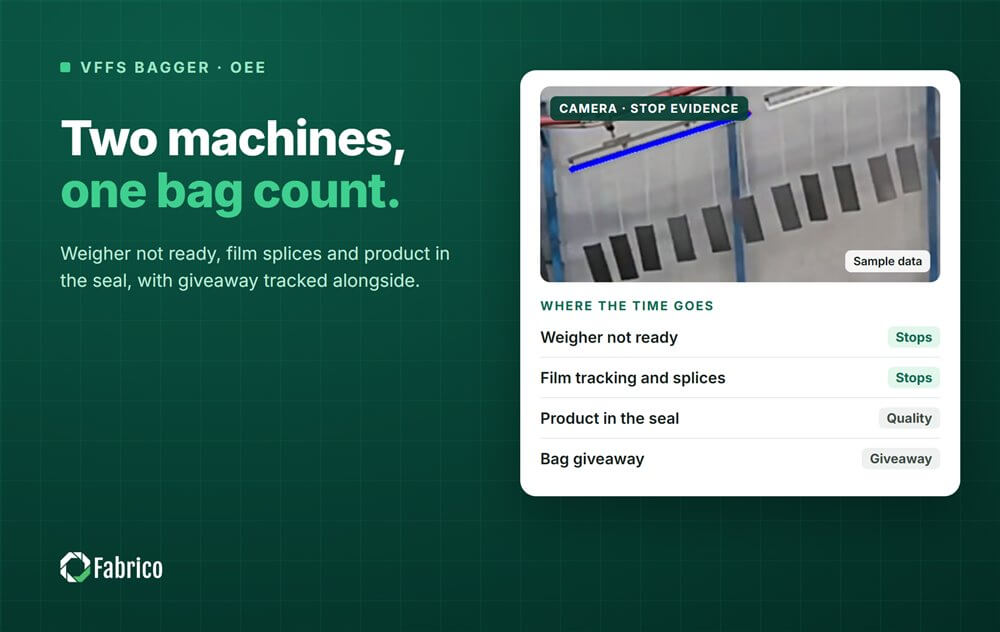
Ce qui manque, c'est le pourquoi. Là où la SPS de l'ensacheuse dit seulement 'stopped', une caméra surveillant la décharge de la peseuse ou les mâchoires conserve un clip de ce qui s'est passé : pontage de produit dans une trémie, rupture de film, sachet coincé dans les mâchoires. Le logiciel suggère une raison, l'opérateur la confirme, et le clip reste associé à l'arrêt comme preuve.
Exemple de poste sur une ligne de chips
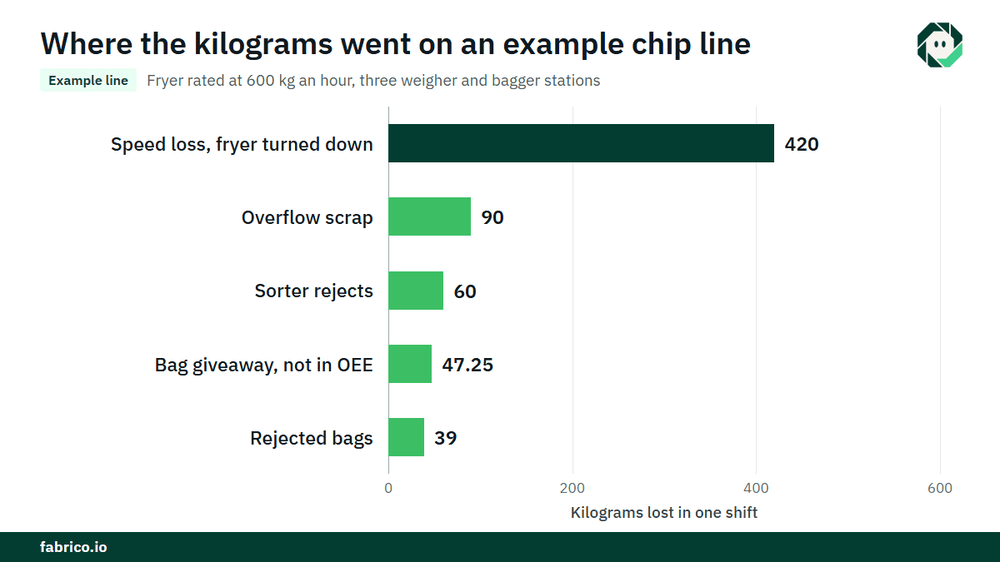
Ligne exemple (chiffres illustratifs, pas un client) : une friteuse nominale 600 kg de chips finies par heure alimente trois postes peseuse-ensacheuse remplissant des sachets de 150 g. Le temps de production planifié est 480 minutes.
- Changement de parfum avec nettoyage allergène : 45 minutes. Arrêts friteuse et trancheuse : 15 minutes. Temps de fonctionnement = 480 moins 60 = 420 minutes. Disponibilité = 420 / 480 = 87.5%.
- Production idéale en 420 minutes : 7 heures x 600 = 4 200 kg. La bande peseuse a mesuré 3 780 kg, parce que la friteuse a été ralentie pendant que les ensacheuses étaient arrêtées. Performance = 3 780 / 4 200 = 90.0%.
- Pertes : rejets du trieur 60 kg, rebut d'excédent 90 kg, sachets rejetés 39 kg, total 189 kg. Bons emballés = 3 591 kg. Qualité = 3 591 / 3 780 = 95.0%.
- OEE = 0.875 x 0.900 x 0.950 = 74.8%. Vérification : 3 591 kg / 600 kg par heure = 5.985 heures, soit 359.1 minutes, et 359.1 / 480 = 74.8%.
Maintenant évaluez-le. Si la ligne est en rupture et qu'un kg de chips apporte 3,00 $ de contribution (3,00 € dans une usine euro), les 420 kg de perte de vitesse coûtent 1 260 $ par poste. Le giveaway vient en plus : les peseuses ont moyen 152 g pour un sachet de 150 g, donc les 3 591 kg ont rempli 23 625 sachets avec 2 g en plus chacun, 47.25 kg de produit. À un coût variable de 2,00 $ le kg (2,00 €), cela fait 94,50 $ par poste. Sur 600 postes par an : 756 000 $ de perte de vitesse et 56 700 $ de giveaway, soit 756 000 € et 56 700 €.
Erreurs commises par les usines sur les lignes de snacks
- Prendre l'OEE de la friteuse pour l'OEE de la ligne, ainsi les arrêts des ensacheuses et le rebut d'excédent n'apparaissent jamais.
- Utiliser une unité différente sur chaque machine au lieu du kg.
- Imputer le rebut d'excédent à la friteuse au lieu de l'ensacheuse qui a stoppé.
- Raccourcir un nettoyage allergène validé lors d'un changement de parfum pour gagner des minutes.
- Laisser le giveaway hors de la revue des pertes parce que l'OEE ne le montre pas.
Où Fabrico intervient
Fabrico est une plateforme de performance manufacturière avec vision par ordinateur. Sur une ligne de snacks elle commence par l'OEE et un MES léger : enregistrement automatique des temps d'arrêt à la friteuse et à chaque peseuse et ensacheuse, et OEE en direct par ligne et par poste.
- L'opérateur confirme la raison d'un arrêt en une touche, à la station où il s'est produit.
- Un clip caméra comme preuve pour un arrêt lorsque la caméra surveille une peseuse ou une ensacheuse.
- Les pertes chiffrées en argent et classées par montant, afin que perte de vitesse, rebut d'excédent et dépassements de changement se comparent en dollars ou euros.
- Une vue unique à travers les usines pour les groupes qui exploitent plusieurs lignes de snacks.
- Pour une panne, un ordre de travail vers le technicien approprié avec son coût.
Vous commencez sur une ligne, avec une base mesurée et une date de décision convenue à l'avance. Chaque usine reçoit un devis après examen de ses lignes.
Questions fréquentes
Où faut-il mesurer l'OEE sur une ligne de snacks ?
À deux niveaux : la friteuse ou le four en kg par heure, et chaque poste peseuse-ensacheuse en sachets par minute. Rapportez l'OEE de la ligne en kg bons emballés par rapport à la capacité nominale de la friteuse sur le temps planifié, afin que les pertes aux deux extrémités apparaissent.
Le giveaway fait-il partie de l'OEE ?
Non. Les sachets trop remplis comptent toujours comme bons, donc le giveaway ne diminue pas l'OEE. Suivez-le à côté de l'OEE, par peseuse, et valorisez-le.
Comment traiter un changement de parfum dans l'OEE ?
Consignez-le comme un changement avec son propre code et un temps standard. S'il inclut un nettoyage allergène validé, mesurez cette partie séparément et ne la raccourcissez jamais. Les minutes au-delà du standard reçoivent un motif.
Quelle est la cadence idéale pour une peseuse multitent et une ensacheuse ?
Les sachets par minute nominal pour cette taille de sachet et ce film, pris sur la machine la plus lente des deux. Utilisez la conception ou un maximum testé, pas la moyenne d'une bonne semaine.
Une caméra peut-elle trouver la cause des micro-arrêts d'une ensacheuse ?
Elle conserve un clip de ce qui s'est passé à la station observée, comme un pontage de produit dans une trémie ou un sachet coincé dans les mâchoires. Le logiciel suggère une raison et l'opérateur la confirme. Elle ne voit pas à l'intérieur des machines fermées.
Voyez les pertes de votre ligne de snacks dans une démo
Apportez les arrêts et les cadences d'une friteuse et de ses ensacheuses, et nous montrerons les pertes chiffrées en argent, poste par poste.









Tuiles Fabrico réelles, données d'exemple.