


 Connexion
 Blog
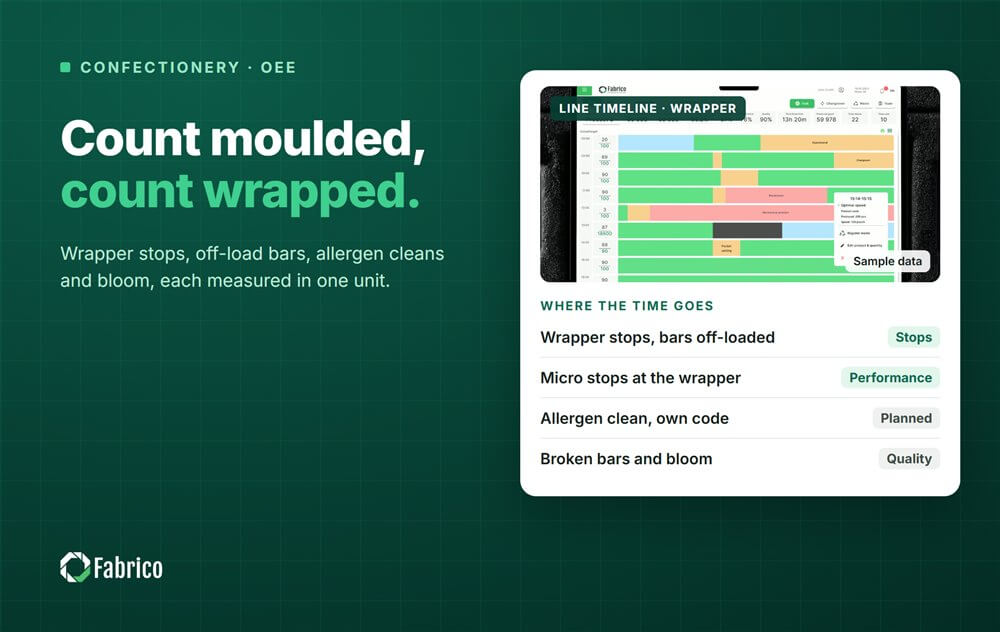
OEE pour lignes de confiserie et de chocolat : où partent les minutes

Points clés
- Mesurez l'OEE dans une seule unité, à la vitesse nominale de la machine qui cadence la ligne pour ce produit, souvent l'emballeuse.
- Quand l'emballeuse s'arrête, le côté moulage continue de tourner et les tablettes vont sur une table de déchargement - comptez ce qui a été moulé et ce qui a été emballé.
- Les changements de format et les nettoyages validés pour allergènes ont leurs propres codes : mesurés, séparés des pannes, jamais raccourcis.
- Les tablettes cassées, le bloom et la retouche refondue sont des pertes qualité.
- Le PLC de l'emballeuse sait qu'il s'est arrêté ; un clip caméra montre ce qui s'est passé, et l'opérateur confirme la raison.
Le thermomètre de tempérage sur la ligne de moulage sort de plage à 06:40, le déposeur est retenu, et le tunnel de refroidissement se vide lentement sur une emballeuse qui n'a rien à emballer. Vingt minutes plus tard la ligne redémarre. Le rapport de poste indique « temper », le chiffre OEE baisse, et personne ne sait combien de tablettes de l'heure suivante sont allées en retouche.
Les lignes chocolat perdent du temps d'une manière que n'a pas une ligne de remplissage, car le produit ne peut tout simplement pas attendre. Les règles générales sont dans notre guide sur l'OEE pour l'alimentation et les boissons. Cet article couvre la confiserie : les postes, les arrêts, comment mesurer chaque facteur OEE, les changements de format et le nettoyage, et un exemple de poste avec les pertes valorisées.
Les postes et où va le temps
Une ligne de moulage fonctionne en boucle. Les moules sont chauffés, remplis par le déposeur avec du chocolat tempéré, secoués pour évacuer l'air, refroidis dans le tunnel et retournés pour que les tablettes tombent au démoulage. Les tablettes vont vers un ou plusieurs flow wrappers, puis vers une cartonneuse ou une emballeuse en caisse. Une ligne d'enrobage est droite : les centres passent sous un rideau de chocolat, un souffleur enlève l'excès, et le produit passe par le tunnel de refroidissement jusqu'aux emballeuses.
Les gommes faites dans une mogul d'amidon ajoutent une salle de séchage, une étape par lots à l'intérieur d'une ligne continue. Mesurez-la séparément et excluez-la de l'OEE de la ligne d'emballage.
Le temps se perd à quatre endroits : tempérage et viscosité à l'avant, moules et déposeur au milieu, arrêts de l'emballeuse à la fin, et changements de format. Le tunnel de refroidissement se casse rarement, mais il fixe le temps de reprise après tout arrêt, car il doit se remplir à nouveau avant que l'emballeuse voie du produit.

Quelle machine fixe le débit idéal
Sur une ligne de moulage le déposeur et la chaîne de moules tournent à un nombre fixé de moules par minute, donc le débit théorique en tablettes est moules par minute multiplié par cavités par moule. L'emballeuse est généralement dimensionnée pour suivre, mais sur de petites tablettes, des multipacks ou des emballages pliés elle peut souvent ne pas suivre, et alors l'emballeuse est la contrainte.
Fixez le débit idéal par produit à partir de la machine qui cadence la ligne, à sa vitesse nominale, et notez d'où provient le chiffre. Si votre emballeuse est notée pour 600 tablettes par minute sur un format et 450 sur un autre, ce sont deux débits idéaux. N'utilisez jamais la meilleure équipe du mois dernier : cela masque un fonctionnement lent à l'intérieur de l'idéal. Comptez en une unité sur toute la ligne, par exemple les tablettes, ainsi l'OEE évolue avec la ligne et non avec la taille du pack.
Disponibilité : les arrêts qui mettent la ligne hors service
| Poste | Arrêts types | Où tombe la perte |
|---|---|---|
| Tempérage | Tempérage hors plage, dérive de viscosité, tuyaux froids | Disponibilité ; les tablettes fabriquées avant l'alarme sont bonnes |
| Déposeur | Queue de buse, fuites de piston, moules non remplis | Disponibilité ; dérive de poids est qualité |
| Démoulage | Tablettes qui ne se décollent pas, bourrages de moule | Disponibilité ; tablettes cassées sont défauts |
| Tunnel de refroidissement | Température ou humidité hors plage | Disponibilité ; bloom est défaut |
| Flow wrapper | Raboutage de film, marque d'impression non lue, température des mâchoires de soudure, tablettes hors pas | Disponibilité pour arrêts longs, Performance pour micro-arrêts |
| Cartonneuse, empaqueteuse | Chargeur de cartons vide, pistolet à colle bouché | Disponibilité, ou blocage de l'emballeuse |
Choisissez un seuil, beaucoup d'usines utilisent deux à cinq minutes : les arrêts au-dessus sont des pertes de Disponibilité avec une raison, les plus courts vont en Performance. Il n'y a pas de norme, donc gardez le même seuil sur toutes les lignes.
Un piège est spécifique au chocolat. Quand l'emballeuse s'arrête, le côté moulage continue généralement, car arrêter une chaîne de moules pleine ou le rideau d'une enrobeuse coûte plus que de dévier le produit. Les tablettes vont à une table de déchargement à la main. Le déposeur ne s'est jamais arrêté, la production de la ligne a chuté, et l'OEE mesuré au niveau du déposeur n'affiche rien.
Changements de produit et nettoyage
Un nouveau type de chocolat peut demander de purger l'unité de tempérage, les tuyaux et le déposeur jusqu'à ce que la nouvelle masse coule proprement, de changer les moules, de changer le film et les réglages des mâchoires sur l'emballeuse, et un contrôle de première pièce du poids, de la forme et de l'impression. Passer d'un produit contenant des noix à un produit sans ajoute un nettoyage validé pour allergènes.
Consignez chaque partie séparément : purge, changement de moule, changement de format d'emballage, redémarrage. Le nettoyage validé pour allergènes obtient son propre code. Ne le raccourcissez pas pour gagner des points OEE : c'est un contrôle de sécurité alimentaire, comme l'explique notre guide sur la validation des changements pour allergènes. Mesurez-le et gardez-le séparé des pannes afin qu'il ne les masque pas.
Le reste est ouvert au SMED : préchauffez les moules suivants pendant que la ligne tourne, préparez les bobines de film et les pièces à changer, notez les réglages de l'emballeuse. Enregistrez un temps standard pour chaque changement et consignez chaque minute au-delà avec une raison.
Performance : micro-arrêts et lenteur sur l'emballeuse
Les emballeuses s'arrêtent souvent et brièvement. Une tablette de travers est rejetée à l'entrée, une marque d'impression n'est pas lue, deux tablettes tombent dans un même pas. Ces micro-arrêts sont résolus par l'opérateur et rarement consignés. Notre guide sur les micro-arrêts sur les lignes d'emballage montre comment les trouver.
La lenteur est l'autre moitié. Les opérateurs réduisent la vitesse de l'emballeuse quand les soudures échouent ou que des tablettes molles salissent les mâchoires, et la vitesse inférieure devient normale. Comparez la vitesse de fonctionnement à la vitesse nominale par produit à chaque poste.
Surveillez aussi le vide après un arrêt en amont. Un arrêt de déposeur de dix minutes envoie un creux à travers le tunnel, et l'emballeuse le voit plus tard comme une starvation. Imputez ce temps à la machine qui l'a causé, comme décrit dans starvation et blocage sur lignes liées.
Qualité : tablettes cassées, bloom et retouches
La qualité est unités bonnes sorties divisées par unités fabriquées. Les pertes habituelles sont des tablettes cassées au démoulage et aux transferts, des formes ratées et des bulles d'air, le bloom gras dû à un mauvais tempérage, le bloom sucre dû à la condensation, de mauvaises scellures, des rejets du peseur et du produit de démarrage fabriqué avant que le tempérage soit stable.
Le chocolat cassé est souvent remis dans la masse en tant que retouche. C'est toujours une perte qualité : la ligne a passé du temps à la produire. Le giveaway, produit au-dessus du poids déclaré, ne réduit pas le compte des bons, mais c'est de l'argent : suivez-le au peseur à côté de l'OEE.
Sources de données : ce que voit chacune
Le PLC de l'emballeuse fournit l'état de fonctionnement, les codes d'arrêt et les compteurs. Le compteur du déposeur donne les tablettes fabriquées, donc l'écart avec les tablettes emballées montre les cassures et les déchargements. Le peseur donne les rejets et le giveaway, le thermomètre de tempérage et les capteurs du tunnel donnent les mesures de procédé. L'opérateur donne la raison, en une tape.
Le PLC est l'horloge et la caméra est le témoin. Quand le PLC de l'emballeuse indique seulement « stopped », une caméra à l'entrée montre si les tablettes étaient coincées, si le film était terminé ou si rien n'est arrivé. Le logiciel suggère une raison, l'opérateur la confirme et le clip reste avec l'arrêt comme preuve.
Une plage travaillée sur une ligne de moulage
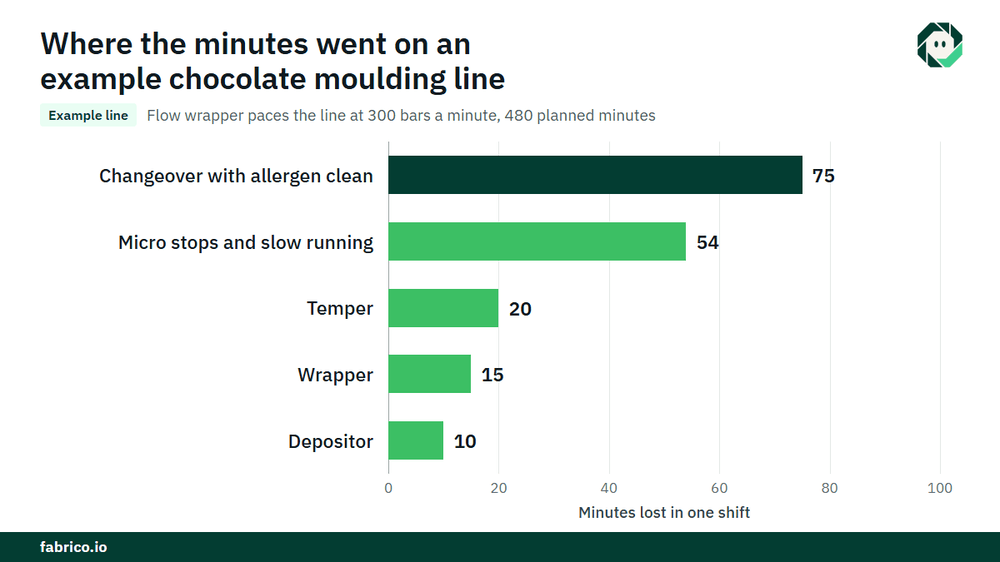
Ligne d'exemple (chiffres illustratifs, pas un client) : une ligne de moulage avec un flow wrapper, nominalement 300 tablettes par minute pour ce produit, fonctionne une plage de 480 minutes avec des équipes couvrant les pauses, donc le temps de production planifié est de 480 minutes.
- Changement avec nettoyage validé pour allergènes : 75 minutes, contre un standard de 60.
- Arrêts de plus de trois minutes : temper 20 minutes, déposeur 10, emballeuse 15. Total 45 minutes.
- Temps de marche : 480 moins 75 moins 45 = 360 minutes. Disponibilité = 360 / 480 = 75,0%.
- Production idéale : 360 x 300 = 108 000 tablettes. Tablettes fabriquées : 91 800. Performance = 91 800 / 108 000 = 85,0%.
- Tablettes cassées et rejets : 1 836. Tablettes bonnes : 89 964. Qualité = 89 964 / 91 800 = 98,0%.
- OEE = 0,750 x 0,850 x 0,980 = 62,5%. Vérification : 89 964 / 300 = 299,9 minutes à la vitesse idéale, et 299,9 / 480 = 62,5%.
La perte de Performance est 108 000 moins 91 800 = 16 200 tablettes, soit 54 minutes à la vitesse nominale. Le dépassement de changement est de 15 minutes, soit 4 500 tablettes. Si la ligne est épuisée et qu'une tablette rapporte $0.12 de contribution (€0.12 dans une usine en euros), les micro-arrêts et la lenteur coûtent $1 944 par poste et le dépassement $540. Sur 500 postes par an, cela fait $972 000 et $270 000 (€972 000 et €270 000). Le nettoyage validé pour allergènes de 60 minutes n'est pas une perte à réduire : c'est le coût de faire tourner les deux produits sur une seule ligne.
Erreurs que font les usines sur les lignes de confiserie
- Mesurer l'OEE au niveau du déposeur, de sorte que les arrêts de l'emballeuse et les tablettes déchargées n'apparaissent jamais.
- Imputer le temps de starvation à l'emballeuse alors que le vide vient en amont.
- Cacher tout le changement de format, y compris le dépassement, dans le temps planifié.
- Traiter le nettoyage validé pour allergènes comme un objectif à réduire.
- Compter la retouche refondue comme une production bonne.
Où s'insère Fabrico
Fabrico est une plateforme de performance de fabrication activée par vision par ordinateur. Sur une ligne de confiserie elle commence par l'OEE et un MES léger :
- Enregistrement automatique des temps d'arrêt depuis l'emballeuse, le déposeur et les autres machines.
- L'opérateur confirme la raison en une tape, ainsi les arrêts de temper, moule et emballage portent chacun une cause.
- Un clip caméra comme preuve pour un arrêt où une caméra surveille la station, comme l'entrée de l'emballeuse.
- Les pertes valorisées en argent et classées par montant, pour que le dépassement et les micro-arrêts se comparent en dollars ou en euros.
- OEE en direct par ligne et par poste, et une vue unique à travers les usines.
- Quand un arrêt nécessite un technicien, un ordre de travail va au bon technicien avec son coût.
Le nettoyage pour allergènes et ses enregistrements restent dans les procédures de l'usine. Vous commencez sur une ligne, avec une base mesurée et une date de décision convenue à l'avance. Chaque usine reçoit un devis après revue de ses lignes. Voyez comment les arrêts obtiennent leur cause sur notre page de suivi des arrêts.
Questions fréquentes
Comment calcule-t-on l'OEE sur une ligne chocolat ?
Multipliez Disponibilité, Performance et Qualité. La Disponibilité est le temps de fonctionnement divisé par le temps de production planifié, la Performance est les tablettes fabriquées par rapport à ce que la vitesse idéale permet pendant ce temps de fonctionnement, la Qualité est les tablettes bonnes sur les tablettes fabriquées. Utilisez une unité et une vitesse idéale par produit.
Quel est un bon OEE pour une ligne de confiserie ?
Le chiffre souvent cité de 85% « classe mondiale » est généralement attribué à Seiichi Nakajima dans Introduction to TPM (1988). Une ligne avec plusieurs changements par jour obtient un score inférieur à une ligne dédiée, donc comparez chaque ligne à sa propre base.
Le temps de nettoyage doit-il compter dans l'OEE ?
Les usines diffèrent : certaines gardent le nettoyage validé à l'intérieur du temps de production planifié comme perte propre, d'autres le traitent comme un arrêt planifié. Dans tous les cas, enregistrez-le sous son propre code, mesurez-le et ne le mélangez jamais avec des pannes ni ne le raccourcissez.
La retouche chocolat est-elle une perte qualité ?
Oui. Les tablettes cassées, déformées ou avec bloom n'étaient pas bonnes la première fois, même si le chocolat est refondu. Comptez-les comme rejet et suivez combien retour dans la masse.
Une caméra peut-elle dire pourquoi un flow wrapper s'est arrêté ?
Elle montre ce qui s'est passé à la station qu'elle surveille, comme un bourrage à l'entrée ou un tapis vide. Le logiciel suggère une raison probable et l'opérateur la confirme. Elle ne voit pas à l'intérieur d'une machine fermée.
Voyez les pertes de votre ligne dans une démo
Apportez les arrêts et les débits d'une ligne de confiserie, et nous les montrerons valorisés en argent, par poste et par poste.














Tuiles Fabrico réelles, données d'exemple.