


 Iniciar sesión
 Blog
OEE para líneas de confitería y chocolate: a dónde van los minutos

Puntos clave
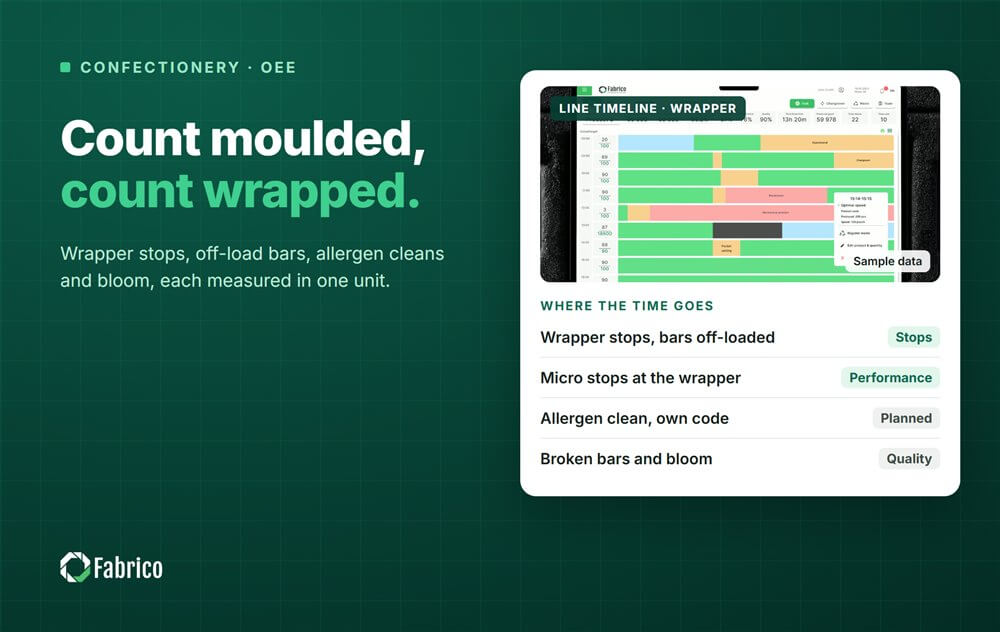
- Mida el OEE en una unidad, a la velocidad nominal de la máquina que marca el ritmo de la línea para ese producto, a menudo la envolvedora.
- Cuando la envolvedora se detiene, el lado de moldeo sigue funcionando y las tabletas van a una mesa de descarga, así que cuente lo que se moldeó y lo que se envolvió.
- Los cambios de producto y las limpiezas validadas por alérgenos tienen sus propios códigos: medidos, separados de las averías, nunca acortados.
- Tabletas rotas, bloom y retrabajos re-melted son pérdidas de calidad.
- El PLC de la envolvedora sabe que se detuvo; un clip de cámara muestra lo que pasó y el operario confirma la razón.
El medidor de temple en la línea de moldeo sale del rango a las 06:40, el depositador se para y el túnel de enfriamiento se vacía lentamente hacia una envolvedora que no tiene qué envolver. Veinte minutos después la línea vuelve a funcionar. El informe del turno dice «temper», la cifra de OEE baja y nadie sabe cuántas tabletas de la siguiente hora fueron a retrabajo.
Las líneas de chocolate pierden tiempo de formas que una línea de embotellado no lo hace, porque el producto no puede simplemente esperar. Las reglas generales están en nuestra guía sobre OEE para alimentos y bebidas. Este artículo cubre confitería: las estaciones, las paradas, cómo medir cada factor OEE, los cambios de producto y la limpieza, y un turno trabajado con las pérdidas valoradas.
Las estaciones y adónde va el tiempo
Una línea de moldeo funciona en bucle. Los moldes se calientan, se llenan con chocolate templado por el depositador, se vibran para sacar el aire, se enfrían en el túnel y se voltean para que las tabletas caigan en el desmoldado. Las tabletas van a una o más envolvedoras, luego a una cartonería o empaquetadora de cajas. Una línea de enrobado es recta: los centros pasan bajo una cortina de chocolate, un soplador quita el exceso y el producto pasa por el túnel de enfriamiento hacia las envolvedoras.
Los gomitas hechas en una starch mogul añaden una sala de secado, un paso por lote dentro de una línea continua. Mídala por separado y manténgala fuera del OEE de la línea de envasado.
El tiempo se pierde en cuatro sitios: temple y viscosidad al frente, moldes y depositador en el medio, paradas de la envolvedora al final y cambios de producto. El túnel de enfriamiento rara vez se rompe, pero marca el tiempo de recuperación tras cualquier parada, porque tiene que volver a llenarse antes de que la envolvedora vea producto.

Qué máquina fija la tasa ideal
En una línea de moldeo el depositador y la cadena de moldes funcionan a un número fijado de moldes por minuto, por lo que la tasa de diseño en tabletas es moldes por minuto por cavidades por molde. La envolvedora suele dimensionarse para seguir el ritmo, pero en tabletas pequeñas, multipacks o envoltorios plegados a menudo no puede, y entonces la envolvedora es la restricción.
Establezca la tasa ideal por producto a partir de la máquina que marca el ritmo de la línea, a su velocidad nominal, y anote de dónde viene el número. Si su envolvedora está valorada a 600 tabletas por minuto en un formato y 450 en otro, esas son dos tasas ideales. Nunca use la mejor jornada del mes pasado: eso oculta el funcionamiento lento dentro del ideal. Cuente en una unidad a lo largo de la línea, por ejemplo tabletas, para que el OEE se mueva con la línea y no con el tamaño del paquete.
Disponibilidad: las paradas que tiran la línea abajo
| Estación | Paradas típicas | Dónde cae la pérdida |
|---|---|---|
| Templado | Temper fuera de rango, deriva de viscosidad, tuberías frías | Disponibilidad; tabletas hechas antes de la alarma son de calidad |
| Depositador | Cola en la boquilla, fugas de pistón, moldes no llenos | Disponibilidad; deriva de peso es calidad |
| Desmoldado | Tabletas que no se sueltan, atascos de molde | Disponibilidad; tabletas rotas son calidad |
| Túnel de enfriamiento | Temperatura o humedad fuera de rango | Disponibilidad; bloom es calidad |
| Flow wrapper | Empalme de film, marca de impresión no leída, temperatura de las mordazas, tabletas fuera de paso | Disponibilidad para paradas largas, Performance para microparadas |
| Cartonera, empaquetadora de cajas | Revista de cajas vacía, pistola de pegamento obstruida | Disponibilidad, o bloqueo de la envolvedora |
Elija un umbral, muchas plantas usan de dos a cinco minutos: paradas por encima son pérdidas de Disponibilidad con una razón, las más cortas van a Performance. No hay estándar, así que mantenga el mismo umbral en todas las líneas.
Una trampa es específica del chocolate. Cuando la envolvedora se detiene, el lado de moldeo suele seguir funcionando, porque parar una cadena de moldes completa o la cortina de una enrobadora cuesta más que desviar producto. Las tabletas van a una mesa de descarga manualmente. El depositador nunca paró, la salida de la línea cayó y el OEE medido en el depositador no muestra nada.
Cambios de producto y limpieza
Un nuevo tipo de chocolate puede implicar purgar la máquina de temperado, las tuberías y el depositador hasta que la nueva masa circule limpia, cambiar moldes, cambiar film y ajustes de mordaza en la envolvedora, y una verificación de la primera pieza de peso, forma e impresión. Pasar de un producto con frutos secos a uno sin añade una limpieza validada por alérgenos.
Registre cada parte por separado: purga, cambio de molde, cambio de formato de la envolvedora, reinicio. La limpieza validada por alérgenos tiene su propio código. No la acorte para ganar puntos OEE: es un control de seguridad alimentaria, como explica nuestra guía sobre la validación de cambio por alérgenos. mídala y manténgala separada de las averías para que no las oculte.
El resto es abierto a SMED: precaliente los siguientes moldes mientras la línea sigue en marcha, prepare bobinas de film y piezas de cambio, anote los ajustes de la envolvedora. Registre un tiempo estándar para cada cambio y registre cada minuto extra con una razón.
Performance: microparadas y funcionamiento lento en la envolvedora
Las envolvedoras se detienen con frecuencia y brevemente. Una tableta torcida se rechaza en la entrada, no se lee una marca de impresión, dos tabletas caen en un solo pitch. Estas microparadas son resueltas por el operario y rara vez se documentan. Nuestra guía sobre microparadas en líneas de envasado muestra cómo encontrarlas.
El funcionamiento lento es la otra mitad. Los operarios bajan la velocidad de la envolvedora cuando fallan los sellos o tabletas blandas manchan las mordazas, y la velocidad inferior se convierte en normal. Compare la velocidad de funcionamiento con la velocidad nominal por producto en cada turno.
Observe también la brecha tras una parada en la parte frontal. Una parada del depositador de diez minutos envía una brecha por el túnel y la envolvedora la ve más tarde como starvation. Cargue ese tiempo a la máquina que lo causó, como se describe en starvation y bloqueo en líneas enlazadas.
Calidad: tabletas rotas, bloom y retrabajo
La calidad es unidades buenas salidas dividido por unidades fabricadas. Las pérdidas habituales son tabletas rotas en el desmoldado y transferencias, malformaciones y burbujas de aire, bloom graso por mal temple, bloom de azúcar por condensación, sellos malos, rechazos del peso y producto de arranque fabricado antes de que el temple sea estable.
El chocolate roto a menudo vuelve a la masa como retrabajo. Sigue siendo una pérdida de calidad: la línea dedicó tiempo a producirlo. El giveaway, producto por encima del peso declarado, no reduce el recuento de buenas unidades, pero es dinero: regístrelo en la pesa control junto al OEE.
Fuentes de datos: lo que ve cada una
El PLC de la envolvedora da estado de funcionamiento, códigos de paro y contajes. El contador del depositador da las tabletas hechas, así que la brecha con las tabletas envueltas muestra roturas y descarga. La pesa da rechazos y giveaway, el medidor de temple y los sensores del túnel dan lecturas de proceso. El operario da la razón con un toque.
El PLC es el reloj y la cámara es el testigo. Donde el PLC de la envolvedora solo dice 'stopped', una cámara en la entrada muestra si las tabletas se atascaron, se acabó el film o no llegó nada. El software sugiere una razón, el operario la confirma y el clip permanece con la parada como evidencia.
Un turno trabajado en una línea de moldeo
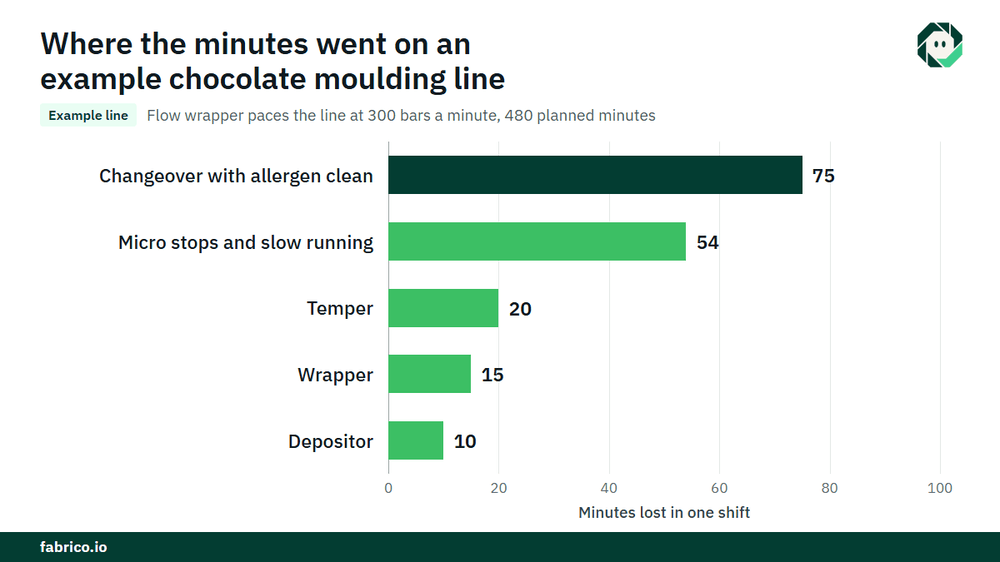
Línea de ejemplo (números ilustrativos, no cliente): una línea de moldeo con una flow wrapper, valorada en 300 tabletas por minuto para este producto, opera un turno de 480 minutos con equipos cubriendo pausas, por lo que el tiempo de producción planificado es 480 minutos.
- Cambio con limpieza validada por alérgenos: 75 minutos, frente a un estándar de 60.
- Paradas de más de tres minutos: temper 20 minutos, depositador 10, envolvedora 15. Total 45 minutos.
- Tiempo de funcionamiento: 480 menos 75 menos 45 = 360 minutos. Disponibilidad = 360 / 480 = 75.0%.
- Producción ideal: 360 x 300 = 108.000 tabletas. Tabletas hechas: 91.800. Performance = 91.800 / 108.000 = 85.0%.
- Tabletas rotas y rechazos: 1.836. Tabletas buenas: 89.964. Calidad = 89.964 / 91.800 = 98.0%.
- OEE = 0.750 x 0.850 x 0.980 = 62.5%. Comprobación: 89.964 / 300 = 299.9 minutos a tasa ideal, y 299.9 / 480 = 62.5%.
La pérdida de Performance es 108.000 menos 91.800 = 16.200 tabletas, o 54 minutos a velocidad nominal. El exceso en el cambio es 15 minutos, o 4.500 tabletas. Si la línea está vendida y una tableta aporta $0.12 de contribución (€0.12 en una planta en euros), las microparadas y el funcionamiento lento cuestan $1,944 por turno y el exceso $540. Sobre 500 turnos al año eso es $972,000 y $270,000 (€972,000 y €270,000). La limpieza validada por alérgenos de 60 minutos no es una pérdida que cortar: es el coste de ejecutar ambos productos en una sola línea.
Errores que cometen las plantas en líneas de confitería
- Medir el OEE en el depositador, por lo que las paradas de la envolvedora y las tabletas descargadas nunca se muestran.
- Cargar tiempo de starvation a la envolvedora cuando la brecha vino de corriente arriba.
- Ocultar todo el cambio, incluido el exceso, en el tiempo planificado.
- Tratar la limpieza validada por alérgenos como un objetivo a recortar.
- Contar el retrabajo re-melted como producción buena.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación habilitada por visión por ordenador. En una línea de confitería comienza con OEE y un MES ligero:
- Registro automático de tiempos de inactividad desde la envolvedora, el depositador y las otras máquinas.
- El operario confirma la razón con un toque, de modo que las paradas de temper, molde y envolvedora llevan una causa.
- Un clip de cámara como evidencia de una parada donde una cámara vigila la estación, como la entrada de la envolvedora.
- Pérdidas valoradas en dinero y ordenadas por dinero, de modo que el exceso y las microparadas se comparan en dólares o euros.
- OEE en vivo por línea y turno, y una vista única entre plantas.
- Cuando una parada necesita un técnico, una orden de trabajo va al técnico correcto con su coste.
La limpieza por alérgenos y sus registros permanecen con los propios procedimientos de la planta. Empiezas en una línea, con una línea base medida y una fecha de decisión acordada por adelantado. Cada planta obtiene una cotización tras una revisión de sus líneas. Vea cómo las paradas obtienen su causa en nuestra página de seguimiento de tiempos de inactividad.
Preguntas frecuentes
¿Cómo se calcula el OEE en una línea de chocolate?
Multiplique Disponibilidad, Performance y Calidad. La Disponibilidad es tiempo de funcionamiento sobre tiempo de producción planificado, la Performance es tabletas hechas sobre lo que la tasa ideal permite en ese tiempo de funcionamiento, la Calidad es tabletas buenas sobre tabletas hechas. Use una unidad y una tasa ideal por producto.
¿Cuál es un buen OEE para una línea de confitería?
La cifra frecuentemente citada del 85% de clase mundial suele atribuirse a Seiichi Nakajima en Introduction to TPM (1988). Una línea con varios cambios al día puntuará menos que una línea dedicada, así que compare cada línea con su propia línea base.
¿Debe contarse el tiempo de limpieza en el OEE?
Las plantas difieren: algunas mantienen la limpieza validada dentro del tiempo de producción planificado como su propia pérdida, otras la tratan como tiempo de inactividad planificado. De cualquier modo, regístrela bajo su propio código, mídala y nunca la mezcle con averías ni la acorte.
¿Es el retrabajo de chocolate una pérdida de calidad?
Sí. Las tabletas rotas, deformadas o con bloom no fueron buenas la primera vez, incluso si el chocolate se vuelve a fundir. Cuéntelas como rechazos y haga un seguimiento de cuánto vuelve a la masa.
¿Puede una cámara decir por qué un flow wrapper se detuvo?
Muestra lo que sucedió en la estación que vigila, como un atasco en la entrada o una cinta vacía. El software sugiere una razón probable y el operario la confirma. No puede ver dentro de una máquina cerrada.
Vea las pérdidas de su línea en una demo
Traiga las paradas y tasas de una línea de confitería y se las mostraremos valoradas en dinero, por estación y por turno.
Artículos relacionados






Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.