


 Вход
 Блог
OEE за линии за сладкарски изделия и шоколад: къде отиват минутите

Ключови изводи
- Измервайте OEE в една единица, при проектната скорост на машината, която задава темпото на линията за този продукт, често опаковачката.
- Когато опаковачката спре, страната за формоване продължава да работи и блокчетата се отнасят на маса за разтоварване, така че броите какво е формовано и какво е опаковано.
- Смяната на продукти и валидираното почистване срещу алергени имат собствени кодове: измерват се, държат се отделно от повредите, никога не се съкращават.
- Счупените блокчета, бленд (bloom) и преправки чрез повторно разтапяне са качествени загуби.
- PLC-то на опаковачката знае, че е спряло; клип от камера показва какво се е случило, а операторът потвърждава причината.
Темперметърът на формовъчната линия отчита извън обхвата в 06:40, депозиторът се задържа, а тунелът за охлаждане бавно се изпразва към опаковачка, която няма какво да опакова. Двадесет минути по-късно линията пуска. Сменният отчет казва „temper“, OEE пада и никой не знае колко блокчета от следващия час отидоха за преправка.
Шоколадовите линии губят време по начини, по които бутилкаща линия не губи, защото продуктът не може просто да изчака. Общите правила са в нашето ръководство за OEE за храни и напитки. Тази статия разглежда сладкарството: станциите, спиранията, как да измерите всеки OEE фактор, смени на продукти и почистване и изчислен сменен период с оценка на загубите.
Станциите и къде отива времето
Формовъчната линия работи в цикъл. Формите се загряват, пълнят се от депозитор с темпериран шоколад, трептят се за освобождаване на въздуха, охлаждат се в тунела и се обръщат, за да паднат блокчетата при демолдинг. Блокчетата отиват към една или повече поточни опаковачки, след това към картонова машина или опаковчик в кашони. Линията за енробиране е права: ядрата минават под шоколаден завес, вентилатор отстранява излишъка и продуктът преминава през тунела за охлаждане към опаковачките.
Желираните изделия, произведени в нишестена форма (starch mogul), добавят сушилня, стъпка партида в рамките на непрекъсната линия. Измервайте я отделно и я дръжте извън OEE на опаковъчната линия.
Времето отива на четири места: темпер и вискозитет в началото, форми и депозитор в средата, спирания на опаковачката в края и смени на продукти. Тунелът за охлаждане рядко се разваля, но определя времето за възстановяване след всяко спиране, защото трябва да се напълни отново, преди опаковачката да види продукт.

Коя машина задава идеалната скорост
На формовъчна линия депозиторът и веригата на формите работят с определен брой форми в минута, така че проектната скорост в блокчета е форми в минута по кухини на форма. Опаковачката обикновено е оразмерена да успява да навакса, но при малки блокчета, мултипаковки или фолдопаковки тя често не може и тогава опаковачката е ограничението.
Задайте идеалната скорост за продукт от машината, която задава темпото на линията, при нейната номинална скорост, и отбележете откъде идва числото. Ако вашата опаковачка е оценена на 600 блокчета в минута за един формат и 450 за друг, това са две идеални скорости. Никога не използвайте най-добрата смяна от миналия месец: това прикрива бавното работене в рамките на идеала. Броите в една единица по цялата линия, например блокчета, така че OEE се движи с линията, а не с размера на опаковката.
Наличност: спиранията, които свалят линията
| Станция | Типични спирания | Къде попада загубата |
|---|---|---|
| Темпериране | Темпер извън обхват, дрейф на вискозитета, студени тръби | Наличност; блокчетата направени преди алармата са качествени |
| Депозитор | Опашка на дюзата, изтичане на буталото, форми непълни | Наличност; дрейф в теглото е качествен |
| Демолдинг | Блокчета не се отделят, закъсвания на формите | Наличност; счупените блокчета са качествени |
| Тунел за охлаждане | Температура или влажност извън обхват | Наличност; bloom е качествен |
| Поточна опаковачка | Спойка на филм, марка за печат не е прочетена, температура на уплътняващите челюсти, блокчета извън ритъм | Наличност за дълги спирания, Производителност за микроспирания |
| Картонова машина, опаквач в кашони | Празен магазин за кутии, запушване на лепило | Наличност, или блокиране на опаковачката |
Изберете праг, много заводи използват две до пет минути: спирания над него са загуби на Наличност с причина, по-кратките отиват в Производителност. Няма стандарт, така че пазете един и същ праг на всички линии.
Една клопка е специфична за шоколада. Когато опаковачката спре, страната за формоване обикновено продължава да работи, защото спирането на пълна верига от форми или на завесата на енробера струва повече, отколкото пренасочването на продукта. Блокчетата отиват на маса за разтоварване ръчно. Депозиторът никога не е спрял, производството на линията е паднало и OEE, измерено на депозитора, не показва нищо.
Смени на продукти и почистване
Нов тип шоколад може да означава промиване на температурния апарат, тръбите и депозитора, докато новата маса тече чисто, смяна на форми, смяна на фолиото и настройките на челюстите на опаковачката и проверка на първата бройка за тегло, форма и печат. Преминаване от продукт с ядки към продукт без добавя валидирано почистване срещу алергени.
Записвайте всяка част отделно: промиване, смяна на форма, смяна на формат на опаковачката, рестарт. Валидираното почистване срещу алергени получава собствен код. Не го съкращавайте, за да спечелите точки OEE: това е контрол за безопасност на храните, както обяснява нашето ръководство за валидация на смяна за алергени. Измервайте го и го дръжте отделно от повредите, за да не ги прикрива.
Останалото е отворено за SMED: предварително загрейте следващите форми докато линията работи, подгответе ролки фолио и сменяеми части, запишете настройките на опаковачката. Запишете стандартно време за всяка смяна и логвайте всяка минута над него с причина.
Производителност: микроспирания и бавно работене при опаковачката
Опаковачките спират често и за кратко. Наклонено блокче се отхвърля на входа, печатна марка не е засечена, две блокчета попадат в един ритъм. Тези микроспирания се отстраняват от оператора и рядко се записват. Нашето ръководство за микроспирания на опаковъчни линии показва как да ги откриете.
Бавното работене е другата част. Операторите намаляват скоростта на опаковачката когато уплътненията се провалят или меки блокчета замърсяват челюстите, и по-ниската скорост става нормална. Сравнявайте работната скорост с номиналната скорост за продукт всяка смяна.
Наблюдавайте и пропастта след спиране в предния край. 10 минутно спиране на депозитор изпраща празнина през тунела и опаковачката я вижда като гладуване по-късно. Таксувайте това време на машината, която го е причинила, както е описано в гладуване и блокиране по свързани линии.
Качество: счупени блокчета, bloom и преправки
Качеството е добри единици излезли разделено на произведени единици. Обичайните загуби са счупени блокчета при демолдинг и трансфери, деформации и въздушни мехурчета, мастен bloom от лошо темпериране, захарен bloom от кондензация, лоши уплътнения, отхвърляния на кантера и продукция при стартиране преди темперът да е стабилен.
Счупеният шоколад често се връща в масата като преправка. Той все пак е качествена загуба: линията е отделила време да го произведе. Излишъкът, продукт над обявеното тегло, не намалява броя добри единици, но е пари: следете го на кантера до OEE.
Източници на данни: какво вижда всеки от тях
PLC-то на опаковачката дава състояние на работа, кодове за спирания и броячи. Броячът на депозитора дава направените блокчета, така че разликата до опакованите блокчета показва счупвания и разтоварване. Кантера дава бракове и излишък, темперметърът и сензорите от тунела дават процесните показания. Операторът дава причината с едно докосване.
PLC-то е часовникът, а камерата е свидетелят. Когато PLC-то на опаковачката казва само „stopped“, камера на входа показва дали блокчетата са заседнали, филмът е свършил или нищо не е пристигнало. Софтуерът предлага причина, операторът я потвърждава и клипът остава с спирането като доказателство.
Примерна смяна на формовъчна линия
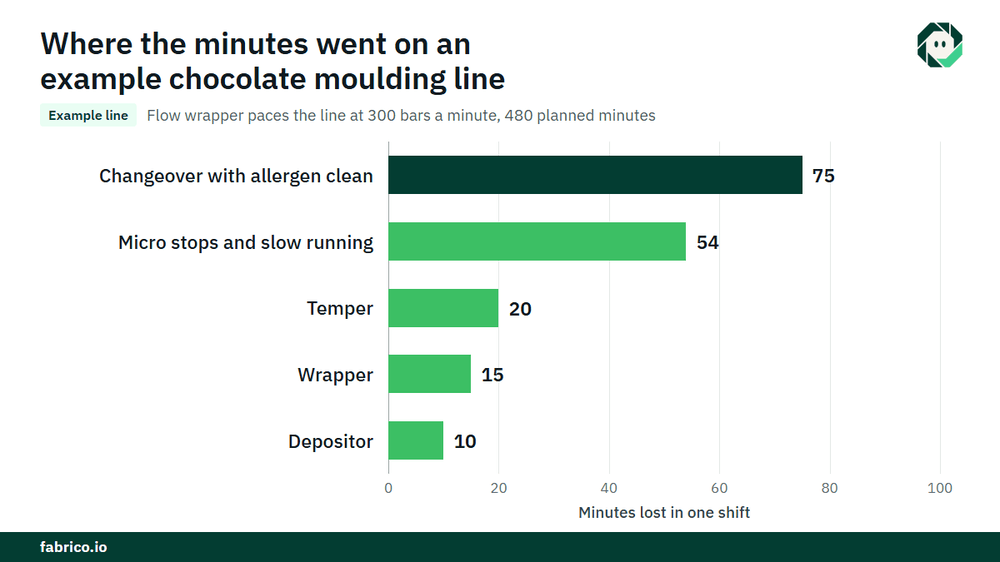
Примерна линия (илюстративни числа, не клиентски): формовъчна линия с една поточна опаковачка, номинална на 300 блокчета в минута за този продукт, работи 480 минутна смяна с екипи, покриващи почивките, така че планираното производствено време е 480 минути.
- Смяна с валидирано почистване срещу алергени: 75 минути, при стандарт 60.
- Спирания над три минути: темпер 20 минути, депозитор 10, опаковачка 15. Общо 45 минути.
- Работно време: 480 минути минус 75 минути минус 45 минути = 360 минути. Наличност = 360 / 480 = 75.0%.
- Идеален добив: 360 x 300 = 108 000 блокчета. Произведени блокчета: 91 800. Производителност = 91 800 / 108 000 = 85.0%.
- Счупени блокчета и бракове: 1 836. Добри блокчета: 89 964. Качество = 89 964 / 91 800 = 98.0%.
- OEE = 0.750 x 0.850 x 0.980 = 62.5%. Проверка: 89 964 / 300 = 299.9 минути при идеална скорост, и 299.9 / 480 = 62.5%.
Загубата от Производителност е 108 000 минус 91 800 = 16 200 блокчета, или 54 минути при номинална скорост. Превишението при смяна е 15 минути, или 4 500 блокчета. Ако линията е разпродадена и един блок носи $0.12 принос (€0.12 в евро завод), микроспиранията и бавното работене струват $1 944 на смяна, а превишението $540. За 500 смени годишно това са $972 000 и $270 000 (€972 000 и €270 000). 60 минутното валидирано почистване срещу алергени не е загуба, която да се съкращава: това е цената на пускане и на двата продукта на една линия.
Грешки, които заводите правят на сладкарските линии
- Измерване на OEE на депозитора, така че спиранията на опаковачката и разтоварените блокчета никога не се виждат.
- Таксуване на гладуващо време на опаковачката, когато празнината идва от нагоре по потока.
- Скриване на цялата смяна, включително превишението, в планираното време.
- Третиране на валидираното почистване срещу алергени като цел за съкращаване.
- Броене на преправките чрез повторно разтапяне като добър добив.
Къде пасва Fabrico
Fabrico е платформа за производителност в производството с компютърно зрение. На сладкарска линия тя започва с OEE и лек MES:
- Автоматично регистриране на престои от опаковачката, депозитора и другите машини.
- Операторът потвърждава причината с едно докосване, така че спирките на темпер, форма и опаковачка имат причина.
- Клип от камера като доказателство за спиране, където камера наблюдава станцията, например входа на опаковачката.
- Загубите оценени в пари и подредени по стойност, така че превишението и микроспиранията да се сравняват в долари или евро.
- OEE на живо по линия и смяна, и един изглед през заводите.
- Когато за спирането е нужен техник, работна поръчка отива при точния техник с неговата цена.
Валидираното почистване и записите за него остават в процедурите на завода. Започвате на една линия, с измерена базова стойност и договорена дата за решение предварително. Всеки завод получава оферта след преглед на линиите си. Вижте как престоите получават тяхната причина на нашата страница за следене на престои.
Често задавани въпроси
Как се изчислява OEE на шоколадова линия?
Умножете Наличност, Производителност и Качество. Наличност е работно време над планирано производствено време, Производителност е направени блокчета спрямо това, което идеалната скорост позволява в това работно време, Качество е добри блокчета над направените блокчета. Използвайте една единица и една идеална скорост за продукт.
Какво е добро OEE за сладкарска линия?
Често цитираното 85% „световно ниво“ обикновено се проследява до Въведение в TPM на Seiichi Nakajima (1988). Линия с няколко смени на ден има по-нисък резултат от специализирана линия, така че сравнявайте всяка линия със собствената й базова стойност.
Трябва ли времето за почистване да се брои в OEE?
Заводите са различни: някои държат валидираната чистка вътре в планираното производствено време като собствена загуба, други я третират като планирано спиране. Както и да е, записвайте я под собствен код, измервайте я и никога не я смесвайте с повредите или не я съкращавайте.
Преправката на шоколад е ли качествена загуба?
Да. Счупени, деформирани или с bloom блокчета не са били добри първия път, дори ако шоколадът е разтопен отново. Бройте ги като бракове и проследявайте колко отиват обратно в масата.
Може ли камера да каже защо поточна опаковачка е спряла?
Тя показва какво се е случило на станцията, която наблюдава, като задръстване на входа или празен колан. Софтуерът предлага вероятна причина и операторът я потвърждава. Не може да вижда вътре в затворена машина.
Вижте загубите на вашата линия в демо
Донесете спиранията и скоростите на една сладкарска линия и ще ги покажем оценени в пари, по станции и по смени.
Свързани статии














Реални плочки на Fabrico, примерни данни.