


 Zaloguj
 Blog
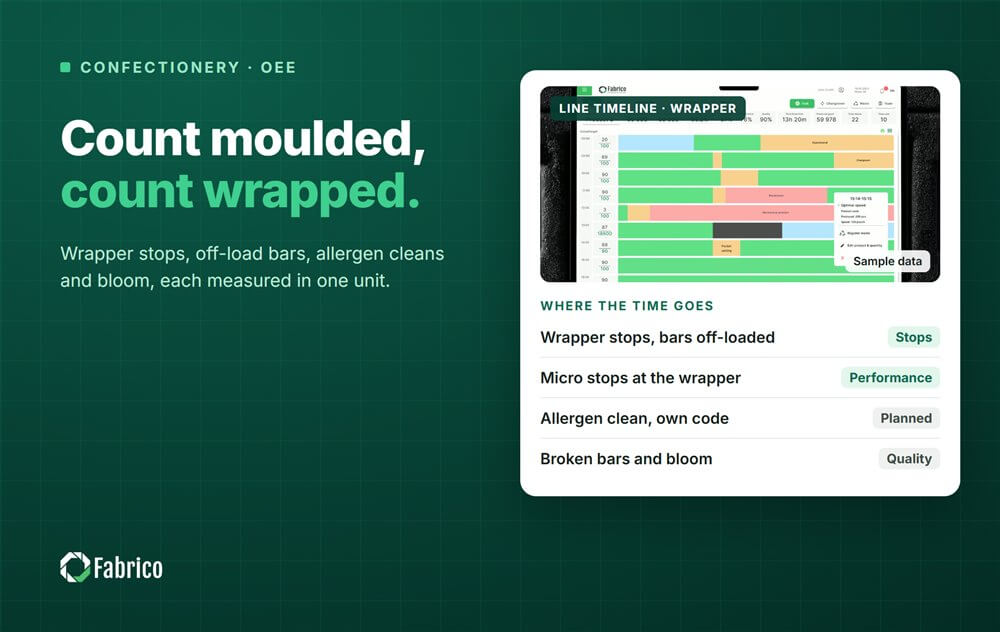
OEE dla linii cukierniczych i czekoladowych: gdzie znikają minuty

Kluczowe wnioski
- Mierz OEE w jednej jednostce, przy prędkości nominalnej maszyny, która narzuca tempo linii dla tego produktu, często jest to pakowacz.
- Gdy pakowacz się zatrzymuje, część formowania zwykle pracuje dalej i batoniki trafiają na stół rozładunkowy - policz, ile zostało sformowanych i ile zapakowanych.
- Zmiany produktów i walidowane czyszczenia antyalergenowe mają własne kody: mierzone, oddzielone od awarii, nigdy nie skracane.
- Złamane batoniki, bloom i przeróbki z ponownego przetopienia to straty jakościowe.
- PLC pakowacza wie, że się zatrzymał; klip z kamery pokazuje, co się stało, a operator potwierdza przyczynę.
Miernik temperowania na linii formowania wychodzi poza zakres o 06:40, dozownik jest wstrzymany, a tunel chłodzący powoli opróżnia się na pakowacz, który nie ma co pakować. Dwadzieścia minut później linia znów działa. Raport ze zmiany mówi „temper”, wskaźnik OEE spada i nikt nie wie, ile batoników z następnej godziny trafiło do przeróbki.
Linie czekoladowe tracą czas w sposób, w jaki linia rozlewnicza nie traci, ponieważ produkt nie może po prostu czekać. Ogólne zasady są w naszym przewodniku po OEE dla żywności i napojów. Ten artykuł dotyczy wyrobów cukierniczych: stanowisk, postojów, jak mierzyć każdy czynnik OEE, przezbrojeń i czyszczenia oraz przykładowej zmiany z wyceną strat.
Stanowiska i gdzie trafia czas
Linia formowania pracuje w pętli. Formy są podgrzewane, napełniane przez dozownik temperowaną czekoladą, wstrząsane, żeby usunąć powietrze, chłodzone w tunelu i odwracane, aby batoniki wypadły przy demouldingu. Batony trafiają do jednego lub kilku flow wrapperów, potem do kartoniarki lub pakowacza pudełkowego. Linia enrobera jest prosta: centra przechodzą pod zasłoną czekoladową, dmuchawa zdejmuje nadmiar, a produkt przechodzi przez tunel chłodniczy do pakowaczy.
Gumy produkowane w starch mogul dodają suszarnię, etap wsadowy w ramach linii ciągłej. Mierz go oddzielnie i trzymaj poza OEE linii pakującej.
Czas gubi się w czterech miejscach: temper i lepkość na początku, formy i dozownik w środku, postoje pakowacza na końcu oraz przezbrojenia. Tunel chłodniczy rzadko się psuje, ale determinuje czas odzysku po każdym postoju, bo musi się znowu napełnić, zanim pakowacz zobaczy produkt.

Która maszyna ustala idealną wydajność
Na linii formowania dozownik i łańcuch form pracują z ustaloną liczbą form na minutę, więc projektowa wydajność w batonikach to formy na minutę razy gniazd na formę. Pakowacz zwykle jest dobrany do nadążania, lecz przy małych batonach, multipackach lub opakowaniach składanych często nie nadąża i wtedy pakowacz jest wąskim gardłem.
Ustaw idealną wydajność dla produktu na maszynie, która narzuca tempo linii, przy jej prędkości nominalnej i zanotuj pochodzenie liczby. Jeśli twój pakowacz jest oceniony na 600 batonów na minutę w jednym formacie i 450 w innym, to dwie idealne wydajności. Nigdy nie używaj najlepszej zmiany z zeszłego miesiąca: to ukrywa wolne biegi w ramach ideału. Licz w jednej jednostce na całej linii, na przykład batoniki, żeby OEE ruszało z linią, a nie z rozmiarem opakowania.
Dostępność: postoje, które zatrzymują linię
| Stanowisko | Typowe postoje | Gdzie ląduje strata |
|---|---|---|
| Temperowanie | Temper poza zakresem, dryf lepkości, zimne rury | Dostępność; batoniki wykonane przed alarmem są jakościowe |
| Dozownik | Ogonek dyszy, wycieki tłoka, formy nienapełnione | Dostępność; dryf w wadze to strata jakości |
| Demoulding | Batoniki nie odrywają się, zatory form | Dostępność; złamane batoniki to jakość |
| Tunel chłodniczy | Temperatura lub wilgotność poza zakresem | Dostępność; bloom to jakość |
| Flow wrapper | Spoina folii, znacznik druku nie odczytany, temperatura szczęk zgrzewu, batoniki poza rytmem | Dostępność przy długich postojach, Wydajność przy mikropostojach |
| Kartoniarka, pakowacz pudełkowy | Magazynek kartonów pusty, zatkanie pistoletu do kleju | Dostępność albo blokowanie pakowacza |
Wybierz próg, wiele zakładów używa dwóch do pięciu minut: postoje powyżej są stratami Dostępności z przyczyną, krótsze idą do Wydajności. Nie ma standardu, więc trzymaj ten sam próg na wszystkich liniach.
Pułapka specyficzna dla czekolady. Gdy pakowacz się zatrzyma, strona formowania zwykle dalej pracuje, bo zatrzymanie pełnego łańcucha form lub kurtyny enrobera kosztuje więcej niż przekierowanie produktu. Batony idą ręcznie na stół rozładunkowy. Dozownik nigdy nie przestał pracować, wydajność linii spadła, a OEE mierzone przy dozowniku nic nie pokazuje.
Przezbrojenia i czyszczenie
Nowy rodzaj czekolady może oznaczać oczyszczenie urządzenia temperującego, rur i dozownika aż nowa masa będzie płynąć czysto, zmianę form, zmianę folii i ustawień szczęk na pakowaczu oraz kontrolę pierwszej sztuki pod kątem wagi, kształtu i nadruku. Przejście z produktu z orzechami na ten bez wymaga walidowanego czyszczenia antyalergenowego.
Zapisuj każdą część oddzielnie: purge, zmiana formy, zmiana formatu pakowacza, restart. Walidowane czyszczenie przeciwalergenowe ma własny kod. Nie skracaj go, żeby zdobyć punkty OEE: to kontrola bezpieczeństwa żywności, jak wyjaśnia nasz przewodnik o walidacji zmian dla alergenów. Mierz to i trzymaj oddzielnie od awarii, by ich nie ukrywało.
Reszta jest otwarta dla SMED: podgrzej następne formy podczas biegu linii, przygotuj rolki folii i części do wymiany, zanotuj ustawienia pakowacza. Zapisz standardowy czas na każdą zmianę i loguj każdą minutę ponad to z powodem.
Wydajność: mikropostoje i wolne działanie przy pakowaczu
Pakowacze zatrzymują się często i krótko. Krzywy batonik odrzucany jest na wejściu, znacznik druku nie odczytany, dwa batoniki w jednym pitchu. Te mikropostoje usuwa operator i rzadko są zapisywane. Nasz przewodnik o mikropostojach na liniach pakujących pokazuje, jak je znaleźć.
Wolne działanie to druga połowa. Operatorzy zmniejszają prędkość pakowacza, gdy uszczelnienia zawodzą lub miękkie batoniki brudzą szczęki, i niższa prędkość staje się normą. Porównuj prędkość pracy z prędkością nominalną dla produktu każdej zmiany.
Obserwuj też lukę po postoju z przodu linii. Dziesięciominutowy postój dozownika wysyła lukę przez tunel, a pakowacz widzi ją później jako starvation. Zaksięguj ten czas na maszynie, która go spowodowała, jak opisano w starvation i blokowanie na powiązanych liniach.
Jakość: złamane batoniki, bloom i przeróbki
Jakość to dobre jednostki wyjściowe podzielone przez wyprodukowane jednostki. Typowe straty to złamane batoniki przy demouldingu i transferach, źle ukształtowane i pęcherze powietrza, fat bloom z powodu złego temperowania, sugar bloom z kondensacji, złe zamknięcia, odrzuty w wagoskanerze i produkt startowy wyprodukowany zanim temper był stabilny.
Złamana czekolada często wraca do masy jako przeróbka. To nadal strata jakościowa: linia poświęciła czas, by to wyprodukować. Giveaway, produkt powyżej deklarowanej wagi, nie zmniejsza liczby dobrych sztuk, ale to pieniądze: śledź to na wagoskanerze obok OEE.
Źródła danych: co widzi każde z nich
PLC pakowacza daje stan pracy, kody postojów i liczniki. Licznik dozownika daje wyprodukowane batoniki, więc luka do batonów zapakowanych pokazuje złamania i rozładunek. Wagowacz daje odrzuty i giveaway, miernik temperu i czujniki tunelu dają odczyty procesowe. Operator podaje przyczynę jednym stuknięciem.
PLC jest zegarem, a kamera świadkiem. Gdy PLC pakowacza mówi tylko 'stopped', kamera przy podawaniu pokazuje, czy batoniki zacięły się, skończyła się folia czy nic nie dotarło. Oprogramowanie sugeruje przyczynę, operator ją potwierdza, a klip pozostaje z postojem jako dowód.
Przepracowana zmiana na linii formowania
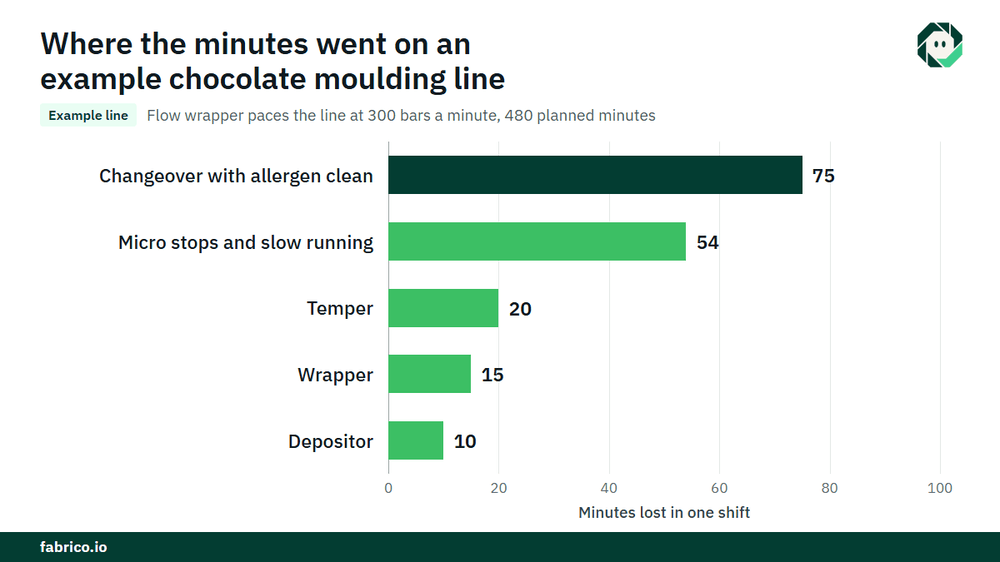
Przykładowa linia (liczby poglądowe, nie klienta): linia formowania z jednym flow wrapperem, nominalnie 300 batonów na minutę dla tego produktu, pracuje 480-minutową zmianę z zespołami pokrywającymi przerwy, więc zaplanowany czas produkcji to 480 minut.
- Przezbrojenie z walidowanym czyszczeniem antyalergenowym: 75 minut, standard 60.
- Postoje powyżej trzech minut: temper 20 minut, dozownik 10, pakowacz 15. Suma 45 minut.
- Czas pracy: 480 minus 75 minus 45 = 360 minut. Dostępność = 360 / 480 = 75.0%.
- Idealna wydajność: 360 x 300 = 108 000 batonów. Wyprodukowane batoniki: 91 800. Wydajność = 91 800 / 108 000 = 85.0%.
- Złamane batoniki i odrzuty: 1 836. Dobre batoniki: 89 964. Jakość = 89 964 / 91 800 = 98.0%.
- OEE = 0.750 x 0.850 x 0.980 = 62.5%. Sprawdzenie: 89 964 / 300 = 299.9 minut przy idealnej prędkości, i 299.9 / 480 = 62.5%.
Strata wydajności to 108 000 minus 91 800 = 16 200 batonów, albo 54 minuty przy prędkości nominalnej. Nadwyżka przy przezbrojeniu to 15 minut, czyli 4 500 batonów. Jeśli linia jest wyprzedana, a batonik daje $0.12 marży (€0.12 w zakładzie euro), mikropostoje i wolne działanie kosztują $1,944 na zmianę, a nadwyżka $540. Przy 500 zmianach rocznie to $972,000 i $270,000 (€972,000 i €270,000). 60-minutowe walidowane czyszczenie antyalergenowe nie jest stratą do cięcia: to koszt uruchamiania obu produktów na jednej linii.
Błędy, które popełniają zakłady na liniach cukierniczych
- Pomiary OEE przy dozowniku, przez co postoje pakowacza i odłożone batoniki nigdy się nie pokazują.
- Obciążanie czasu starvation na pakowacz, gdy luka pochodziła z górnego odcinka.
- Ukrywanie całego przezbrojenia, łącznie z nadwyżką, w czasie planowanym.
- Traktowanie walidowanego czyszczenia antyalergenowego jako celu do cięcia.
- Liczanie przeróbek z ponownego przetopienia jako dobrego wyjścia.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance z wizją komputerową. Na linii cukierniczej zaczyna się od OEE i lekkiego MES:
- Automatyczne logowanie przestojów z pakowacza, dozownika i innych maszyn.
- Operator potwierdza powód jednym stuknięciem, więc postoje temperu, formy i pakowacza mają przyczynę.
- Klip z kamery jako dowód przy postoju tam, gdzie kamera obserwuje stanowisko, np. podawanie do pakowacza.
- Straty wycenione w pieniądzu i posortowane według wartości, więc nadwyżka i mikropostoje porównują się w dolarach lub euro.
- OEE na żywo według linii i zmiany oraz jeden widok przez zakłady.
- Gdy postój wymaga technika, zlecenie trafia do właściwego technika z jego kosztem.
Walidowane czyszczenie antyalergenowe i jego zapisy pozostają w procedurach zakładu. Zaczynasz na jednej linii, z zmierzoną linią bazową i z ustaloną z wyprzedzeniem datą decyzji. Każdy zakład dostaje wycenę po przeglądzie swoich linii. Zobacz, jak postoje dostają swoją przyczynę na naszej stronie śledzenia przestojów.
Najczęściej zadawane pytania
Jak obliczyć OEE na linii czekoladowej?
Pomnóż Dostępność, Wydajność i Jakość. Dostępność to czas pracy podzielony przez zaplanowany czas produkcji, Wydajność to batoniki wyprodukowane względem tego, co pozwala idealna stawka w tym czasie pracy, Jakość to dobre batoniki względem wyprodukowanych batonów. Użyj jednej jednostki i jednej idealnej stawki na produkt.
Jaki jest dobry OEE dla linii cukierniczej?
Często cytowane 85% jako światowy poziom zwykle odwołuje się do Seiichi Nakajimy Introduction to TPM (1988). Linia z kilkoma przezbrojeniami dziennie osiąga niższy wynik niż linia dedykowana, więc porównuj każdą linię z jej własną linią bazową.
Czy czas czyszczenia powinien liczyć się w OEE?
Zakłady różnią się: niektóre trzymają walidowane czyszczenie wewnątrz zaplanowanego czasu produkcji jako własną stratę, inne traktują je jako zaplanowany przestój. Tak czy inaczej, rejestruj to pod własnym kodem, mierz i nigdy nie mieszaj z awariami ani nie skracaj.
Czy przeróbka czekolady to strata jakości?
Tak. Złamane, źle ukształtowane lub z bloom batoniki nie były dobre za pierwszym razem, nawet jeśli czekolada jest ponownie przetopiona. Licz je jako odrzuty i śledź ile wraca do masy.
Czy kamera może powiedzieć, dlaczego flow wrapper się zatrzymał?
Pokaże, co się stało na stanowisku, które obserwuje, np. zator przy podawaniu lub pusty pas. Oprogramowanie sugeruje prawdopodobną przyczynę, a operator ją potwierdza. Nie widzi wnętrza zamkniętej maszyny.
Zobacz straty swojej linii w demo
Przynieś postoje i wydajności jednej linii cukierniczej, a pokażemy je wycenione w pieniądzu, według stanowiska i zmiany.
Powiązane artykuły






Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.