


 Anmeldung
 Blog
OEE für Süßwaren- und Schokoladenlinien: Wo die Minuten verloren gehen

Wichtigste Erkenntnisse
- Messen Sie OEE in einer Einheit, mit der Nenngeschwindigkeit der Maschine, die die Linie für dieses Produkt taktet - häufig der Verpacker.
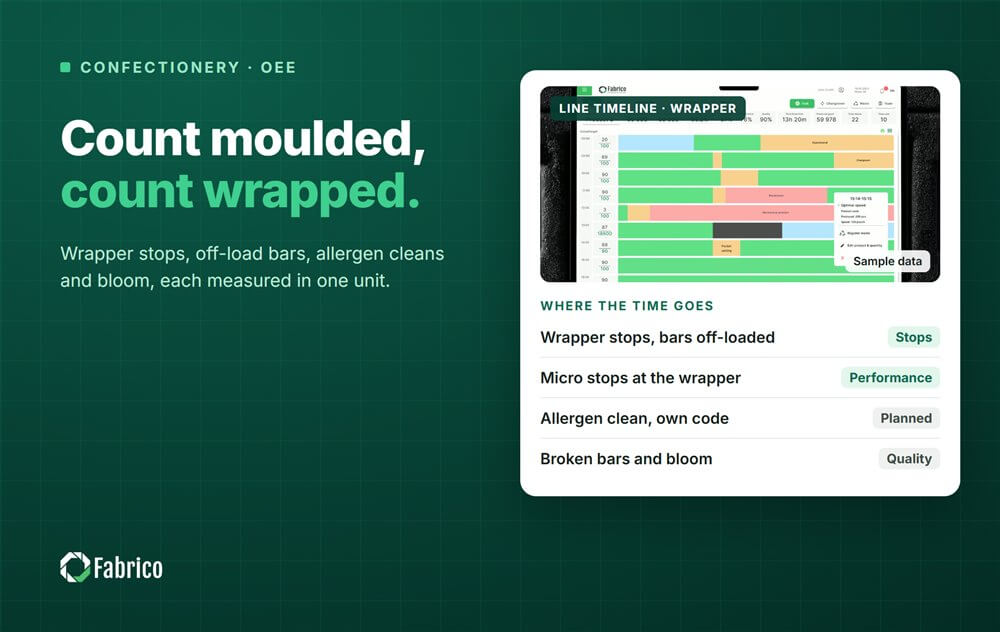
- Wenn der Verpacker stoppt, läuft die Formseite weiter und Tafeln werden auf einen Abstelltisch gelegt, also zählen Sie, was geformt und was verpackt wurde.
- Rüstarbeiten und validierte Allergenreinigungen bekommen eigene Codes: gemessen, getrennt von Stillständen, niemals verkürzt.
- Gebrochene Tafeln, Bloom und wieder eingeschmolzene Nacharbeit sind Qualitätsverluste.
- Die Verpacker-PLC weiß, dass sie gestoppt hat; ein Kameraclip zeigt, was passiert ist, und der Bediener bestätigt den Grund.
Der Tempermesser an der Formlinie zeigt um 06:40 einen Ausreißer an, der Depositor wird gehalten und der Kühltunnel leert sich langsam auf einen Verpacker, der nichts zu verpacken hat. Zwanzig Minuten später läuft die Linie wieder. Der Schichtbericht sagt „temper“, der OEE-Wert sinkt und niemand weiß, wie viele Tafeln aus der nächsten Stunde in Nacharbeit gingen.
Schokoladenlinien verlieren Zeit auf Weisen, wie es eine Abfülllinie nicht tut, weil das Produkt nicht einfach warten kann. Die allgemeinen Regeln stehen in unserem Leitfaden zu OEE für Lebensmittel und Getränke. Dieser Artikel behandelt Süßwaren: die Stationen, die Stops, wie man jeden OEE-Faktor misst, Rüstvorgänge und Reinigung sowie eine durchgerechnete Schicht mit bewerteten Verlusten.
Die Stationen und wohin die Zeit geht
Eine Formlinie läuft im Kreis. Formen werden erhitzt, vom Depositor mit temperierter Schokolade befüllt, zum Entlüften gerüttelt, im Tunnel gekühlt und gewendet, sodass die Tafeln beim Entformen herausfallen. Die Tafeln gehen zu einem oder mehreren Flowwrappern, dann zu einer Kartoniermaschine oder Case-Packer. Eine Enrober-Linie ist gerade: Fülllinge passieren einen Schokoladenvorhang, ein Gebläse nimmt den Überschuss ab, und das Produkt geht durch den Kühltunnel zu den Verpackern.
Gums, die in einer Starch-Mogul hergestellt werden, fügen einen Trocknungsraum hinzu, einen Batch-Schritt innerhalb einer Continuous-Line. Messen Sie diesen separat und halten Sie ihn aus dem OEE der Verpackungslinie heraus.
Die Zeit geht an vier Stellen verloren: Temperierung und Viskosität vorne, Formen und Depositor in der Mitte, Verpackerstopps am Ende und Rüstzeiten. Der Kühltunnel bricht selten, setzt aber die Wiederanlaufzeit nach jedem Stopp, weil er sich vor dem Eintreffen des Produkts beim Verpacker wieder füllen muss.

Welche Maschine setzt die ideale Rate
Auf einer Formlinie laufen Depositor und Formkette mit einer festgelegten Anzahl Formen pro Minute, sodass die Auslegungsrate in Tafeln Formen pro Minute mal Kavitäten pro Form ist. Der Verpacker ist üblicherweise so ausgelegt, dass er mithält, kann aber bei kleinen Tafeln, Multipacks oder Falzverpackungen oft nicht mithalten und dann ist der Verpacker das Engpassgerät.
Setzen Sie die ideale Rate pro Produkt von der Maschine, die die Linie taktet, bei ihrer Nenngeschwindigkeit und vermerken Sie, woher die Zahl stammt. Wenn Ihr Verpacker für ein Format mit 600 Tafeln pro Minute und für ein anderes mit 450 bewertet ist, sind das zwei ideale Raten. Verwenden Sie niemals die beste Schicht des letzten Monats: das verschleiert langsames Laufen innerhalb der Idealrate. Zählen Sie in einer Einheit über die Linie hinweg, zum Beispiel Tafeln, damit sich das OEE mit der Linie und nicht mit der Packungsgröße bewegt.
Verfügbarkeit: die Stopps, die die Linie stilllegen
| Station | Typische Stopps | Wohin fällt der Verlust |
|---|---|---|
| Temperierung | Temper außerhalb des Bereichs, Viskositätsdrift, kalte Leitungen | Verfügbarkeit; Tafeln, die vor dem Alarm hergestellt wurden, sind qualitätsmäßig in Ordnung |
| Depositor | Düsenschweif, Kolbenlecks, Formen nicht gefüllt | Verfügbarkeit; Gewichtsdrift ist Qualitätsverlust |
| Entformen | Tafeln lösen sich nicht, Formstau | Verfügbarkeit; gebrochene Tafeln sind Qualitätsverlust |
| Kühltunnel | Temperatur oder Feuchte außerhalb des Bereichs | Verfügbarkeit; Bloom ist Qualitätsverlust |
| Flowwrapper | Folienspleiß, Druckmarke nicht gelesen, Schweißbackentemperatur, Tafeln nicht im Takt | Verfügbarkeit bei langen Stopps, Performance bei Mikrostopps |
| Kartonierer, Case-Packer | Kartonmagazin leer, Klebepistole verstopft | Verfügbarkeit, oder Blockierung des Verpackers |
Wählen Sie eine Schwelle, viele Werke verwenden zwei bis fünf Minuten: Stopps darüber sind Verfügbarkeitsverluste mit einem Grund, kürzere gehen in Performance. Es gibt keinen Standard, also halten Sie dieselbe Schwelle auf allen Linien.
Eine Falle ist spezifisch für Schokolade. Wenn der Verpacker stoppt, läuft die Formseite meist weiter, weil das Anhalten einer vollen Formkette oder einer Enrober-Vorhang mehr kostet als das Umlenken des Produkts. Tafeln gehen per Hand auf einen Abstelltisch. Der Depositor hat nie gestoppt, die Linienausgabe fiel und OEE, gemessen am Depositor, zeigt nichts.
Produktwechsel und Reinigung
Ein neuer Schokoladentyp kann bedeuten, dass das Tempergerät, Leitungen und Depositor gespült werden müssen, bis die neue Masse sauber läuft, Formen gewechselt, Folie und Backeneinstellungen am Verpacker gewechselt und eine Erstprüfung auf Gewicht, Form und Druck durchgeführt wird. Der Wechsel von einem Produkt mit Nüssen zu einem ohne bedeutet zusätzlich eine validierte Allergenreinigung.
Protokollieren Sie jeden Teil separat: Spülung, Formwechsel, Verpackerformatwechsel, Neustart. Die validierte Allergenreinigung erhält einen eigenen Code. Verkürzen Sie diese nicht, um OEE-Punkte zu gewinnen: sie ist eine lebensmittelsicherheitsrelevante Kontrolle, wie unser Leitfaden zur Validierung von Allergen-Rüstvorgängen erklärt. Messen Sie sie und halten Sie sie getrennt von Ausfällen, damit sie diese nicht verdeckt.
Der Rest ist offen für SMED: Heizen Sie die nächsten Formen vor, während die Linie läuft, bereiten Sie Folienrollen und Wechselteile vor, notieren Sie Verpackereinstellungen. Erfassen Sie eine Standardzeit für jeden Rüstvorgang und loggen Sie jede Minute darüber mit einem Grund.
Performance: Mikrostopps und langsames Laufen am Verpacker
Verpacker stoppen häufig und kurz. Eine schiefe Tafel wird am Einlauf abgewiesen, eine Druckmarke wird verfehlt, zwei Tafeln landen in einem Pitch. Diese Mikrostopps werden vom Bediener beseitigt und selten dokumentiert. Unser Leitfaden zu Mikrostopps auf Verpackungslinien zeigt, wie man sie findet.
Langsames Laufen ist die andere Hälfte. Mitarbeiter drehen den Verpacker runter, wenn Dichtungen ausfallen oder weiche Tafeln die Backen verschmieren, und die niedrigere Geschwindigkeit wird normal. Vergleichen Sie die Laufgeschwindigkeit mit der Nenngeschwindigkeit pro Produkt in jeder Schicht.
Beobachten Sie auch die Lücke nach einem Stopp am Frontend. Ein zehnminütiger Depositor-Stopp sendet eine Lücke durch den Tunnel, und der Verpacker sieht dies später als Verhungern. Belasten Sie diese Zeit der Maschine, die sie verursacht hat, wie in Verhungern und Blockieren auf gekoppelten Linien beschrieben.
Qualität: gebrochene Tafeln, Bloom und Nacharbeit
Qualität ist gute Einheiten out geteilt durch hergestellte Einheiten. Übliche Verluste sind gebrochene Tafeln beim Entformen und Transfer, Fehlformen und Lufteinschlüsse, Fettbloom durch schlechtes Temperieren, Zuckerbloom durch Kondensation, schlechte Versiegelungen, Ausschuss am Kontrollwaage und Startprodukt, das vor stabiler Temperatur hergestellt wurde.
Gebrochene Schokolade wird oft wieder eingeschmolzen und als Nacharbeit verwendet. Das ist weiterhin ein Qualitätsverlust: die Linie hat Zeit aufgewendet, sie zu produzieren. Giveaway, Produkt über dem deklarierten Gewicht, verringert nicht die Anzahl guter Einheiten, aber es sind Kosten: verfolgen Sie es an der Kontrollwaage neben dem OEE.
Datenquellen: was jede von ihnen sieht
Die Verpacker-PLC liefert Betriebszustand, Stopp-Codes und Zählwerte. Der Depositorzähler liefert die hergestellten Tafeln, so dass die Lücke zu den verpackten Tafeln Bruch und Abstellverluste zeigt. Die Kontrollwaage liefert Ausschuss und Giveaway, der Tempermesser und die Tunnel-Sensoren liefern Prozessmesswerte. Der Bediener liefert mit einem Tippen den Grund.
Die PLC ist die Uhr und die Kamera der Zeuge. Wo die Verpacker-PLC nur 'stopped' angibt, zeigt eine Kamera am Einlauf, ob Tafeln gestaut waren, die Folie ausgegangen ist oder nichts angekommen ist. Die Software schlägt einen Grund vor, der Bediener bestätigt ihn und der Clip bleibt mit dem Stopp als Beweis.
Eine durchgerechnete Schicht auf einer Formlinie
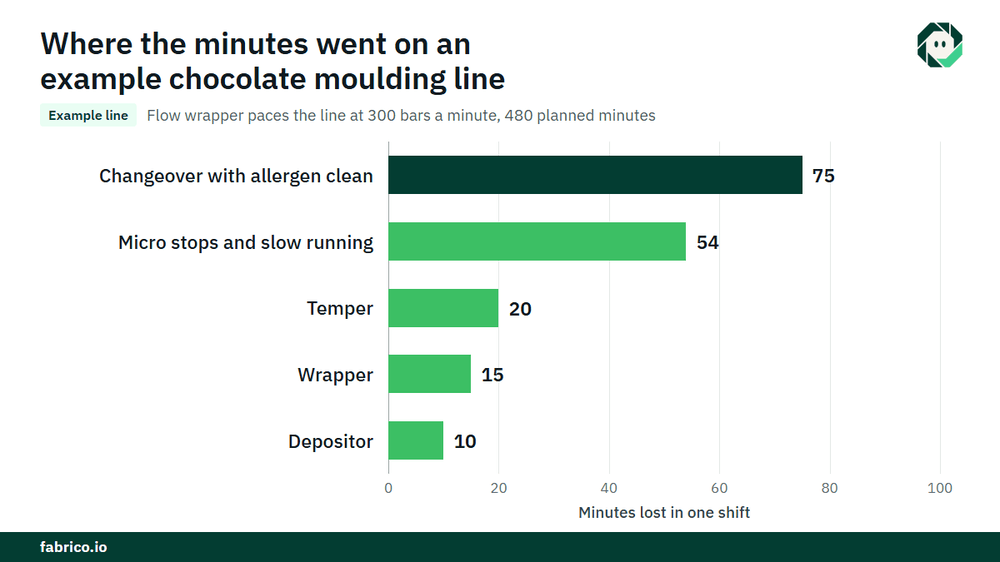
Beispiellinie (illustrierende Zahlen, kein Kunde): Eine Formlinie mit einem Flowwrapper, für dieses Produkt mit 300 Tafeln pro Minute bemessen, läuft eine 480 Minuten Schicht mit Teams, die Pausen abdecken, sodass die geplante Produktionszeit 480 Minuten beträgt.
- Rüsten mit validierter Allergenreinigung: 75 Minuten, Standard 60.
- Stopps über drei Minuten: Temper 20 Minuten, Depositor 10, Verpacker 15. Gesamt 45 Minuten.
- Laufzeit: 480 minus 75 minus 45 = 360 Minuten. Verfügbarkeit = 360 / 480 = 75.0%.
- Idealer Output: 360 x 300 = 108.000 Tafeln. Hergestellte Tafeln: 91.800. Performance = 91.800 / 108.000 = 85.0%.
- Gebrochene Tafeln und Ausschuss: 1.836. Gute Tafeln: 89.964. Qualität = 89.964 / 91.800 = 98.0%.
- OEE = 0.750 x 0.850 x 0.980 = 62.5%. Check: 89.964 / 300 = 299.9 Minuten bei idealer Rate, und 299.9 / 480 = 62.5%.
Der Performance-Verlust ist 108.000 minus 91.800 = 16.200 Tafeln, oder 54 Minuten bei Nenngeschwindigkeit. Das Rüstüberziehen sind 15 Minuten, oder 4.500 Tafeln. Wenn die Linie ausverkauft ist und eine Tafel $0.12 Deckungsbeitrag trägt (€0.12 in einer Euro-Anlage), kosten die Mikrostopps und das langsame Laufen $1.944 pro Schicht und das Überziehen $540. Bei 500 Schichten pro Jahr sind das $972.000 und $270.000 (€972.000 und €270.000). Die 60 Minuten Allergenreinigung sind kein Verlust, den man kürzt: sie sind die Kosten, beide Produkte auf einer Linie zu betreiben.
Fehler, die Werke bei Süßwarenlinien machen
- OEE am Depositor messen, so dass Verpackerstopps und abgenommene Tafeln nie sichtbar werden.
- Verhungerte Zeit dem Verpacker anlasten, obwohl die Lücke stromauf entstanden ist.
- Den gesamten Rüstvorgang, inklusive Überziehung, in der geplanten Zeit verstecken.
- Die validierte Allergenreinigung als Ziel zur Kürzung behandeln.
- Wieder eingeschmolzene Nacharbeit als guten Output zählen.
Wo Fabrico passt
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. Auf einer Süßwarenlinie beginnt sie mit OEE und leichtem MES:
- Automatische Downtime-Aufzeichnung vom Verpacker, Depositor und den anderen Maschinen.
- Der Bediener bestätigt den Grund mit einem Tap, sodass Temper-, Form- und Verpackerstopps jeweils eine Ursache tragen.
- Ein Kameraclip als Beweis für einen Stopp, wo eine Kamera die Station beobachtet, etwa den Verpackereinlauf.
- Verluste in Geld bewertet und nach Geld geordnet, sodass Überziehen und Mikrostopps in Dollar oder Euro vergleichbar sind.
- Live-OEE pro Linie und Schicht und eine Übersicht über Werke hinweg.
- Wenn ein Stopp einen Techniker benötigt, geht eine Arbeitsorder an den richtigen Techniker mit seinen Kosten.
Die Allergenreinigung und ihre Aufzeichnungen bleiben in den eigenen Verfahren des Werks. Sie starten an einer Linie, mit einer gemessenen Basislinie und einem vorher vereinbarten Entscheidungsdatum. Jedes Werk erhält nach Überprüfung seiner Linien ein Angebot. Sehen Sie, wie Stopps ihre Ursache bekommen auf unserer Seite für Downtime-Tracking.
Häufig gestellte Fragen
Wie berechnet man OEE auf einer Schokoladenlinie?
Multiplizieren Sie Verfügbarkeit, Performance und Qualität. Verfügbarkeit ist Laufzeit über geplante Produktionszeit, Performance ist hergestellte Tafeln über das, was die ideale Rate in dieser Laufzeit erlaubt, Qualität ist gute Tafeln über hergestellte Tafeln. Verwenden Sie eine Einheit und eine ideale Rate pro Produkt.
Was ist ein guter OEE für eine Süßwarenlinie?
Die oft zitierte 85% Weltklasse-Zahl wird meist auf Seiichi Nakajimas Introduction to TPM (1988) zurückgeführt. Eine Linie mit mehreren Rüstvorgängen pro Tag erzielt weniger als eine dedizierte Linie, vergleichen Sie also jede Linie mit ihrer eigenen Basislinie.
Sollte Reinigungszeit in OEE zählen?
Werke unterscheiden sich: einige halten die validierte Reinigung innerhalb der geplanten Produktionszeit als eigene Verlustkategorie, andere behandeln sie als geplante Ausfallzeit. Wie auch immer, protokollieren Sie sie unter eigenem Code, messen Sie sie und mischen Sie sie niemals mit Ausfällen oder kürzen Sie sie nicht.
Ist Nacharbeit-Schokolade ein Qualitätsverlust?
Ja. Gebrochene, verformte oder gebloomte Tafeln waren beim ersten Mal nicht gut, auch wenn die Schokolade wieder eingeschmolzen wird. Zählen Sie sie als Ausschuss und verfolgen Sie, wie viel zurück in die Masse geht.
Kann eine Kamera sagen, warum ein Flowwrapper gestoppt hat?
Sie zeigt, was an der beobachteten Station passiert ist, wie ein Stau am Einlauf oder ein leerer Gurt. Die Software schlägt einen wahrscheinlichen Grund vor und der Bediener bestätigt ihn. Sie kann nicht in eine geschlossene Maschine hineinsehen.
Sehen Sie die Verluste Ihrer Linie in einer Demo
Bringen Sie die Stopps und Raten einer Süßwarenlinie mit, und wir zeigen sie in Geld bewertet, nach Station und Schicht.
Verwandte Artikel






Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.