


 Iniciar sesión
 Blog

OEE para líneas de snacks: De la freidora a la envasadora

Puntos clave
- Mida la freidora en kg por hora y cada pesada y envasadora en bolsas por minuto; informe el OEE de la línea en kg buenos envasados.
- La freidora rara vez se para por los empacadores: cuando una envasadora para, el producto se desvía o la freidora se reduce - ambas son pérdidas.
- Los cambios de sabor y las limpiezas por alérgenos tienen sus propios códigos: medirlos, mantenerlos separados de las averías, nunca acortarlos.
- El sobrellenado no reduce el OEE, pero es producto que nadie paga: regístrelo junto al OEE.
- Donde la PLC de la envasadora solo dice 'stopped', un clip de cámara muestra lo sucedido y el operario confirma la causa.
A las 10:15 las mandíbulas de sellado de la envasadora dos se atascan con una miga de condimento. La freidora sigue funcionando, la cinta de distribución envía más chips a las otras dos pesadoras, y cuando se llenan el desbordamiento va al contenedor de descarte. En el informe de OEE la hora parece buena en la freidora y mala en los empaquetadores, y nadie puede decir cuál es el número de la línea.
Las líneas de snacks unen un proceso continuo - pelado, corte, fritura o horneado y sazonado - con un envasado discreto: pesadoras multicabeza y envasadoras verticales. Esa unión es donde empieza la mayor confusión sobre el OEE. Esta guía cubre dónde medir, cómo fijar las tasas ideales, las paradas habituales, los cambios de condimento, el sobrellenado y un turno trabajado con las pérdidas valoradas.
Dónde medir el OEE en una línea de snacks
Una línea de chips de patata va del pelador y cortador a través del lavado, la freidora, desengrasado y un clasificador óptico al tambor de sazonado, luego por una cinta distribuidora a varias estaciones de pesadora y envasadora, un formador de cajas y un paletizador. Los snacks extruidos y horneados cambian el cortador y la freidora por un extrusor, horno o secador, pero la forma es la misma: un proceso continuo que alimenta varias máquinas de envasado.
Mida en dos niveles. En muchas líneas la capacidad de envasado está dimensionada por encima de la freidora para que las envasadoras puedan ponerse al día, lo que convierte a la freidora en la restricción. Su OEE está en kg por hora de producto terminado. Cada estación de pesadora y envasadora tiene su propio OEE en bolsas por minuto, así se ve cuál para. La cifra de la línea es kg buenos envasados frente a la salida nominal de la freidora durante el tiempo planificado. Nuestra guía sobre OEE en múltiples máquinas explica la aritmética.

Fijar las tasas ideales
Para la freidora, la tasa ideal es la salida nominal en kg por hora para ese producto, según el diseño o un máximo probado, no el promedio de una buena semana. Chips finos, kettle chips y formas extruidas funcionan a ritmos distintos, así que dé a cada uno el suyo. Si la freidora se reduce porque las patatas son de mala calidad, eso es una pérdida de velocidad con razón, no un nuevo ideal.
Para una estación pesadora-envasadora, el ideal son bolsas por minuto para ese tamaño de bolsa y película. Una envasadora rápida con una bolsa pequeña es más lenta con una bolsa familiar. Use la más lenta entre la pesadora y la envasadora para cada tamaño de bolsa como el ideal de la estación.
Paradas por estación
| Estación | Paradas típicas | Factor OEE |
|---|---|---|
| Cortador y lavadora | Cambios de cuchilla, interrupciones en la alimentación de patata, piedras | Disponibilidad; los cambios de cuchilla pueden planificarse |
| Freidora | Temperatura del aceite fuera de rango, interrupciones de alimentación, fallos de cinta | Disponibilidad, o pérdida de velocidad cuando se reduce |
| Tambor de sazonado | Aplicador bloqueado, tolva de condimento vacía, cambio de sabor | Disponibilidad; cobertura desigual es calidad |
| Pesadora multicabeza | Producto pegándose en las cazoletas, bandejas alimentadoras desajustadas, sin combinación válida | Rendimiento; rechazos por peso bajo son calidad |
| Envasadora vertical | Empalme de película, registro de impresión, producto en la unión, atasco de mordazas, fallos de flush de gas | Disponibilidad para paradas largas, Rendimiento para microparadas |
| Formadora de cajas | Revista de cajas vacía, pistola de pegamento atascada, bolsa atascada en la entrada | Disponibilidad, o bloqueo de la envasadora |
Cuando una envasadora se para, la freidora suele seguir funcionando. El producto va a las otras estaciones, a una tolva de acumulación o a chatarra. Por eso una freidora puede mostrar una hora perfecta mientras la línea pierde producción. Cargue el producto desviado a la estación que paró, no a la freidora, como se explica en encontrar la verdadera restricción en líneas vinculadas.
Sazonado y cambios de sabor
Con el sazonado en un tambor tras la freidora, un cambio de sabor significa vaciar y limpiar el tambor y el aplicador, cargar el nuevo condimento y enviar el producto mezclado intermedio a retrabajo o chatarra. Un cambio de un sabor con leche a uno sin leche necesita una limpieza de alérgenos validada. No la acorte para ganar puntos OEE: mídala, asígnele su propio código y manténgala separada de las averías. Más en nuestra guía de validación de cambio por alérgenos.
Las líneas con sazonado en cada estación de envasado cambian una estación a la vez mientras la freidora sigue. Eso mueve el cambio fuera del proceso y lo coloca en la Disponibilidad de una estación. En cualquiera de los casos, registre un tiempo estándar por cambio y registre cada minuto por encima con una razón.
Microparadas en las pesadoras y envasadoras
La mayoría de las paradas en líneas de snacks son cortas. El aceite y el condimento hacen que el producto se pegue en las cazoletas de la pesadora, finos llegan al sellado de la bolsa, el empalme de la película pasa por las mordazas, una bolsa se atasca en la entrada de la formadora de cajas. El operario limpia cada caso en menos de un minuto, y cada uno envía producto al desbordamiento. Si se registran a mano, desaparecen. Nuestra guía sobre microparadas en líneas de envasado muestra cómo sacarlas a la luz.
La ralentización también se oculta aquí. Una envasadora reducida para evitar sellos que pierdan en una película mantiene esa velocidad después de que la película se ha acabado. Compare bolsas por minuto con la velocidad nominal para ese tamaño de bolsa, turno a turno.
Pérdidas de calidad y sobrellenado
La calidad en una línea de snacks es kg buenos envasados sobre kg producidos. Las pérdidas: chips rechazados por el clasificador óptico por color o defectos, producto roto y finos, producto descartado en el desbordamiento mientras una envasadora estaba parada, sabor mezclado en cambios, y bolsas rechazadas por sellos con fugas, códigos malos o peso.
El sobrellenado es aparte. Una pesadora multicabeza ajustada por encima del peso declarado, para evitar rechazos por peso bajo, empaqueta producto que nunca se paga. Las bolsas sobrellenadas aún cuentan como buenas, así que el OEE no lo muestra. Controle el peso medio del paquete frente al peso declarado por estación y valore la diferencia, como en nuestra guía sobre sobrellenado y pérdida de calidad.
Fuentes de datos y lo que añade la cámara
La PLC de la freidora da estado, temperatura del aceite y tasa de alimentación; una cinta de pesaje después de la freidora da kg producidos. Cada pesadora informa pesadas y peso medio, cada envasadora su estado, paradas y recuento de bolsas. La ponderadora de control da rechazos. El operario da la razón con un toque.
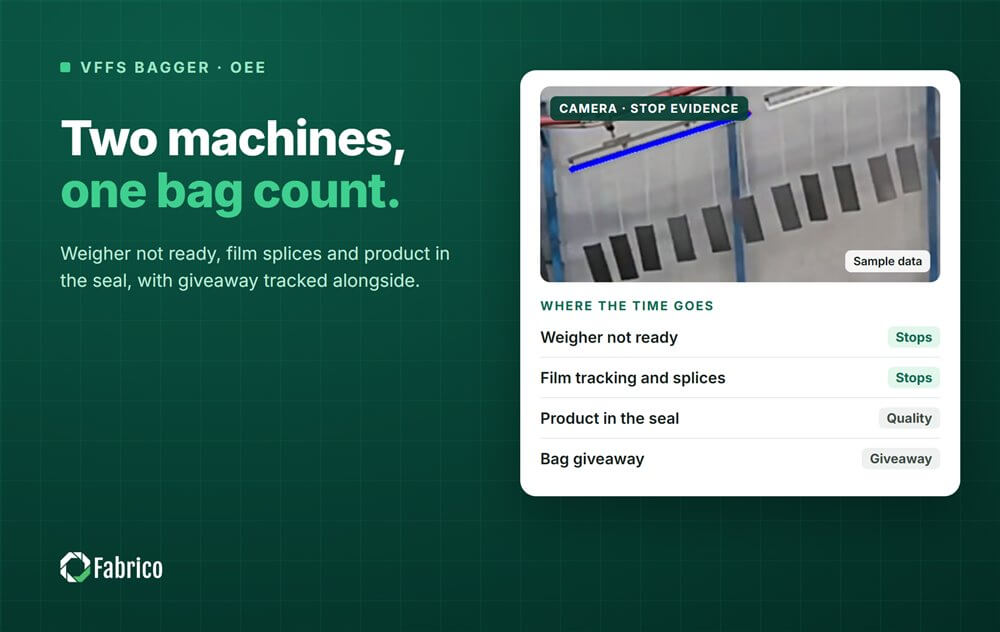
Lo que falta es el porqué. Donde la PLC de la envasadora solo dice 'stopped', una cámara que vigila la descarga de la pesadora o las mordazas guarda un clip de lo ocurrido: puenteo de producto en una tolva, rotura de película, bolsa atrapada en las mordazas. El software sugiere una razón, el operario la confirma y el clip queda con la parada como evidencia.
Un turno trabajado en una línea de chips
Línea de muestra (números ilustrativos, no de cliente): una freidora nominal de 600 kg de chips terminados por hora alimenta tres estaciones pesadora-envasadora que llenan bolsas de 150 g. El tiempo de producción planificado es 480 minutos.
- Cambio de sabor con limpieza de alérgenos: 45 minutos. Paradas de freidora y cortadora: 15 minutos. Tiempo de corrida = 480 menos 60 = 420 minutos. Disponibilidad = 420 / 480 = 87.5%.
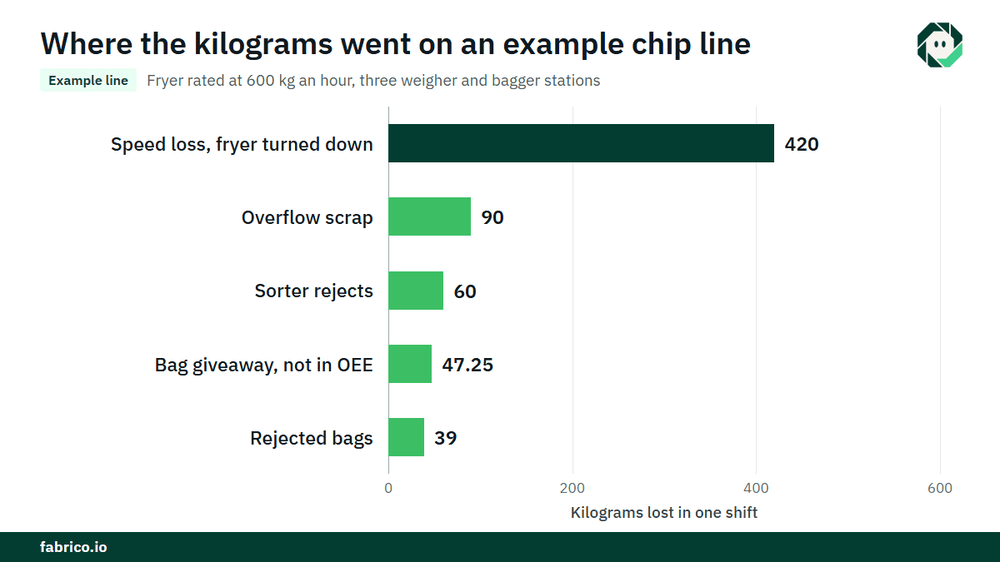
- Producción ideal en 420 minutos: 7 horas x 600 = 4.200 kg. La cinta de pesaje midió 3.780 kg, porque la freidora se redujo mientras las envasadoras estaban paradas. Rendimiento = 3.780 / 4.200 = 90.0%.
- Pérdidas: rechazos del clasificador 60 kg, desecho por desbordamiento 90 kg, bolsas rechazadas 39 kg, total 189 kg. Buen envasado = 3.591 kg. Calidad = 3.591 / 3.780 = 95.0%.
- OEE = 0.875 x 0.900 x 0.950 = 74.8%. Comprobación: 3.591 kg / 600 kg por hora = 5.985 horas, o 359.1 minutos, y 359.1 / 480 = 74.8%.
Ahora valórelo. Si la línea está agotada y 1 kg de chips aporta $3.00 de contribución (€3.00 en una planta euro), los 420 kg de pérdida de velocidad costaron $1,260 por turno. El sobrellenado viene encima: las pesadoras promediaron 152 g en una bolsa de 150 g, así que los 3.591 kg llenaron 23,625 bolsas con 2 g extra cada una, 47.25 kg de producto. A un coste variable de $2.00 por kg (€2.00) son $94.50 por turno. En 600 turnos al año: $756,000 de pérdida de velocidad y $56,700 de sobrellenado, o €756,000 y €56,700.
Errores que cometen las plantas en líneas de snacks
- Tomar el OEE de la freidora como el OEE de la línea, por lo que las paradas de las envasadoras y el desecho por desbordamiento nunca aparecen.
- Usar una unidad diferente en cada máquina en vez de kg.
- Asignar el desecho por desbordamiento a la freidora en lugar de a la envasadora que paró.
- Acortar una limpieza de alérgenos validada en un cambio de sabor para ahorrar minutos.
- Dejar fuera el sobrellenado de la revisión de pérdidas porque el OEE no lo muestra.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación habilitada por visión por computadora. En una línea de snacks empieza con OEE y MES ligero: registro automático de tiempos de inactividad en la freidora y en cada pesadora y envasadora, y OEE en vivo por línea y turno.
- El operario confirma la razón de una parada con un toque, en la estación donde ocurrió.
- Un clip de cámara como evidencia de una parada cuando una cámara vigila una pesadora o envasadora.
- Pérdidas valoradas en dinero y clasificadas por dinero, para que pérdida de velocidad, desecho por desbordamiento y sobretiempos de cambio se comparen en dólares o euros.
- Una vista única a través de plantas para grupos que ejecutan varias líneas de snacks.
- Para una avería, una orden de trabajo al técnico correcto con su coste.
Comienza en una línea, con una línea base medida y una fecha de decisión acordada de antemano. Cada planta recibe una cotización tras revisar sus líneas.
Preguntas frecuentes
¿Dónde debe medirse el OEE en una línea de snacks?
En dos niveles: la freidora o el horno en kg por hora, y cada estación pesadora-envasadora en bolsas por minuto. Informe el OEE de la línea como kg buenos envasados frente a la salida nominal de la freidora sobre el tiempo planificado, para que las pérdidas en ambos extremos se muestren.
¿El sobrellenado forma parte del OEE?
No. Las bolsas sobrellenadas siguen contando como buenas, por lo que el sobrellenado no reduce el OEE. Regístrelo junto al OEE, por pesadora, y valórelo.
¿Cómo se trata un cambio de sabor en el OEE?
Regístrelo como un cambio con su propio código y un tiempo estándar. Si incluye una limpieza de alérgenos validada, mida esa parte por separado y nunca la acorte. Los minutos por encima del estándar obtienen una razón.
¿Cuál es la tasa ideal para una pesadora multicabeza y una envasadora?
Los sachets por minuto nominales para ese tamaño de bolsa y película, tomados de la máquina más lenta de las dos. Use el diseño o un máximo probado, no el promedio de una buena semana.
¿Puede una cámara encontrar la causa de microparadas de la envasadora?
Guarda un clip de lo que pasó en la estación que vigila, como puente de producto en una tolva o una bolsa atrapada en las mordazas. El software sugiere una razón y el operario la confirma. No ve dentro de máquinas cerradas.
Vea las pérdidas de su línea de snacks en una demo
Aporte las paradas y tasas de una freidora y sus envasadoras, y mostraremos las pérdidas valoradas en dinero, estación por estación.
Artículos relacionados









Tarjetas reales de Fabrico, datos de ejemplo.