


 Anmeldung
 Blog

OEE für Snack-Linien: Vom Frittiergerät bis zum Verpacker

Wesentliche Erkenntnisse
- Messen Sie die Fritteuse in kg pro Stunde und jede Waage und jede Verpackungsmaschine in Beuteln pro Minute; berichten Sie die Linien-OEE als gute kg verpackt.
- Die Fritteuse stoppt selten wegen der Verpacker: wenn ein Verpacker stoppt, wird Produkt umgeleitet oder die Fritteuse heruntergeregelt - beides sind Verluste.
- Geschmackswechsel und Allergenreinigung bekommen eigene Codes: gemessen, getrennt von Störungen und niemals verkürzt.
- Bag-Giveaway senkt die OEE nicht, ist aber Produkt, das niemand bezahlt - verfolgen Sie es neben der OEE.
- Wo die SPS des Verpackers nur 'stopped' meldet, zeigt ein Kameraclip, was passiert ist, und der Bediener bestätigt den Grund.
Um 10:15 verklemmen die Siegelbacken am Verpacker zwei an einer Gewürzkrume. Die Fritteuse läuft weiter, das Verteilband sendet mehr Chips an die beiden anderen Waagen, und wenn diese voll sind, geht der Überlauf in einen Schrottbehälter. Im OEE-Bericht sieht die Stunde an der Fritteuse gut und bei den Verpackern schlecht aus, und niemand kann sagen, welche Zahl die Linie darstellt.
Snacklinien verbinden einen kontinuierlichen Prozess - schälen, schneiden, frittieren oder backen und würzen - mit diskretem Verpacken: Mehrkopfwaagen und Vertikalverpacker. Genau an dieser Schnittstelle beginnt die meiste OEE-Verwirrung. Dieser Leitfaden behandelt, wo zu messen ist, wie man ideale Raten festlegt, typische Stillstände, Geschmackswechsel, Giveaway und eine durchgerechnete Schicht mit bewerteten Verlusten.
Wo OEE an einer Snacklinie zu messen ist
Eine Kartoffelchip-Linie läuft vom Schäler und Schneidwerk über Waschen, Fritteuse, Entölung und einen optischen Sorter zum Würzstrom, dann entlang eines Verteilbands zu mehreren Waagen- und Verpackerstationen, einem Kartonpacker und einem Palettierer. Extrudierte und gebackene Snacks tauschen Schneidwerk und Fritteuse gegen Extruder, Ofen oder Trockner, aber die Struktur bleibt dieselbe: ein durchgehender Prozess, der mehrere Verpackungsmaschinen versorgt.
Messen Sie auf zwei Ebenen. Auf vielen Linien ist die Packkapazität über der Fritteuse dimensioniert, sodass die Verpacker aufholen können - dadurch wird die Fritteuse zur Einschränkung. Deren OEE misst man in kg pro Stunde des fertigen Produkts. Jede Waagen- und Verpackerstation erhält ihr eigenes OEE in Beuteln pro Minute, so sehen Sie, welche stoppt. Die Linienkennzahl ist gute kg verpackt gegenüber der Nennleistung der Fritteuse über die geplante Zeit. Unser Leitfaden zu OEE über mehrere Maschinen erklärt die Rechnerei.

Festlegung der idealen Raten
Für die Fritteuse ist die ideale Rate die Nennleistung in kg pro Stunde für dieses Produkt, aus der Konstruktion oder einem getesteten Maximum, nicht der Durchschnitt einer guten Woche. Dünne Chips, Kettle-Chips und extrudierte Formen laufen mit unterschiedlichen Raten - geben Sie jedem seine eigene. Wenn die Fritteuse gedrosselt wird, weil die Kartoffeln schlecht sind, ist das ein Geschwindigkeitsverlust mit Grund, nicht ein neues Ideal.
Für eine Waagen- und Verpackerstation ist das Ideal Beutel pro Minute für diese Beutelgröße und Folie. Ein Verpacker, der bei einer kleinen Tüte schnell ist, ist bei einer Familienpackung langsamer. Verwenden Sie die langsamere der beiden Maschinen als Ideal für jede Beutelgröße.
Stillstände pro Station
| Station | Typische Stillstände | OEE-Faktor |
|---|---|---|
| Schneider und Wascher | Messerwechsel, Unterbrechungen der Kartoffelzufuhr, Steine | Verfügbarkeit; Messerwechsel können geplant werden |
| Fritteuse | Öltemperatur außerhalb des Bereichs, Zuführungsunterbrechungen, Bandfehler | Verfügbarkeit oder Geschwindigkeitsverlust bei Drosselung |
| Würzstrom | Applikator verstopft, Würzbunker leer, Geschmackswechsel | Verfügbarkeit; ungleichmäßige Beschichtung ist Qualität |
| Mehrkopfwaage | Produkt klebt in Schalen, Zuführpfannen verstimmt, keine gültige Kombination | Leistung; Untergewicht-Ausschuss ist Qualität |
| Vertikalverpacker | Folienspleiß, Druckregistrierung, Produkt im Siegel, Backenstau, Gasspül-Fehler | Verfügbarkeit bei langen Stillständen, Leistung bei Mikrostopps |
| Kartonpacker | Kartonmagazin leer, Klebepistole verstopft, Tütenstau am Einlauf | Verfügbarkeit oder Blockierung des Verpackers |
Wenn ein Verpacker stoppt, läuft die Fritteuse meist weiter. Das Produkt geht zu den anderen Stationen, in einen Pufferbehälter oder in den Schrott. Deshalb kann die Fritteuse eine perfekte Stunde anzeigen, während die Linie Output verliert. Buchen Sie das umgeleitete Produkt der Station an, die gestoppt hat, nicht der Fritteuse, wie in Das Finden der echten Einschränkung bei verknüpften Linien erklärt.
Würzen und Geschmackswechsel
Bei Würzung in einem Trommel nach der Fritteuse bedeutet ein Geschmackswechsel das Entleeren und Reinigen der Trommel und des Applikators, das Nachfüllen der neuen Würze und das Weiterleiten des dazwischenliegenden gemischten Produkts zur Nacharbeit oder zum Schrott. Ein Wechsel von einem Geschmack mit Milch zu einem ohne erfordert eine validierte Allergenreinigung. Verkürzen Sie diese Reinigung nicht, um OEE-Punkte zu gewinnen: messen Sie sie, geben Sie ihr einen eigenen Code und halten Sie sie getrennt von Störungen. Mehr in unserem Leitfaden zur Validierung von Allergenwechseln.
Linien mit Würzung an jeder Verpackungsstation wechseln eine Station nach der anderen, während die Fritteuse weiterläuft. Das verlagert den Wechsel aus dem Prozess in die Verfügbarkeit einer Station. Wie auch immer, erfassen Sie eine Standardzeit pro Wechsel und protokollieren Sie jede Minute darüber mit einem Grund.
Mikrostopps bei Waagen und Verpackern
Die meisten Stillstände auf Snacklinien sind kurz. Öl und Würze lassen Produkt in Waagenschalen kleben, Feinanteile gelangen in das Beutelsiegel, ein Folien-Spleiß passiert die Backen, eine Tüte bleibt am Einlauf des Kartonpackers hängen. Der Bediener beseitigt jeden Fehler in unter einer Minute, und jedes sendet Produkt zum Überlauf. Handschriftlich protokolliert, verschwinden sie. Unser Leitfaden zu Mikrostopps auf Verpackungslinien zeigt, wie man sie offenlegt.
Schleichende Geschwindigkeit versteckt sich hier ebenfalls. Ein Verpacker, der gedrosselt wurde, um undichte Nähte bei einer Folie zu vermeiden, hält diese reduzierte Geschwindigkeit auch nachdem die Folie gewechselt wurde. Vergleichen Sie Beutel pro Minute mit der Nennleistung für diese Beutelgröße, Schicht für Schicht.
Qualitätsverluste und Bag-Giveaway
Qualität auf einer Snacklinie ist gute kg verpackt über produzierte kg. Verluste: Chips, die der optische Sorter wegen Farbe oder Defekten ausstößt, zerbrochenes Produkt und Feinanteile, Produkt, das beim Auslaufen in den Überlauf geschreddert wird, gemischter Geschmack bei Wechseln und Beutel, die wegen undichter Siegel, fehlerhafter Codes oder Gewicht verworfen werden.
Giveaway ist separat. Eine Mehrkopfwaage, die über dem deklarierten Gewicht eingestellt ist, um Untergewichtsablehnungen zu vermeiden, packt Produkt, das nie bezahlt wird. Überfüllte Beutel zählen weiterhin als gut, daher zeigt OEE das nicht. Verfolgen Sie das durchschnittliche Packgewicht gegenüber dem deklarierten Gewicht pro Station und bewerten Sie die Differenz, wie in unserem Leitfaden zu Giveaway und Überfüllung.
Datenquellen und was die Kamera hinzufügt
Die SPS der Fritteuse liefert Zustand, Öltemperatur und Zuführgeschwindigkeit; ein Wägeband nach der Fritteuse liefert produzierte kg. Jede Waage meldet Wägungen und Durchschnittsgewicht, jeder Verpacker seinen Zustand, Stillstände und Beutelanzahl. Die Kontrollwaage liefert Ausschuss. Der Bediener meldet den Grund mit einem Fingertipp.
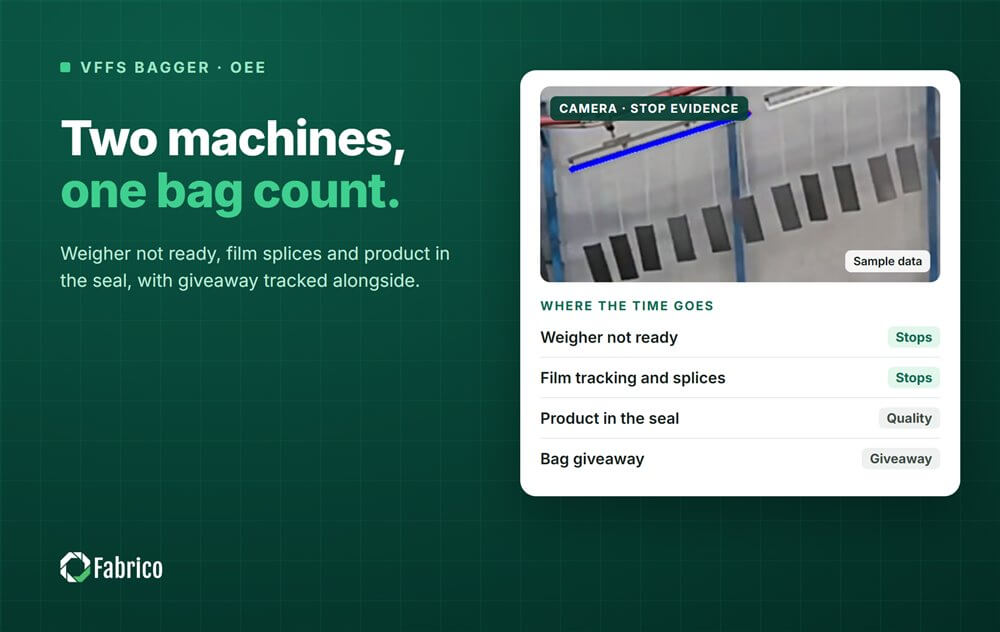
Was fehlt, ist das Warum. Wo die SPS des Verpackers nur 'stopped' sagt, hält eine Kamera, die die Waagenentladung oder die Backen beobachtet, einen Clip dessen, was passiert ist: Produktbrücke in einem Trichter, Folienriss, eine in den Backen eingeklemmte Tüte. Die Software schlägt einen Grund vor, der Bediener bestätigt ihn, und der Clip bleibt bei dem Stillstand als Beleg.
Eine durchgerechnete Schicht auf einer Chip-Linie
Beispiellinie (illustrierende Zahlen, kein Kunde): eine Fritteuse mit Nennleistung 600 kg fertige Chips pro Stunde versorgt drei Waagen- und Verpackerstationen, die 150 g Beutel packen. Geplante Produktionszeit ist 480 Minuten.
- Geschmackswechsel mit Allergenreinigung: 45 Minuten. Fritteuse und Schneider-Stillstände: 15 Minuten. Laufzeit = 480 minus 60 = 420 Minuten. Verfügbarkeit = 420 / 480 = 87.5%.
- Idealer Output in 420 Minuten: 7 Stunden x 600 = 4.200 kg. Das Wägeband maß 3.780 kg, weil die Fritteuse gedrosselt wurde, während Verpacker gestoppt waren. Leistung = 3.780 / 4.200 = 90.0%.
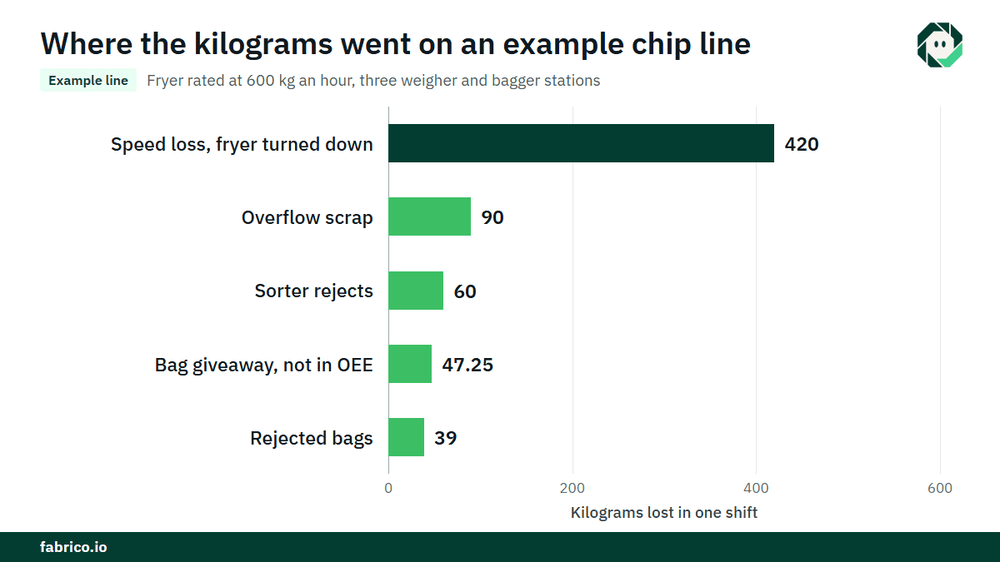
- Verluste: Sorter-Ausschuss 60 kg, Überlauf-Scrap 90 kg, verworfene Beutel 39 kg, insgesamt 189 kg. Gut verpackt = 3.591 kg. Qualität = 3.591 / 3.780 = 95.0%.
- OEE = 0.875 x 0.900 x 0.950 = 74.8%. Kontrolle: 3.591 kg / 600 kg pro Stunde = 5.985 Stunden oder 359.1 Minuten, und 359.1 / 480 = 74.8%.
Jetzt bewerten. Wenn die Linie ausverkauft ist und 1 kg Chips $3.00 Deckungsbeitrag bringt (€3.00 in einem Euro-Werk), kosten die 420 kg Geschwindigkeitsverlust $1.260 pro Schicht. Giveaway kommt oben drauf: Die Waagen hatten im Schnitt 152 g bei einer 150 g Tüte, also füllten die 3.591 kg 23.625 Beutel mit 2 g extra je Beutel, 47.25 kg Produkt. Bei variablen Kosten von $2.00 pro kg (€2.00) sind das $94.50 pro Schicht. Bei 600 Schichten pro Jahr: $756.000 Geschwindigkeitsverlust und $56.700 Giveaway, bzw. €756.000 und €56.700.
Fehler, die Werke bei Snacklinien machen
- Die OEE der Fritteuse als OEE der Linie nehmen, sodass Verpacker-Stillstände und Überlauf-Scrap nie auftauchen.
- Unterschiedliche Einheiten an jeder Maschine verwenden statt kg.
- Überlauf-Scrap der Fritteuse anlasten statt dem Verpacker, der gestoppt hat.
- Eine validierte Allergenreinigung bei einem Geschmackswechsel verkürzen, um Minuten zu sparen.
- Giveaway aus der Verlustbetrachtung lassen, weil OEE es nicht zeigt.
Wo Fabrico passt
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. Auf einer Snacklinie beginnt sie mit OEE und leichtem MES: automatische Stillstandserfassung an der Fritteuse und an jeder Waagen- und Verpackerstation und Live-OEE nach Linie und Schicht.
- Der Bediener bestätigt den Grund für einen Stillstand mit einem Tap an der Station, an der er auftrat.
- Ein Kameraclip als Beleg für einen Stillstand, wo eine Kamera eine Waage oder einen Verpacker beobachtet.
- Verluste in Geld bewertet und nach Geld geordnet, sodass Geschwindigkeitsverlust, Überlauf-Scrap und Wechselüberziehungen in Dollar oder Euro verglichen werden.
- Eine Ansicht über Werke hinweg für Gruppen, die mehrere Snacklinien betreiben.
- Bei einem Ausfall eine Arbeitsauftrag an den richtigen Techniker mit seinen Kosten.
Sie starten an einer Linie, mit einer gemessenen Basislinie und einem im Voraus vereinbarten Entscheidungsdatum. Jedes Werk erhält nach Prüfung seiner Linien ein Angebot.
Häufig gestellte Fragen
Wo sollte OEE an einer Snacklinie gemessen werden?
Auf zwei Ebenen: die Fritteuse oder der Ofen in kg pro Stunde und jede Waagen- und Verpackerstation in Beuteln pro Minute. Berichten Sie die Linien-OEE als gute kg verpackt gegenüber der Nennleistung der Fritteuse über die geplante Zeit, damit Verluste an beiden Enden sichtbar sind.
Ist Giveaway Teil der OEE?
Nein. Überfüllte Beutel zählen weiterhin als gut, daher senkt Giveaway die OEE nicht. Verfolgen Sie es neben der OEE, pro Waage, und bewerten Sie es finanziell.
Wie geht man mit einem Geschmackswechsel in der OEE um?
Protokollieren Sie ihn als Rüsten mit eigenem Code und Standardzeit. Wenn er eine validierte Allergenreinigung beinhaltet, messen Sie diesen Teil separat und verkürzen Sie ihn niemals. Minuten über dem Standard bekommen einen Grund.
Was ist die ideale Rate für eine Mehrkopfwaage und einen Verpacker?
Die Nenn-Beutel pro Minute für diese Beutelgröße und Folie, genommen von der langsameren der beiden Maschinen. Verwenden Sie die Konstruktion oder ein getestetes Maximum, nicht den Durchschnitt einer guten Woche.
Kann eine Kamera die Ursache von Mikrostopps am Verpacker finden?
Sie speichert einen Clip dessen, was an der beobachteten Station geschah, wie Produktbrücken in einem Trichter oder eine in den Backen gefangene Tüte. Die Software schlägt einen Grund vor und der Bediener bestätigt ihn. Sie sieht nicht in geschlossene Maschinen hinein.
Sehen Sie die Verluste Ihrer Snacklinie in einer Demo
Bringen Sie die Stillstände und Raten von einer Fritteuse und ihren Verpackern mit, und wir zeigen die in Geld bewerteten Verluste, Station für Station.
Verwandte Artikel









Echte Fabrico-Kacheln, Beispieldaten.