


 Anmeldung
 Blog
MES für die Snackproduktion: Wer Fritteusendaten, Überfüllung und OEE führt

Kurz gesagt: Ein MES für die Snackproduktion muss vier Arten von Aufzeichnungen abdecken, von den Fritteuseneinstellungen bis zu den Packungsgewichten, und verbinden, was die Fritteuse produziert hat, mit dem, was die Beutelmaschinen verpackt haben. Beginnen Sie mit Liniendaten und OEE an den Verpackungsstationen, und lassen Sie Fritteusendaten, Packungsgewichte und Chargen in den Systemen, die dafür ausgelegt sind.
- Ein Snackwerk führt vier Arten von Aufzeichnungen: Prozess, Qualität, Gewicht und Linienleistung. Jede hat ihren natürlichen Platz.
- Die Überfüllung (Giveaway) steckt in den Daten von Waagen und Kontrollwaagen. Die britischen Fertigpackungsregeln setzen die Untergrenze, die Streuung der Waage bestimmt, wie weit darüber Sie abfüllen.
- Bewerten Sie die verpackte Menge mit der Nennfüllmenge, sonst versteckt sich die Überfüllung in der Gutmenge.
- Beim Sortenwechsel treffen Planung, Allergene und OEE aufeinander: Reihenfolge planen, Wechsel codieren, eine validierte Reinigung nie verkürzen.
- Fabrico ist ein Light-MES: Stillstände mit Gründen, Stückzahlen, OEE und Verluste in Geldwert nach Linie und Schicht. Rezepturen, Überfüllungsstatistik und Chargengenealogie gehören nicht dazu.
Linie 2 fährt bis zehn Uhr gesalzene Chips, dann Sour Cream & Onion, danach milchfreie Paprika für eine Handelsmarke. Die Fritteuse stoppt nie. Die drei Waagen und Beutelmaschinen stoppen den ganzen Tag. In der Nachmittagsrunde liegt die Linie laut ERP hinter Plan, der Waagenbildschirm zeigt zu schwere Beutel, und im Schichtbuch steht „Beutelmaschine“. Drei Systeme, drei Geschichten.
Diese Seite richtet sich an Werkleiter und KVP-Verantwortliche in Werken für Kartoffelchips, extrudierte und gebackene Snacks, die ein MES auswählen. Die Messregeln an der Linie finden Sie in OEE für Snacklinien. Wir verkaufen Fabrico, prüfen Sie unsere Aussagen also wie die jedes anderen Anbieters.
Was ein MES im Snackwerk leisten muss
Eine Snacklinie verbindet zwei Arten von Produktion.
- Der Prozess: Schneidmaschine und Wäscher oder Extruder, Fritteuse oder Ofen, Entölung, optischer Sortierer und Würztrommel. Er läuft in kg pro Stunde, und es dreht sich um Öltemperatur, Farbe, Würzdosierung und Chargen von Kartoffeln, Öl und Würzmischung.
- Die Verpackung: Verteilförderer, Mehrkopfwaagen, vertikale Schlauchbeutelmaschinen, Kontrollwaage, Metalldetektor, Kartonierer und Palettierer. Sie läuft in Beuteln pro Minute, und es dreht sich um Stillstände, Folie, Beutelgrößen und Gewichte.
An der Nahtstelle dazwischen gehen Daten verloren. Ein Stillstand der Beutelmaschine stoppt die Fritteuse nicht: Deren Produkt wird umgeleitet, und das MES muss wissen, wohin. Ein Snackwerk führt deshalb vier Arten von Aufzeichnungen:
- Prozess: Einstellungen von Fritteuse und Würzung, Öltemperatur, Farbe.
- Qualität: Acrylamid-Prüfungen, Allergenreinigungen, Ausschleusungen von Sortierer und Kontrollwaage.
- Gewicht: Packungsgewichte und Überfüllung, Waage für Waage.
- Leistung: Stillstände, Gründe, Sortenwechsel und OEE an jeder Beutelmaschine und für die Linie.
Acrylamid zeigt, warum die ersten beiden eigene Systeme brauchen. Die Verordnung (EU) 2017/2158 der Kommission legt in der im britischen Recht beibehaltenen Fassung für Kartoffelchips einen Richtwert von 750 µg/kg fest. Ihr Anhang zur Probenahme verlangt Probenahme und Analyse mindestens einmal jährlich für Produkte mit bekanntem, gut beherrschtem Gehalt und erlaubt, die Analyse durch Produktmerkmale wie die Farbe oder durch Prozessparameter zu ersetzen, wo ein statistischer Zusammenhang nachgewiesen ist. Diese Aufzeichnungen gehören in die Prozesssteuerung der Fritteuse, das Qualitätssystem und das Labor. Wenn Sie in der EU verkaufen, prüfen Sie den aktuellen EU-Text.
MES-Funktionen im Snackwerk und wo sie meist liegen
Das MESA-Modell nennt elf MES-Funktionen. In einem Snackwerk werden daraus die folgenden Aufgaben. Lesen Sie zuerst die rechte Spalte: Jede Zeile braucht ein System, das heute funktioniert.
| Funktion | Was sie an einer Snacklinie leistet | Wo sie meist liegt |
|---|---|---|
| Rezepturen und Würzung | Fritteuseneinstellungen und Würzdosierung je Produkt | Prozesssteuerung von Fritteuse und Würzung |
| Prozess- und Acrylamiddaten | Öltemperatur, Farbe, Ergebnisse der Probenahme | Prozesssteuerung, Qualitätssystem, Labor |
| Gewichte und Überfüllung | Packungsgewichte gegen Nennfüllmenge, je Waage | Software der Waagen und Kontrollwaagen |
| Allergen- und Sortenwechsel | Reinigung, Prüfung und Freigabe zwischen den Sorten | Qualitätssystem |
| Chargenverfolgung | Kartoffel-, Öl- und Würzchargen bis in die verpackten Chargen | Chargenfunktionen im ERP oder ein Voll-MES |
| Feinplanung | Reihenfolge von Sorten und Beutelgrößen über die Woche | ERP oder ein Planungstool |
| Liniendaten und OEE | Stillstände von Beutelmaschinen und Waagen mit Gründen, Stückzahlen, OEE | Light-MES |
Hat jede Zeile ein funktionierendes System, füllt ein Light-MES die letzte, ohne die anderen zu verschieben. Unser Ratgeber zum Light-MES zeigt die vollständige Aufteilung.
Zur Wahl zwischen Kamera und Sensor an jeder Station lesen Sie Kamera oder Sensor für OEE, Maschine für Maschine.
Sortenwechsel: wo Planung, Allergene und OEE aufeinandertreffen
Ein Sortenwechsel bedeutet: Trommel und Auftragsgerät reinigen, neue Würzmischung, Mischprodukt zur Nacharbeit und, beim Wechsel von einer Sorte mit Milch zu einer milchfreien, eine validierte Allergenreinigung. Die OEE-Seite dazu steht in OEE für Snacklinien.
Diese Reinigung zählt. Die FDA führt Milch unter den neun wichtigsten Lebensmittelallergenen im US-Recht und nennt Milch als häufigste Ursache von US-Rückrufen wegen nicht deklarierter Allergene. Käse- und Sour-Cream-Würzungen enthalten Milch.
Drei Systeme sind an einem Wechsel beteiligt:
- Der Plan legt die Reihenfolge fest. Sorten mit Milch zuletzt vor der Reinigung zum Tagesende zu fahren, sofern Ihre Qualitätssicherung zustimmt, kann eine Reinigung mitten am Tag sparen. Das ist Aufgabe von ERP oder Planung; unsere Allergen-Wechselmatrix bewertet Reihenfolgen in Kosten.
- Das Qualitätssystem führt Reinigung, Prüfungen und Freigabe.
- Das Light-MES misst den Wechsel vom letzten Gutbeutel einer Sorte bis zum ersten Gutbeutel der nächsten, der Bediener codiert die Art des Wechsels, und der Bericht zeigt die Minuten über Standard. Siehe Rüstzeit-Standards für FMCG-Linien.
Verkürzen Sie nie eine validierte Reinigung, und halten Sie ihre Minuten getrennt von Störungen.
Überfüllung: was die Waage sieht und die OEE nicht
Viele Snacks werden nach dem Mittelwertprinzip abgefüllt. Nach den britischen Regeln für Fertigpackungen darf der Mittelwert nicht unter der Nennfüllmenge liegen, nur wenige Packungen dürfen es um mehr als die zulässige Minusabweichung unterschreiten und keine um mehr als das Doppelte. Für Packungen von 100 bis 200 g beträgt diese Abweichung 4,5 %, aufgerundet auf die nächsten 0,1 g.
Bei einem 150-g-Beutel sind das 6,8 g. Die Beutel müssen also im Mittel mindestens 150 g wiegen, nur wenige dürfen unter 143,2 g liegen und keiner unter 136,4 g. Eine Waage mit großer Streuung muss ihren Mittelwert höher einstellen, um in diesen Grenzen zu bleiben. Alles über 150 g ist Überfüllung.
Überfüllte Beutel zählen als gut, deshalb zeigt die OEE nie Überfüllung. Die Gewichte liegen in der Mehrkopfwaage und der Kontrollwaage, und deren eigene Software führt meist Mittelwert und Streuung je Waage und Produkt. Unsere Seite zu Giveaway und Überfüllung erklärt, warum eine geringere Streuung, nicht ein niedrigerer Sollwert, den Verlust senkt, und Ausschleusungen der Kontrollwaage und OEE-Qualität zeigt, wo Ausschleusungen verbucht werden.
Eine Falle, die Sie prüfen sollten: Zählt das MES die verpackte Menge in gewogenen kg, wird Überfüllung zur Gutmenge. Zählen Sie die Gutmenge als Beutel mal Nennfüllmenge. Die Differenz zu den kg der Fritteuse enthält dann Überfüllung, Sortierer-Ausschuss und Überlaufausschuss, die sich mit den Daten von Waage und Kontrollwaage aufteilen lassen.
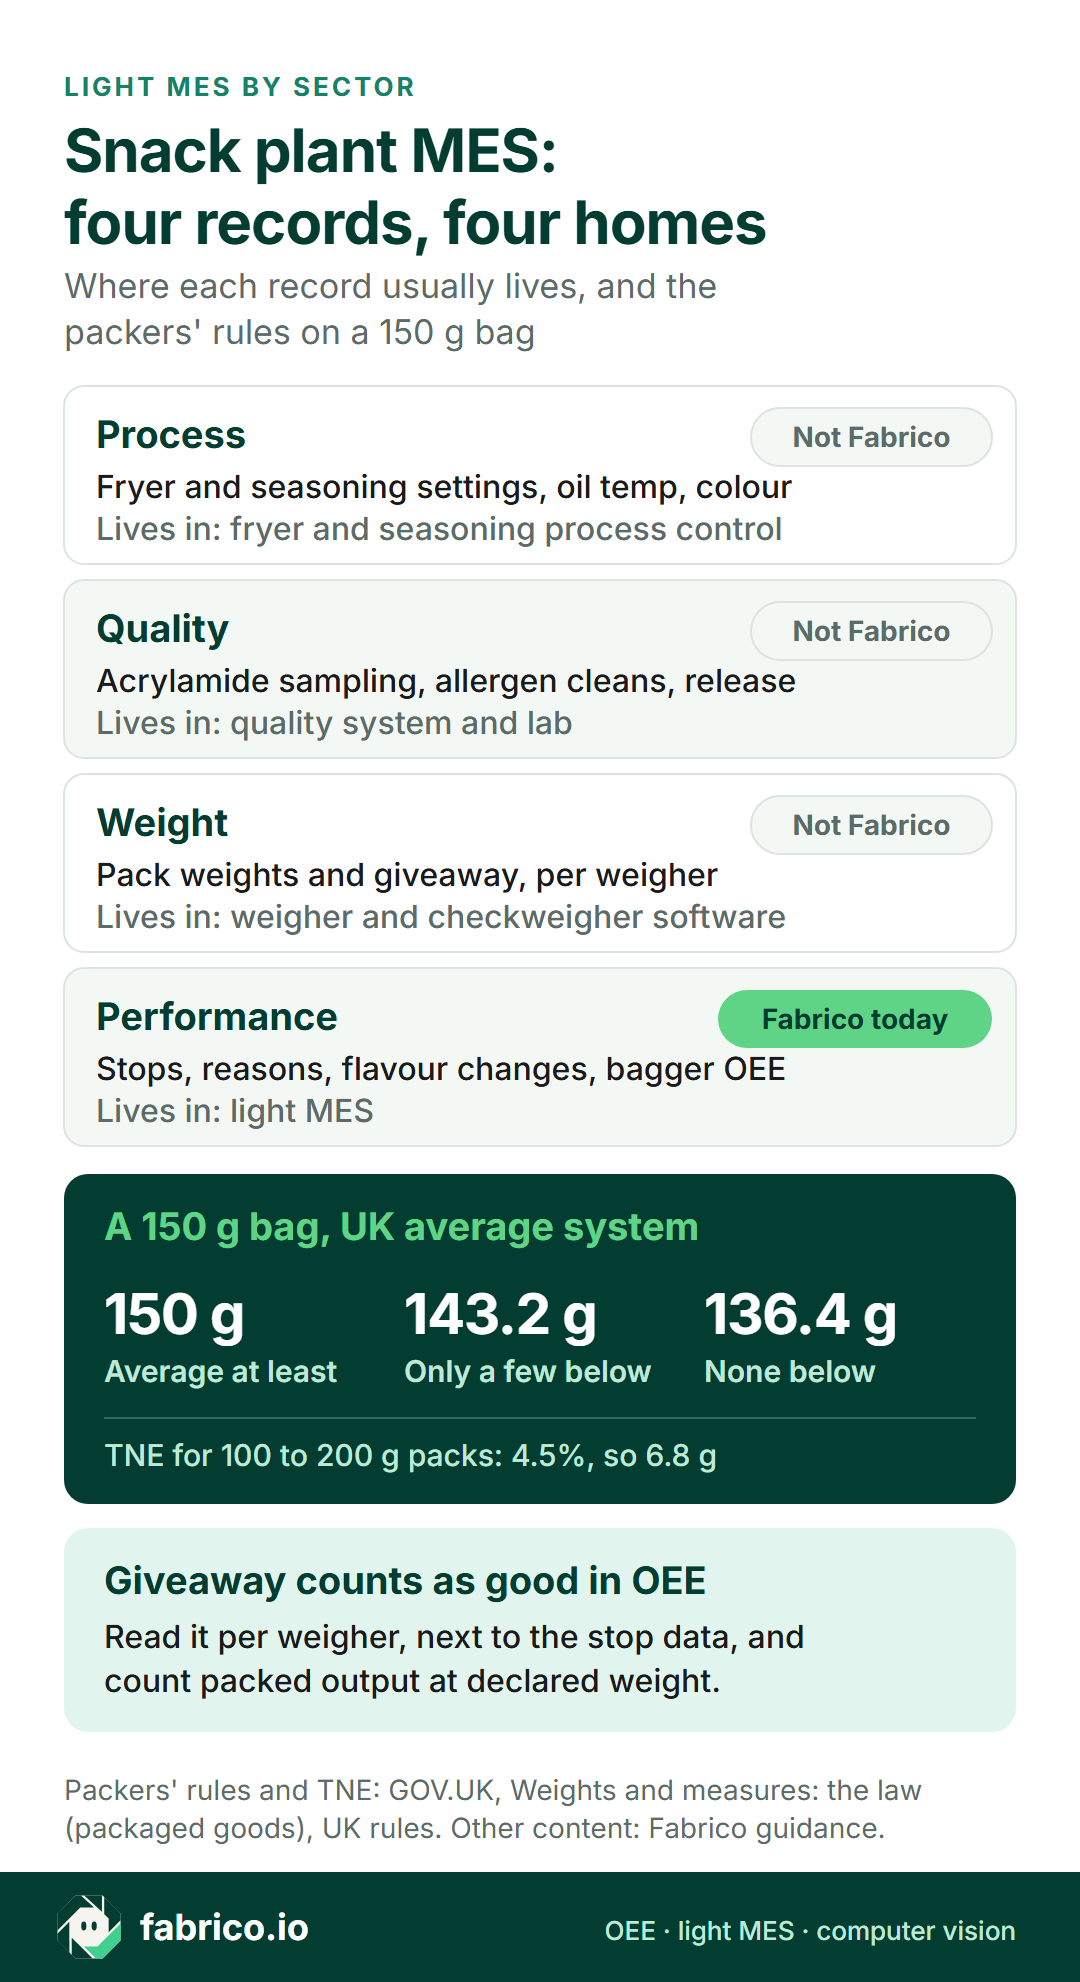
Die Grafik ist auf Englisch: Sie ordnet die vier Datenarten eines Snackwerks ihren Systemen zu und zeigt die britischen Gewichtsgrenzen für einen Beutel.
Daten von Beutelmaschine und Waage: was das MES lesen muss
Die meisten Stillstände an der Beutelmaschine sind kurz: Produkt in der Siegelnaht, ein Folienspleiß, Brückenbildung in einem Wägebehälter. Niemand schreibt sie auf, deshalb muss das MES sie aus den Signalen von Beutelmaschine und Waage lesen und Produkt, das während eines Stillstands umgeleitet wird, der Station zurechnen, die stand, nicht der Fritteuse. Wo und mit welchen Sollleistungen Sie die OEE an der Linie messen, steht in OEE für Snacklinien. Die Stillstandsarten finden Sie unter Stillstände an VFFS-Schlauchbeutelmaschinen, und Mikrostillstände zeigt, wie Sie sie sichtbar machen.
Aus der Software von Waage und Kontrollwaage sind diese Felder nützlich: Produkt, Station, Beutelzahl sowie Mittelwert und Streuung je Schicht. Ordnen Sie jede Waage einmal ihrer Beutelmaschine zu, und legen Sie fest, wer diese Zuordnung aktuell hält.
Rechenbeispiel: drei Waagen, eine Schicht
Beispielzahlen, kein reales Werk. Eine Chipslinie verpackt in einer Schicht 150-g-Beutel an drei Stationen aus Waage und Beutelmaschine.
| Station | Verpackte Beutel | Mittleres Beutelgewicht | Überfüllung |
|---|---|---|---|
| Station 1 | 18.000 | 151,2 g | 21,6 kg |
| Station 2 | 18.000 | 151,8 g | 32,4 kg |
| Station 3 | 17.000 | 153,6 g | 61,2 kg |
| Linie | 53.000 | 115,2 kg |
Überfüllung = Gramm über 150 mal Beutelzahl. Station 3: 3,6 g x 17.000 = 61.200 g, also 61,2 kg.
Die OEE sieht hier das eine und übersieht das andere. Sie sieht, dass Station 3 um 1.000 Beutel weniger verpackt hat, in diesem Beispiel, weil sie öfter stand. Sie zählt alle 53.000 Beutel als gut und kann die 115,2 kg Überfüllung daher nicht sehen.
Bewerten Sie das mit Beispielkosten von 1,90 € je kg fertiger Chips, einer Annahme für dieses Beispiel, keiner Marktzahl: 115,2 kg sind 218,88 € je Schicht. Senken die Ingenieure die Streuung von Station 3 auf die von Station 1, sodass sie wie Station 1 mit einem Mittelwert von 151,2 g laufen kann, füllt sie pro Beutel 1,2 g statt 3,6 g zu viel ab. Das spart 2,4 g x 17.000 = 40,8 kg oder 77,52 € je Schicht und in diesem Beispiel 38.760 € bei 500 Schichten im Jahr, ohne an ihre Stillstände heranzugehen.
Station 3 ist in beiden Punkten die schlechteste. Das Light-MES zeigt ihre Stillstände, die Waagensoftware ihre Streuung. Zusammen gelesen, je Station und Schicht, führen beide die Ingenieure zu einer Maschine.
Light-MES oder Voll-MES für ein Snackwerk
Ein Light-MES deckt Liniendaten und OEE ab und lässt Rezepturen, Gewichte und Chargen, wo sie sind. Entscheiden Sie nach dem Problem, das Sie jeden Tag spüren.
| Wenn das tägliche Problem ist | Beginnen Sie mit | Rolle von Fabrico |
|---|---|---|
| Beutelmaschinen verlieren Zeit, und niemand kann die Gründe priorisieren | Einem Light-MES an den Beutelmaschinen plus dem Laufzustand der Fritteuse | Das ist der Kern |
| Niemand kennt die Überfüllung je Waage | Software der Waagen und Kontrollwaagen | Keine; Ausschleusungen können in die Qualität einfließen |
| Die Sortenfolge wird von Hand neu erstellt | Ihrem ERP oder einem Planungstool | Roadmap, noch nicht live |
| Fritteusen- und Acrylamiddaten stehen auf Papier | Prozesssteuerung und einem Qualitätssystem | Keine |
| Ein Kunde verlangt Chargengenealogie | ERP-Chargen oder einem Voll-MES | Keine |
Viele Werke nutzen beides. Unser Ratgeber Light-MES vs. Voll-MES nennt vier Prüfpunkte für die Entscheidung.
Bringen Sie die Stillstände und Leistungsdaten einer Fritteuse und eine Woche Waagenberichte zu einer Demo mit, und wir zeigen, welche Zahlen Fabrico liefern kann und welche nicht.
Sieben Fragen an jeden MES-Anbieter für Snackwerke
Lassen Sie jeden Anbieter, uns eingeschlossen, schriftlich antworten, und prüfen Sie die Antworten in einem Pilotprojekt an einer Linie.
| Frage | So prüfen Sie die Antwort |
|---|---|
| Welches System führt die kg der Fritteuse? | Fragen Sie, ob es eine Bandwaage liest oder die Zahl aus dem ERP übernimmt und wer sie mit den Beutelzahlen abgleicht. |
| Wohin geht umgeleitetes Produkt, wenn eine Beutelmaschine steht? | Fragen Sie, wie der Überlaufausschuss der Station zugerechnet wird, die stand. |
| Wie werden Sortenwechsel und Allergenreinigungen codiert? | Verlangen Sie einen Code je Wechselart, je eine Standardzeit und die Minuten darüber. |
| Wird die Menge in deklarierten oder gewogenen kg gezählt? | Die Nennfüllmenge hält Überfüllung aus der Gutmenge heraus. |
| Welche Daten von Waagen und Kontrollwaagen kommen herein? | Fragen Sie, was gelesen wird, was in deren Software bleibt und wer die Zuordnung pflegt. |
| Wie liest es ältere Beutelmaschinen aus? | SPS, Zusatzsensor oder Kamera? Fragen Sie Maschine für Maschine. |
| Was ist live, was ist Roadmap? | Lassen Sie es sich schriftlich geben, mit einem Datum für Live-Daten an einer Linie. |
Vergleichen Sie noch Plattformen im Allgemeinen? Unser Ratgeber zu OEE-Software zeigt, worauf es beim Vergleich ankommt.
Kameras, Schichtteams und der Betriebsrat
An einer Snacklinie liefert meist die SPS der Beutelmaschine die Stückzahl. Das Kamera-Add-on lohnt sich dort, wo es kein nutzbares Signal gibt, etwa beim Handverpacken von Multipacks und Mischkartons, und dort, wo das Video zu einem Stillstand dem Bediener hilft, den Grund zu wählen. Es prüft keine Siegelnähte, Codes oder Gewichte: Das ist Aufgabe der Inspektion.
Richten Sie Kameras auf das Produkt, berichten Sie nach Linie und Schicht, nicht nach Person, und sprechen Sie zuerst mit dem Betriebsrat, wo es einen gibt. Das größere Bild zu Kameras finden Sie unter Computer Vision in der Lebensmittelproduktion.
Wo Fabrico passt
Fabrico ist eine Cloud-Plattform für OEE und Light-MES. An einer Snacklinie leistet sie heute Folgendes:
- Liniendaten: Stillstände und Stückzahlen aus den SPS von Waagen und Beutelmaschinen sowie Lauf- und Stillstandszustände der Fritteuse, oder von einem IoT-Gerät mit Sensoren an älteren Maschinen. Die Stillstandsgründe gibt der Bediener an der Station ein, auf Tablet oder Smartphone.
- OEE und Verluste: OEE, Stillstandszeiten und Verluste nach Linie und Schicht, in Geld dargestellt, mit Mikrostillständen, die aus dem Signal erkannt werden. Die Live-Ausbringung zeigt, wie viel jede Linie in der laufenden Schicht bisher produziert hat. Im Web, auf iOS und Android.
- Kameras: KI-Kameras, ein Add-on auf Anfrage, zählen die Ausbringung dort, wo es kein nutzbares Signal gibt, etwa beim Handverpacken, und Sie können das Video zu jedem Moment auf der Schicht-Zeitleiste öffnen. In der Standardkonfiguration wird das Video gestreamt, wenn jemand es öffnet, und nicht in Fabrico gespeichert.
- Ihr ERP und Ihre Daten: eine Anbindung an SAP oder ein anderes ERP, je Kunde abgestimmt, dazu eine REST-API, Webhooks sowie Export nach Excel oder CSV, damit Sie Waagenberichte und Liniendaten in Ihren eigenen Berichten nebeneinanderstellen können.
Die Instandhaltung ist integriert: Ein Techniker öffnet den Arbeitsauftrag direkt aus dem Stillstand, im selben Maschinendatensatz. Die Geräte sind in etwa einem Monat angebunden, der vollständige Rollout dauert 3 bis 4 Monate.
Roadmap, heute nicht live: Die Produktionsplanung steht auf unserer Roadmap, ohne Veröffentlichungstermin. Heute erstellt oder terminiert Fabrico Ihren Plan nicht: Es zeigt, was die Linien leisten können. Ebenfalls auf der Roadmap für das Kamera-Add-on: Vorschläge für Stillstandsgründe von der Kamera, die der Bediener bestätigt.
Was Fabrico nicht macht: Rezepturen und Würzsteuerung, Fritteusenprozess- und Acrylamiddaten, Überfüllungsstatistik, Chargen und Genealogie sowie Inspektion. Ausschleusungen von Kontrollwaage und Inspektion können über das Ausschleussignal oder den Ausschusszähler der Linie in die Qualitätskennzahl einfließen.
Den vollen Umfang zeigt unsere Seite MES- und OEE-Software, das Kamera-Add-on die Seite Fabrico Computer Vision für OEE. Weiterlesen: Computer Vision in der FMCG-Produktion und der übergeordnete Ratgeber MES für die Lebensmittelproduktion.
Häufige Fragen
Was macht ein MES in einem Snackwerk?
Es steuert und dokumentiert die Produktion zwischen ERP und Linien: Rezepturen, Fritteuseneinstellungen und Prozessdaten auf der Prozessseite, Stückzahlen, Stillstände, Sortenwechsel und OEE an den Verpackungsmaschinen. Die meisten Werke verteilen das auf Prozesssteuerung, Qualitätssystem, Waagensoftware und ein Light-MES.
Braucht ein Snackwerk ein Voll-MES?
Nur dort, wo Kunden oder Auditoren elektronische Batch-Protokolle und Chargendaten erwarten, die Ihr ERP und Ihre Qualitätssysteme nicht führen können. Wo verlorene Ausbringung und Überfüllung die Hauptkosten sind, beginnen Sie mit Liniendaten und OEE, neben den Waagendaten, die Sie bereits haben.
Erfasst ein MES die Überfüllung?
Manche Voll-MES-Suiten lesen Waagendaten. Fabrico berechnet keine Überfüllung: Packungsgewichte bleiben in der Software von Waage und Kontrollwaage, und Ausschleusungen können in die Qualitätskennzahl von Fabrico einfließen. Betrachten Sie beides je Station und Schicht.
Welches System ist für den Sortenwechsel an einer Snacklinie zuständig?
Drei Systeme teilen ihn sich. Der Plan legt die Sortenfolge fest, das Qualitätssystem führt Reinigung, Prüfungen und Freigabe, und das Light-MES misst die Dauer des Wechsels und zeigt die Minuten über Standard. Verkürzen Sie nie eine validierte Allergenreinigung.
Sollte ein MES die Snackmenge in gewogenen oder deklarierten kg zählen?
In deklarierten kg: Beutel mal Nennfüllmenge. In gewogenen kg gezählt, wird Überfüllung zur Gutmenge. Die Differenz zu den kg der Fritteuse enthält dann Überfüllung, Sortierer-Ausschuss, ausgeschleuste Beutel und Überlaufausschuss.
Kann eine Kamera an einer Snacklinie Beutel oder Kartons zählen?
Ja, mit dem KI-Kamera-Add-on von Fabrico, dort, wo kein nutzbares Signal sie zählt. Sie können das Video zu jedem Moment auf der Schicht-Zeitleiste öffnen; in der Standardkonfiguration wird es gestreamt, wenn jemand es öffnet, und nicht in Fabrico gespeichert. Es prüft keine Siegelnähte oder Gewichte.
Möchten Sie es an einer Linie wie Ihrer sehen? Demo buchen und die Stillstände einer Fritteuse sowie eine Woche Waagenberichte mitbringen.
Verwandte Artikel

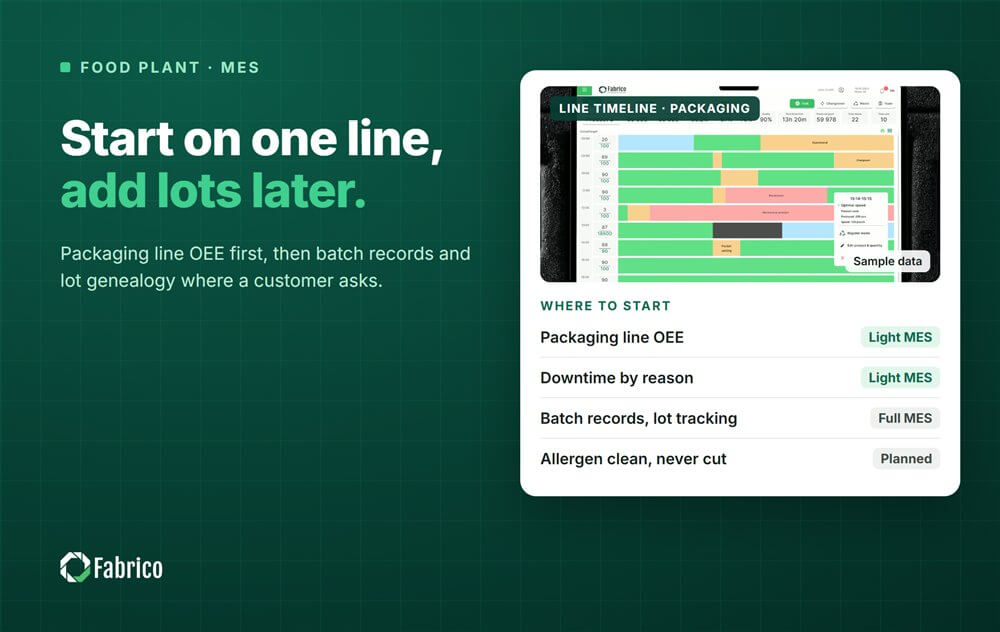



Echte Fabrico-Kacheln, Beispieldaten.