


 Iniciar sesión
 Blog

Escalar la visión artificial: de una línea piloto a toda la planta

En resumen: escalar la visión artificial del piloto a toda la planta funciona cuando se copia lo que el piloto demostró, no solo las cámaras: las mismas plantillas de puesto, los mismos nombres y las mismas definiciones en cada línea, desplegados por oleadas con un control de paso entre ellas.
- Elija la siguiente línea por la pérdida no explicada que pueda valorar y por cuántos puestos ciegos tiene, no por quién lo pide primero.
- Convierta cada puesto del piloto en una plantilla: montaje, encuadre, zona de conteo, iluminación y una prueba de conteo manual.
- Nombre un responsable del día a día para cada cámara y acuerde qué pasa cuando llega un nuevo formato de envase.
- Planifique la capacidad de red por oleada, a partir del ancho de banda medido en la línea piloto.
- Haga una breve comprobación de preparación antes de cada oleada, y la misma para cada nueva planta.
El piloto funcionó. Los conteos coincidieron con un conteo manual, el equipo usó los datos y la reunión de decisión dio luz verde al escalado. Ahora llega la parte difícil: pasar de una línea a doce sin perder lo que hizo funcionar el piloto.
Esta guía empieza donde termina nuestra guía del piloto de OEE con visión artificial. Para el modelo de pérdidas y los códigos de motivo, consulte cómo escalar el MES de la línea piloto a la planta. Esta página trata lo que es propio de las cámaras.
Vendemos Fabrico, software de OEE y MES ligero con un módulo de cámaras. Ponga a prueba lo que decimos aquí como haría con cualquier proveedor.
Escalar la visión artificial del piloto a la planta: qué cambia
Un piloto es una línea y mucha atención. Una planta son muchas líneas, tres turnos y cámaras que nadie mira hasta que un conteo falla. El informe Global Lighthouse Network 2023 (EN) del Foro Económico Mundial describe sus fábricas Lighthouse más recientes como plantas que han «superado el purgatorio de los pilotos» y empiezan «el arduo camino del escalado». La expresión dice mucho: hasta los líderes reconocen que escalar es cuesta arriba.
| Tema | En la línea piloto | En toda la planta |
|---|---|---|
| Cámaras | Pocas, configuradas a mano | Muchas, a partir de plantillas escritas |
| Definiciones | Acordadas en una sala | Congeladas, versionadas, iguales en todas las líneas |
| Atención diaria | El equipo del proyecto | Responsables nombrados en cada turno |
| Red | Un switch, una VLAN | Capacidad planificada por oleada |
| Cambios de producto | Raros durante el piloto | Rutina: nuevos formatos, nuevos SKU |
| Decisiones | Un patrocinador | Un grupo reducido con control de cambios |
Cada fila de la derecha es trabajo que el piloto no necesitó. Planifíquelo antes de la primera oleada.
Qué línea va después, y por qué
Elija la línea donde una cámara rinda más y encajen las plantillas del piloto, no la petición más ruidosa. Tres filtros:
- Valor: cuánto tiempo perdido no pueden explicar los datos actuales, valorado en el cuello de botella.
- Encaje: puestos ciegos de tipos que el piloto ya probó. Consulte cuántas cámaras necesita una línea.
- Personas: un responsable de línea que quiera los datos y los use a diario.
¿Oleada por línea u oleada por tipo de puesto?
Elija una oleada por línea si los responsables de línea necesitan el OEE de la línea completa, una oleada por tipo de puesto si un puesto probado se repite en varias líneas, y ambas si la siguiente línea tiene un tipo de puesto nuevo entre otros ya probados.
| Enfoque | Elíjalo si | Cuidado con |
|---|---|---|
| Oleada por línea | Los responsables de línea necesitan el OEE de la línea completa | Un tipo de puesto nuevo que se cuela sin probar |
| Oleada por tipo de puesto | Un puesto se repite en varias líneas | Líneas que solo tienen parte de sus datos |
| Ambas | Casi todos los puestos probados, uno nuevo | Mantenga aparte la prueba del nuevo |
| Parar y corregir | Los conteos del piloto aún no cuadran con un conteo manual | Copiar un fallo a todas las líneas |
¿Quiere una segunda opinión sobre el plan de oleadas? Solicite una demo y traiga su lista de puestos.
Ejemplo práctico: cómo ordenar tres líneas candidatas
Ejemplo ilustrativo con datos de muestra, no de un cliente. El OEE es el número de unidades buenas a la velocidad ideal dividido entre el tiempo planificado. El tiempo perdido que el registro de paradas y los datos de velocidad actuales no pueden explicar es la brecha que una cámara puede cerrar, valorada con una contribución de ejemplo por minuto del cuello de botella.
- Línea B: 6.000 minutos planificados a la semana, velocidad ideal de 120 por minuto, 504.000 unidades buenas. 504.000 / 120 = 4.200 minutos, así que OEE = 4.200 / 6.000 = 70 %. De 1.800 minutos perdidos, 1.200 están explicados; 600 se concentran en dos puestos de envasado manual. Con un valor de ejemplo de 30 EUR por minuto: 18.000 EUR a la semana.
- Línea C: 6.000 minutos, 80 por minuto, 312.000 unidades buenas: 3.900 minutos, OEE del 65 %. De 2.100 minutos perdidos, 300 no tienen explicación, en una encajadora manual. Con un valor de ejemplo de 40 EUR: 12.000 EUR.
- Línea D: 4.800 minutos, 60 por minuto, 216.000 unidades buenas: 3.600 minutos, OEE del 75 %. De 1.200 minutos perdidos, 800 no tienen explicación, repartidos en cuatro puestos. La demanda limita esta línea, así que un minuto vale un ejemplo de 10 EUR: 8.000 EUR.
Por puesto ciego, eso supone 9.000 EUR en B, 12.000 EUR en C y 2.000 EUR en D. Las líneas B y C entran en la oleada 1; C es la victoria más rápida. Cada minuto perdido se cuenta una sola vez y se valora en el cuello de botella; B y C tienen valores de ejemplo distintos por minuto porque sus productos dejan márgenes distintos en ese punto. Los minutos no explicados son lo que una cámara puede revelar, no un ahorro. Solo se recupera la parte que después elimine. Nuestra guía de cálculo del OEE recoge la fórmula.
Plantillas de puesto estándar
En el piloto, cada cámara se configuró a mano. En su lugar, escriba una plantilla de una página para cada tipo de puesto ciego y úsela en todas las líneas.
- Montaje: altura, ángulo y una foto del encuadre correcto.
- Zona de conteo: dónde cuenta una unidad, marcado sobre la foto.
- Iluminación: qué necesita el puesto y qué la estropea. Consulte colocación de cámaras e iluminación.
- Punto de conteo: envase, caja o bandeja, en coherencia con la velocidad ideal.
- Prueba de aceptación: conteo de la cámara frente a un conteo manual a plena velocidad, registrado.
El informe del Foro Económico Mundial muestra por qué importa empaquetar el método: una planta Lighthouse convirtió su trabajo de visión artificial en un kit de herramientas, y según el informe ese kit permitió cinco casos de uso distintos de visión artificial en cuatro meses. El ejemplo procede del control de calidad, no del conteo para el OEE, pero la lección es aplicable. Sobre la precisión que deben tener los conteos, consulte qué precisión tiene el OEE con cámaras.
Un único conjunto de nombres y definiciones en todas las líneas
Dos líneas que definen una microparada de forma distinta no se pueden comparar. Congele las definiciones del piloto y asígneles un número de versión.
- Nombres: un mismo patrón para cada cámara (planta, línea, puesto, número), usado en el registro, en el puerto del switch y en la pantalla de OEE.
- Definiciones: punto de conteo, velocidad ideal por producto, umbral de microparada, lista de motivos. Las líneas pueden añadir detalle local, no cambiar lo compartido.
- Control de cambios: un cambio se aprueba una vez y se aplica a todas las líneas que lo usan.
El árbol de pérdidas sigue la misma disciplina que cualquier despliegue de MES; la guía para escalar el MES lo explica.
La capacidad de red crece con cada oleada
Una línea piloto rara vez satura una red; doce pueden hacerlo. La regla de la guía de red para cámaras de línea se mantiene: el vídeo pesa, los conteos son ligeros. A escala, la suma cambia.
- Mida primero: use el ancho de banda por cámara medido en la línea piloto, no el de una ficha técnica.
- Sepa dónde se procesan las imágenes: si es cerca de la línea, el enlace ascendente transporta sobre todo conteos más el vídeo que la gente abre, así que planifique para el pico de visualización, por ejemplo el cambio de turno. Datos ilustrativos de ejemplo: 12 cámaras medidas a 4 Mbit/s cada una mientras se visualizan, 5 abiertas en el cambio de turno, dan 5 x 4 = 20 Mbit/s de pico en el enlace ascendente. Si cada cámara transmite a un servidor remoto, la carga crece con cada oleada. Consulte edge frente a nube para el vídeo de línea.
- Mantenga las cámaras en su propia zona: la guía de seguridad OT del NIST, SP 800-82 Rev. 3 (EN) señala que la segmentación suele hacerse con switches separados o configuraciones de VLAN. Amplíe la zona de cámaras del piloto línea a línea.
- Prefiera el cable: Power over Ethernet lleva alimentación y datos, y evita los huecos de Wi-Fi cerca del metal.
Quién se encarga de las cámaras en el día a día
Si nadie es responsable de una cámara, una lente sucia o un soporte golpeado aparece después como una tendencia extraña del OEE. Acuerde los responsables antes de que empiece la oleada.
| Tarea | Quién, en el día a día | Escalar a |
|---|---|---|
| Limpieza de lente, comprobación del encuadre | Operario de línea, al inicio del turno | Jefe de equipo |
| Cámara golpeada o movida | Mantenimiento, reorientar según la foto de la plantilla | Responsable central de visión artificial |
| Nuevo formato de envase | Ingeniero de línea o de mejora continua, prueba de conteo manual | Proveedor, para el reentrenamiento |
| Registro de cámaras, firmware, cuentas | IT u OT | Responsable de seguridad OT |
| Solicitudes para ver vídeo | Responsable de protección de datos | Comité de empresa, donde exista |
| Cambios de plantilla | Responsable central de visión artificial | Comité de dirección del proyecto |
Lleve un registro de cámaras: nombre, ubicación, firmware, a quién llamar. La SP 800-82 del NIST pide a las organizaciones que consideren lo crítico que es «un inventario de activos completo y exacto» para gestionar el riesgo OT. Las cámaras deben figurar en él.
Nuevos formatos y productos: cuándo hay que reentrenar el conteo
Un piloto rara vez ve un diseño de envase nuevo; una planta los ve a menudo. Un film retráctil nuevo, una botella más alta o una bandeja de otro color cambian lo que ve la cámara. El marco de gestión de riesgos de IA del NIST (EN) advierte de que los sistemas de IA «pueden requerir un mantenimiento más frecuente» por la deriva de los datos, del modelo o del concepto, y de que los datos de entrenamiento pueden quedar «obsoletos o desfasados respecto al contexto de despliegue». Eso es exactamente lo que provoca un nuevo formato de envase.
- Señálelo. Incluya los puestos con cámara en la lista de comprobación de nuevos productos, junto a etiquetas y esquemas de paletizado.
- Pruébelo. En la primera producción, cuente a mano una muestra frente a la cámara a plena velocidad.
- Corríjalo. Si los conteos no cuadran, el proveedor ajusta o reentrena el modelo de conteo.
- Apruébelo. Registre la prueba y la versión de la plantilla antes de que la línea dependa del conteo.
Pregunte a cada proveedor quién se encarga del paso 3, qué necesita (unidades de muestra, clips de vídeo) y si tiene coste adicional. Un contador de cajas aguas abajo es una verificación cruzada barata que detecta pronto un conteo que se desvía.
Oleadas de despliegue y gobernanza
Escale por oleadas y que cada una supere el mismo control de paso: los conteos coinciden con un conteo manual, los responsables están nombrados, la capacidad de red está medida y la aprobación de privacidad cubre la nueva zona.
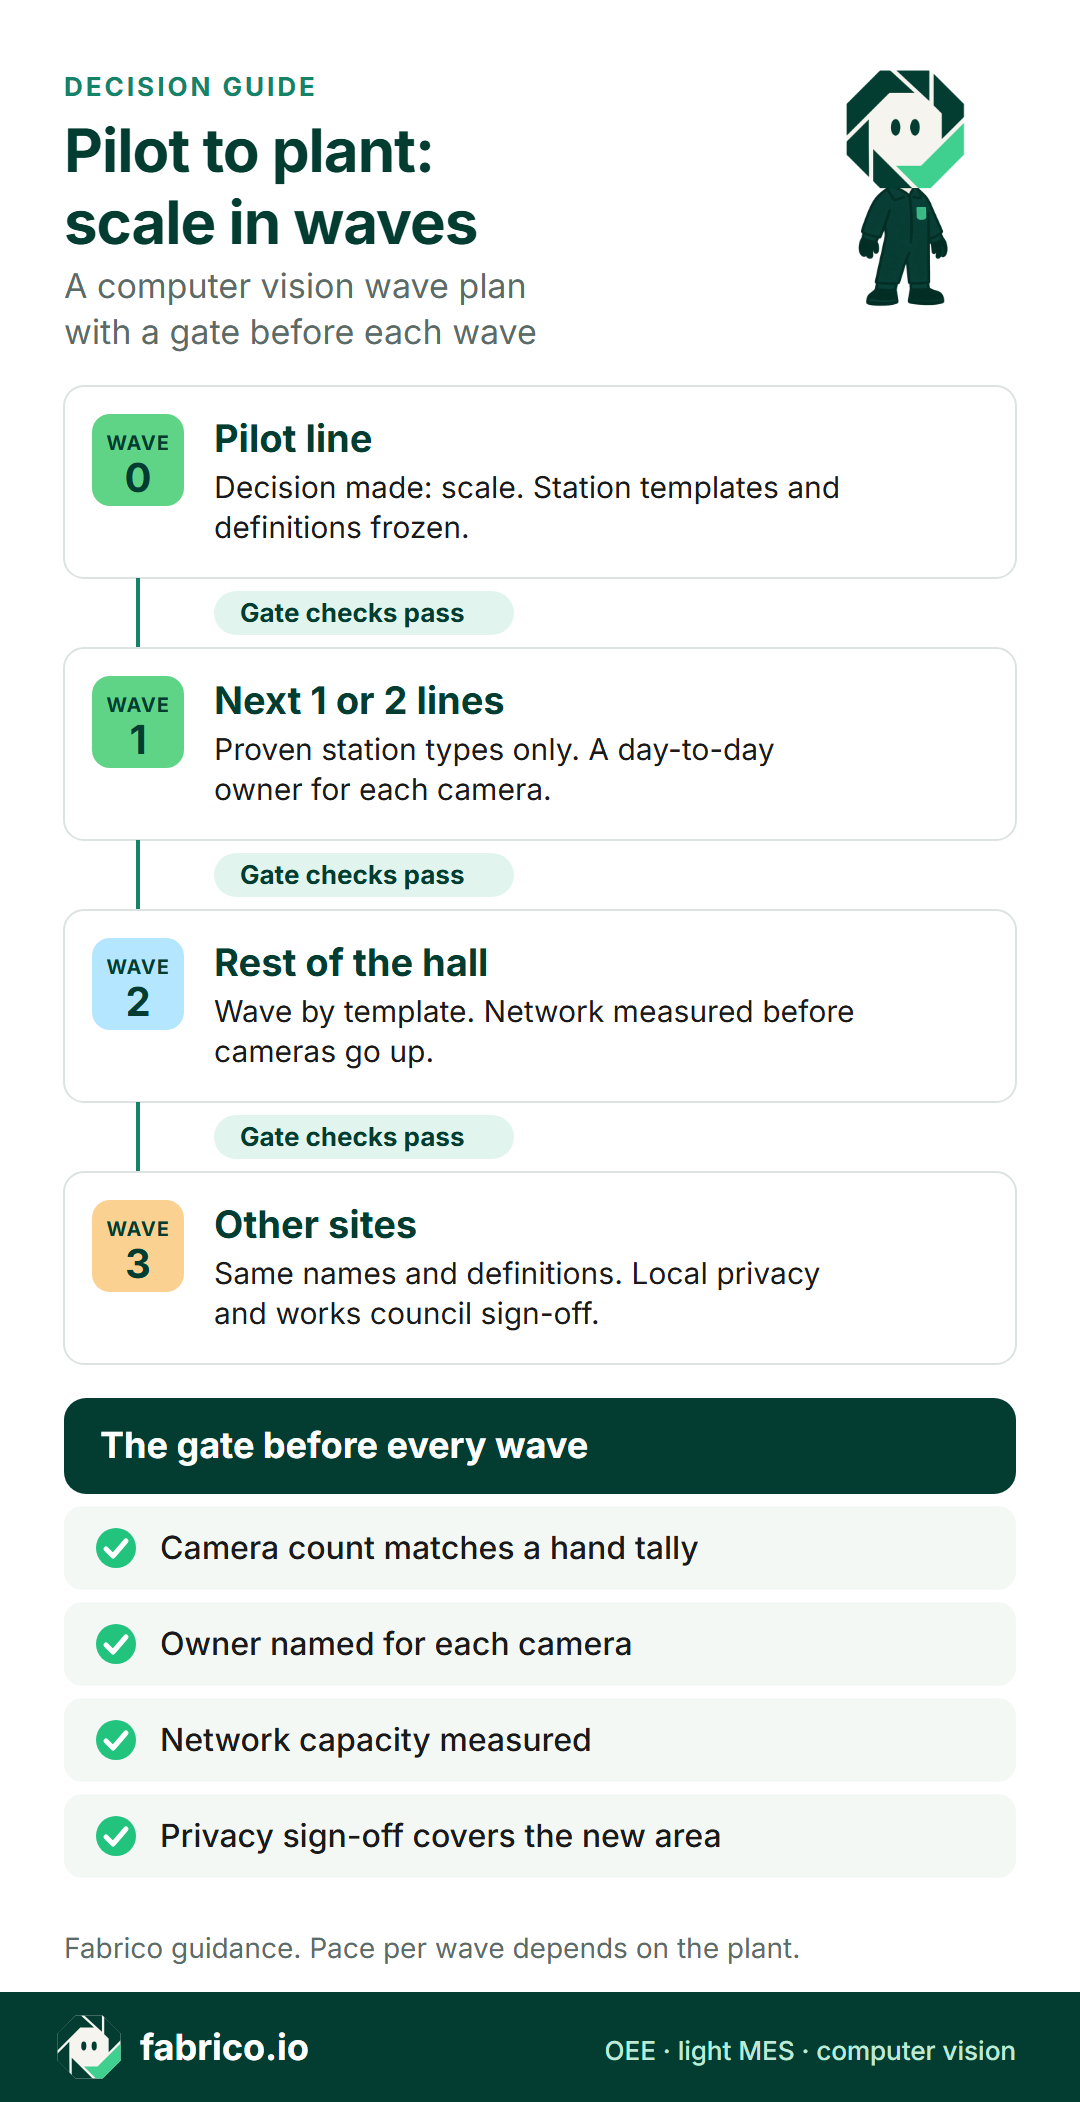
Infografía en inglés: oleada 0 piloto, oleada 1 una o dos líneas más, oleada 2 resto de la nave, oleada 3 otras plantas, con cuatro controles antes de cada oleada.
Mantenga una gobernanza ligera. Un pequeño comité de dirección (patrocinador, responsable central de visión artificial, IT/OT, responsable de protección de datos) se reúne una vez al mes, aprueba los cambios de plantilla y decide cuándo una oleada supera su control de paso. Mantenga la finalidad de las cámaras igual que en el piloto: el flujo de producto, no las personas. Consulte cámaras en la línea de producción sin vigilancia y RGPD y cámaras en la línea de producción.
Varias plantas
Una segunda planta es una oleada con pasos adicionales. Los nombres, las definiciones y las plantillas se trasladan; la comprobación de red y la revisión del comité de empresa y de protección de datos, no. Empiece por una planta de referencia y deje que su equipo escriba el manual de despliegue. Con definiciones compartidas, una vista multiplanta compara en igualdad de condiciones. Para detalles por sector, consulte visión artificial para la industria alimentaria, líneas de bebidas o empresas de co-packing.
Lista de comprobación antes de cada oleada
Plantee estas preguntas a su propio equipo y a cualquier proveedor, incluidos nosotros.
| Comprobación | Cómo verificarla |
|---|---|
| 1. Decisión registrada | El piloto avaló el escalado, con cifras. |
| 2. Plantillas escritas | Una página y una foto por tipo de puesto ciego. |
| 3. Definiciones congeladas | Punto de conteo, velocidad ideal, umbral de microparada, motivos, con versión. |
| 4. Conteos probados | Cámara frente a conteo manual a plena velocidad, para cada plantilla. |
| 5. Red medida | Ancho de banda por cámara del piloto y un plan para el pico. |
| 6. Responsables nombrados | Un responsable del día a día y una vía de escalado para cada cámara. |
| 7. Vía de reentrenamiento | Quién ajusta el conteo para un nuevo formato, qué necesita y cuánto cuesta. |
| 8. Privacidad cubierta | La aprobación del comité de empresa y de protección de datos alcanza a las nuevas líneas o a la nueva planta. |
| 9. Registro actualizado | Cada cámara figura con su nombre, ubicación y firmware. |
Si todavía está eligiendo plataforma, nuestras comparativas de software de visión artificial para el OEE en fabricación y de software de OEE indican qué comparar.
Dónde encaja Fabrico
Fabrico es una plataforma en la nube de OEE y MES ligero. Las paradas y los conteos proceden de la señal de la máquina, a través del PLC o de un sensor; el operario añade el motivo de la parada en una tableta o un móvil. Las pérdidas se muestran por línea y turno, en dinero, en la web, iOS y Android. Los datos salen mediante una API REST, webhooks y exportación a Excel o CSV.
- Módulo de cámaras, bajo petición: el módulo de cámaras con IA cuenta la producción en puestos sin señal utilizable, como las mesas de envasado manual.
- Vídeo: con el módulo de cámaras puede abrir el vídeo de cualquier momento en la línea de tiempo del turno. En la configuración estándar, el vídeo se transmite bajo petición y no se almacena en Fabrico.
- Dimensionamiento: el módulo de cámaras se presupuesta por planta una vez que la revisión de la línea muestra cuántos puestos lo necesitan.
- Varias plantas: pida ver la vista multiplanta, donde las plantas aparecen lado a lado con las mismas cifras.
- Plazos: dispositivos conectados en aproximadamente un mes; despliegue completo en 3 a 4 meses.
En la hoja de ruta, aún no disponible: paradas detectadas por la cámara y una cámara que sugiera un motivo probable de parada para que el operario lo confirme.
No incluido: Fabrico no vende inspección de calidad; las cámaras de inspección cumplen una función distinta a la del módulo de cámaras. Revisan los envases en busca de defectos, y sus conteos de rechazos pueden alimentar el factor de calidad del OEE.
Pregunte en la demo: cómo se ajusta un conteo del módulo de cámaras para un nuevo formato de envase, quién lo hace y qué necesita.
Consulte la visión artificial de Fabrico para el OEE, MES ligero y OEE en Fabrico y visión artificial para la fabricación de gran consumo. Las nueve comprobaciones anteriores también valen para nosotros.
Lo que se suele preguntar después
¿Cuándo está listo un piloto de visión artificial para escalar?
Cuando la reunión de decisión ha dado luz verde al escalado, los conteos de la cámara coinciden con un conteo manual a plena velocidad, las plantillas de puesto y las definiciones están por escrito y alguien ha aceptado ser responsable de las cámaras en el día a día. Si falta cualquiera de estos puntos, corríjalo primero en la línea piloto.
¿Qué línea debe ir después de la línea piloto?
Ordene las líneas candidatas por la pérdida no explicada que pueda valorar en el cuello de botella y, después, por cuántos puestos ciegos necesitan una cámara. Una línea con tipos de puesto ya probados y un responsable de línea dispuesto suele ir primero.
¿Necesitan cámaras todas las líneas?
No. Las cámaras se colocan solo donde un puesto no tiene una señal de máquina utilizable, como una mesa de envasado manual o una máquina antigua. Los demás puestos se conectan a través del PLC o de un sensor.
¿Cuánta capacidad de red necesita un despliegue de cámaras en toda la planta?
Mida primero el ancho de banda por cámara en la línea piloto. Si las imágenes se procesan cerca de la línea, planifique para el vídeo que la gente abre al mismo tiempo. Si cada cámara transmite a un servidor remoto, el total crece con cada oleada.
¿Qué ocurre cuando lanzamos un nuevo formato de envase?
Trátelo como un cambio. Cuente el nuevo formato a mano frente a la cámara a plena velocidad. Si las cifras no cuadran, el proveedor ajusta o reentrena el conteo, y alguien lo aprueba antes de que la línea dependa de él.
¿Quién debe ser responsable de las cámaras en el día a día?
El equipo de línea mantiene limpias las lentes y comprueba la imagen, mantenimiento reorienta una cámara que ha recibido un golpe, IT u OT lleva el registro de cámaras y un responsable central controla las plantillas de puesto.
¿Podemos escalar a otras plantas con la misma configuración?
Sí, si los nombres, las definiciones y las plantillas son los mismos, de modo que las plantas se comparen en igualdad de condiciones. Cada planta sigue necesitando su propia comprobación de red y su propia aprobación de privacidad y del comité de empresa.
¿Quiere ver el módulo de cámaras y la vista multiplanta en una línea como la suya? Solicite una demo y traiga los resultados de su piloto.
Artículos relacionados






Tarjetas reales de Fabrico, datos de ejemplo.