


 Iniciar sesión
 Blog

Visión artificial en la fabricación FMCG: cámaras en varias plantas y SKU

En resumen: la visión artificial en la fabricación de gran consumo (FMCG) cumple dos funciones: los sistemas de inspección revisan los envases en busca de defectos, y las cámaras OEE cuentan la producción donde una línea no tiene una señal de máquina utilizable, como una estación manual de packs promocionales, para que cada línea y cada planta reporten a un mismo OEE y a un mismo árbol de pérdidas.
- La inspección revisa etiquetas, códigos, niveles de llenado y sellados. Una cámara OEE cuenta la producción y le permite ver qué pasó en el momento de una parada. Proveedores distintos, funciones distintas.
- En muchas líneas FMCG, buena parte del tiempo perdido está en el final de envasado: microparadas, cambios de formato entre SKU y esperas en los pasos manuales. Ponga cámaras solo donde la señal de máquina no ve nada.
- Haga un piloto en una línea representativa, fije las definiciones y el árbol de pérdidas de forma central y después copie esa plantilla a cada línea, planta y co-packer.
- Fabrico toma las paradas y los conteos de la señal de máquina, y los motivos de parada del operario. El conteo con cámaras IA es un complemento bajo pedido. Los motivos de parada sugeridos por cámara están en la hoja de ruta.
Esta página es para directores de operaciones, responsables de mejora continua y directores de planta que gestionan líneas FMCG o de gran consumo (CPG) en más de una planta, o que piensan hacerlo. Tanto en alimentación como en no alimentación.
Probablemente ya conoce su OEE en las líneas con un buen PLC. El problema es el resto: la encajadora que no cuenta nada útil, la mesa de envasado manual para la promoción de este mes, el co-packer que envía una hoja de cálculo el viernes.
Vendemos Fabrico, así que ponga a prueba lo que decimos aquí como haría con las afirmaciones de cualquier otro proveedor.
Visión artificial en la fabricación FMCG: qué hace y qué no hace
En las líneas FMCG acaban dos tipos de cámara, y responden a preguntas distintas.
| Tarea | Cámara de inspección | Cámara OEE |
|---|---|---|
| Leer etiquetas, códigos de fecha y códigos de barras | Sí, es su función principal | No |
| Comprobar nivel de llenado, tapones y sellados | Sí | No |
| Rechazar un envase defectuoso | Sí, con un brazo de rechazo | No |
| Contar la producción en un paso manual | No es su función | Sí |
| Contar donde una máquina no tiene señal | No es su función | Sí |
| Mostrar el vídeo de una parada | No es su función | Sí, en la línea de tiempo del turno |
| Dar el motivo de parada | No | Lo añade el operario |
Los sistemas de inspección de proveedores como Cognex, Keyence o Mettler-Toledo protegen la marca y al comprador. Una cámara OEE protege las horas. Muchas líneas necesitan ambas.
Las dos pueden trabajar juntas. Si el sistema de inspección tiene un conteo o una señal de rechazos, ese conteo puede alimentar la parte de calidad del OEE como cualquier otro contador. Lea control de etiquetas y códigos frente a cámaras OEE para ver cómo conviven.
Líneas de envasado: donde se acumulan las pérdidas en FMCG
En muchas líneas FMCG, la llenadora, la formadora o la embolsadora es la máquina que todos vigilan. Además, suele tener el mejor PLC de la línea.
Las pérdidas tienden a estar aguas abajo. Encajadoras, envolvedoras y paletizadoras se detienen unos segundos cada vez, bloquean la llenadora y nadie lo anota. Los cambios de formato entre SKU se llevan gran parte del resto.
El coste se nota a nivel de planta. En la encuesta Siemens True Cost of Downtime 2024 (EN) a grandes empresas industriales de cuatro sectores, FMCG fue el único en el que las horas perdidas por paradas no planificadas no habían bajado desde 2019. En ese tiempo, el coste de las paradas por planta FMCG se duplicó, hasta algo más de 10 millones de dólares al año.
Esa encuesta cubre las paradas no planificadas. Las microparadas y los cambios de formato que se alargan a menudo ni siquiera llegan a un registro de paradas, y por eso el final de envasado es donde medir mejor rinde primero. OEE en la fabricación de bienes de consumo (CPG) trata el lado de alta velocidad.
Rotación de SKU, promociones y pasos manuales al final de línea
Nuevos sabores, formatos, packs para cadenas de distribución y promociones llegan todos a las mismas líneas FMCG. De ahí se derivan tres cosas, y cada una complica la medición.
- Más cambios de formato. Cada uno es una parada planificada que aun así cuenta contra la disponibilidad, y el total crece sin que se note. Registre el inicio, el final y el primer envase bueno de cada cambio. Estándares de cambio de formato y SMED en FMCG explica cómo.
- SKU sin velocidad ideal. Un SKU nuevo sin una velocidad acordada deja sin sentido la cifra de rendimiento. Fije la regla para los SKU nuevos antes del día de lanzamiento.
- Pasos manuales al final de la línea. Multipacks, lotes flejados, bandejas expositoras y packs regalo se suelen montar a mano. Estas estaciones no tienen PLC, así que su producción es un recuento a mano en una hoja.
Ese último caso es el más claro para una cámara. Cuenta lo que sale de la mesa de envasado manual, de modo que la estación entra en el OEE de la línea. OEE para una estación de envasado manual tiene los detalles.
Co-packers: las líneas que no son suyas
Muchas marcas FMCG fabrican parte de su gama fuera. En el informe de PMMI de 2024 sobre envasado y fabricación por contrato (EN), el 67 % de los propietarios de marca preveía mantener o aumentar su uso de envasadores y fabricantes por contrato. Uno de los motivos que dieron fue ofrecer un producto o envase personalizado, sobre todo para series cortas o limitadas (48 %).
Así que el pack promocional que planificó puede producirse en una línea que usted nunca ve. El equipo central de mejora continua compara entonces sus propias plantas por OEE y al co-packer por un albarán.
No se instala nada en la línea de un co-packer sin su acuerdo. Pida lo mismo que reportan sus propias plantas: conteos por hora y minutos de parada por motivo. Un acceso por tableta en el co-packer, o un archivo semanal con los códigos de motivo de su empresa, que su equipo de BI integra, puede bastar para empezar.
Dónde va una cámara en una línea FMCG
Esta es una línea de envasado típica, de la llenadora al palé. Allí donde baste un PLC o un sensor sencillo, sale más barato que una cámara.
Una cámara por pregunta es una buena regla. Si nadie sabe decir qué cuenta una cámara, probablemente no debería estar ahí. Para decidir máquina por máquina, lea cámara o sensor para el OEE.
Cámara, sensor u operario: estación por estación
| Estación | Conteo desde | Motivo de parada desde |
|---|---|---|
| Llenadora, embolsadora, formadora | Conteo del PLC | Operario en la línea |
| Etiquetadora, codificadora | Conteo del PLC, con los rechazos del sistema de inspección | Operario |
| Encajadora, envolvedora | PLC si es fiable, un sensor si no | Operario |
| Pack manual, lote promocional | Cámara IA | Operario o jefe de equipo |
| Máquina antigua sin PLC | Sensor si basta una señal, cámara si no | Operario |
| Paletizadora | PLC o sensor | Operario |
Fíjese en la última columna: cuente lo que cuente la producción, el motivo lo da una persona en la línea. La cámara le permite abrir el vídeo de ese momento y comprobar qué pasó antes de elegir. No elige por ella.
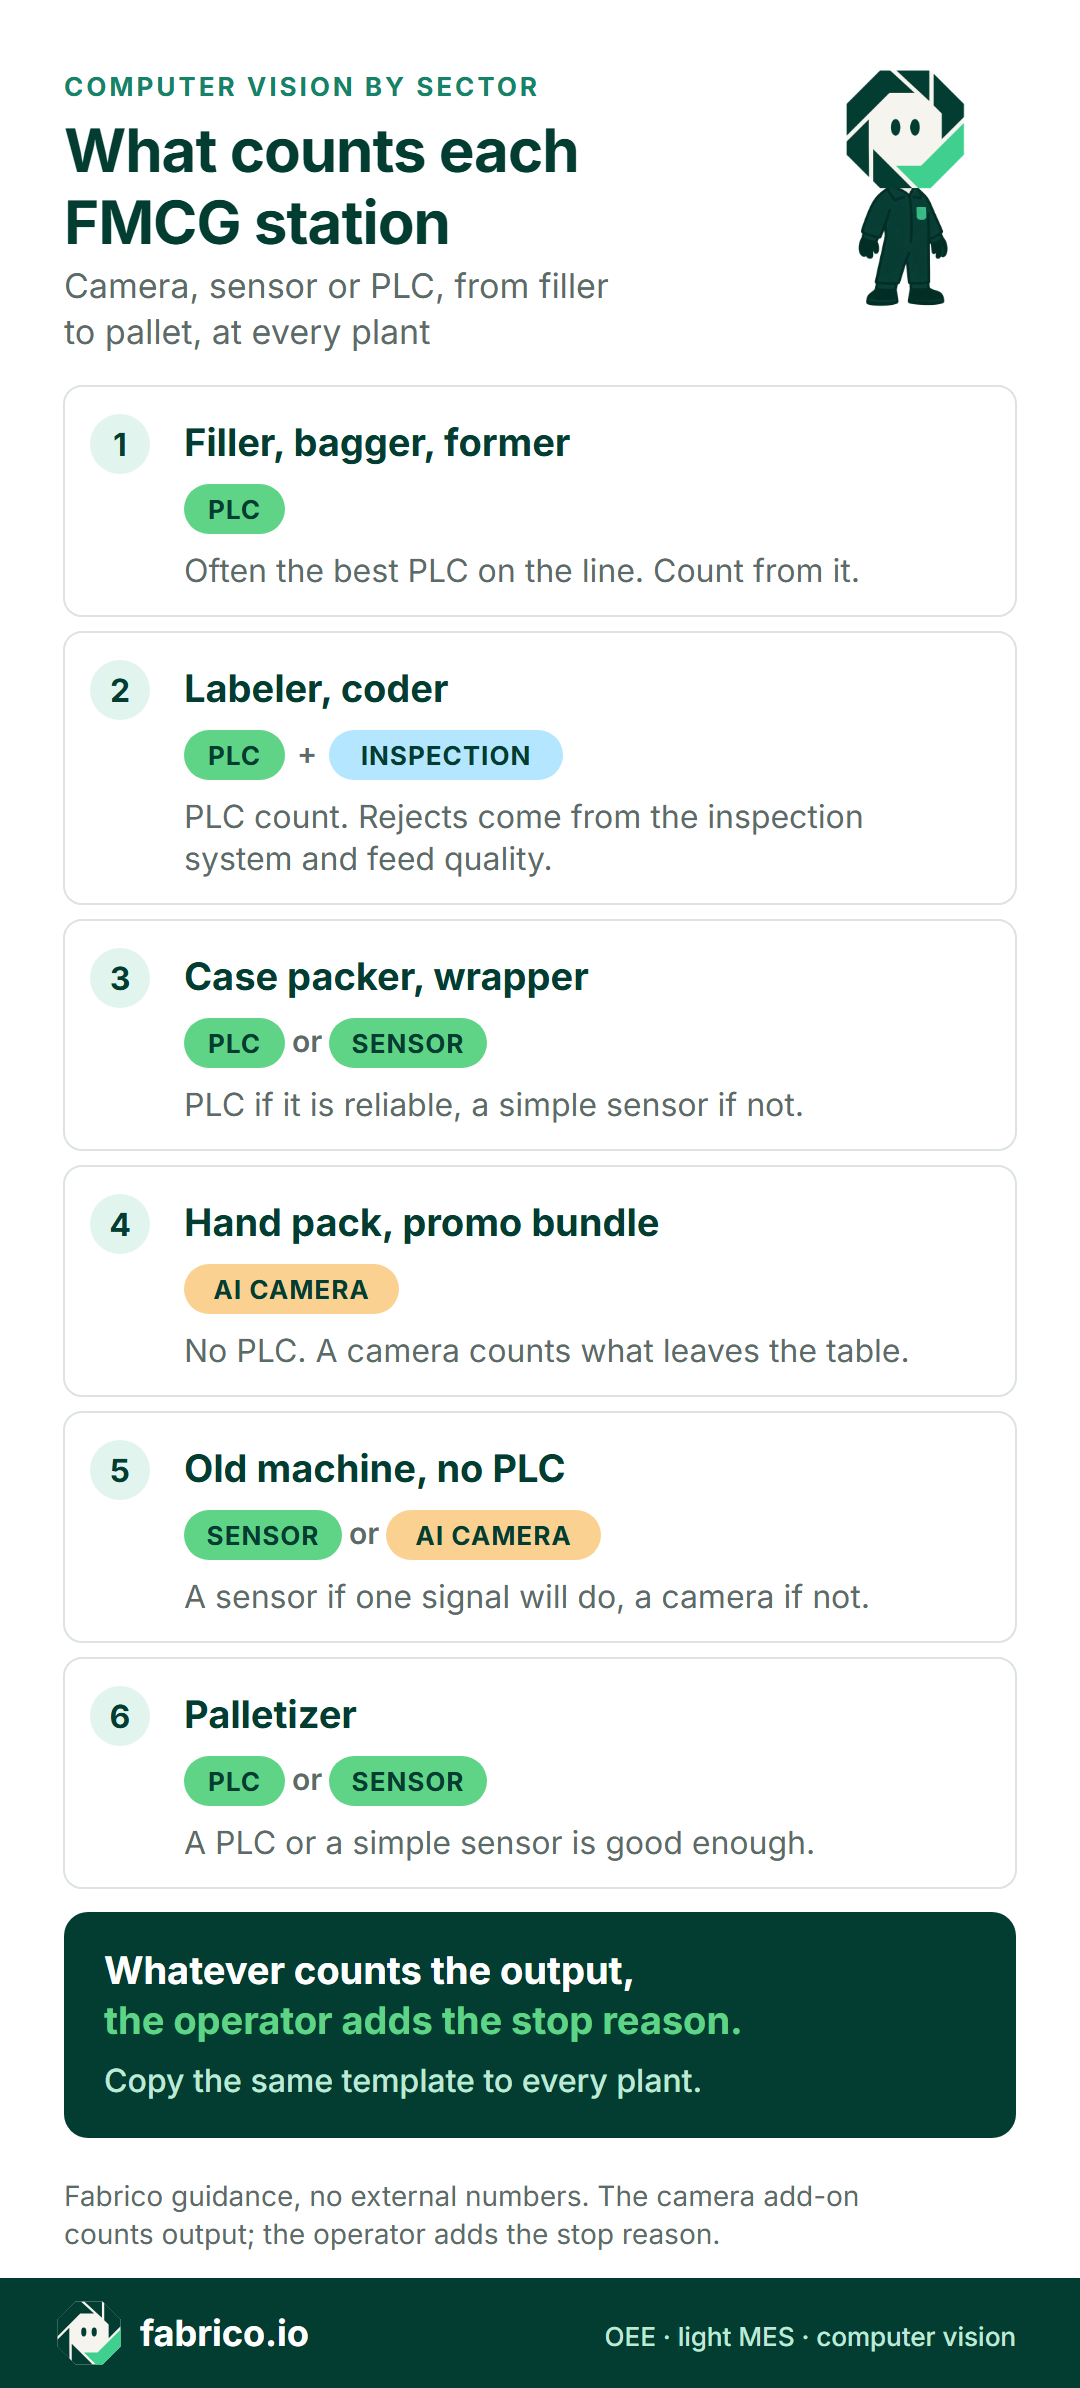
Infografía en inglés: la llenadora y la paletizadora cuentan desde el PLC, la encajadora desde PLC o sensor, la etiquetadora suma los rechazos de inspección, y las estaciones manuales de promociones y las máquinas antiguas usan una cámara.
¿Quiere mapear sus propias estaciones? Solicite una demo y traiga la lista de estaciones de una línea.
Un mismo árbol de pérdidas para todas las plantas
Un equipo central de mejora continua quiere una sola cosa de todo esto: poner dos plantas una al lado de la otra y fiarse de la diferencia. Eso solo funciona si cada planta cuenta de la misma manera.
Importa más a medida que las personas cambian de puesto o se van. En la encuesta del informe de PMMI de 2026 From Complexity to Capability (EN), el 79 % de los directivos de envasado y procesado encuestados citó la pérdida de conocimiento de la plantilla, la rotación y la pérdida de eficiencia como un lastre esperado para la productividad. Las definiciones escritas sobreviven a las personas que las escribieron.
| Qué acordar | Fijado de forma central | Fijado por cada planta |
|---|---|---|
| Árbol de pérdidas, dos niveles superiores | Sí | Añade detalle local por debajo |
| Regla de tiempo planificado | Sí | No |
| Velocidad ideal por SKU | Para SKU compartidos | Para SKU locales |
| Umbral de microparada | Sí | No |
| Inicio y fin del cambio de formato | Sí | No |
| Posiciones de las cámaras | Una plantilla | Ubicación final |
Dos reglas más ahorran discusiones después. Sume minutos entre líneas y plantas, y nunca promedie los porcentajes. Muestre las paradas sin motivo en su propia fila, para que ninguna planta parezca mejor por dejar los motivos en blanco.
Ejemplo práctico: un SKU, dos plantas
Este es un turno con datos de ejemplo del mismo SKU multipack en dos plantas. Ambas líneas tienen 480 minutos planificados y una velocidad ideal de 100 packs por minuto, así que lo máximo que cualquiera de ellas podría producir es 48.000 packs.
La Planta A estuvo parada 96 minutos, así que funcionó 384. La disponibilidad es 384 de 480, es decir, el 80 %. Contó 34.560 packs frente a 38.400 posibles en ese tiempo de marcha, así que el rendimiento es del 90 %. De ellos, 34.080 fueron buenos, así que la calidad es del 98,6 %. El OEE es 34.080 de 48.000, es decir, el 71,0 %.
La Planta B estuvo parada 144 minutos y funcionó 336. La disponibilidad es del 70 %. Contó 30.240 de 33.600 posibles, así que el rendimiento también es del 90 %. De ellos, 29.760 fueron buenos, así que la calidad es del 98,4 %. El OEE es 29.760 de 48.000, es decir, el 62,0 %.
Casi toda la diferencia de 9 puntos viene de 48 minutos de parada adicionales. Los cambios de formato más largos suman 30 y las paradas sin motivo suman 24. Las microparadas suman 4, y la Planta B esperó 10 minutos menos por material.
Así que el orden de trabajo está claro: primero, poner motivo a las paradas en blanco de la Planta B; después, enviar al equipo SMED. Donde la Planta B tiene una cámara en la línea, el jefe de equipo puede abrir el vídeo de cada parada en blanco y añadir el motivo, en lugar de adivinarlo a la mañana siguiente. Si la mesa de envasado manual de la Planta B no tuviera ningún conteo, su OEE no sería fiable y la comparación se vendría abajo. Ahí es donde una cámara se gana su sitio. El método completo está en cálculo del OEE.
Cómo hacer un piloto en una línea y escalar a todas las plantas
- Elija una línea representativa. Ni la mejor ni la peor. Idealmente su cuello de botella, con al menos una estación ciega, como una mesa de envasado manual.
- Escriba primero las definiciones. Árbol de pérdidas, tiempo planificado, velocidades ideales y umbral de microparada, aprobados por el equipo central.
- Mantenga el registro actual como referencia, para comparar en igualdad de condiciones.
- Ponga cámaras solo en las estaciones ciegas. Conecte el resto por PLC o sensor.
- Hable con el comité de empresa antes de la primera cámara.
- Decida en una fecha fija. Escalar, cambiar o parar, según criterios de salida fijados al inicio: precisión del conteo frente a un conteo manual, cobertura de motivos y pérdidas valoradas en dinero.
- Escale por oleadas. Primero el resto de la planta piloto, después una segunda planta con un parque de máquinas distinto, luego las demás. Copie la plantilla, no el proyecto.
El plan completo, con una lista de comprobación, está en nuestra guía de piloto de OEE con visión artificial. Si está valorando un sistema más amplio, MES para plantas FMCG medianas explica con qué empezar y qué dejar fuera.
Por sector: qué leer a continuación
El árbol de pérdidas sirve para plantas de alimentación y de no alimentación. Las máquinas de cada sector tienen su propio análisis en profundidad.
| Sector | Lea a continuación | Qué trata |
|---|---|---|
| Alimentación | OEE en alimentación y bebidas | Cambios de formato, limpieza, microparadas |
| Bebidas | OEE de la llenadora en una línea de embotellado | La máquina que marca el ritmo |
| Cuidado personal | Paradas en líneas de champú y tubos | Microparadas con muchos SKU |
| Hogar | OEE en líneas de llenado de detergente | Espuma, tapones, cambios de formato frecuentes |
| Panadería | Paradas en líneas de embolsado de panadería | Rebanadora, embolsadora, cerradora de clips |
| Lácteos | Paradas en llenadoras de vasos de yogur | Caída de vasos, sellado, fallos de tapa |
Para una visión más amplia del software, consulte software OEE para alimentación, bebidas y FMCG, nuestra comparativa de software OEE para bienes de consumo y la guía general de software OEE.
Qué preguntar a cualquier proveedor antes de elegir
Haga estas preguntas a todos los proveedores, nosotros incluidos, con la lista real de estaciones de una planta y los turnos de la semana pasada.
| Pregunta | Cómo comprobar la respuesta |
|---|---|
| ¿De dónde sale cada conteo? | Vaya estación por estación: PLC, sensor, cámara o persona. Toda estación que quede en manos de una persona sigue siendo una hoja de recuento. |
| ¿Pueden todas las plantas usar un mismo árbol de pérdidas? | Pida ver dos plantas lado a lado con los mismos códigos de motivo. |
| ¿Cómo obtiene un SKU nuevo su velocidad ideal? | Pregunte qué pasa el día del lanzamiento si nadie ha fijado una velocidad. |
| ¿Cómo se suman líneas y plantas? | Dé dos líneas con distinto tiempo planificado. Compruebe que se suman minutos y no se promedian porcentajes. |
| ¿Adónde van las paradas sin motivo? | Deberían aparecer en su propia fila, no desaparecer del gráfico. |
| ¿Puede un co-packer reportar en la misma vista? | Pregunte qué necesitaría: un acceso, una tableta, un sensor, una cámara o un archivo. |
| ¿Qué guarda la cámara y quién lo ve? | Pídalo por escrito: transmitido o guardado, durante cuánto tiempo y quién tiene acceso. |
| ¿Cómo salen los datos? | Pida la API, los webhooks y la exportación que usará el equipo de BI de su grupo. |
Privacidad y comité de empresa
Una cámara que cuenta packs también verá manos y, si está mal colocada, caras.
- Apunte la cámara al producto y a la cinta transportadora, no al operario.
- Informe al comité de empresa o a los representantes de los trabajadores antes de la primera cámara, y muéstreles lo que ve.
- Ponga un cartel en cada estación con cámara.
- Acuerde por escrito quién puede abrir el vídeo y por qué.
- Haga una evaluación de impacto relativa a la protección de datos donde la ley lo exija, y revise las normas de cada país en el que tenga plantas.
Nuestra guía sobre cámaras en la línea de producción sin vigilar a las personas profundiza más.
Dónde encaja Fabrico
Fabrico es una plataforma en la nube de OEE y MES ligero. Lo que hace hoy, lo que es un complemento y lo que aún no existe:
- Paradas y conteos: desde la señal de máquina, a través de un PLC, sensor o contador. El operario añade el motivo de parada en la línea, en una tableta o un móvil.
- OEE y pérdidas: OEE, paradas y pérdidas por línea y turno, con las pérdidas expresadas en dinero. En la web, iOS y Android.
- Sus datos: salen mediante una API REST, webhooks y exportación a Excel o CSV, para que el equipo de BI de un grupo pueda usarlos.
- Complemento de cámaras, bajo pedido: las cámaras IA cuentan la producción, también en pasos manuales y en máquinas sin señal utilizable. Puede abrir el vídeo de la cámara de cualquier momento en la línea de tiempo del turno. En la configuración estándar, el vídeo se transmite bajo demanda y no se almacena en Fabrico.
- Hoja de ruta: paradas detectadas por cámara, zonas de atasco y motivos de parada sugeridos por cámara. Nada de esto está disponible hoy.
- No forma parte de Fabrico: la inspección de calidad de etiquetas, códigos, niveles de llenado o sellados. Mantenga su sistema de inspección e incorpore su conteo de rechazos al OEE. Para la planificación de la producción, pregúntenos en la demo.
Lo que puede lograr medir cada línea en una planta FMCG: Ficosota, un fabricante búlgaro de productos de higiene, tisú y hogar, midió con Fabrico el OEE de sus 16 líneas, todas ellas. De junio a septiembre de 2026, el OEE de esas líneas subió del 53,11 % al 59,62 %. La producción buena pasó de 10,49 millones a 12,92 millones de unidades al mes, y el tiempo de parada sin clasificar bajó del 3,20 % al 0,40 %. El caso de éxito trata el OEE, no el complemento de cámaras. Ficosota es además inversor de Fabrico, como explica nuestro anuncio de la inversión, así que valore las cifras teniéndolo en cuenta.
Traiga la lista de estaciones de una planta y pregúntenos qué estaciones contaríamos con una cámara y cuáles no.
Solicite una demo o contacte con nosotros.
Visión artificial por sector FMCG
Cada página sectorial explica dónde se gana su sitio una cámara en las líneas de ese sector, qué se queda en el PLC o en el sistema de inspección y qué preguntar a los proveedores.
- Fabricación de alimentos
- Líneas de bebidas y embotellado
- Cervecerías
- Procesado lácteo
- Panaderías
- Confitería y chocolate
- Carne y aves
- Pescado y marisco
- Platos preparados
- Envasado de frutas y hortalizas frescas
- Envasado de huevos
- Café
- Pasta
- Conservas
- Complementos alimenticios
- Cosmética y cuidado personal
- Productos para el hogar
- Co-packers
- Transformadores de envases
Preguntas frecuentes
¿Para qué se usa la visión artificial en la fabricación FMCG?
Para dos funciones. Los sistemas de inspección revisan etiquetas, códigos, niveles de llenado y sellados. Las cámaras OEE cuentan la producción donde no existe señal de máquina y muestran qué pasó en el momento de una parada.
¿Puede una cámara IA decirnos por qué se paró la línea?
Hoy no en Fabrico. El operario añade el motivo, y el vídeo de la cámara de ese momento le ayuda a elegir el correcto. Los motivos de parada sugeridos por cámara están en nuestra hoja de ruta. Pida a cualquier proveedor que se lo muestre en directo con imágenes de su propia línea, no en una diapositiva.
¿Cómo se compara el OEE entre plantas de forma justa?
Acuerde un mismo árbol de pérdidas, una misma regla de tiempo planificado y un mismo umbral de microparada para todas las plantas. Sume minutos, nunca promedie porcentajes, y mantenga las paradas sin motivo en su propia fila.
¿Puede funcionar la visión artificial en un co-packer?
Solo con el acuerdo del co-packer, y lo mejor es dejarlo por escrito en el contrato. Un primer paso puede ser un acceso por tableta en el co-packer, o un archivo semanal con los códigos de motivo de su empresa, que su equipo de BI integra. Una cámara tiene sentido donde el final de envasado del co-packer no tiene ningún conteo.
¿Qué determina el coste de desplegar cámaras en varias plantas FMCG?
El número de líneas y cámaras, el montaje, la red en cada estación y la formación. Dé a todos los proveedores la misma lista de líneas y pregunte qué incluye cada oferta. Fabrico no publica precios, así que pregúntenos de la misma manera.
¿Las cámaras graban a nuestros operarios?
La cámara ve todo lo que entra en su encuadre, lo que puede incluir manos y brazos. En la configuración estándar de Fabrico, el vídeo se transmite bajo demanda y no se almacena en Fabrico. Apunte las cámaras al producto, no a las caras, y acuerde las normas de acceso con el comité de empresa antes de instalar la primera cámara.
¿Quiere verlo en su línea? Solicite una demo y traiga la lista de estaciones de una planta.
Artículos relacionados













Tarjetas reales de Fabrico, datos de ejemplo.