


 Iniciar sesión
 Blog
OEE para líneas de llenado de detergentes - espuma, tapones y cambios frecuentes

Puntos clave
- Establezca la velocidad ideal por tamaño de envase a partir de la velocidad nominal del llenador, y registre las ralentizaciones por espuma como pérdida de velocidad con motivo.
- Los cambios vienen en tres tipos: enjuague de producto, cambio de formato, o ambos. Cronometre cada cambio desde la última botella buena hasta la primera botella buena.
- Los desenredadores (unscramblers), tapadores y etiquetadoras generan la mayoría de las paradas cortas, que se ocultan en el factor Rendimiento.
- Esperar una partida a granel liberada es una pérdida de Disponibilidad codificada al lado del lote, no al equipo de llenado.
- Cuente los rechazos de la pesa de control, los perdedores y los fallos de etiquetas como Calidad, y siga el giveaway por separado en dinero.
Una botella de un litro de detergente para lavar platos sale del llenador con espuma bajando por su cuello. La pinza del tapador se desliza sobre la rosca mojada, la botella es rechazada en el control de par, y dos minutos después la etiquetadora se para porque una botella mojada no acepta la etiqueta. Nada de esto es una avería, y nada aparecerá en el informe de turno. En una línea de llenado de detergentes, el OEE se escapa precisamente en estas pequeñas paradas enlazadas.
Esta guía es para gerentes de planta, ingenieros de producción y líderes de CI en líneas de productos domésticos: detergente líquido, suavizante, detergente para platos, limpiadores de superficies y lejía, en botellas, envases con pulverizador y sobres. Cubre dónde se va el tiempo, cómo fijar la velocidad ideal cuando la espuma y la viscosidad cambian según el SKU, cómo manejar los enjuagues y cambios de formato, y cómo valorar las pérdidas.
La línea de llenado, estación por estación
- Unscrambler y sistema de pucks. Orienta las botellas vacías y las deja en pie. Las botellas no redondas e inestables suelen viajar en pucks.
- Llenador. Volumétrico, caudalímetro o llenado por peso neto. Para productos que hacen espuma, las boquillas a menudo se sumergen en la botella y suben mientras se llena.
- Tapador. Tapones roscados, tapones a presión o pulverizadores, alimentados desde un separador. Los pulverizadores necesitan orientación, lo que hace de esto un punto de parada común.
- Pesa de control y prueba de fugas. Rechaza botellas subllenadas, sobrellenadas o con fugas.
- Etiquetadora y codificador. Etiquetas delanteras y traseras o mangas, más el código de lote.
- Empacador, termoencogedor y paletizador. Fin de línea.
Las líneas de sobres reemplazan las tres primeras estaciones por un llenador y sellador de sobres, a menudo rotativo, alimentado con sobres premoldeados o con pico. La lógica de pérdidas es la misma.

Dónde se va el tiempo en una línea de detergente
| Estación | Paradas típicas | Factor OEE |
|---|---|---|
| Unscrambler | Botellas caídas o atascadas, orientación incorrecta, atasco de pucks | Rendimiento (paradas cortas) |
| Llenador | Desbordamiento de espuma, boquillas que gotean, fallos de válvula, tanque a granel vacío | Disponibilidad y Rendimiento |
| Tapador | Atasco de alimentación de tapones, orientación del pulverizador, deslizamiento del mandril sobre roscas húmedas | Rendimiento, Calidad por rechazos de par |
| Pesa y probador de fugas | Contenedor de rechazo lleno, falsos rechazos | Calidad, paradas cortas |
| Etiquetadora | Rotura de la red de etiquetas, empalme, etiquetas que no se pegan a botellas mojadas | Rendimiento y Calidad |
| Toda la línea | Enjuagues y cambios de formato, espera de granel liberado, falta de botellas o tapones | Disponibilidad |
El patrón es típico del llenado de alto mix: pocas averías largas, muchas paradas cortas en las estaciones que manejan componentes sueltos, y mucho tiempo en cambios de formato.
Fijar la tasa ideal: espuma y viscosidad
Use una tasa ideal por tamaño de envase y familia de producto: la velocidad nominal o la mejor probada en botellas por minuto para ese envase. Si el llenador no es la máquina más lenta para un formato, use la máquina que lo sea.
La espuma es la parte difícil. Un producto que hace espuma y se llena a máxima velocidad se desborda, moja el cuello y provoca fallos en el tapador y la etiquetadora, por lo que las tripulaciones ralentizan el llenador. Entonces tiene dos opciones honestas:
- Mantener la velocidad nominal como ideal y contabilizar la ralentización como una pérdida de velocidad con la razón espuma. El coste permanece visible y apoya el caso de otras boquillas o un cambio de perfil de llenado.
- Establecer una tasa estándar más baja para ese SKU, aprobada por ingeniería y documentada. El Rendimiento entonces mide solo el funcionamiento por debajo de la tasa acordada.
Elija una regla y manténgala. Lo que no debe hacer es permitir que cada turno elija la velocidad y luego usar el promedio como ideal. La viscosidad también importa: un producto que espesa con el frío llena más despacio en invierno, y esa ralentización también necesita una razón.
Cambios: enjuagues y piezas de formato
Las líneas de detergente cambian con frecuencia, y los cambios vienen en tres tipos.
- Cambio de producto, misma botella. Nuevo aroma, color o fórmula. El tanque, las tuberías y el llenador se enjuagan con agua o se empujan con el siguiente producto, y las primeras botellas se desvían hasta que color y olor son correctos.
- Cambio de formato, mismo producto. Nuevo tamaño o forma de botella: guías, ruedas estrella, tornillos de sincronización, boquillas de llenado, mandriles del tapador y ajustes de la etiquetadora.
- Ambos a la vez. El tipo más largo, y el que hay que planificar.
Temporice cada cambio desde la última botella buena del SKU antiguo hasta la primera botella buena del nuevo a velocidad nominal, y registre qué tipo fue. Algunos pares de productos necesitan una limpieza completa, por ejemplo al dejar un producto con lejía. Siga las reglas de limpieza de la planta y nunca las acorte para ganar OEE.
El enjuague en sí tiene un coste: producto y agua para drenar o para tanque de reacondicionamiento. Péselo por cambio. Nuestra guía sobre cómo reducir el tiempo de cambio cubre mover la preparación de piezas de formato fuera del paro.
Paradas cortas en el unscrambler, tapador y etiquetadora
Una botella caída en el unscrambler, un tapón que no alimenta, un pulverizador que llega al revés: cada uno se despeja en segundos por el operario, y la señal de marcha apenas lo nota. Juntos suelen ser la mayor pérdida de Rendimiento en la línea. Nuestro artículo sobre micro paradas en líneas de envasado muestra cómo encontrar la estación que soporta la mayoría de ellas.
Observe los efectos encadenados. Una parada corta en el tapador que hace que las botellas retrocedan hasta el llenador es una parada del llenador con causa en el tapador. Cárguelo al tapador, la máquina que lo inició. Nuestra guía sobre starvation and blocking explica la regla.
Calidad: peso de llenado, fugas, etiquetas y giveaway
- Peso de llenado. Rechazos de la pesa por subllenado y sobrellenado.
- Fugas y par. Botellas rechazadas en la prueba de fugas o por par de tapa incorrecto.
- Etiquetas y códigos. Etiquetas faltantes, torcidas o mojadas, códigos de lote ilegibles.
- Producto desviado. Botellas llenadas durante un enjuague hasta que color y olor son correctos.
El giveaway es diferente. Una botella sobrellenada que pasa la pesa es una buena botella, por lo que no reduce la Calidad OEE, pero regala producto. Repórtelo junto al OEE, en dinero. Nuestra guía sobre giveaway y sobrellenado muestra cómo.
Fuentes de datos: qué ve cada una
| Fuente | Lo que da | Lo que se pierde |
|---|---|---|
| PLC del llenador | Estado de carrera, contador de llenado, velocidad, códigos de fallo | Por qué el llenador esperó |
| Pesa y probador de fugas | Aceptaciones, rechazos, pesos de llenado | Etiquetas, tapones que parecen bien pero luego pierden |
| Contadores de tapador y etiquetadora | Contajes y algunos fallos | Atascos cortos despejados manualmente |
| Entrada del operador | Razón, tipo de cambio, lote a granel | Paradas demasiado cortas para registrar |
| Cámara en una estación | Un clip del unscrambler o tapador en el momento de una parada | Lo que ocurre dentro de la cuba del llenador |
El PLC fija cuándo comenzó una parada y cuánto duró. Donde una cámara vigila el unscrambler o la entrada del tapador, el clip muestra lo que la señal de marcha no puede: botellas caídas, atasco de tapones, espuma en los cuellos. Un modelo puede sugerir la razón, y el operario la confirma con un toque.
Una jornada trabajada en una línea de detergente
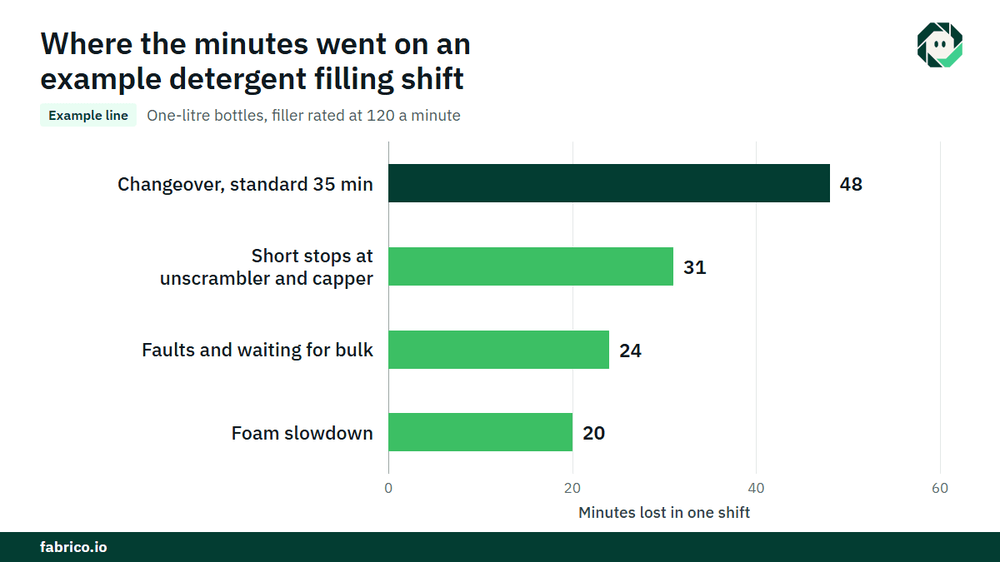
Línea de muestra (números ilustrativos, no de cliente): una línea llena botellas de un litro, con el llenador nominal a 120 botellas por minuto para este tamaño. El tiempo de producción planificado es de 480 minutos.
- Paradas: un cambio de producto y formato de 48 minutos (estándar 35) y 24 minutos de fallos y espera de granel. Total 72 minutos, por lo que el tiempo de funcionamiento es 408 minutos.
- Disponibilidad = 408 / 480 = 85,0%.
- Salida ideal = 408 x 120 = 48.960 botellas. El llenador contabilizó 42.840. Rendimiento = 42.840 / 48.960 = 87,5%. Las 6.120 botellas que faltan son 51 minutos a la tasa ideal: 31 minutos de paradas cortas en el unscrambler y el tapador y 20 minutos de ralentización por espuma.
- Rechazos: 1.071 botellas. Botellas buenas = 41.769. Calidad = 41.769 / 42.840 = 97,5%.
- OEE = 0,85 x 0,875 x 0,975 = 72,5%. Comprobación: 41.769 / 120 = 348,075 minutos, y 348,075 / 480 = 72,5%.
Valore dos pérdidas con una contribución de $0,25 por botella (€0,25 en una planta en euros). Los 31 minutos de paradas cortas son 31 x 120 = 3.720 botellas, o $930 por turno. Los 13 minutos de exceso en el cambio son 1.560 botellas, o $390. En 500 turnos al año, solo las paradas cortas suman $465.000, o €465.000, si la línea está agotada.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento manufacturero habilitada por visión por computador. En una línea de llenado comienza con OEE y un MES ligero: registro automático de tiempos muertos a partir de las señales de máquina y OEE en vivo por línea y turno, de modo que las paradas cortas se cuentan en lugar de adivinarse.
- Pérdidas valoradas en dinero y ordenadas por dinero, de modo que un atasco en el tapador, una ralentización por espuma y un enjuague largo se comparan en una sola moneda.
- El operario confirma la causa con un toque, incluido el tipo de cambio.
- Un clip de cámara como evidencia de un paro cuando una cámara vigila el unscrambler o la entrada del tapador.
- Una orden de trabajo al técnico correcto, con su coste, cuando un paro es una avería.
- Una vista única entre plantas para grupos con varios emplazamientos de llenado.
Puede empezar en una línea, con una línea base y una fecha de decisión acordada de antemano. Cada planta recibe una cotización tras revisar sus líneas.
Preguntas frecuentes
¿Cómo se calcula el OEE en una línea de llenado de botellas?
Disponibilidad es tiempo de funcionamiento dividido por tiempo planificado. Rendimiento es botellas llenadas dividido por las botellas que la máquina que marca el ritmo podría llenar en el tiempo de funcionamiento. Calidad es botellas buenas dividido por todas las botellas. Compruébelo: botellas buenas dividido por la tasa ideal, dividido por el tiempo planificado.
¿Deberían los productos que hacen espuma tener una velocidad ideal más baja?
O bien mantenga la velocidad nominal y registre la espuma como pérdida de velocidad, o fije un estándar más bajo aprobado para ese SKU. Ambos funcionan si la regla está escrita y se aplica de la misma manera en cada turno.
¿Es el enjuague entre productos un tiempo de inactividad planificado?
Cuéntele como tiempo de cambio en Disponibilidad, con un estándar por tipo de cambio. Las minutos por encima del estándar son las que hay que mejorar.
¿Cuenta el giveaway en la Calidad OEE?
No. Una botella sobrellenada que pasa la pesa es buena. Siga el giveaway junto al OEE, en dinero.
¿Cuál es un buen OEE para una línea de llenado de productos químicos domésticos?
No hay un benchmark estándar para estas líneas, y la frecuencia de cambios varía mucho entre plantas. Compare cada línea con su propia línea base y siga la tendencia por SKU y por estación.
Vea las pérdidas de su línea de llenado en una demo
Traiga una línea y su registro de tiempos muertos. Mostraremos dónde van las paradas cortas y los minutos de cambio y cuánto cuestan. Para una visión más amplia, lea OEE para la fabricación de CPG.
Artículos relacionados










Tarjetas reales de Fabrico, datos de ejemplo.