


 Iniciar sesión
 Blog
OEE para líneas de salsas y condimentos: llenado en caliente, envasadoras de émbolo, limpiezas

Puntos clave
- Establezca la velocidad ideal por SKU: la viscosidad, las partículas, el volumen de llenado y el envase cambian la velocidad a la que puede funcionar un llenador de pistón.
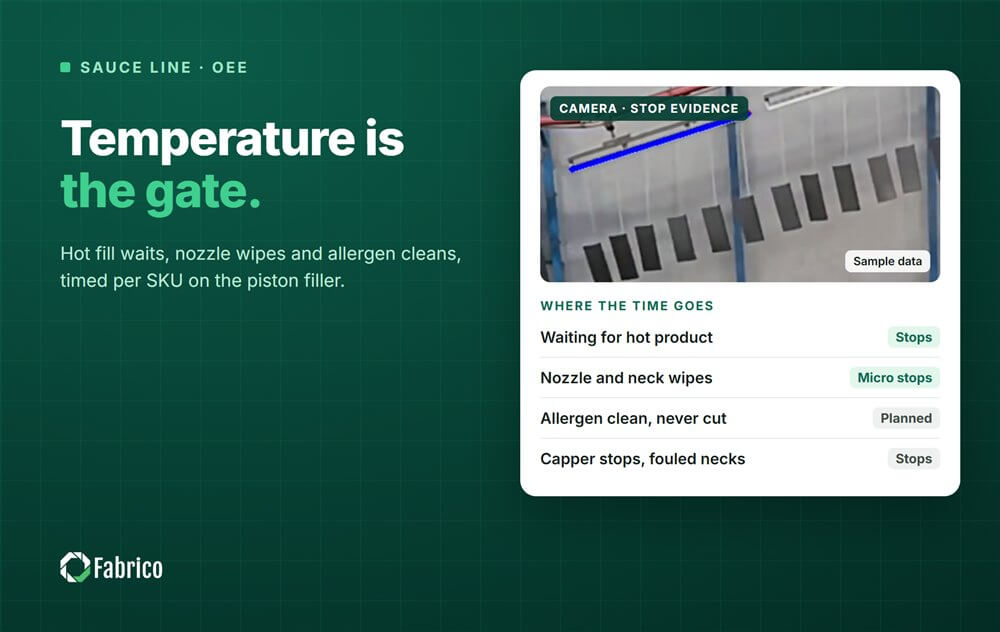
- En líneas de llenado en caliente, la temperatura del producto es la puerta. El tiempo de espera hasta que el producto está a temperatura es una pérdida de arranque con su propio código, a menudo causada aguas arriba.
- El producto viscoso forma hilos desde las boquillas y ensucia los cuellos, las tapas y las etiquetas. Esas pequeñas limpiezas son una pérdida de Rendimiento que nadie registra.
- Una limpieza validada por alérgenos nunca se acorta. Los minutos que se pueden ganar están antes de que empiece y entre su fin y el primer tarro bueno a velocidad.
- El PLC dice que el cerrador se paró. Una cámara sobre el llenador y el cerrador guarda un clip de lo que había en el cuello.
La limpieza por alérgenos terminó a las 14:10 y la línea se liberó a las 14:25. El primer tarro a plena velocidad salió del cerrador a las 14:55. En el informe de OEE toda la tarde aparece como un único cambio, y la reunión de la mañana siguiente hablará de cuánto tiempo toman las limpiezas por alérgenos. La limpieza se ejecutó hasta su tiempo validado. Los treinta minutos posteriores no tenían por qué haber ocurrido.
Las líneas de salsas y condimentos, desde el ketchup y la mayonesa hasta salsas para pasta, aderezos y mostaza, combinan tres cosas difíciles: producto caliente, producto espeso y cambios frecuentes entre recetas con alérgenos distintos. Cada uno cambia cómo debe medirse el OEE, además de lo básico en nuestra guía sobre OEE for food and beverage.
Esta guía cubre la línea, la velocidad ideal, el llenado en caliente, el producto viscoso, las paradas típicas, los cambios y limpiezas, pérdidas de calidad, fuentes de datos y una jornada trabajada.
Dónde va el tiempo en una línea de salsas
El producto viene de la cocina por una tubería o un tanque de balance hasta el llenador. En una línea de llenado en caliente se mantiene a temperatura y recircula de vuelta si baja del valor establecido. Un llenador de pistón, rotativo o inline, dosifica cada tarro o botella mediante boquillas con cierre para controlar gotas. Los tarros de vidrio reciben una tapa con pestaña, a menudo con vapor bajo la tapa para crear vacío; los envases exprimibles reciben una tapa roscada o abatible, a veces con sello de inducción. Los envases llenados en caliente pasan un invertidor o un túnel de enfriamiento, luego la etiquetadora, el codificador, la controladora de peso, la detección de metales o una radiografía para vidrio, y el empaquetador de cajas.
El tiempo se va en esperas de arranque por la temperatura del producto, limpiezas de boquillas, atasco en el cerrador, suministro de tapas, fallos de etiqueta, rotura de vidrio y, sobre todo, cambios.

La velocidad ideal por SKU
La velocidad de un llenador de pistón depende de lo que llena. Una salsa espesa con trozos necesita un golpe más lento y válvulas más anchas que un aderezo liso. Un tarro más grande necesita un golpe más largo. Una única velocidad ideal para la línea haría que los SKU finos parezcan lentos y los troceados imposibles.
Establezca el ideal por SKU y envase, a partir de la clasificación OEM para ese producto o de la mejor velocidad que la línea mantiene durante una hora completa en él. Mantenga la lista bajo control de cambios, para que nadie baje el ideal de un SKU para hacer que una mala semana parezca mejor.
Llenado en caliente: la temperatura es la puerta
En una línea de llenado en caliente, el producto debe llegar al llenador a o por encima de la temperatura de llenado establecida por la planta. Cuando esa temperatura es un punto de control crítico en el plan HACCP de la planta, tiene un límite crítico: un valor mínimo o máximo que debe mantenerse para un parámetro (FDA HACCP principles). Ese límite nunca se mueve para ganar OEE.
Lo que puede hacer el OEE es hacer visible la espera. Tras una limpieza o una parada larga, el producto recircula hasta que está a temperatura, y los tarros rellenados demasiado fríos van a rechazo. Dé a esa espera su propio código, producto no a temperatura, y registre de dónde vino. A menudo la causa está aguas arriba, en la cocina o el intercambiador de calor, por lo que el llenador está hambriento de producto en lugar de averiado. Nuestra guía para cutting start-up and shutdown losses explica cómo seguir la rampa.
Producto viscoso en llenadores de pistón
El producto espeso no se detiene limpio al final de un llenado. Hila desde la boquilla y deja una cola en el cuello del tarro, donde ensucia la rosca del tapón, el sello y más tarde la etiqueta. Los operarios paran para limpiar boquillas y cuellos, unos segundos a la vez, muchas veces por turno. Bolsas de aire en producto viscoso dan llenados ligeros, y los trozos en una salsa con trozos pueden mantener una válvula abierta.
Nada de esto parece una avería. Las paradas son cortas, la causa es el producto, y se contabilizan en Rendimiento a menos que se cuenten. Dé a los limpiados de boquillas y la limpieza de cuellos sus propios códigos, y obsérvelos por SKU: un cambio de boquilla, ajuste de cierre o la temperatura del producto a menudo arreglan una receta sin tocar las otras.
Paradas típicas y sus causas
| Estación | Parada o pérdida típica | Causa habitual | Factor OEE |
|---|---|---|---|
| Suministro de producto | Llenador esperando, producto recirculando | Por debajo de temperatura de llenado, cocina atrasada, nivel bajo | Disponibilidad, a menudo causada aguas arriba |
| Llenador de pistón | Limpiezas de boquillas, llenados ligeros, válvula obstruida | Hilos, aire en el producto, trozos | Rendimiento, Calidad |
| Cerrador | Atasco, fallo de par, sin vacío | Producto en el cuello, tolva de tapas vacía, ajuste de vapor | Disponibilidad, Calidad |
| Túnel de enfriamiento o inversor | Salida llena | Capacidad del túnel, parada corriente abajo | Disponibilidad, cargado corriente abajo |
| Etiquetadora | Etiqueta desplazada o faltante | Salsa en el envase, rollo de etiquetas, puesta a punto | Rendimiento, Calidad |
| Manipulación de vidrio | Rotura | Defectos en tarros, atascos, impactos | Disponibilidad, Calidad |
La rotura de vidrio en una línea de tarros dispara el propio procedimiento de rotura de la planta, y ese procedimiento se ejecuta tal como está escrito. El OEE registra el tiempo que tomó; no pide a nadie que lo acorte.
Cambios, enjuagues y limpiezas por alérgenos
Las líneas de salsas tienen tres tipos de cambio. Un cambio de tamaño intercambia piezas de cambio en el llenador, cerrador y etiquetadora. Un cambio de producto sin un tema de alérgenos necesita enjuagar la vía del producto: tolva o cuenco, pistones, válvulas y boquillas. Un cambio por alérgenos, por ejemplo de una receta con huevo o mostaza a una sin, necesita la limpieza validada y la verificación que requiera el procedimiento de la planta.
La limpieza validada nunca se acorta, y el OEE nunca debe usarse como razón para hacerlo. Las minutos para ganar están alrededor: piezas y herramientas preparadas antes de que la línea pare, el siguiente producto listo a temperatura, etiquetas y tapas del siguiente SKU en la línea, y un reinicio del limpio hasta el primer tarro bueno. El orden de producción también importa, porque menos transiciones de alérgenos en el plan significan menos limpiezas validadas. Nuestros guías sobre allergen changeover validation y line clearance cubren ambos lados.
Si los cambios cuentan dentro del tiempo de producción planificado o fuera de él, fije un estándar por tipo y trate cada minuto por encima del estándar como una pérdida con motivo. Nuestro guía sobre planned and unplanned downtime definitions explica la regla.
Pérdidas de calidad en una línea de salsas
Los rechazos son fáciles de nombrar: tarros ligeros, tarros sin vacío o con tapa mal colocada, par de apriete incorrecto, etiquetas desplazadas o manchadas, tarros rellenados por debajo de la temperatura en el arranque y vidrio descartado según el procedimiento de rotura. Cada uno cuenta contra Calidad. Un tarro que se limpia y se vuelve a pasar no es un tarro bueno a la primera.
El sobrellenado pasa como bueno. No aparece en OEE, pero en un producto espeso con un objetivo generoso es dinero real, y la media de la controladora de peso lo muestra.
Qué ve cada fuente de datos
- El PLC da los estados, alarmas y contajes del llenador y el cerrador, y a menudo la temperatura del producto en el llenador.
- La controladora de peso y contadores de rechazo dan los pesos y los rechazos.
- Una cámara sobre el llenador y el cerrador muestra lo que una alarma no puede: la cola de salsa en un cuello, una tapa puesta torcida, un tarro caído en la rueda estrella. El clip es la evidencia del paro.
- El operario confirma la razón.
Una jornada trabajada con un cambio por alérgenos
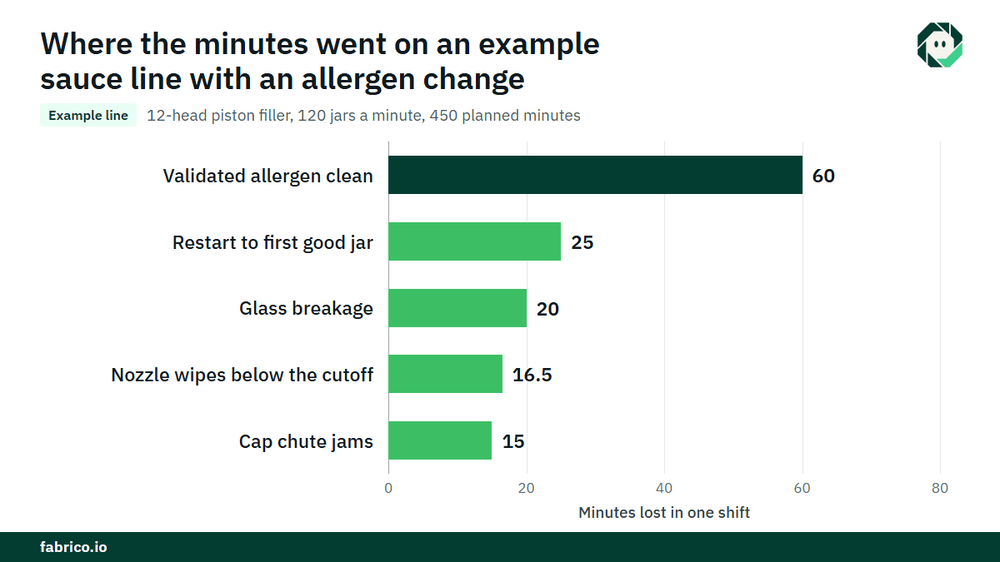
Línea de muestra (números ilustrativos, no de cliente): un llenador de pistón de 12 cabezas en una línea de llenado en caliente con una tasa ideal de 120 tarros por minuto para este SKU. La jornada tiene 450 minutos de tiempo de producción planificado, por lo que son posibles 54.000 tarros. Esta planta cuenta los cambios dentro del tiempo de producción planificado.
Paradas por encima del corte de 2 minutos: la limpieza validada por alérgenos, 60 minutos, registrada con su propio código; el reinicio hasta el primer tarro bueno a la velocidad nominal, 25 minutos, mayormente producto recirculando hasta temperatura; atascos en la tolva de tapas, 15 minutos; y una rotura de vidrio gestionada según el procedimiento, 20 minutos. El tiempo de inactividad es 120 minutos, el tiempo de producción 330, por lo que Disponibilidad = 330 / 450 = 73.3%.
A 120 por minuto, 330 minutos deberían dar 39.600 tarros. El contador muestra 37.620, por lo que Rendimiento = 37.620 / 39.600 = 95.0%. Los 1.980 tarros faltantes son 16.5 minutos a plena tasa, casi todos limpiezas de boquillas por debajo del corte.
Los rechazos son 752 tarros, así que el recuento bueno es 36.868 y Calidad = 36.868 / 37.620 = 98.0%. OEE = 0.7333 x 0.9500 x 0.9800 = 68.3%. Comprobación: 36.868 tarros buenos de 54.000 posibles es 68.3%.
Póngalo a precio con una contribución de $0.25 por tarro, €0.25 en una planta euro. El reinicio de 25 minutos son 25 x 120 = 3.000 tarros, o $750 (€750): esa es la pérdida a atacar. La limpieza de 60 minutos son 7.200 tarros, $1.800 (€1.800), y la única manera honesta de reducirla es menos transiciones de alérgenos en el plan, nunca un acortamiento de la limpieza.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación habilitada por visión por ordenador. En una línea de salsas comienza con OEE y un MES ligero: registro automático de tiempos de inactividad desde la señal de la máquina y OEE en vivo por línea y turno, de modo que el reinicio tras una limpieza se registra por separado de la propia limpieza.
El operario confirma la razón con un toque, por lo que producto no a temperatura, limpiezas de boquillas y atascos de cerrador obtienen cada uno su propio código. Donde una cámara vigila el llenador y el cerrador, se guarda un clip de cámara como evidencia de una parada. La cámara sugiere la razón, el operario decide.
Las pérdidas se valoran en dinero y se ordenan por coste, por lo que los minutos de reinicio y las limpiezas de boquillas llevan una cifra. Una avería se convierte en una orden de trabajo al técnico correcto con su coste. Una vista a través de plantas compara el mismo SKU en diferentes líneas, y se empieza en una línea con una fecha de decisión acordada de antemano.
Cada planta recibe una cotización tras una revisión de sus líneas.
Preguntas frecuentes
¿Cómo se calcula el OEE en una línea de llenado de salsas?
Establezca la tasa ideal por SKU y envase. Disponibilidad es tiempo de ejecución sobre el tiempo de producción planificado, Rendimiento es el conteo de tarros sobre el tiempo de ejecución veces la tasa ideal, y Calidad es tarros buenos sobre todos los tarros llenados. Multiplique las tres.
¿Deben las limpiezas por alérgenos contarse contra el OEE?
Depende de su regla para los cambios, y cualquiera de las reglas funciona si está por escrito. Lo que importa es que la limpieza validada se registre como un paso propio, nunca se acorte, y que el reinicio tras ella se mida por separado.
¿Cómo reducir el tiempo de cambio en una línea de salsas?
Coloque las piezas y herramientas antes de la parada, tenga el siguiente producto listo a temperatura, lleve las tapas y etiquetas del siguiente SKU a la línea, y planifique el orden de los productos para necesitar menos limpiezas por alérgenos. Luego mida el reinicio hasta el primer tarro bueno.
¿Por qué un llenador de pistón pierde velocidad con salsas espesas?
El producto espeso necesita un golpe más lento, forma hilos desde las boquillas y atrapa aire. El resultado son paradas cortas para limpiar boquillas y cuellos, y llenados ligeros, que juntos tiran hacia abajo Rendimiento y Calidad.
Vea las pérdidas de su línea de salsas en una demo
Traiga un turno con un cambio desde su llenador y cerrador. Mostraremos dónde están el reinicio, las limpiezas y los rechazos, y cuánto cuesta cada uno.
Artículos relacionados











Tarjetas reales de Fabrico, datos de ejemplo.