


 Iniciar sesión
 Blog
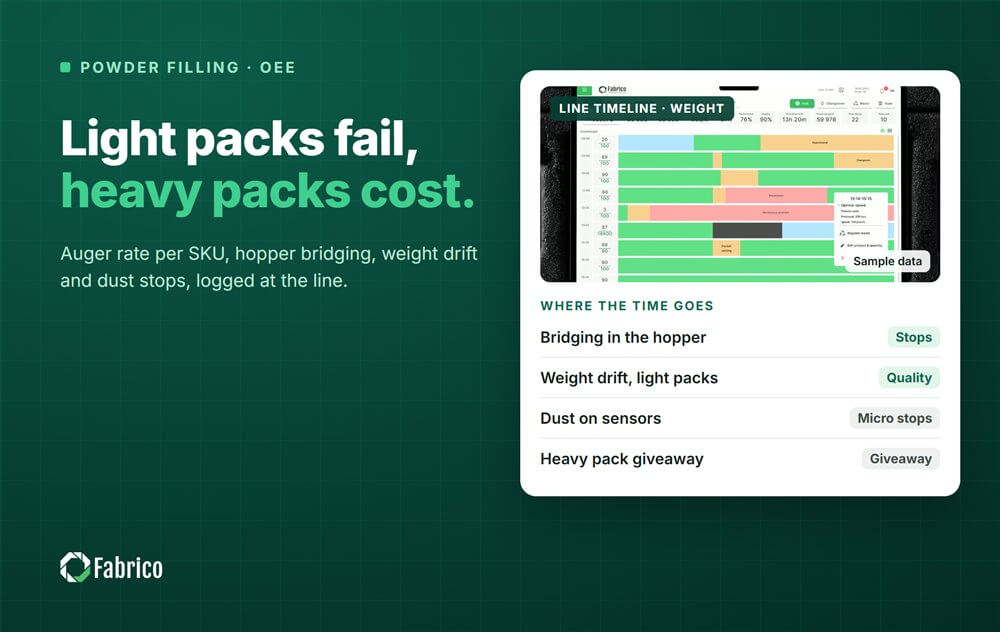
OEE en líneas de llenado de polvo: dosificadores de sinfín, control de peso y limpieza

Puntos clave
- Establezca la tasa ideal por SKU: el producto, el peso de llenado y el recipiente cambian la velocidad a la que puede llenar un sinfín.
- Los paquetes ligeros rechazados en la controladora de peso son una pérdida de Calidad. Los paquetes pesados pasan como buenos y regalan producto, lo que el OEE no muestra.
- El flujo de polvo cambia con cada lote. El puenteo en la tolva y la deriva de peso son las paradas y rechazos a vigilar.
- El polvo provoca paradas falsas en los sensores y juntas que gotean. Son cortas, frecuentes y rara vez se registran.
- Una limpieza validada por alérgenos nunca se acorta. El tiempo para ganar está antes y después de ella.
La controladora de peso ha rechazado cuarenta botes en diez minutos, todos ligeros. El nuevo lote de polvo llegó más esponjoso que el anterior, el sinfín da el mismo número de vueltas y cada bote contiene unos gramos menos. Nadie paró la línea, la Calidad en el OEE baja, y cuando alguien añade vueltas al sinfín la línea se moverá hacia el otro lado y habrá giveaway.
Las líneas de polvo para leche en polvo, café, cacao, especias y detergente comparten un problema: el producto no se comporta igual dos veces. El flujo, la densidad y el polvo cambian con el lote, la humedad y el nivel en la tolva, y las pérdidas de la línea siguen. Esta guía cubre a dónde va el tiempo, la tasa ideal, control de peso, polvo, las paradas típicas, los cambios y la limpieza, fuentes de datos y un turno trabajado.
Adónde va el tiempo en una línea de llenado de polvo
Los contenedores entran por la alimentación: latas, botes o bolsas formadas en una máquina vertical de form-fill-seal. El dosificador de sinfín está bajo una tolva con agitador, y un servomotor hace girar el sinfín un número fijo de revoluciones por cada llenado. Algunas líneas rellenan en dos etapas, un llenado a granel y luego un ajuste pesado. Las latas de leche a menudo se purgan con nitrógeno antes del cierre; los botes se tapan y se sellan por inducción. Le sigue la controladora de peso, luego la etiquetadora y la empacadora en cajas, con extracción de polvo a lo largo del proceso.
El tiempo se va a varios sitios: polvo que hace puente en la tolva y deja de fluir, sinfines y funnel que se incrustan, paradas falsas por polvo en los sensores, atascos en el sellador o en el taponador, deriva de peso que manda paquetes a rechazo, y cambios con su limpieza.

La tasa ideal por SKU
Un sinfín rellena por volumen, así que un llenado más pesado requiere más revoluciones y más tiempo. Un café granulado que fluye libremente se llena más rápido que un polvo de leche fino y pegajoso. Una tasa ideal única para toda la línea favorecerá a algunos SKUs y castigará a otros.
Establezca el ideal por SKU: producto, peso de llenado y recipiente. Tome la clasificación del OEM para esa combinación, o la mejor velocidad que la línea mantiene durante una hora completa en ese SKU, y manténgala bajo control de cambios. Si el Performance está por encima de su máximo en un SKU, su ideal es demasiado bajo.
Control de peso: rechazos y giveaway
El peso de llenado deriva porque la densidad a granel deriva. Un lote nuevo, un cambio en la humedad, una tolva más llena o más vacía, o polvo aireado por el agitador cambian cuántos gramos entrega una revolución. La controladora de peso captura el resultado y, en la mayoría de líneas, retroalimenta una corrección al llenador.
Los paquetes ligeros van a rechazo, y cada uno cuenta para la Calidad. Los paquetes pesados pasan como buenos: el OEE no dice nada, pero la planta regala producto. Por eso muchas plantas ponen el objetivo un poco por encima del peso declarado y discuten cuánto. Fije el objetivo contra la variación medida de cada SKU, no contra una suposición. Nuestro artículo sobre giveaway y overfill explica cómo valorarlo, y nuestra guía sobre el factor Calidad del OEE explica qué cuenta como bueno.
Polvo: la pérdida que nadie anota
El polvo se deposita en fotocélulas y sensores de proximidad, y la máquina para porque piensa que falta un contenedor o no está en su sitio. El operador limpia el sensor y reinicia. Cada parada dura unos segundos hasta un minuto, demasiado corta para el registro en papel, y en un producto polvoriento ocurren cada pocos minutos.
El polvo en la zona de sellado causa bolsas con fugas y sellos por inducción deficientes. El polvo en el borde de una lata puede causar fallos de costura. Todo esto se contabiliza en Performance o Quality, y ninguno parece una avería. Cuéntelelos con sus propios códigos. Nuestra guía sobre microparadas en la fabricación explica cómo fijar el corte entre una parada corta y un tiempo de inactividad.
Paradas típicas y sus causas
| Estación | Parada o pérdida típica | Causa habitual | Factor OEE |
|---|---|---|---|
| Tolva y agitador | No flujo, nivel bajo | Puenting o formación de canal, recarga tardía | Availability |
| Sinfín y embudo | Dériva de peso, goteos de polvo tras el llenado | Acumulación en el sinfín, útil equivocado para el peso de llenado | Quality, Performance |
| Entrada de contenedores | Paradas falsas, atascos | Polvo en sensores, contenedores dañados | Performance |
| Sellador o taponador | Atasco, fallo de costura o sello | Polvo en el borde, tapa o alimentador, ajuste | Availability, Quality |
| Controladora de peso | Rechazos | Llenados ligeros, cambio de densidad | Quality |
| Empacadora en cajas | Salida llena | Parada aguas abajo | Availability, cargado aguas abajo |
Cambios y limpieza
Un cambio en una línea de polvo puede significar tres trabajos distintos. Un cambio de peso de llenado puede necesitar otro sinfín y embudo. Un cambio de contenedor intercambia piezas de formato en la entrada, el llenador y el sellador o taponador. Un cambio de producto implica vaciar la tolva y el sinfín y limpiar la trayectoria del producto.
La limpieza es donde se va el tiempo. Una limpieza en seco, con aspiradora y cepillos, es más rápida que una limpieza en húmedo que necesita secado antes de poder arrancar la línea. Cuando un alérgeno está entre dos productos, como leche en polvo seguida de un producto sin leche, la limpieza es la limpieza validada. Nunca se acorta para ganar minutos de OEE. El tiempo que se puede ganar está alrededor: herramientas y piezas preparadas antes de parar, el siguiente producto listo en la tolva y un reinicio rápido y limpio. Nuestros guías sobre validación de cambio por alérgenos y tiempo de cambio profundizan más.
Cuente cada cambio desde el último paquete bueno hasta el primer paquete bueno a velocidad nominal, mantenga la limpieza como un paso propio dentro de él y establezca un estándar por tipo de cambio.
Qué ve cada fuente de datos
- El PLC da el estado del llenador, alarmas y el contador de llenados.
- La controladora de peso da cada peso, los rechazos y la media, que es donde aparece el giveaway.
- Una cámara sobre la entrada, la salida del llenador o el sellador muestra lo que una alarma no puede: un contenedor inclinado, polvo derramándose por un borde, un atasco en la alimentación de tapas. No ve dentro de la tolva. El clip es la evidencia del paro.
- El operador confirma la razón desde una lista corta de códigos.
Un turno trabajado en una línea de botes
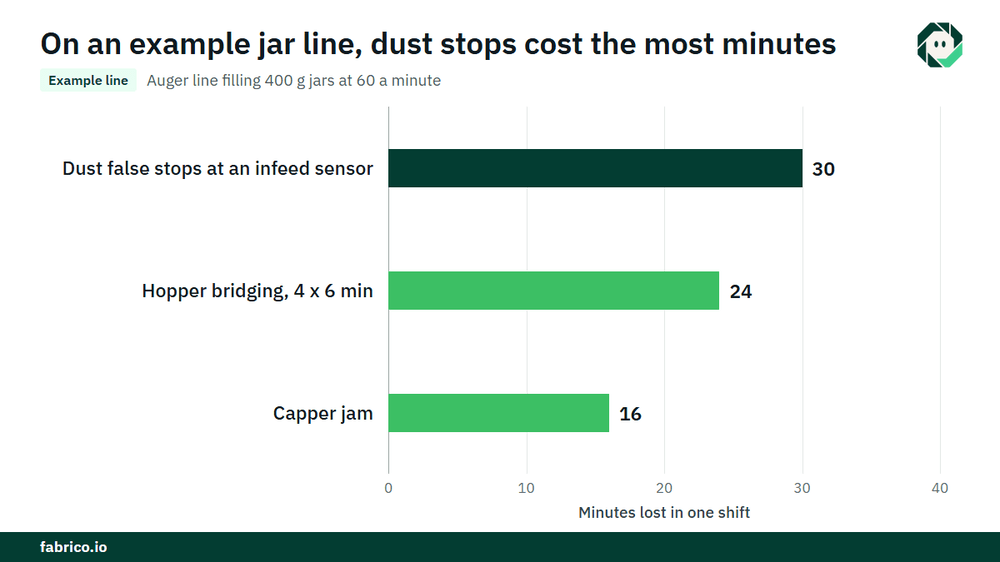
Línea de ejemplo (números ilustrativos, no un cliente): una línea de sinfín llenando botes de 400 g con una tasa ideal de 60 botes por minuto para este SKU. El turno tiene 450 minutos de tiempo de producción planificado, así que 450 x 60 = 27 000 botes son posibles. Paradas por encima del umbral de 2 minutos: cuatro puentes en la tolva de 6 minutos (24) y un atasco del taponador (16), 40 minutos en total. El tiempo de funcionamiento es de 410 minutos, así que Availability = 410 / 450 = 91.1%.
A 60 por minuto, 410 minutos deberían dar 24 600 botes. El contador muestra 22 800, así que Performance = 22 800 / 24 600 = 92.7%. Los 1 800 botes faltantes son 30 minutos a plena tasa, y el registro de paradas muestra 40 paradas falsas por polvo en un sensor de entrada, unas 45 segundos cada una.
La controladora de peso y la comprobación del sello rechazan 456 botes, por lo que el conteo bueno es 22 344 y Quality = 22 344 / 22 800 = 98.0%. OEE = 0.911 x 0.927 x 0.980 = 82.8%. Comprobación: 22 344 botes buenos de 27 000 posibles son 82.8%.
Valórelo. Con una contribución de $0.80 por bote, €0.80 en una planta euro, las paradas por polvo cuestan 1 800 x $0.80 = $1,440, o €1,440. Luego el giveaway: el llenado medio fue 403 g sobre un objetivo de 400 g, así que 3 g x 22 344 botes buenos = 67 032 g, unos 67 kg. A $6.00 por kg, €6.00 en una planta euro, eso son unos $402, o €402, de producto regalado en este turno, mientras Quality leía 98.0% todo el tiempo.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación con visión por ordenador. En una línea de polvo comienza con OEE y MES ligero: registro automático de tiempos de inactividad a partir de la señal de la máquina y OEE en vivo por línea y turno, de modo que las paradas cortas por polvo se registran junto con los largos puentes.
El operador confirma la razón con un toque, por lo que una parada falsa por un sensor sucio recibe su propio código. Cuando una cámara vigila la entrada o el sellador, se conserva un clip de cámara como evidencia de una parada. La cámara sugiere la causa, el operador decide.
Las pérdidas se valoran en dinero y se clasifican por coste, de modo que las paradas por polvo, los puentes y los cambios llevan cada uno una cifra. Una avería se convierte en una orden de trabajo al técnico correcto con su coste. Una vista a través de plantas compara el mismo SKU en diferentes líneas, y se empieza en una línea con una fecha de decisión acordada de antemano.
Cada planta recibe una cotización tras revisar sus líneas.
Preguntas frecuentes
¿Cómo se calcula el OEE en una línea de llenado de polvo?
Establezca la tasa ideal por SKU. Availability es tiempo de ejecución dividido por tiempo de producción planificado, Performance es el conteo de llenados dividido por el tiempo de ejecución multiplicado por la tasa ideal, y Quality son los paquetes buenos sobre todos los paquetes. Multiplique las tres.
¿Cuenta el giveaway en el OEE?
No. Un paquete sobrellenado pasa por bueno, así que la Calidad del OEE no lo ve. Controle el giveaway por la media de la controladora de peso y compárelo en dinero junto al OEE.
¿Por qué deriva el peso de llenado del sinfín?
Porque el sinfín llena por volumen y la densidad del polvo cambia con la lote, la humedad, el nivel de la tolva y la aireación. La retroalimentación de la controladora corrige parte; la acumulación en el sinfín y la herramienta incorrecta causan el resto.
¿Cómo se acorta la limpieza en una línea de polvo?
No acortando una limpieza validada. Prepare herramientas y piezas antes del paro, prepare el siguiente producto y planifique el orden de productos para necesitar menos limpiezas por alérgenos. Luego mida el reinicio hasta el primer paquete bueno.
¿Debe contarse la limpieza como tiempo de inactividad planificado?
Cualquiera que sea la regla que elija, establezca un tiempo estándar por limpieza y trate cada minuto por encima como una pérdida con motivo. De lo contrario, las sobreejecuciones se ocultan en la cubeta planificada.
Vea las pérdidas de su línea de polvo en una demo
Traiga un turno de datos del llenador y la controladora de peso. Mostraremos dónde están las paradas, los rechazos y el giveaway y cuánto cuesta cada uno.
Artículos relacionados









Tarjetas reales de Fabrico, datos de ejemplo.