


 Connexion
 Blog
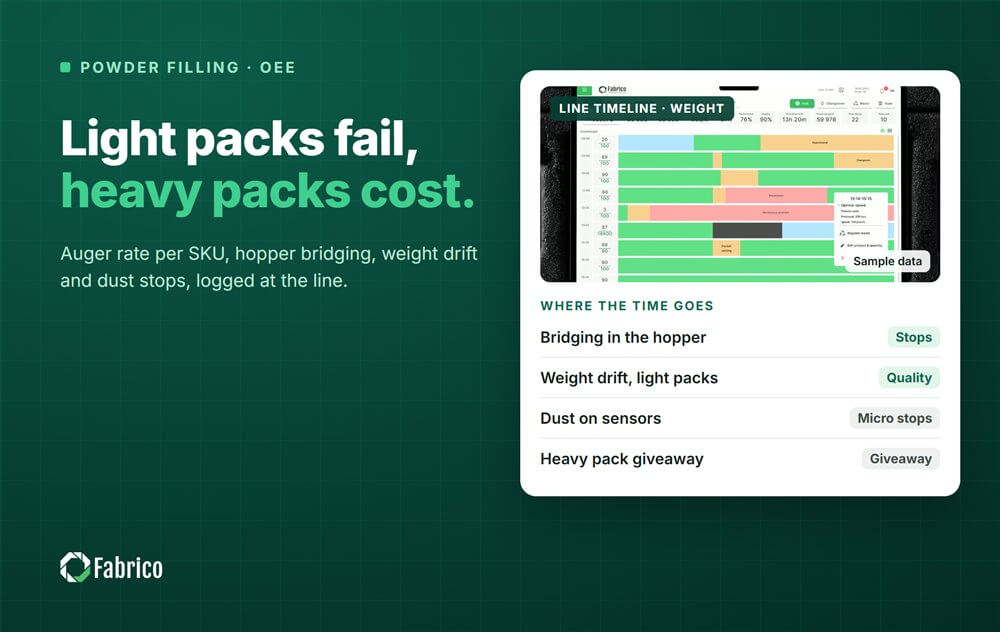
OEE des lignes de remplissage de poudres : vis doseuse, contrôle du poids et nettoyage

Points clés
- Définissez le rythme idéal par SKU - le produit, le poids de remplissage et le contenant modifient la vitesse de remplissage d'une vis doseuse.
- Les conditionnements légers rejetés par la peseuse sont une perte Qualité. Les conditionnements lourds passent pour bons et donnent du produit gratuitement, ce que l'OEE ne montre pas.
- Le flux de poudre change à chaque lot. Le pontage dans la trémie et la dérive de poids sont les arrêts et rejets à surveiller.
- La poussière provoque de faux arrêts sur les capteurs et des joints qui fuient. Ils sont courts, fréquents et rarement consignés.
- Un nettoyage validé allergène n'est jamais raccourci. Le temps à gagner est avant et après celui-ci.
La peseuse a rejeté quarante pots en dix minutes, tous légers. Le nouveau lot de poudre est plus aéré que le précédent, la vis effectue le même nombre de tours et chaque pot contient quelques grammes de moins. Personne n'a arrêté la ligne, la Qualité OEE décline, et quand quelqu'un augmente les tours de la vis la ligne basculera dans l'autre sens vers le giveaway.
Les lignes poudre pour lait en poudre, café, cacao, épices et détergent partagent un problème : le produit ne se comporte pas deux fois de la même manière. L'écoulement, la densité et la poussière varient selon le lot, l'humidité et le niveau dans la trémie, et les pertes suivent. Ce guide couvre où va le temps, le rythme idéal, le contrôle du poids, la poussière, les arrêts types, les changements de série et le nettoyage, les sources de données et un shift travaillé.
Où passe le temps sur une ligne de remplissage de poudre
Les contenants arrivent sur l'alimentation : boîtes, pots ou sachets formés sur une machine verticale de formage-remplissage-scellage. Le doseur à vis est sous une trémie avec agitateur, et un servo fait tourner la vis d'un nombre défini de tours par remplissage. Certaines lignes remplissent en deux étapes, un remplissage principal puis une remise à niveau pondérée. Les boîtes de lait sont souvent purgées à l'azote avant sertissage ; les pots sont capsulés et scellés par induction. Suit une peseuse de contrôle, puis l'étiqueteuse et l'emballeuse carton, avec extraction de poussière en ligne.
Le temps se répartit en plusieurs postes : poudre qui forme des ponts dans la trémie et cesse d'écouler, vis et entonnoirs qui s'encrassent, faux arrêts dus à la poussière sur les capteurs, blocages du sertisseuse ou du capsuleur, dérive de poids qui envoie des packs au rebut, et changements avec leur nettoyage.

Le rythme idéal par SKU
Une vis doseuse remplit en volume, donc un remplissage plus lourd demande plus de tours et plus de temps. Un café granulé qui s'écoule librement se remplit plus vite qu'un lait en poudre fin et collant. Un seul rythme idéal pour toute la ligne mettra certains SKU en valeur et en pénalisera d'autres.
Définissez l'idéal par SKU : produit, poids de remplissage et contenant. Prenez la cote du constructeur pour cette combinaison, ou la meilleure vitesse que la ligne tient pendant une heure complète sur ce SKU, et conservez-la sous contrôle de changement. Si la Performance dépasse son maximum sur un SKU, son idéal est trop bas.
Contrôle du poids : rejets et giveaway
Le poids de remplissage dérive parce que la densité en vrac dérive. Un nouveau lot, un changement d'humidité, une trémie plus pleine ou plus vide, ou de la poudre aérée par l'agitateur modifient la quantité de grammes délivrés par un tour. La peseuse contrôle capte le résultat et, sur la plupart des lignes, renvoie une correction au remplisseur.
Les packs légers vont au rebut, et chacun compte dans la Qualité. Les packs lourds passent comme bons : l'OEE ne dit rien, mais l'usine distribue du produit gratuitement. C'est pourquoi beaucoup d'usines règlent la cible un peu au-dessus du poids déclaré et discutent du montant. Fixez la cible par rapport à la variation mesurée de chaque SKU, pas à une estimation. Notre article sur giveaway et overfill explique comment le tarifer, et notre guide sur le facteur Qualité de l'OEE explique ce qui compte comme bon.
Poussière : la perte que personne n'écrit
La poussière se dépose sur les cellules photoélectriques et les capteurs de proximité, et la machine s'arrête car elle pense qu'un contenant manque ou est mal placé. L'opérateur essuie le capteur et redémarre. Chaque arrêt dure quelques secondes à une minute, trop court pour le registre papier, et sur un produit poussiéreux ils surviennent toutes les quelques minutes.
La poussière dans la zone de scellement provoque des sacs qui fuient et de mauvais scellages par induction. La poussière sur un bord de boîte peut provoquer des défauts de sertissage. Tout cela tombe dans Performance ou Qualité, et aucun n'a l'air d'une panne. Comptez-les avec leurs propres codes. Notre guide sur micro-arrêts en fabrication explique comment définir le seuil entre un court arrêt et un downtime.
Arrêts typiques et leurs causes
| Station | Arrêt ou perte typique | Cause habituelle | Facteur OEE |
|---|---|---|---|
| Trémie et agitateur | Pas d'écoulement, niveau bas | Pontage ou entonnoir creusé, remplissage tardif | Availability |
| Vis et entonnoir | Dérive du poids, coulures de poudre après le remplissage | Encrassement de la vis, mauvais outillage pour le poids de remplissage | Quality, Performance |
| Alimentation des contenants | Faux arrêts, bourrages | Poussière sur les capteurs, contenants endommagés | Performance |
| Sertisseuse ou capsuleuse | Bourrage, défaut de joint ou de scellage | Poussière sur le bord, le couvercle ou la trémie d'alimentation, réglage | Availability, Quality |
| Peseuse de contrôle | Rejets | Remplissages légers, variation de densité | Quality |
| Cartonneuse | Sortie pleine | Arrêt en aval | Availability, chargé en aval |
Changements de série et nettoyage
Un changement de série sur une ligne poudre peut signifier trois travaux différents. Un changement de poids de remplissage peut nécessiter une autre vis et un autre entonnoir. Un changement de contenant échange des pièces de format sur l'alimentation, le remplisseur et la sertisseuse ou capsul euse. Un changement de produit signifie vider la trémie et la vis et nettoyer le chemin produit.
Le nettoyage est l'endroit où passe le temps. Un nettoyage à sec, avec aspirateur et brosses, est plus rapide qu'un nettoyage humide qui nécessite un séchage avant que la ligne puisse fonctionner. Lorsqu'un allergène se trouve entre deux produits, comme du lait en poudre suivi d'un produit sans lait, le nettoyage est le nettoyage validé. Il n'est jamais raccourci pour gagner des minutes OEE. Le temps à gagner est autour : outils et pièces préparés avant l'arrêt, le produit suivant prêt dans la trémie, et un redémarrage rapide et propre. Nos guides sur validation du changement pour allergènes et temps de changement approfondissent le sujet.
Comptez chaque changement depuis le dernier bon pack jusqu'au premier pack bon à vitesse nominale, gardez le nettoyage comme étape séparée à l'intérieur et définissez une norme par type de changement.
Ce que chaque source de données voit
- Le PLC donne l'état du remplisseur, les alarmes et le compteur de remplissages.
- La peseuse donne chaque poids, les rejets et la moyenne, où se voit le giveaway.
- Une caméra au-dessus de l'alimentation, de la sortie du remplisseur ou de la sertisseuse montre ce qu'une alarme ne peut pas : un contenant bancal, de la poudre qui déborde sur le bord, un bourrage à l'alimentation des couvercles. Elle ne voit pas à l'intérieur de la trémie. L'extrait vidéo est la preuve de l'arrêt.
- L'opérateur confirme la raison depuis une courte liste de codes.
Un shift travaillé sur une ligne de pots
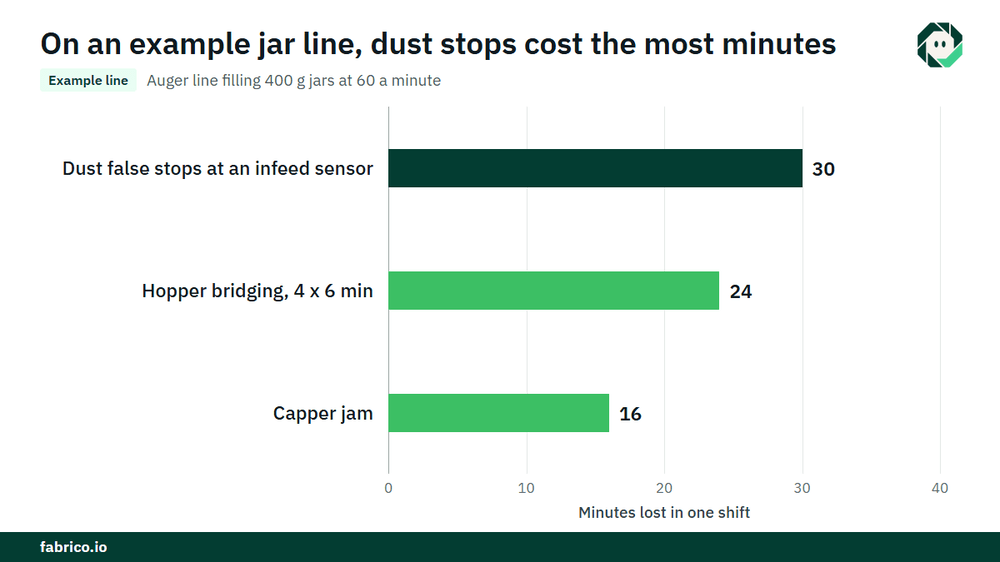
Ligne exemple (chiffres indicatifs, pas un client) : une ligne à vis remplissant des pots de 400 g avec un débit idéal de 60 pots par minute pour ce SKU. Le shift a 450 minutes de temps de production planifié, donc 450 x 60 = 27 000 pots possibles. Arrêts au-dessus du cutoff de 2 minutes : quatre pontages de trémie de 6 minutes (24) et un bourrage au capsuleur (16), 40 minutes au total. Le temps de fonctionnement est de 410 minutes, donc Availability = 410 / 450 = 91.1%.
À 60 par minute, 410 minutes devraient donner 24 600 pots. Le compteur affiche 22 800, donc Performance = 22 800 / 24 600 = 92.7%. Les 1 800 pots manquants correspondent à 30 minutes au débit plein, et le journal des arrêts montre 40 faux arrêts dus à la poussière sur un capteur d'alimentation, environ 45 secondes chacun.
La peseuse et le contrôle du joint rejettent 456 pots, donc le compte bon est 22 344 et Quality = 22 344 / 22 800 = 98.0%. OEE = 0.911 x 0.927 x 0.980 = 82.8%. Vérification : 22 344 pots bons sur 27 000 possibles = 82.8%.
Évaluez-le. À une contribution de $0.80 par pot, €0.80 dans une usine euro, les arrêts dus à la poussière coûtent 1 800 x $0.80 = $1,440, ou €1,440. Puis le giveaway : la moyenne de remplissage était 403 g sur un objectif de 400 g, donc 3 g x 22 344 pots bons = 67 032 g, environ 67 kg. À $6.00 par kg, €6.00 dans une usine euro, cela fait environ $402, ou €402, de produit offert gratuitement sur ce shift, tandis que la Quality affichait 98.0% tout le temps.
Où s'insère Fabrico
Fabrico est une plateforme de performance manufacturière avec vision par ordinateur. Sur une ligne poudre elle commence par l'OEE et un MES léger : journalisation automatique des temps d'arrêt à partir du signal machine et OEE en direct par ligne et par shift, de sorte que les courts arrêts dus à la poussière sont enregistrés avec les longs pontages.
L'opérateur confirme la raison d'une simple touche, donc un faux arrêt dû à un capteur sale obtient son propre code. Lorsqu'une caméra surveille l'alimentation ou la sertisseuse, un clip caméra est conservé comme preuve d'un arrêt. La caméra suggère la raison, l'opérateur décide.
Les pertes sont chiffrées en argent et classées par montant, de sorte que les arrêts poussiéreux, le pontage et les changements portent chacun une valeur. Une panne devient un ordre de travail pour le bon technicien avec son coût. Une vue à travers les usines compare le même SKU sur différentes lignes, et vous commencez sur une ligne avec une date de décision convenue à l'avance.
Chaque usine reçoit un devis après examen de ses lignes.
Questions fréquentes
Comment calculez-vous l'OEE sur une ligne de remplissage de poudre ?
Définissez le rythme idéal par SKU. Availability est le temps de fonctionnement sur le temps de production planifié, Performance est le nombre de remplissages sur le temps de fonctionnement fois le rythme idéal, et Quality est les packs bons sur tous les packs. Multipliez les trois.
Le giveaway compte-t-il dans l'OEE ?
Non. Un pack sur-rempli passe pour bon, donc la Qualité OEE ne le voit pas. Suivez le giveaway via la moyenne de la peseuse et valorisez-le en argent à côté de l'OEE.
Pourquoi le poids de remplissage à la vis dérive-t-il ?
Parce que la vis remplit en volume et la densité de la poudre change selon le lot, l'humidité, le niveau dans la trémie et l'aération. Le retour de la peseuse corrige une partie ; l'encrassement de la vis et un mauvais outillage causent le reste.
Comment raccourcir le nettoyage sur une ligne poudre ?
Pas en raccourcissant un nettoyage validé. Préparez outils et pièces avant l'arrêt, préparez le produit suivant et planifiez l'ordre des produits pour réduire les nettoyages allergènes. Puis mesurez le redémarrage jusqu'au premier pack bon.
Le nettoyage doit-il compter comme temps d'arrêt planifié ?
Quelle que soit la règle choisie, définissez un temps standard par nettoyage et traitez chaque minute au-dessus comme une perte avec une raison. Sinon, les dépassements se cachent dans le bucket planifié.
Voyez les pertes de votre ligne poudre dans une démo
Apportez un shift de données du remplisseur et de la peseuse de contrôle. Nous montrerons où se situent arrêts, rejets et giveaway et ce que coûte chacun.









Tuiles Fabrico réelles, données d'exemple.