


 Anmeldung
 Blog
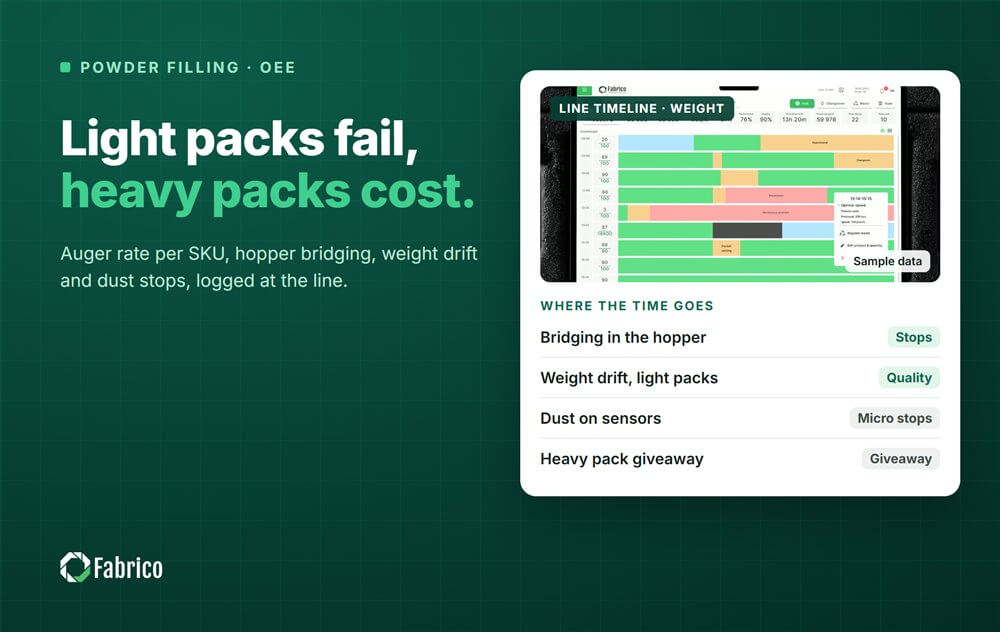
OEE für Pulverabfülllinien: Schneckenfüller, Gewichtskontrolle und Reinigung

Wichtigste Erkenntnisse
- Legen Sie die ideale Rate pro SKU fest - Produkt, Füllgewicht und Behälter ändern alle, wie schnell ein Schneckenfüller füllen kann.
- Leichte Packungen, die auf der Kontrollwaage verworfen werden, sind ein Qualitätsverlust. Schwere Packungen passieren als gut und geben Produkt weg, was OEE nicht zeigt.
- Der Pulverfluss ändert sich mit jeder Charge. Brückenbildung im Trichter und Gewichtsdrift sind die Stopps und Ausschüsse, die zu beobachten sind.
- Staub verursacht Fehlstopps an Sensoren und undichte Dichtungen. Sie sind kurz, häufig und werden selten protokolliert.
- Eine validierte Allergenreinigung wird nie verkürzt. Die Zeit zu gewinnen ist davor und danach.
Die Kontrollwaage hat in zehn Minuten vierzig Gläser verworfen, alle zu leicht. Die neue Pulvercharge kam fluffiger als die vorige, die Schraube dreht sich gleich oft, und jedes Glas fasst ein paar Gramm weniger. Niemand stoppte die Linie, die OEE-Qualität sinkt, und wenn jemand Umdrehungen zur Schnecke hinzufügt, schlägt die Linie in die andere Richtung in Richtung Giveaway aus.
Pulverlinien für Milchpulver, Kaffee, Kakao, Gewürze und Waschmittel haben ein gemeinsames Problem: das Produkt verhält sich nicht zweimal gleich. Fluss, Dichte und Staub ändern sich mit der Charge, der Feuchte und dem Trichterstand, und die Verluste der Linie folgen. Dieser Leitfaden behandelt, wohin die Zeit geht, die ideale Rate, Gewichtskontrolle, Staub, typische Stopps, Umrüstungen und Reinigung, Datenquellen und eine durchgerechnete Schicht.
Wohin die Zeit auf einer Pulverabfülllinie geht
Behälter kommen auf der Zufuhr: Dosen, Gläser oder Beutel, die auf einer vertikalen Form-Fill-Seal-Maschine geformt werden. Der Schneckenfüller sitzt unter einem Trichter mit Rührwerk, und ein Servo dreht die Schraube für eine festgelegte Anzahl von Umdrehungen pro Füllung. Einige Linien füllen in zwei Stufen, zunächst eine Grobfüllung, dann ein verwogenes Nachdosieren. Milchpulverdosen werden oft vor dem Vernieten mit Stickstoff gespült; Gläser werden verschraubt und induktionsversiegelt. Es folgt eine Kontrollwaage, dann Etikettierer und Kartonierer, mit Staubabsaugung entlang der Strecke.
Die Zeit geht an einige Orte: Pulver, das im Trichter brückt und nicht mehr fließt, Schnecken und Trichter, die sich zusetzen, Fehlstopps durch Staub auf Sensoren, Näh- und Verschlussblockaden, Gewichtsdrift, die Packungen in den Ausschuss schickt, und Rüstvorgänge mit deren Reinigung.

Die ideale Rate pro SKU
Ein Schneckenfüller füllt nach Volumen, daher benötigt eine schwerere Füllung mehr Umdrehungen und mehr Zeit. Freifließender, granuliertes Kaffee füllt schneller als klebriges, feines Milchpulver. Eine einzige ideale Rate für die ganze Linie schmeichelt einigen SKUs und bestraft andere.
Legen Sie das Ideal pro SKU fest: Produkt, Füllgewicht und Behälter. Nehmen Sie die OEM-Bewertung für diese Kombination oder die beste Geschwindigkeit, die die Linie eine volle Stunde lang hält, und führen Sie sie unter Änderungssteuerung. Wenn die Performance bei einem SKU über ihrem Maximum liegt, ist das Ideal zu niedrig.
Gewichtskontrolle: Ausschuss und Giveaway
Das Füllgewicht driftet, weil die Schüttdichte driftet. Eine neue Charge, eine Änderung der Luftfeuchte, ein voller oder leerer Trichter oder Pulver, das durch das Rührwerk aufgelockert wurde - all das ändert, wie viele Gramm eine Umdrehung liefert. Die Kontrollwaage erfasst das Ergebnis und gibt auf den meisten Linien eine Korrektur an den Füller zurück.
Leichte Packungen gehen in den Ausschuss, und jede zählt gegen die Qualität. Schwere Packungen passieren als gut: OEE sagt nichts, aber die Fabrik verschenkt Produkt. Deshalb fahren viele Werke das Ziel etwas über dem deklarierten Gewicht und streiten darüber, wie viel. Setzen Sie das Ziel gegen die gemessene Variation jedes SKU, nicht gegen eine Schätzung. Unser Artikel zu Giveaway und Overfill erklärt, wie man das bewertet, und unser Leitfaden zu dem OEE-Quality-Faktor erklärt, was als gut zählt.
Staub: der Verlust, den niemand aufschreibt
Staub setzt sich auf Fotozellen und Näherungssensoren ab, und die Maschine stoppt, weil sie denkt, ein Behälter fehle oder stehe nicht richtig. Der Bediener wischt den Sensor ab und startet neu. Jeder Stopp dauert wenige Sekunden bis eine Minute, zu kurz für das Papierlog, und bei einem staubigen Produkt kommen sie alle paar Minuten vor.
Staub im Siegelbereich verursacht undichte Beutel und schlechte Induktionssiegel. Staub an einer Dosenkante kann Nahtfehler verursachen. All dies landet in Performance oder Quality, und keins davon sieht wie ein Ausfall aus. Zählen Sie sie mit eigenen Codes. Unser Leitfaden zu Mikrostopps in der Fertigung erklärt, wie man den Cutoff zwischen einem kurzen Stopp und einer Ausfallzeit setzt.
Typische Stopps und ihre Ursachen
| Station | Typischer Stopp oder Verlust | Ursache | OEE-Faktor |
|---|---|---|---|
| Trichter und Rührwerk | Kein Fluss, niedriger Füllstand | Brückenbildung oder Tunnelbildung, späte Nachfüllung | Availability |
| Schnecke und Trichter | Gewichtsdrift, Pulver tropft nach der Füllung | Ablagerung an der Schnecke, falsches Werkzeug für das Füllgewicht | Quality, Performance |
| Containerzufuhr | Fehlstopps, Staus | Staub auf Sensoren, beschädigte Behälter | Performance |
| Verschließer oder Verschrauber | Stau, Naht- oder Dichtungsfehler | Staub an Rand, Deckel oder Zuführung, Einrichtung | Availability, Quality |
| Kontrollwaage | Ausschuss | Zu leichte Füllungen, Dichteänderung | Quality |
| Kartonierer | Ausgang voll | Stopp stromabwärts | Availability, stromabwärts belastet |
Umrüstungen und Reinigung
Eine Umrüstung an einer Pulverlinie kann drei verschiedene Jobs bedeuten. Eine Änderung des Füllgewichts kann einen anderen Schnecken- und Trichtereinsatz erfordern. Ein Behälterwechsel tauscht Formatteile an der Zuführung, am Füller und am Verschließer oder Verschrauber. Ein Produktwechsel bedeutet Entleeren des Trichters und der Schnecke und Reinigung des Produktwegs.
Das Reinigen ist der Ort, wohin die Zeit geht. Eine Trockenreinigung mit Sauger und Bürsten ist schneller als eine Nassreinigung, die vor dem Anlaufen trocknen muss. Wo ein Allergen zwischen zwei Produkten liegt, etwa Milchpulver gefolgt von einem Produkt ohne Milch, ist die Reinigung die validierte Reinigung. Sie wird nie verkürzt, um OEE-Minuten zu gewinnen. Die Zeit zu gewinnen liegt darum herum: Werkzeuge und Teile vor der Abschaltung bereitstellen, das nächste Produkt im Trichter bereitstellen und einen schnellen, sauberen Neustart. Unsere Leitfäden zu Allergen-Umrüstvalidierung und Umrüstzeit gehen weiter ins Detail.
Zählen Sie jede Umrüstung vom letzten guten Paket bis zum ersten guten Paket bei Nennleistung, führen Sie die Reinigung als eigenen Schritt darin und setzen Sie einen Standard pro Umrüsttyp.
Was jede Datenquelle sieht
- Die SPS gibt den Zustand des Füllers, Alarme und die Füllzählung.
- Die Kontrollwaage gibt jedes Gewicht, die Ausschüsse und den Mittelwert, in dem sich das Giveaway zeigt.
- Eine Kamera über der Zuführung, dem Füllerausgang oder dem Verschließer zeigt, was ein Alarm nicht kann: einen schief stehenden Behälter, Pulver, das über den Rand läuft, einen Stau an der Deckelzufuhr. Sie sieht nicht in den Trichter hinein. Der Clip ist der Beweis für den Stopp.
- Der Bediener bestätigt den Grund aus einer kurzen Liste mit Codes.
Eine durchgerechnete Schicht auf einer Burkanlage
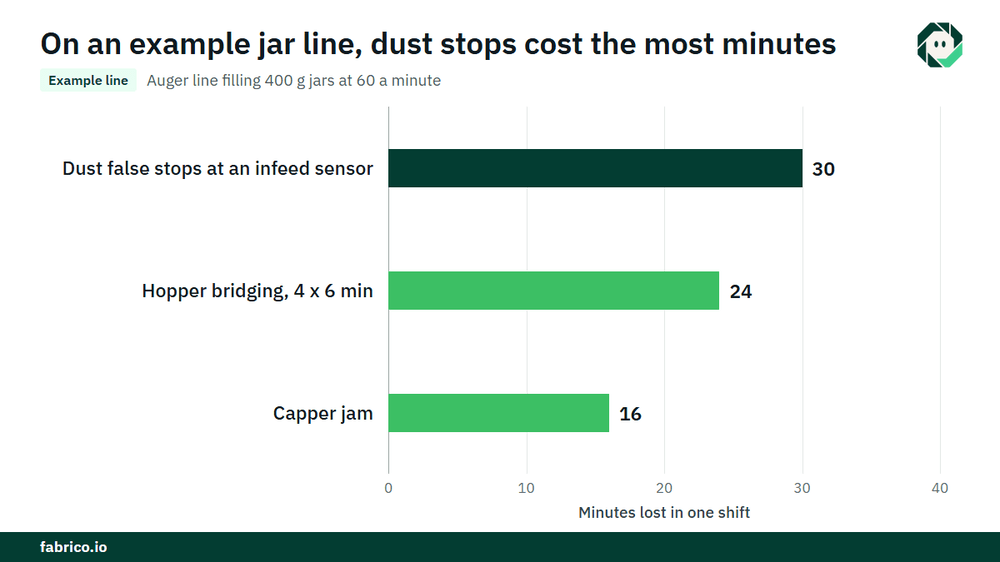
Beispiellinie (illustrierende Zahlen, kein Kunde): eine Schneckenlinie, die 400 g Gläser mit einer idealen Rate von 60 Gläsern pro Minute für dieses SKU füllt. Die Schicht hat 450 Minuten geplante Produktionszeit, also 450 x 60 = 27 000 Gläser sind möglich. Stopps über der 2-Minuten-Grenze: vier Trichterbrückenstopps zu je 6 Minuten (24) und ein Stau am Verschrauber (16), insgesamt 40 Minuten. Laufzeit ist 410 Minuten, also Availability = 410 / 450 = 91.1%.
Bei 60 pro Minute sollten 410 Minuten 24 600 Gläser ergeben. Der Zähler zeigt 22 800, also Performance = 22 800 / 24 600 = 92.7%. Die fehlenden 1 800 Gläser entsprechen 30 Minuten bei voller Rate, und das Stoppprotokoll zeigt 40 Fehlstopps durch Staub an einem Zuführsensor, etwa 45 Sekunden pro Stopp.
Die Kontrollwaage und die Siegelkontrolle lehnen 456 Gläser ab, sodass die gute Anzahl 22 344 ist und Quality = 22 344 / 22 800 = 98.0%. OEE = 0.911 x 0.927 x 0.980 = 82.8%. Kontrolle: 22 344 gute Gläser von 27 000 möglichen sind 82.8%.
Bewerten Sie es. Bei einem Deckungsbeitrag von $0.80 pro Glas, €0.80 in einer Euro-Anlage, kosten die Staubstopps 1 800 x $0.80 = $1,440, bzw. €1,440. Dann das Giveaway: die durchschnittliche Füllung war 403 g bei einer Zielgröße von 400 g, also 3 g x 22 344 gute Gläser = 67 032 g, etwa 67 kg. Bei $6.00 pro kg, €6.00 in einer Euro-Anlage, sind das etwa $402 bzw. €402 an Produkt, das in dieser Schicht verschenkt wurde, während Quality die ganze Zeit 98.0% anzeigte.
Wo Fabrico passt
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. Auf einer Pulverlinie beginnt sie mit OEE und leichtem MES: automatische Downtime-Protokollierung aus dem Maschinensignal und OEE live nach Linie und Schicht, sodass die kurzen Staubstopps zusammen mit den langen Brückenstopps erfasst werden.
Der Bediener bestätigt den Grund mit einem Tap, sodass ein Fehlstopp durch einen verschmutzten Sensor seinen eigenen Code erhält. Wenn eine Kamera die Zuführung oder den Verschließer überwacht, wird ein Kameraclips als Beweis für einen Stopp aufbewahrt. Die Kamera schlägt die Ursache vor, der Bediener entscheidet.
Verluste werden in Geld bewertet und nach Geld sortiert, sodass die Staubstopps, die Brückenbildung und die Umrüstungen jeweils einen Wert erhalten. Ein Ausfall wird zu einem Arbeitsauftrag an den richtigen Techniker mit Kosten. Eine Ansicht über Werke vergleicht dasselbe SKU auf verschiedenen Linien, und man startet auf einer Linie mit einem im Voraus vereinbarten Entscheidungsdatum.
Jedes Werk erhält nach Überprüfung seiner Linien ein Angebot.
Häufig gestellte Fragen
Wie berechnet man OEE auf einer Pulverabfülllinie?
Legen Sie die ideale Rate pro SKU fest. Availability ist Laufzeit durch geplante Produktionszeit, Performance ist die Füllanzahl durch Laufzeit mal der idealen Rate, und Quality ist gute Packungen durch alle Packungen. Multiplizieren Sie die drei Werte.
Zählt Giveaway in OEE?
Nein. Eine überfüllte Packung wird als gut gewertet, sodass die OEE-Qualität sie nicht erkennt. Verfolgen Sie Giveaway über den Mittelwert der Kontrollwaage und bewerten Sie es in Geld neben OEE.
Warum driftet das Füllgewicht bei Schneckenfüllern?
Weil die Schnecke nach Volumen füllt und die Pulverdichte mit der Charge, der Feuchte, dem Trichterstand und der Aera tion variiert. Die Rückkopplung der Kontrollwaage korrigiert einen Teil; Ablagerung an der Schnecke und falsches Werkzeug verursachen den Rest.
Wie verkürzt man die Reinigung auf einer Pulverlinie?
Nicht indem man eine validierte Reinigung kürzt. Stellen Sie Werkzeuge und Teile vor dem Stopp bereit, bereiten Sie das nächste Produkt vor und planen Sie die Reihenfolge der Produkte so, dass weniger Allergen-Reinigungen nötig sind. Messen Sie dann den Neustart bis zur ersten guten Packung.
Sollte Reinigung als geplante Ausfallzeit gezählt werden?
Welche Regel Sie auch wählen, legen Sie eine Standardzeit pro Reinigung fest und behandeln Sie jede Minute darüber als Verlust mit Grund. Andernfalls verbergen sich Überziehungen im geplanten Bereich.
Sehen Sie die Verluste Ihrer Pulverlinie in einer Demo
Bringen Sie eine Schicht Daten vom Füller und der Kontrollwaage mit. Wir zeigen, wo Stopps, Ausschuss und Giveaway sitzen und was jedes kostet.
Verwandte Artikel









Echte Fabrico-Kacheln, Beispieldaten.