


 Вход
 Блог
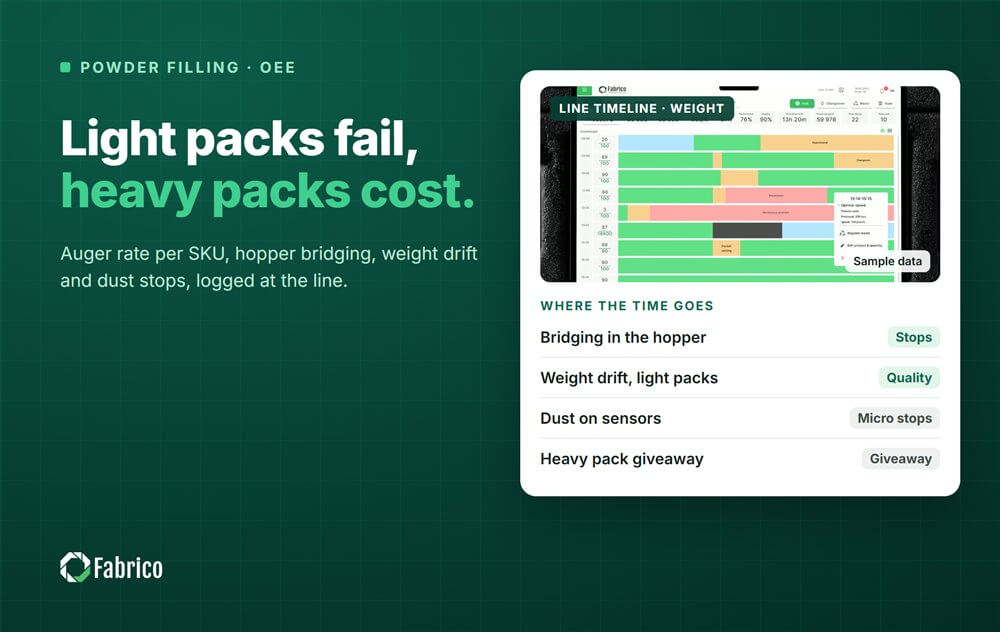
OEE на прахообразна линия за пълнене: шнекови пълнители, контрол на теглото и почистване

Ключови изводи
- Задайте идеалната скорост за всяко SKU - продуктът, пълнещото тегло и опаковката всички влияят колко бързо може да пълни шнекът.
- Леките опаковки, отхвърлени на контролното теглене, са загуба за Качество. Тежките опаковки преминават като добри и дават продукт, което OEE не показва.
- Потокът на праха се променя с всяка партида. Слягане в бункера и отклонение на теглото са спиранията и отхвърлянията, които трябва да се следят.
- Прахът предизвиква фалшиви спирания на датчиците и изтичане на уплътнения. Те са кратки, честни и рядко се записват.
- Валидираната чистка за алергени никога не се скъсява. Времето за печалба е преди и след нея.
Контролното теглене е отхвърлило четиридесет буркана за десет минути, всички леки. Новата партида прах беше по-обемна от предишната, шнекът прави същия брой обороти и всеки буркан съдържа няколко грама по-малко. Никой не спря линията, OEE Качество пада, и когато някой добави обороти на шнека линията ще премине в обратната посока и ще дава продукт.
Праховите линии за сухо мляко, кафе, какао, подправки и перилни препарати имат общ проблем: продуктът не се държи еднакво два пъти. Потокът, плътността и прахът се променят с партидата, влажността и нивото в бункера, и загубите на линията следват. Това ръководство покрива къде отива времето, идеалната скорост, контролът на теглото, прахът, типичните спирания, смени и почистване, източници на данни и работен шифт с пример.
Къде отива времето на прахообразна линия за пълнене
Контейнерите влизат по входа: кутии, буркани или торби, формирани на вертикална машина за формиране-пълнене-запечатване. Шнековият пълнител стои под бункер с разбърквач, а сервото завърта шнека за определен брой обороти за всяко пълнене. Някои линии пълнят на два етапа - първо грубо, след това претеглящо донастройване. Кутии за мляко често се изплакват с азот преди заваряване; бурканите се затварят с капачка и се индукционно запечатват. Следва контролно теглене, после етикетиране и пакуване в кашони, с извличане на прах по пътя.
Времето отива на няколко места: прах, който се слепва в бункера и спира потока, шнекове и фунии, които се задръстват, фалшиви спирания от прах по датчиците, засядания на сеамера и капачковача, отклонение на теглото, което праща опаковки в отхвърляне, и смени с тяхното почистване.

Идеалната скорост за всяко SKU
Шнекът пълни по обем, така че по-тежко пълнене изисква повече обороти и повече време. Свободнотечащо гранулирано кафе се пълни по-бързо от лепкаво, фино мляко на прах. Една идеална скорост за цялата линия ще направи някои SKU да изглеждат добре и други да страдат.
Задайте идеала за всяко SKU: продукт, пълнещо тегло и опаковка. Вземете оценката от OEM за тази комбинация или най-добрата скорост, която линията държи за пълен час на този SKU, и я поддържайте под промяна на контрола. Ако Производителността (Performance) отчита над своя максимум за SKU, идеалът е твърде нисък.
Контрол на теглото: отхвърляния и отдаване на продукт
Теглото на пълнене се отклонява, защото насипната плътност се променя. Нова партида, промяна във влажността, по-пълен или по-празен бункер или прах, аериран от разбърквача - всичко това променя колко грама дава един оборот. Контролното теглене улавя резултата и, на повечето линии, изпраща корекция обратно към пълнителя.
Леките опаковки отиват в отхвърляне и всяка от тях се брои към Качество. Тежките опаковки минават като добри: OEE нищо не казва, но заводът дава продукт безплатно. Затова много заводи пускат целта малко над декларираното тегло и спорят за колко. Задайте целта спрямо измерената вариация на всяко SKU, не на предположение. Нашата статия за giveaway и overfill обяснява как да го оцените, а нашето ръководство за OEE Quality фактора обяснява какво се брои като добро.
Прах: загубата, която никой не записва
Прахът се утаява върху фотоочите и сензорите за приближение и машината спира, защото мисли, че контейнер липсва или е извън място. Операторът избърсва сензора и рестартира. Всяко спиране е от няколко секунди до една минута, твърде кратко за ръчния регистър, и при прашлив продукт те идват на няколко минути.
Прах в зоната за запечатване причинява изпускане на торбите и лоши индукционни запечатвания. Прах по ръба на кутия може да предизвика дефекти при заваряване. Всичко това попада в Производителност или Качество и нищо от това не прилича на авария. Бройте ги с отделни кодове. Нашето ръководство за микроспирания в производството обяснява как да зададете границата между кратко спиране и престой.
Типични спирания и техните причини
| Станция | Типично спиране или загуба | Обичайна причина | OEE фактор |
|---|---|---|---|
| Бункер и разбърквач | Няма поток, ниско ниво | Слягане или образуване на канал, късно презареждане | Наличност (Availability) |
| Шнек и фуния | Отклонение на теглото, капки прах след пълненето | Натрупване по шнека, неправилна оснастка за теглото на пълненето | Качество, Производителност |
| Въвеждане на контейнери | Фалшиви спирания, засядания | Прах по датчиците, повредени контейнери | Производителност |
| Заварчик или капачковач | Засядане, дефект на шева или уплътнението | Прах по ръба, капачката или подаващия механизъм, настройка | Наличност, Качество |
| Контролно теглене | Отхвърляния | Леки пълнения, промяна в плътността | Качество |
| Опаковач в кашони | Изходът пълен | Стоп надолу по потока | Наличност, натоварване надолу по потока |
Смени и почистване
Смяната на конфигурация на прахообразна линия може да означава три различни задачи. Промяна на теглото на пълнене може да изисква друг шнек и фуния. Промяна на контейнера сменя форматни части на входа, на пълнителя и на заварчика или капачковача. Смяна на продукта означава изпразване на бункера и шнека и почистване на пътя на продукта.
Почистването е мястото, където отива времето. Суха чистка с прахосмукачка и четки е по-бърза от мокра, която изисква сушене преди пускане на линията. Когато алерген седи между два продукта, като мляко на прах, последвано от продукт без мляко, чистката е валидирана. Тя никога не се скъсява, за да спечелите минути OEE. Времето за печалба е около нея: инструменти и части подготвени преди спирането, следващият продукт готов в бункера и бързо, чисто рестартиране. Нашите ръководства за валидация на смяна при алергени и време за смяна разглеждат темата по-надълбоко.
Бройте всяко презабавяне от последната добра опаковка до първата добра опаковка на номинална скорост, третирайте чистката като отделна стъпка в него и задайте стандарт за всеки тип смяна.
Какво вижда всеки източник на данни
- PLC дава състоянието на пълнителя, алармите и броя на пълненията.
- Контролното теглене дава всяко тегло, отхвърлянията и средното, където се показва отдаването на продукт.
- Камера над входа, изхода на пълнителя или заварчика показва това, което алармата не може: наклонен контейнер, прах, който се излива през ръба, засядане в подавач на капачки. Тя не вижда вътре в бункера. Записът е доказателството за спирането.
- Операторът потвърждава причината от кратък списък с кодове.
Примерен шифт на линия с буркани
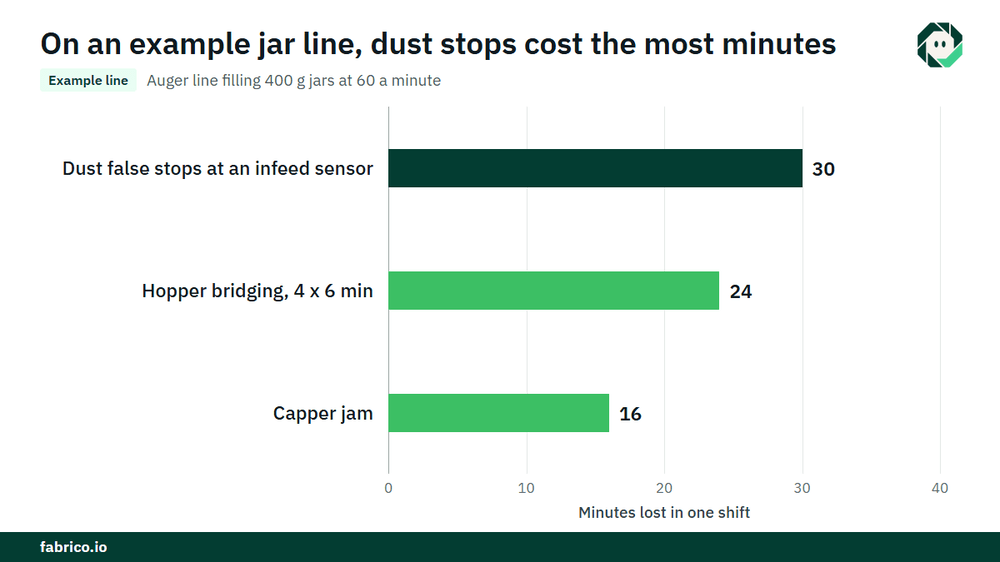
Примерна линия (илюстративни числа, не клиентски): шнекова линия, пълнеща буркани от 400 g с идеална скорост 60 буркана в минута за това SKU. Шифтът има 450 минути планирано производствено време, така че 450 x 60 = 27 000 буркана са възможни. Спирания над прага от 2 минути: четири запушвания в бункера по 6 минути (24) и засядане на капачковача (16), общо 40 минути. Работното време е 410 минути, така че Наличност = 410 / 450 = 91.1%.
При 60 в минута, 410 минути трябва да дадат 24 600 буркана. Броячът показва 22 800, така че Производителност = 22 800 / 24 600 = 92.7%. Липсващите 1 800 буркана са 30 минути при пълна скорост, а регистърът на спиранията показва 40 фалшиви спирания от прах по сензор на входа, около 45 секунди всяко.
Контролното теглене и проверката на запечатването отхвърлят 456 буркана, така че добрият брой е 22 344 и Качество = 22 344 / 22 800 = 98.0%. OEE = 0.911 x 0.927 x 0.980 = 82.8%. Проверка: 22 344 добри буркана от 27 000 възможни е 82.8%.
Пресметнете стойността. При принос от $0.80 на буркан, €0.80 в евро завод, прашните спирания струват 1 800 x $0.80 = $1,440, или €1,440. След това отдаването на продукт: средното пълнене беше 403 g при цел 400 g, така че 3 g x 22 344 добри буркана = 67 032 g, около 67 kg. При $6.00 за kg, €6.00 в евро завод, това е около $402, или €402, продукт даден безплатно през този шифт, докато Качество отчита 98.0% през цялото време.
Къде се намира Fabrico
Fabrico е платформа за производителност в производството с компютърно зрение. На прахообразна линия тя започва с OEE и лек MES: автоматично записване на престои от сигнала на машината и OEE на живо по линия и шифт, така че кратките прашни спирания се записват заедно с дългите запушвания.
Операторът потвърждава причината с един докос, така че фалшиво спиране от мръсен датчик получава свой код. Когато камера наблюдава входа или заварчика, клипът от камерата се запазва като доказателство за спирането. Камерата предлага причина, операторът решава.
Загубите се оценяват в пари и се ранжират по пари, така че прашните спирания, запушванията и смените носят стойност. Аварията се превръща в заявка за работа към правилния техник с нейната стойност. Един изглед през заводите сравнява същото SKU на различни линии и вие започвате на една линия с дата на решение, уговорена предварително.
Всеки завод получава оферта след преглед на своите линии.
Често задавани въпроси
Как да пресметнете OEE на прахообразна линия за пълнене?
Задайте идеалната скорост за всяко SKU. Наличност е работно време делено на планирано производствено време, Производителност е броят пълнения върху работното време умножено по идеалната скорост, а Качество е добри пакети върху всички пакети. Умножете трите.
Дали отдаването на продукт се брои в OEE?
Не. Претеглената надбавка преминава като добра опаковка, така че OEE Качество не я вижда. Следете отдаването от средната стойност на контролното теглене и го оценете в пари до OEE.
Защо теглото при шнековото пълнене се отклонява?
Защото шнекът пълни по обем и плътността на праха се променя с партидата, влажността, нивото в бункера и аерирането. Обратната връзка от контролното теглене коригира частично; натрупване по шнека и неправилна оснастка причиняват останалото.
Как да съкратите почистването на прахообразна линия?
Не чрез скъсяване на валидирана чистка. Подгответе инструменти и части преди спиране, пригответе следващия продукт и планирайте реда на продуктите така, че да са нужни по-малко алергенно-чистки. След това измерете рестарта до първата добра опаковка.
Трябва ли почистването да се брои като планиран престой?
Каквото и правило да изберете, задайте стандартно време за всяка чистка и третирайте всяка минута над него като загуба с причина. Иначе претоварванията се крият в планирания кош.
Вижте загубите на вашата прахообразна линия в демо
Донесете един шифт данни от пълнителя и контролно теглене. Ще покажем къде са спиранията, отхвърлянията и отдаването и какво струва всяко от тях.
Свързани статии









Реални плочки на Fabrico, примерни данни.