


 Zaloguj
 Blog
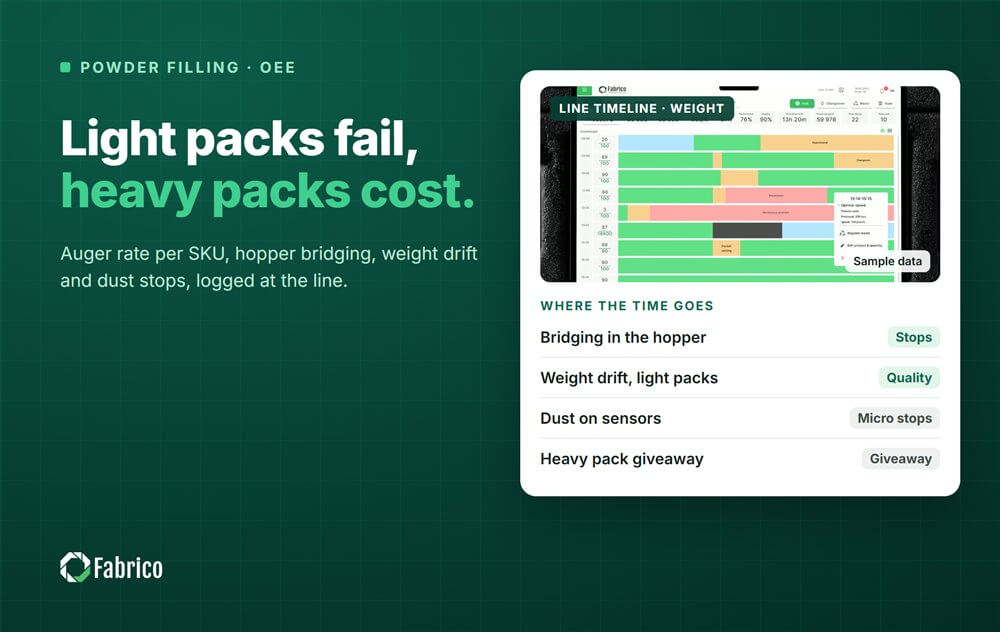
OEE linii napełniania proszku: napełniacze ślimakowe, kontrola wagi i czyszczenie

Kluczowe wnioski
- Ustaw idealną wydajność dla każdego SKU - produkt, docelowa waga napełnienia i opakowanie wpływają na to, jak szybko ślimak może napełniać.
- Lewe opakowania odrzucone na kontroli wagowej to strata Jakości. Ciężkie opakowania przechodzą jako dobre i oddają produkt, czego OEE nie pokazuje.
- Przepływ proszku zmienia się z każdą partią. Mostkowanie w zasobniku i dryf wagi to zatrzymania i odrzuty, na które trzeba uważać.
- Pył powoduje fałszywe zatrzymania na czujnikach i nieszczelne uszczelki. Są krótkie, częste i rzadko rejestrowane.
- Zweryfikowane czyszczenie w przypadku alergenów nigdy nie jest skracane. Czas do zyskania jest przed i po nim.
Kontrola wagowa odrzuciła czterdzieści słoików w dziesięć minut, wszystkie za lekkie. Nowa partia proszku była bardziej napuszona niż poprzednia, ślimak wykonuje tę samą liczbę obrotów, a każdy słoik mieści kilka gramów mniej. Nikt nie zatrzymał linii, Jakość OEE spada, a kiedy ktoś doda obroty do ślimaka linia przesunie się w drugą stronę i pojawi się giveaway.
Linie proszkowe do mleka w proszku, kawy, kakao, przypraw i detergentów mają jeden wspólny problem: produkt nie zachowuje się dwa razy tak samo. Przepływ, gęstość i pył zmieniają się w zależności od partii, wilgotności i poziomu w zasobniku, a straty linii idą za tym. Ten przewodnik opisuje, gdzie idzie czas, idealną wydajność, kontrolę wagi, pył, typowe zatrzymania, przezbrojenia i czyszczenie, źródła danych oraz przepracowaną zmianę jako przykład.
Gdzie idzie czas na linii napełniania proszku
Kontenery wchodzą na podajnik: puszki, słoiki lub worki formowane na maszynie VFFS. Napełniacz ślimakowy stoi pod zasobnikiem z mieszadłem, a serwo obraca ślimak określoną liczbę obrotów na napełnienie. Niektóre linie napełniają w dwóch etapach, najpierw napełnienie zbiorcze, potem doważenie. Puszki na mleko są często płukane azotem przed zgrzewaniem; słoiki są zakręcane i zapieczętowane indukcyjnie. Następuje kontrola wagowa, potem etykietowanie i pakowanie do kartonów, z odciągiem pyłu po drodze.
Czas jest pochłaniany w kilku miejscach: proszek mostkuje w zasobniku i przestaje płynąć, ślimaki i leje się zatykają, fałszywe zatrzymania z powodu pyłu na czujnikach, zacięcia zgrzewarki i nakręcarki, dryf wagi wysyłający opakowania do odrzutu oraz przezbrojenia z ich czyszczeniem.

Idealna wydajność dla każdego SKU
Ślimak napełnia według objętości, więc cięższe napełnienie wymaga więcej obrotów i więcej czasu. Sypka, granulowana kawa napełnia szybciej niż lepiące się, drobne mleko w proszku. Jedna idealna wydajność dla całej linii faworyzuje niektóre SKU i karze inne.
Ustaw ideal dla każdego SKU: produkt, waga napełnienia i opakowanie. Weź ocenę OEM dla tej kombinacji lub najlepszą prędkość, którą linia utrzymuje przez pełną godzinę na tym SKU, i trzymaj ją pod kontrolą zmian. Jeśli Performance pokazuje powyżej maksimum dla SKU, jego ideal jest za niski.
Kontrola wagi: odrzuty i giveaway
Waga napełnienia dryfuje, ponieważ gęstość nasypowa dryfuje. Nowa partia, zmiana wilgotności, bardziej lub mniej pełny zasobnik albo proszek napowietrzony przez mieszadło - to wszystko zmienia, ile gramów daje jeden obrót. Kontrola wagowa rejestruje wynik i na większości linii zwraca korektę do napełniacza.
Lekkie opakowania idą do odrzutu i każde liczy się przeciwko Jakości. Ciężkie opakowania przechodzą jako dobre: OEE nic nie mówi, ale zakład rozdaje produkt. Dlatego wiele zakładów ustawia cel nieco powyżej deklarowanej wagi i dyskutuje o ile. Ustaw cel względem zmierzonej zmienności każdego SKU, nie zgaduj. Nasz artykuł o giveaway i overfill wyjaśnia jak to wycenić, a nasz przewodnik po czynniku jakości OEE tłumaczy, co liczy się jako dobre.
Pył: strata, której nikt nie zapisuje
Pył osadza się na fotokomórkach i czujnikach zbliżeniowych, i maszyna się zatrzymuje, bo myśli, że brakuje pojemnika lub jest on nie na miejscu. Operator wyciera czujnik i restartuje. Każde zatrzymanie trwa kilka sekund do minuty, zbyt krótko dla papierowego rejestru, i przy zapylonym produkcie występują co kilka minut.
Pył w strefie zgrzewania powoduje przeciekające worki i złe zgrzewy indukcyjne. Pył na rancie puszki może powodować błędy szwu. Wszystko to ląduje w Performance lub Quality i żadne z tego nie wygląda jak awaria. Licz je jako odrębne kody. Nasz przewodnik o mikrostoppach w produkcji wyjaśnia, jak ustawić próg między krótkim zatrzymaniem a przestojem.
Typowe zatrzymania i ich przyczyny
| Stacja | Typowe zatrzymanie lub strata | Zwykła przyczyna | czynnik OEE |
|---|---|---|---|
| Zasobnik i mieszadło | Brak przepływu, niski poziom | Mostkowanie lub tworzenie się korytarza, późne uzupełnienie | Availability |
| Ślimak i lejek | Dryf wagi, kapanie proszku po napełnieniu | Osadzanie się na ślimaku, niewłaściwe oprzyrządowanie dla wagi napełnienia | Quality, Performance |
| Podawanie pojemników | Fałszywe zatrzymania, zatory | Pył na czujnikach, uszkodzone pojemniki | Performance |
| Zgrzewarka lub zakręcarka | Zator, wada szwu lub uszczelnienia | Pył na rancie, na pokrywce lub w podajniku, ustawienie | Availability, Quality |
| Kontrola wagowa | Odrzuty | Lekkie napełnienia, zmiana gęstości | Quality |
| Pakowarka do kartonów | Wyjście pełne | Postój w dalszej części linii | Availability, obciążenie w dół linii |
Przezbrojenia i czyszczenie
Przezbrojenie na linii proszkowej może oznaczać trzy różne zadania. Zmiana wagi napełnienia może wymagać innego ślimaka i lejka. Zmiana pojemnika wymienia części formatu na podawaniu, napełniaczu i zgrzewarce lub zakręclarce. Zmiana produktu oznacza opróżnienie zasobnika i ślimaka oraz wyczyszczenie ścieżki produktu.
Czyszczenie to miejsce, gdzie idzie czas. Czyszczenie na sucho, odkurzaczem i szczotkami, jest szybsze niż czyszczenie mokre, które wymaga wyschnięcia przed uruchomieniem linii. Gdy alergen znajduje się między dwoma produktami, np. mleko w proszku, a następnie produkt bez mleka, czyszczenie jest czyszczeniem zweryfikowanym. Nigdy nie jest skracane, aby zyskać minuty OEE. Czas do zyskania jest wokół niego: narzędzia i części przygotowane przed zatrzymaniem, następny produkt gotowy w zasobniku i szybkie, czyste ponowne uruchomienie. Nasze przewodniki o walidacji przezbrojeń z alergenami i czasie przezbrojenia omawiają to szerzej.
Licz każde przezbrojenie od ostatniego dobrego opakowania do pierwszego dobrego opakowania przy prędkości nominalnej, traktuj czyszczenie jako oddzielny krok w jego ramach i ustaw standard dla każdego typu zmiany.
Co widzi każde źródło danych
- PLC daje stan napełniacza, alarmy i liczbę napełnień.
- Kontrola wagowa daje każdą wagę, odrzuty i średnią, gdzie pokazuje się giveaway.
- Kamera nad podajnikiem, wylotem napełniacza lub zgrzewarką pokazuje to, czego alarm nie widzi: pojemnik stojący krzywo, proszek wylewający się przez rant, zator przy podawaniu wieczek. Nie widzi wnętrza zasobnika. Klip jest dowodem na zatrzymanie.
- Operator potwierdza powód z krótkiej listy kodów.
Przepracowana zmiana na linii z słoikami
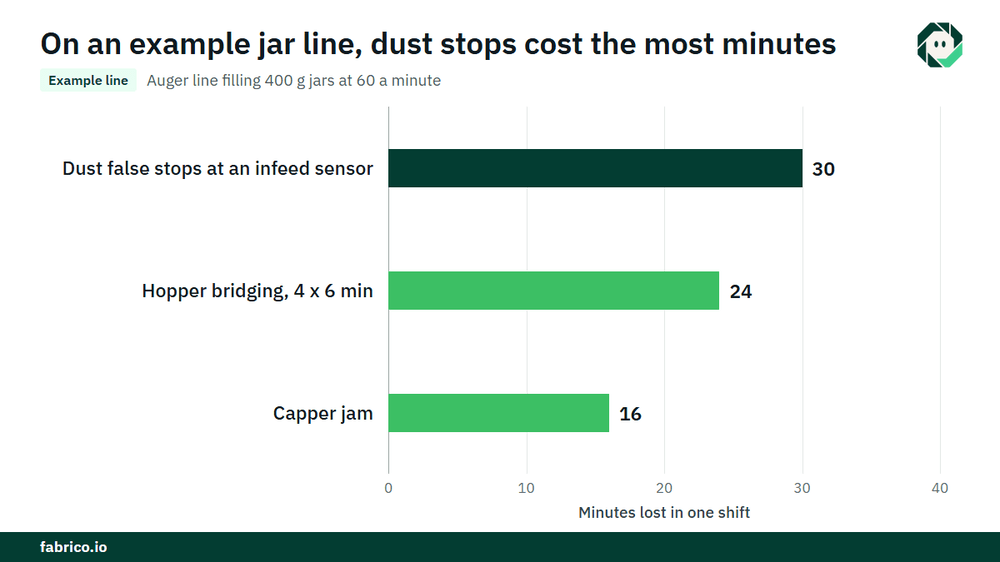
Linia przykładowa (liczby ilustracyjne, nie klient): linia ślimakowa napełniająca słoiki 400 g z idealną wydajnością 60 słoików na minutę dla tego SKU. Zmiana ma 450 minut zaplanowanego czasu produkcji, więc 450 x 60 = 27 000 słoików jest możliwych. Zatrzymania powyżej progu 2 minut: cztery zatrzymania mostkowania w zasobniku po 6 minut (24) i zator zakręcarki (16), w sumie 40 minut. Czas pracy wynosi 410 minut, więc Availability = 410 / 450 = 91.1%.
Przy 60 na minutę, 410 minut powinno dać 24 600 słoików. Licznik pokazuje 22 800, więc Performance = 22 800 / 24 600 = 92.7%. Brakuje 1 800 słoików, co odpowiada 30 minutom przy pełnej wydajności, a dziennik zatrzymań pokazuje 40 fałszywych zatrzymań z powodu pyłu na czujniku podawania, około 45 sekund każde.
Kontrola wagowa i kontrola uszczelnienia odrzucają 456 słoików, więc liczba dobrych to 22 344 i Quality = 22 344 / 22 800 = 98.0%. OEE = 0.911 x 0.927 x 0.980 = 82.8%. Sprawdzenie: 22 344 dobrych słoików z 27 000 możliwych to 82.8%.
Wycena. Przy marży $0.80 za słoik, €0.80 w zakładzie w euro, zatrzymania spowodowane pyłem kosztują 1 800 x $0.80 = $1,440, czyli €1,440. Potem giveaway: średnie napełnienie wynosiło 403 g przy celu 400 g, więc 3 g x 22 344 dobrych słoików = 67 032 g, około 67 kg. Przy $6.00 za kg, €6.00 w zakładzie w euro, to około $402, lub €402, produktu oddanego w tej zmianie, podczas gdy Quality przez cały czas pokazywało 98.0%.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance z wbudowanym widzeniem komputerowym. Na linii proszkowej zaczyna od OEE i lekkiego MES: automatyczne logowanie przestojów z sygnału maszyny i OEE w czasie rzeczywistym według linii i zmiany, więc krótkie zatrzymania spowodowane pyłem są rejestrowane razem z długimi zatrzymaniami mostkowania.
Operator potwierdza powód jednym stuknięciem, więc fałszywe zatrzymanie spowodowane brudnym czujnikiem otrzymuje własny kod. Tam, gdzie kamera obserwuje podawanie lub zgrzewarkę, klip z kamery jest przechowywany jako dowód zatrzymania. Kamera sugeruje przyczynę, operator decyduje.
Straty są wyceniane w pieniądzu i rankowane według kosztu, więc zatrzymania pyłu, mostkowanie i przezbrojenia mają przypisaną wartość. Awarie zamieniają się w zlecenie pracy do właściwego technika z kosztem. Widok przez zakłady porównuje to samo SKU na różnych liniach i zaczynasz na jednej linii z ustaloną wcześniej datą decyzji.
Każdy zakład otrzymuje wycenę po przeglądzie swoich linii.
Często zadawane pytania
Jak obliczyć OEE na linii napełniania proszku?
Ustaw idealną wydajność dla każdego SKU. Availability to czas pracy podzielony przez zaplanowany czas produkcji, Performance to liczba napełnień podzielona przez czas pracy razy idealna wydajność, a Quality to dobre opakowania podzielone przez wszystkie opakowania. Pomnóż te trzy wartości.
Czy giveaway liczy się w OEE?
Nie. Przepełnione opakowanie przechodzi jako dobre, więc Jakość OEE tego nie widzi. Śledź giveaway po średniej kontroli wagowej i wyceń go obok OEE.
Dlaczego waga napełnienia ślimaka dryfuje?
Ponieważ ślimak napełnia według objętości, a gęstość proszku zmienia się z partią, wilgotnością, poziomem w zasobniku i napowietrzeniem. Sprzężenie zwrotne z kontroli wagowej koryguje część; osadzanie się na ślimaku i złe oprzyrządowanie powodują resztę.
Jak skrócić czyszczenie na linii proszkowej?
Nie przez skracanie zweryfikowanego czyszczenia. Przygotuj narzędzia i części przed zatrzymaniem, przygotuj następny produkt i zaplanuj kolejność produktów, aby potrzeba mniej czyszczeń alergenowych. Potem zmierz restart do pierwszego dobrego opakowania.
Czy czyszczenie powinno być liczone jako zaplanowany przestój?
Jakąkolwiek regułę wybierzesz, ustal standardowy czas na czyszczenie i traktuj każdą minutę ponad nim jako stratę z powodem. W przeciwnym razie przekroczenia ukrywają się w koszyku zaplanowanym.
Zobacz straty swojej linii proszkowej w demo
Przynieś jedną zmianę danych z napełniacza i kontroli wagowej. Pokażemy, gdzie są zatrzymania, odrzuty i giveaway oraz ile każde kosztuje.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.