


 Вход
 Блог
OEE за линии за сосове и подправки: горещо пълнене, бутални пълначи, почиствания

Ключови изводи
- Задайте идеалната скорост за всяко SKU: вискозитетът, частиците, обемът на пълнене и контейнерът променят колко бързо може да работи буталният пълнач.
- При линии за горещо пълнене температурата на продукта е пропускателният фактор. Времето, което продуктът чака да достигне температура, е стартъп загуба със собствен код, често причинена в предишния етап.
- Вискозният продукт прави струи от накрайниците и замърсява шийките, капачките и етикетите. Тези кратки обтривания са загуба на Производителност, която никой не отчита.
- Валидираната почистване за алергени никога не се скъсява. Минутите за печелене са преди да започне и между нейния край и първата добра стъкленичка.
- PLC казва, че машината за слагане на капачки е спряла. Камера над пълнача и капачкопоставчика запазва клип на това, което е било върху шийката.
Почистването за алергени завърши в 14:10 и линията беше освободена в 14:25. Първата стъкленичка с пълна скорост напусна капачкопоставчика в 14:55. В отчета за OEE цялото следобедно време се чете като едно смяна и на срещата на следващата сутрин ще се говори за това колко време отнемат почистванията за алергени. Почистването беше изпълнено до валидираното време. Тридесетте минути след това не е трябвало да се случват.
Линиите за сосове и подправки — от кетчуп и майонеза до паста за спагети, дресинги и горчица — съчетават три трудни неща: продукт, който е горещ, продукт, който е гъст, и чести смени между рецепти с различни алергени. Всяко от тях променя начина, по който OEE трябва да се измерва, върху базата на основите в нашето ръководство за OEE for food and beverage.
Това ръководство разглежда линията, идеалната скорост, горещото пълнене, вискозния продукт, типичните спирания, смени и почиствания, загубите от качество, източниците на данни и един изчислен пример за смяна.
Къде отива времето на линия за сос
Продуктът идва от кухнята по тръба или от балансиращ резервоар до пълнача. На линия за горещо пълнене той се държи на температура и се рециркулира обратно, ако падне под зададената стойност. Бутален пълнач, въртящ се или линеен, дози всяка стъкленичка или бутилка през дюзи с отваряне/затваряне за контрол на капенето. Стъклените буркани получават капачка с фланец, често с пара под капачката за създаване на вакуум; бутилките със стиснат дозатор получават винтова или сгъваема капачка, понякога с индукционна уплътнителна мембрана. Горещо пълнените опаковки преминават през инвертор или тунел за охлаждане, след това етикетиращата машина, кодиращата, контролното претегляне, откриването на метал или рентген за стъкло, и пълначът за кашони.
Времето отива за изчаквания за стартиране докато продуктът достигне температура, изтриване на дюзите, заяждания на капачкопоставчика, липса на капачки, повреди в етикетите, чупене на стъкло и, най-вече, смени.

Идеалната скорост за SKU
Скоростта на буталния пълнач зависи от това какво пълни. Гъст сос с парченца изисква по-бавен ход и по-широки клапани от гладък дресинг. По-голям буркан изисква по-дълъг ход. Една идеална скорост за цялата линия би направила тънките SKU да изглеждат бавни, а парченестите - невъзможни.
Задайте идеала за всяко SKU и контейнер, от оценката на OEM за този продукт или от най-добрата скорост, която линията държи за пълен час на него. Дръжте списъка под управление на промените, за да не намали никой идеала на SKU, за да направи лоша седмица да изглежда по-добре.
Горещо пълнене: температурата е пропускателният фактор
На линия за горещо пълнене продуктът трябва да достигне пълнача при или над зададената от фабриката температура за пълнене. Когато тази температура е критична контролна точка в HACCP плана на завода, тя има критичен лимит: минимална или максимална стойност, при която параметърът трябва да се поддържа (FDA HACCP principles). Този лимит никога не се променя, за да се спечели OEE.
Какво може да направи OEE е да направи изчакването видимо. След почистване или дълъг стоп продуктът рециркулира, докато не достигне температура, и бурканите, пълнени твърде студено, отиват в брак. Дайте на това изчакване собствен код - продуктът не е на температура - и запишете откъде е дошъл. Често причината е в предходното звено, в кухнята или топлообменника, така че пълначът е лишен от продукт, а не е повреден. Нашето ръководство за cutting start-up and shutdown losses обяснява как да проследявате нарастването на потока.
Вискозен продукт на бутални пълначи
Гъстият продукт не спира чисто в края на пълненето. Той прави струя от дюзата и оставя опашка на шийката на буркана, където замърсява резбата за капачката, уплътнението и по-късно етикета. Операторите спират, за да избършат дюзите и шийките, няколко секунди по няколко пъти на смяна. Въздушни джобове в вискозен продукт дават леки пълнения, а парченцата в парченест сос могат да задържат клапан отворен.
Нищо от това не изглежда като повреда. Спирането е кратко, причината е продуктът и те попадат в Производителност, освен ако не са отчетени. Дайте на изтриванията на дюзите и почистването на шийките свои кодове и ги разглеждайте по SKU: смяна на дюза, настройка на затварянето или температурата на продукта често фиксира една рецепта без да засяга другите.
Типични спирания и техните причини
| Станция | Типично спиране или загуба | Обичайна причина | Фактор за OEE |
|---|---|---|---|
| Доставка на продукт | Пълначът изчаква, продуктът рециркулира | Под температура за пълнене, закъснение на кухнята, ниско ниво | Достъпност, често причинена в предходната стъпка |
| Бутален пълнач | Изтривания на дюзите, леки пълнения, запушен клапан | Струене, въздух в продукта, частици | Производителност, Качество |
| Капачкопоставчик | Засядане, грешка в въртящия момент, няма вакуум | Продукт върху шийката, празен силоз за капачки, настройка на парата | Достъпност, Качество |
| Тунел за охлаждане или инвертор | Изходът е пълен | Капацитет на тунела, стоп надолу по веригата | Достъпност, заредено надолу по веригата |
| Етикетираща машина | Етикетът е изместен или липсва | Сос върху контейнера, ролка етикети, настройка | Производителност, Качество |
| Обработка на стъкло | Чупене | Дефекти на бурканите, засядания, удари | Достъпност, Качество |
Чупенето на стъкло на линия за буркани задейства собствената процедура на завода за чупене и тя се изпълнява както е написана. OEE отчита времето, което отне; не иска никого да я скъсява.
Смени, промивки и почиствания за алергени
Линиите за сосове имат три вида смени. Смяна на размер означава смяна на части по пълнача, капачкопоставчика и етикетиращата машина. Смяна на продукт без проблем с алергени изисква промиване на пътя на продукта: бункер или купа, бутала, клапани и дюзи. Смяна свързана с алергени, например от рецепта с яйце или горчица към такава без, изисква валидирано почистване и каквато и да е проверка, която процедурата на завода изисква.
Валидираната почистване никога не се скъсява и OEE никога не трябва да бъде използван като причина за това. Минутите за печелене са около него: части и инструменти подготвени преди линията да спре, следващият продукт готов на температура, етикети и капачки за следващото SKU на линията и рестарт на почистването до първата добра стъкленичка. Редът на производство също има значение, защото по-малко алергични преходи в плана означават по-малко валидирани почиствания. Нашите ръководства за allergen changeover validation и line clearance покриват и двете страни.
Дали смени се броят вътре в планираното производствено време или извън него, задайте стандарт за всеки тип и третирайте всяка минута над стандарта като загуба с причина. Нашето ръководство за planned and unplanned downtime definitions обяснява правилото.
Загуби от качество на линия за сос
Отпадъците лесно се именуват: леки буркани, буркани без вакуум или капачка не на място, неправилен въртящ момент на капачката, етикети, които са изместени или размазани, буркани, пълнени под температура при стартиране, и стъкло изхвърлено по процедурата за чупене. Всяко от тези се отчита срещу Качество. Буркан, който е избърсан и пуснат отново, не е добър буркан от първия път.
Преливането преминава за добро. То не се показва в OEE, но при гъст продукт с щедра цел е реални пари и средното на контролното претегляне го показва.
Какво вижда всеки източник на данни
- PLC дава състоянията, алармите и броячите на пълнача и капачкопоставчика и често температурата на продукта при пълнача.
- Контролното претегляне и броячите за брака дават тежестите и брака.
- Камера над пълнача и капачкопоставчика показва това, което една аларма не може: опашката от сос на шийката, капачка поставена криво, буркан паднал в звездното колело. Клипа е доказателството за спирането.
- Операторът потвърждава причината.
Изчислен пример за смяна с алергени
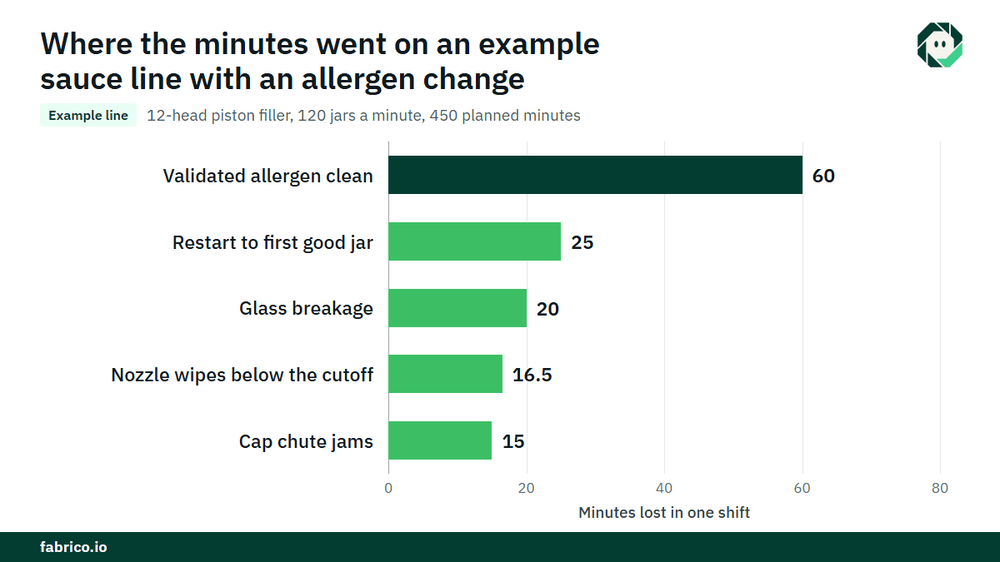
Примерна линия (илюстративни числа, не от клиент): 12-голова бутална пълначка на линия за горещо пълнене с идеална скорост 120 буркана в минута за това SKU. Смяната има 450 минути планирано производствено време, така че са възможни 54 000 буркана. Този завод отчита смени като част от планираното производствено време.
Спирания над прага от 2 минути: валидираното почистване за алергени, 60 минути, записано с отделен код; рестарт до първия добър буркан с номинална скорост, 25 минути, предимно продукт рециркулиращ до температура; засядания на силоза за капачки, 15 минути; и едно чупене на стъкло, обработено според процедурата, 20 минути. Престойът е 120 минути, работното време 330, така че Достъпност = 330 / 450 = 73.3%.
При 120 в минута 330 минути би трябвало да дадат 39 600 буркана. Броячът показва 37 620, така че Производителност = 37 620 / 39 600 = 95.0%. Липсващите 1 980 буркана са 16.5 минути при пълна скорост, почти всички изтривания на дюзите под прага.
Браковете са 752 буркана, така че броят на добрите е 36 868 и Качество = 36 868 / 37 620 = 98.0%. OEE = 0.7333 x 0.9500 x 0.9800 = 68.3%. Проверка: 36 868 добри буркана от 54 000 възможни е 68.3%.
Преценете стойността като принос от $0.25 за буркан, €0.25 в евро завод. 25-минутният рестарт е 25 x 120 = 3 000 буркана, или $750 (€750): това е загубата, на която да се атакува. 60-минутното почистване е 7 200 буркана, $1 800 (€1 800), и единствената честна начин да се намали е по-малко алергични преходи в плана, никога скъсяване на почистването.
Къде се вписва Fabrico
Fabrico е платформа за производителност в производството с компютърно зрение. На линия за сос тя започва с OEE и лек MES: автоматично регистриране на престои от сигнала на машината и OEE на живо по линия и смяна, така че рестартът след почистване да бъде записан отделно от самото почистване.
Операторът потвърждава причината с едно докосване, така че продукт не на температура, изтривания на дюзи и заяждания на капачкопоставчика всеки получават собствен код. Където камера наблюдава пълнача и капачкопоставчика, клип от камерата се запазва като доказателство за спиране. Камерата предлага причината, операторът решава.
Загубите се оценяват в пари и се подреждат по стойност, така че рестарт минутите и изтриванията на дюзите носят сума. Авариите се превръщат в работна поръчка към правилния техник с нейния разход. Един поглед през заводите сравнява едно и също SKU на различни линии и започвате на една линия с дата за решение, договорена предварително.
Всяко предприятие получава оферта след преглед на своите линии.
Често задавани въпроси
Как изчислявате OEE на линия за пълнене на сос?
Задайте идеалната скорост за всяко SKU и контейнер. Достъпността е работно време върху планираното производствено време, Производителността е броят на бурканите върху работното време умножен по идеалната скорост, а Качеството е добрите буркани върху всички пълнени буркани. Умножете трите.
Трябва ли почистванията за алергени да се броят срещу OEE?
Зависи от вашето правило за смени и всяко правило работи, ако е записано. Важното е валидираното почистване да се регистрира като отделна стъпка, никога да не се скъсява и рестартът след него да се измерва отделно.
Как да намалите времето за смяна на линия за сос?
Поставете части и инструменти преди спирането, пригответе следващия продукт на температура, доведете капачките и етикетите за следващото SKU до линията и планирайте реда на продуктите, за да имате по-малко почиствания за алергени. После измерете рестарта до първия добър буркан.
Защо буталният пълнач губи скорост при гъсти сосове?
Гъстият продукт изисква по-бавен ход, прави струи от дюзите и задържа въздух. Резултатът са кратки спирания за избърсване на дюзите и шийките и леки пълнения, които заедно свалят Производителността и Качеството.
Вижте загубите на линия за сос в демо
Донесете една смяна с промяна от вашия пълнач и капачкопоставчик. Ще покажем къде са рестартът, избърсванията и бракът и колко струва всяко от тях.
Свързани статии











Реални плочки на Fabrico, примерни данни.