


 Connexion
 Blog
OEE pour lignes de sauces et condiments : remplissage à chaud, remplisseuses à piston, nettoyages

Points clés
- Définissez le débit idéal par SKU : la viscosité, les particules, le volume de remplissage et le contenant changent la vitesse à laquelle un remplisseur à piston peut tourner.
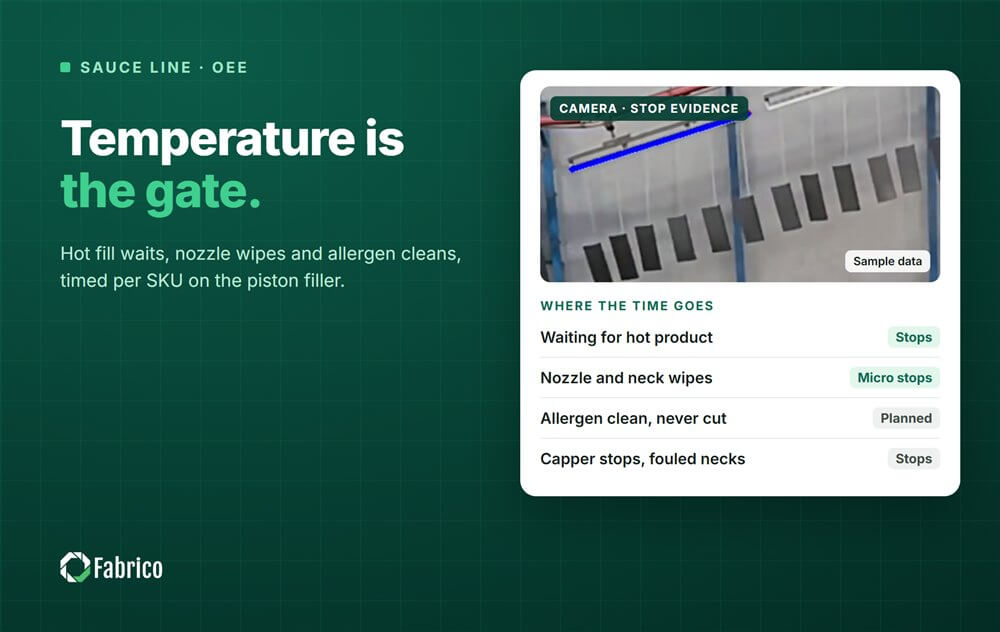
- Sur les lignes de remplissage à chaud, la température du produit est le facteur limitant. Le temps d'attente pour que le produit atteigne la température est une perte de démarrage avec son propre code, souvent causée en amont.
- Les produits visqueux font des fils depuis les buses et salissent les cols, les bouchons et les étiquettes. Ces courts essuyages sont une perte de Performance que personne n'enregistre.
- Un nettoyage validé pour allergènes n'est jamais raccourci. Les minutes à gagner sont avant son démarrage et entre sa fin et le premier pot correct à pleine vitesse.
- Le PLC indique que la fermeuse s'est arrêtée. Une caméra au-dessus du remplisseur et de la fermeuse conserve un clip de ce qui se trouvait sur le col.
Le nettoyage pour allergènes s'est terminé à 14:10 et la ligne a été libérée à 14:25. Le premier pot à pleine vitesse est sorti de la fermeuse à 14:55. Dans le rapport OEE, tout l'après-midi se lit comme un seul changement, et la réunion du lendemain matin parlera de la durée des nettoyages pour allergènes. Le nettoyage a roulé jusqu'à son temps validé. Les trente minutes qui ont suivi n'avaient pas à avoir lieu.
Les lignes de sauces et condiments — du ketchup et de la mayonnaise aux sauces pour pâtes, vinaigrettes et moutarde — conjuguent trois choses difficiles : un produit chaud, un produit épais, et des changements fréquents entre recettes portant des allergènes différents. Chacune modifie la façon dont l'OEE doit être mesuré, en plus des bases de notre guide sur OEE for food and beverage.
Ce guide couvre la ligne, le débit idéal, le remplissage à chaud, les produits visqueux, les arrêts typiques, les changements et nettoyages, les pertes qualité, les sources de données et une plage de travail détaillée.
Où passe le temps sur une ligne de sauces
Le produit vient de la cuisine par une conduite ou un réservoir d'équilibrage jusqu'au remplisseur. Sur une ligne de remplissage à chaud il est maintenu à température et recircule en retour s'il descend sous la valeur de consigne. Un remplisseur à piston, rotatif ou inline, dose chaque pot ou bouteille via des buses avec une coupure pour contrôler les gouttes. Les bocaux en verre reçoivent un bouchon à languette, souvent avec de la vapeur sous le bouchon pour créer un vide ; les flacons souples reçoivent un bouchon à vis ou à clapet, parfois avec un sceau d'induction. Les packs remplis à chaud passent un inverseur ou un tunnel de refroidissement, puis l'étiqueteuse, le codeur, la peseuse de contrôle, la détection métal ou une radiographie pour le verre, et l'emballeuse de caisses.
Le temps est pris par des attentes de démarrage pour la température du produit, des essuyages de buses, des bourrages de fermeuse, l'alimentation en bouchons, des défauts d'étiquettes, la casse de verre et, surtout, les changements.

Le débit idéal par SKU
La vitesse d'un remplisseur à piston dépend de ce qu'il remplit. Une sauce épaisse avec morceaux nécessite un mouvement plus lent et des valves plus larges qu'un dressing lisse. Un bocal plus grand nécessite une course plus longue. Une seule vitesse idéale pour la ligne ferait paraître les SKU fins lents et les morceaux impossibles.
Fixez l'idéal par SKU et contenant, soit à partir du classement OEM pour ce produit, soit à partir de la meilleure vitesse que la ligne tient pendant une heure complète sur ce SKU. Gardez la liste sous contrôle de changement, pour que personne ne baisse l'idéal d'un SKU pour rendre une mauvaise semaine meilleure.
Remplissage à chaud : la température est la porte
Sur une ligne de remplissage à chaud, le produit doit atteindre le remplisseur à ou au-dessus de la température de remplissage définie par l'usine. Lorsque cette température est un point critique de contrôle dans le plan HACCP de l'usine, elle a une limite critique : une valeur minimale ou maximale à laquelle un paramètre doit être maintenu (FDA HACCP principles). Cette limite n'est jamais déplacée pour gagner de l'OEE.
Ce que l'OEE peut faire, c'est rendre l'attente visible. Après un nettoyage ou un long arrêt, le produit recircule jusqu'à atteindre la température, et les pots remplis trop froids vont au rebut. Donnez à cette attente son propre code, produit pas à température, et enregistrez d'où elle vient. Souvent la cause est en amont, dans la cuisine ou l'échangeur de chaleur, si bien que le remplisseur est à sec plutôt que tombé en panne. Notre guide pour cutting start-up and shutdown losses couvre comment suivre le ramp-up.
Produit visqueux sur remplisseurs à piston
Le produit épais ne s'arrête pas proprement à la fin d'un remplissage. Il fait des fils depuis la buse et laisse une queue sur le col du pot, où il encrasse le filetage du bouchon, le joint et plus tard l'étiquette. Les opérateurs s'arrêtent pour essuyer buses et cols, quelques secondes à la fois, de nombreuses fois par poste. Des poches d'air dans le produit visqueux donnent des remplissages légers, et des morceaux dans une sauce épaisse peuvent maintenir une valve ouverte.
Rien de tout cela ne ressemble à une panne. Les arrêts sont courts, la cause est le produit, et ils tombent dans la Performance à moins d'être comptés. Donnez aux essuyages de buses et au nettoyage des cols leurs propres codes, et regardez-les par SKU : un changement de buse, un réglage de la coupure ou la température du produit résout souvent une recette sans toucher aux autres.
Arrêts typiques et leurs causes
| Poste | Arrêt ou perte typique | Cause habituelle | Facteur OEE |
|---|---|---|---|
| Approvisionnement produit | Remplisseur en attente, produit en recirculation | Sous la température de remplissage, cuisine en retard, niveau bas | Disponibilité, souvent causé en amont |
| Remplisseur à piston | Essuyages de buses, remplissages légers, valve bloquée | Fils, air dans le produit, morceaux | Performance, Qualité |
| Fermeuse | Bourrage, défaut de couple, pas de vide | Produit sur le col, trémie de bouchons vide, réglage vapeur | Disponibilité, Qualité |
| Tunnel de refroidissement ou inverseur | Sortie pleine | Capacité du tunnel, arrêt en aval | Disponibilité, engorgé en aval |
| Étiqueteuse | Étiquette de travers ou manquante | Sauce sur le contenant, bobine d'étiquettes, réglage | Performance, Qualité |
| Manutention du verre | Casse | Défauts de pot, blocages, impacts | Disponibilité, Qualité |
La casse de verre sur une ligne de pots déclenche la procédure de casse de l'usine, et cette procédure s'exécute telle qu'écrite. L'OEE enregistre le temps que cela a pris ; il ne demande à personne de la raccourcir.
Changements, rinçages et nettoyages pour allergènes
Les lignes de sauces ont trois sortes de changements. Un changement de taille échange des pièces sur le remplisseur, la fermeuse et l'étiqueteuse. Un changement de produit sans enjeu allergène nécessite de rincer le chemin produit : trémie ou bol, pistons, valves et buses. Un changement d'allergènes, par exemple d'une recette avec œuf ou moutarde vers une sans, nécessite le nettoyage validé et toute vérification requise par la procédure de l'usine.
Le nettoyage validé n'est jamais raccourci, et l'OEE ne devrait jamais être utilisé comme raison pour le faire. Les minutes à gagner sont autour : pièces et outils préparés avant l'arrêt, le produit suivant prêt à température, étiquettes et bouchons du SKU suivant à la ligne, et un redémarrage du nettoyage jusqu'au premier pot correct. L'ordre de production compte aussi, car moins de transitions allergènes dans le planning signifient moins de nettoyages validés. Nos guides sur allergen changeover validation et line clearance couvrent les deux côtés.
Que les changements comptent à l'intérieur du temps de production planifié ou en dehors, définissez un standard par type et traitez chaque minute au-delà du standard comme une perte avec raison. Notre guide sur planned and unplanned downtime definitions explique la règle.
Pertes qualité sur une ligne de sauces
Les rebuts sont faciles à nommer : pots légers, pots sans vide ou avec un bouchon mal posé, couple de bouchage incorrect, étiquettes de travers ou tachées, pots remplis en dessous de la température au démarrage, et verre mis au rebut selon la procédure de casse. Chacun compte contre la Qualité. Un pot essuyé puis repassé n'est pas un bon pot du premier coup.
Le sur-remplissage passe pour bon. Il n'apparaît pas dans l'OEE, mais sur un produit épais avec une cible généreuse c'est de l'argent réel, et la moyenne de la peseuse de contrôle le montre.
Ce que chaque source de données voit
- Le PLC fournit les états du remplisseur et de la fermeuse, les alarmes et les comptages, et souvent la température du produit au remplisseur.
- La peseuse de contrôle et les compteurs de rejet fournissent les poids et les rejets.
- Une caméra au-dessus du remplisseur et de la fermeuse montre ce qu'une alarme ne peut pas : la queue de sauce sur un col, un bouchon posé de travers, un pot tombé dans la roue étoile. Le clip est la preuve de l'arrêt.
- L'opérateur confirme la raison.
Une plage de travail avec un changement d'allergène
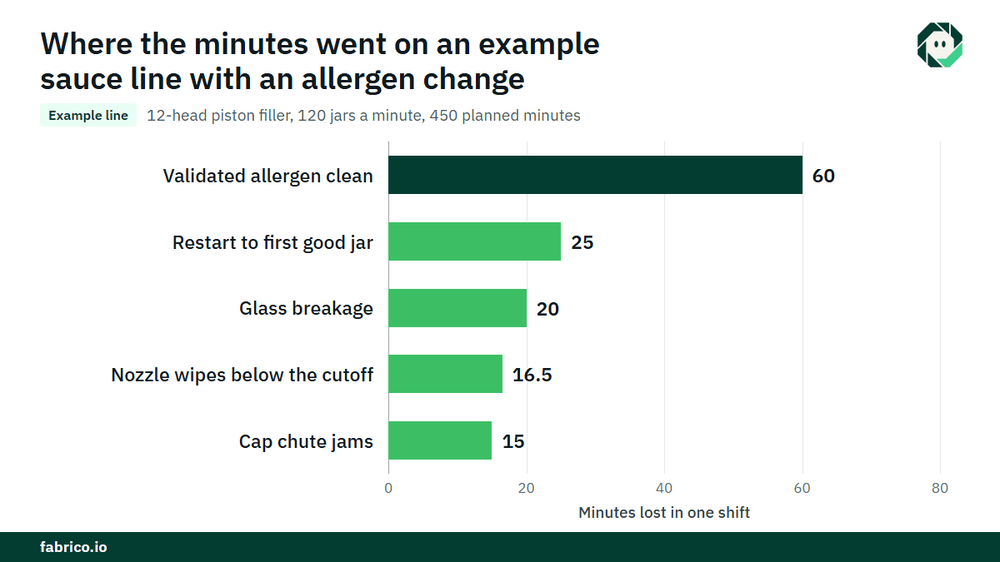
Ligne d'exemple (chiffres illustratifs, pas un client) : un remplisseur à piston 12 têtes sur une ligne de remplissage à chaud avec un débit idéal de 120 pots par minute pour ce SKU. La plage a 450 minutes de temps de production planifié, donc 54 000 pots sont possibles. Cette usine compte les changements à l'intérieur du temps de production planifié.
Arrêts au-dessus du seuil de 2 minutes : le nettoyage validé pour allergènes, 60 minutes, enregistré avec son propre code ; le redémarrage jusqu'au premier pot bon à vitesse nominale, 25 minutes, principalement du produit recirculant jusqu'à température ; bourrages au trémie de bouchons, 15 minutes ; et une casse de verre gérée selon la procédure, 20 minutes. Le downtime est de 120 minutes, le run time 330, donc Disponibilité = 330 / 450 = 73.3%.
À 120 par minute, 330 minutes devraient donner 39 600 pots. Le compteur affiche 37 620, donc Performance = 37 620 / 39 600 = 95.0%. Les 1 980 pots manquants correspondent à 16.5 minutes à plein débit, presque tous des essuyages de buses sous le seuil.
Les rejets sont de 752 pots, donc le compte bon est de 36 868 et Qualité = 36 868 / 37 620 = 98.0%. OEE = 0.7333 x 0.9500 x 0.9800 = 68.3%. Vérif : 36 868 pots bons sur 54 000 possibles = 68.3%.
Valorisez-le à un apport de $0.25 par pot, €0.25 dans une usine euro. Le redémarrage de 25 minutes équivaut à 25 x 120 = 3 000 pots, ou $750 (€750) : c'est la perte à attaquer. Le nettoyage de 60 minutes fait 7 200 pots, $1 800 (€1 800), et la seule manière honnête de le réduire est moins de transitions d'allergènes dans le planning, jamais raccourcir le nettoyage.
Où s'insère Fabrico
Fabrico est une Manufacturing Performance Platform activée par vision par ordinateur. Sur une ligne de sauces elle commence par l'OEE et un MES léger : enregistrement automatique des temps d'arrêt depuis le signal machine et OEE en direct par ligne et par plage, de sorte que le redémarrage après un nettoyage soit enregistré séparément du nettoyage lui-même.
L'opérateur confirme la raison en une touche, ainsi produit pas à température, essuyages de buses et bourrages de fermeuse reçoivent chacun leur propre code. Là où une caméra surveille le remplisseur et la fermeuse, un clip caméra est conservé comme preuve d'un arrêt. La caméra suggère la raison, l'opérateur décide.
Les pertes sont chiffrées en argent et classées par coût, donc les minutes de redémarrage et les essuyages de buses ont une valeur. Une panne devient un ordre de travail vers le bon technicien avec son coût. Une vue à travers les usines compare le même SKU sur différentes lignes, et vous commencez sur une ligne avec une date de décision convenue à l'avance.
Chaque usine reçoit un devis après revue de ses lignes.
Questions fréquentes
Comment calculez-vous l'OEE sur une ligne de remplissage de sauce ?
Fixez le débit idéal par SKU et contenant. La Disponibilité est le temps de fonctionnement sur le temps de production planifié, la Performance est le nombre de pots sur le temps de fonctionnement multiplié par le débit idéal, et la Qualité est les pots bons sur tous les pots remplis. Multipliez les trois.
Les nettoyages pour allergènes doivent-ils compter contre l'OEE ?
Cela dépend de votre règle pour les changements, et chaque règle fonctionne si elle est écrite. Ce qui compte c'est que le nettoyage validé soit enregistré comme étape distincte, jamais raccourci, et que le redémarrage après soit mesuré séparément.
Comment réduire le temps de changement sur une ligne de sauces ?
Préparez les pièces et outils avant l'arrêt, ayez le produit suivant à température, amenez les bouchons et étiquettes du SKU suivant à la ligne, et planifiez l'ordre des produits pour réduire les nettoyages pour allergènes. Ensuite mesurez le redémarrage jusqu'au premier pot bon.
Pourquoi un remplisseur à piston perd-il de la vitesse sur des sauces épaisses ?
Le produit épais nécessite un mouvement plus lent, fait des fils depuis les buses et piège de l'air. Le résultat ce sont des courts arrêts pour essuyer buses et cols, et des remplissages légers, qui tirent ensemble la Performance et la Qualité vers le bas.
Voyez les pertes de votre ligne de sauces dans une démo
Apportez une plage avec un changement depuis votre remplisseur et votre fermeuse. Nous montrerons où se situent le redémarrage, les essuyages et les rebuts, et combien chacun coûte.











Tuiles Fabrico réelles, données d'exemple.