


 Anmeldung
 Blog
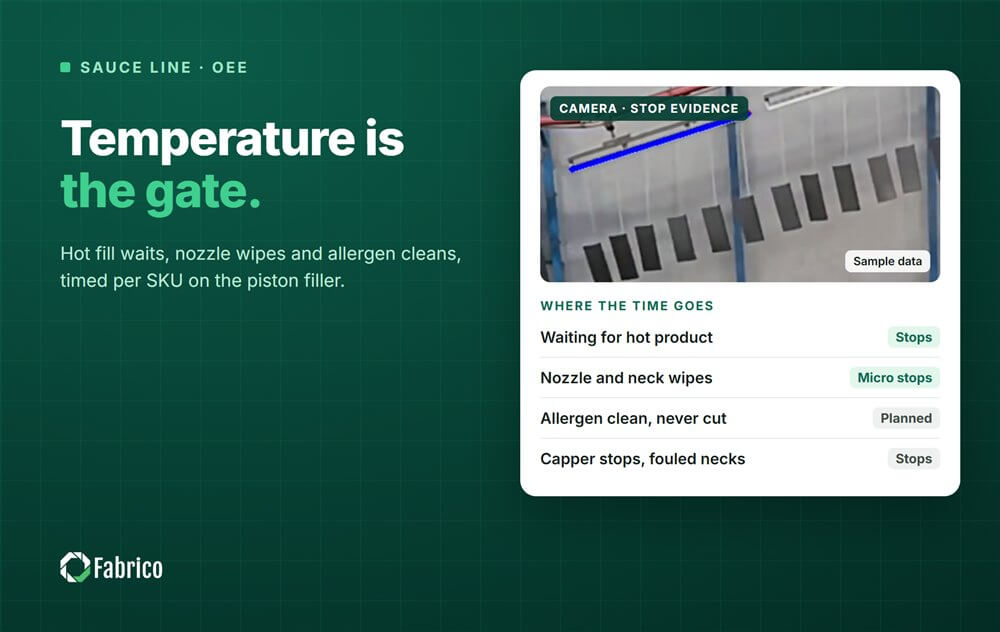
OEE für Saucen- und Würzlinien: Heißabfüllung, Kolbenfüller, Reinigungen

Wichtigste Erkenntnisse
- Setzen Sie die ideale Rate pro SKU: Viskosität, Partikel, Füllvolumen und Gebinde verändern, wie schnell ein Kolbenfüller laufen kann.
- Bei Heißabfülllinien ist die Produkttemperatur das Nadelöhr. Die Wartezeit, bis das Produkt die Temperatur erreicht, ist ein Start-up-Verlust mit eigenem Code, oft stromaufwärts verursacht.
- Viskose Produkte ziehen Fäden aus den Düsen und verschmutzen Hals, Verschlüsse und Etiketten. Diese kurzen Abwischvorgänge sind ein Performance-Verlust, den niemand protokolliert.
- Eine validierte Allergenreinigung wird niemals verkürzt. Die Minuten, die es zu gewinnen gilt, liegen davor und zwischen ihrem Ende und dem ersten guten Glas in voller Geschwindigkeit.
- Die SPS meldet, dass der Verschließer gestoppt hat. Eine Kamera über Füller und Verschließer behält einen Clip davon, was am Hals war.
Die Allergenreinigung endete um 14:10 und die Linie wurde um 14:25 freigegeben. Das erste Glas bei voller Geschwindigkeit verließ den Verschließer um 14:55. Im OEE-Bericht liest sich der ganze Nachmittag als ein Rüstvorgang, und das Meeting am nächsten Morgen wird darüber diskutieren, wie lange Allergenreinigungen dauern. Die Reinigung lief bis zur validierten Zeit. Die dreißig Minuten danach hätten nicht sein müssen.
Sauce- und Gewürzlinien — von Ketchup und Mayonnaise bis zu Pastasaucen, Dressings und Senf — kombinieren drei schwierige Dinge: heißes Produkt, dickes Produkt und häufige Rezeptwechsel mit verschiedenen Allergenen. Jede dieser Eigenschaften ändert, wie OEE gemessen werden sollte, zusätzlich zu den Grundlagen in unserem Leitfaden zu OEE for food and beverage.
Dieser Leitfaden behandelt die Linie, die ideale Rate, Heißabfüllung, viskose Produkte, typische Stopps, Rüstvorgänge und Reinigungen, Qualitätsverluste, Datenquellen und eine durchgerechnete Schicht.
Wohin die Zeit auf einer Saucenlinie geht
Das Produkt kommt aus der Küche durch ein Rohr oder einen Ausgleichstank zum Füller. Auf einer Heißabfülllinie wird es auf Temperatur gehalten und zurückgeführt, wenn es unter den Sollwert fällt. Ein Kolbenfüller, rotary oder inline, dosiert jedes Glas oder jede Flasche über Düsen mit Abschaltung zur Tropfkontrolle. Glasgläser erhalten einen Schraub- oder Bügeldeckel, oft mit Dampf unter dem Deckel, um ein Vakuum zu ziehen; Quetschflaschen erhalten einen Schraub- oder Klappverschluss, manchmal mit Induktionssiegel. Heiß befüllte Packungen passieren einen Inverter oder einen Kühltunnel, dann den Etikettierer, den Coder, die Kontrollwaage, Metalldetektion oder eine Röntgenkontrolle bei Glas und den Kartonierer.
Die Zeit geht in Wartezeiten beim Start für die Produkttemperatur, Düsenabwischungen, Verschließer-Staus, Deckelversorgung, Etikettenfehler, Glasbruch und vor allem Rüstvorgänge.

Die ideale Rate pro SKU
Die Geschwindigkeit eines Kolbenfüllers hängt davon ab, was er füllt. Eine dicke Sauce mit Stücken benötigt einen langsameren Hub und größere Ventile als ein glattes Dressing. Ein größeres Glas benötigt einen längeren Hub. Eine einzige ideale Rate für die Linie würde die dünnen SKUs langsam erscheinen lassen und die stückigen unmöglich.
Setzen Sie das Ideal pro SKU und Gebinde, aus der OEM-Angabe für dieses Produkt oder der besten Geschwindigkeit, die die Linie für eine volle Stunde auf diesem Produkt hält. Halten Sie die Liste unter Änderungssteuerung, damit niemand ein SKU-Ideal absenkt, um eine schlechte Woche besser aussehen zu lassen.
Heißabfüllung: Temperatur ist das Tor
Auf einer Heißabfülllinie muss das Produkt den Füller bei oder über der vom Werk festgelegten Fülltemperatur erreichen. Wo diese Temperatur ein kritischer Kontrollpunkt im HACCP-Plan des Werks ist, hat sie ein kritisches Limit: einen Mindest- oder Höchstwert, auf den ein Parameter gehalten werden muss (FDA HACCP principles). Dieses Limit wird niemals verschoben, um OEE zu gewinnen.
Was OEE tun kann, ist, das Warten sichtbar zu machen. Nach einer Reinigung oder einem langen Stopp zirkuliert das Produkt, bis es die Temperatur erreicht, und zu kühl befüllte Gläser gehen in den Ausschuss. Geben Sie diesem Warten einen eigenen Code, "Produkt nicht bei Temperatur", und zeichnen Sie auf, woher es kam. Oft liegt die Ursache stromaufwärts, in der Küche oder am Wärmetauscher, sodass der Füller unterversorgt ist, statt ausgefallen. Unser Leitfaden zu cutting start-up and shutdown losses beschreibt, wie man das Hochfahren verfolgt.
Viskose Produkte auf Kolbenfüllern
Dickes Produkt stoppt nicht sauber am Ende einer Füllung. Es zieht Fäden aus der Düse und hinterlässt einen Schwanz am Glasrand, wo es das Gewinde des Verschlusses, die Dichtung und später das Etikett verschmutzt. Bediener halten an, um Düsen und Hals abzuputzen, ein paar Sekunden jeweils, viele Male pro Schicht. Lufteinschlüsse in viskosen Produkten führen zu leichten Füllungen, und Stücke in einer stückigen Sauce können ein Ventil offen halten.
Nichts davon sieht wie ein Ausfall aus. Die Stopps sind kurz, die Ursache ist das Produkt, und sie werden in Performance gebucht, sofern sie nicht gezählt werden. Geben Sie Düsenabwischungen und Halsreinigung eigene Codes und betrachten Sie sie pro SKU: ein Düsenwechsel, eine Einstellungsänderung am Abschaltventil oder eine Temperaturänderung des Produkts behebt oft ein Rezept, ohne die anderen zu berühren.
Typische Stopps und ihre Ursachen
| Station | Typischer Stopp oder Verlust | Übliche Ursache | OEE-Faktor |
|---|---|---|---|
| Produktzufuhr | Füller wartet, Produkt zirkuliert | Unter Fülltemperatur, Küche verspätet, niedriger Füllstand | Verfügbarkeit, oft stromaufwärts verursacht |
| Kolbenfüller | Düsenabwischungen, leichte Füllungen, Ventil verstopft | Fädenbildung, Luft im Produkt, Stücke | Performance, Qualität |
| Verschließer | Stau, Drehmomentfehler, kein Vakuum | Produkt am Hals, Kapseltrichter leer, Dampfeinstellung | Verfügbarkeit, Qualität |
| Kühltunnel oder Inverter | Auslauf voll | Tunnelkapazität, Stopp stromabwärts | Verfügbarkeit, stromabwärts blockiert |
| Etikettierer | Etikett schief oder fehlt | Sauce auf dem Gebinde, Etikettenrolle, Einrichtung | Performance, Qualität |
| Glasführung | Bruch | Glasfehler, Verklemmungen, Stöße | Verfügbarkeit, Qualität |
Glasbruch auf einer Glaslinie löst die eigene Bruchprozedur des Werks aus, und diese Prozedur wird so ausgeführt, wie sie geschrieben steht. OEE zeichnet die benötigte Zeit auf; es fordert niemanden auf, sie zu verkürzen.
Rüstvorgänge, Spülungen und Allergenreinigungen
Saucenlinien haben drei Arten von Rüstvorgängen. Eine Größenänderung tauscht Rüstteile am Füller, Verschließer und Etikettierer. Ein Produktwechsel ohne Allergenproblem erfordert das Spülen des Produktpfads: Trichter oder Schale, Kolben, Ventile und Düsen. Ein Allergenwechsel, zum Beispiel von einem Rezept mit Ei oder Senf zu einem ohne, erfordert die validierte Reinigung und jegliche Verifikation, die das Werksverfahren verlangt.
Die validierte Reinigung wird niemals verkürzt, und OEE sollte niemals als Grund dafür benutzt werden. Die Minuten, die zu gewinnen sind, liegen drumherum: Teile und Werkzeuge bereitstellen, bevor die Linie stoppt, das nächste Produkt auf Temperatur bereitstellen, Etiketten und Verschlüsse für das nächste SKU an die Linie bringen, und ein Restart der Reinigung bis zum ersten guten Glas. Die Reihenfolge der Produktion ist ebenfalls wichtig, denn weniger Allergenübergänge im Plan bedeuten weniger validierte Reinigungen. Unsere Leitfäden zu allergen changeover validation und line clearance behandeln beide Seiten.
Ob Rüstvorgänge als Teil der geplanten Produktionszeit zählen oder außerhalb davon, setzen Sie einen Standard pro Typ und behandeln jede Minute über dem Standard als Verlust mit Begründung. Unser Leitfaden zu planned and unplanned downtime definitions erklärt die Regel.
Qualitätsverluste auf einer Saucenlinie
Die Ausschussgründe sind leicht zu benennen: leichte Gläser, Gläser ohne Vakuum oder mit schief sitzendem Verschluss, falsches Drehmoment, Etiketten schief oder verschmiert, Gläser unter Temperatur beim Start-up und Glas, das gemäß Bruchprozedur verworfen wird. Jeder dieser Punkte zählt gegen die Qualität. Ein Glas, das abgewischt und erneut durchläuft, ist nicht beim ersten Mal ein gutes Glas.
Überfüllung wird als gut durchgelassen. Sie erscheint nicht in OEE, aber bei dickem Produkt mit großzügigem Ziel kostet sie echtes Geld, und das Kontrollwaagen-Mittel zeigt es.
Was jede Datenquelle sieht
- Die SPS liefert die Zustände, Alarme und Zählwerte des Füllers und Verschließers und oft die Produkttemperatur am Füller.
- Die Kontrollwaage und Ausschusszähler liefern die Gewichte und Ausschussdaten.
- Eine Kamera über Füller und Verschließer zeigt, was ein Alarm nicht kann: die Sauce-Saite am Hals, eine schief sitzende Kappe, ein Glas im Sternrad nach unten. Der Clip ist der Beweis für den Stopp.
- Der Bediener bestätigt den Grund.
Eine durchgerechnete Schicht mit einem Allergenwechsel
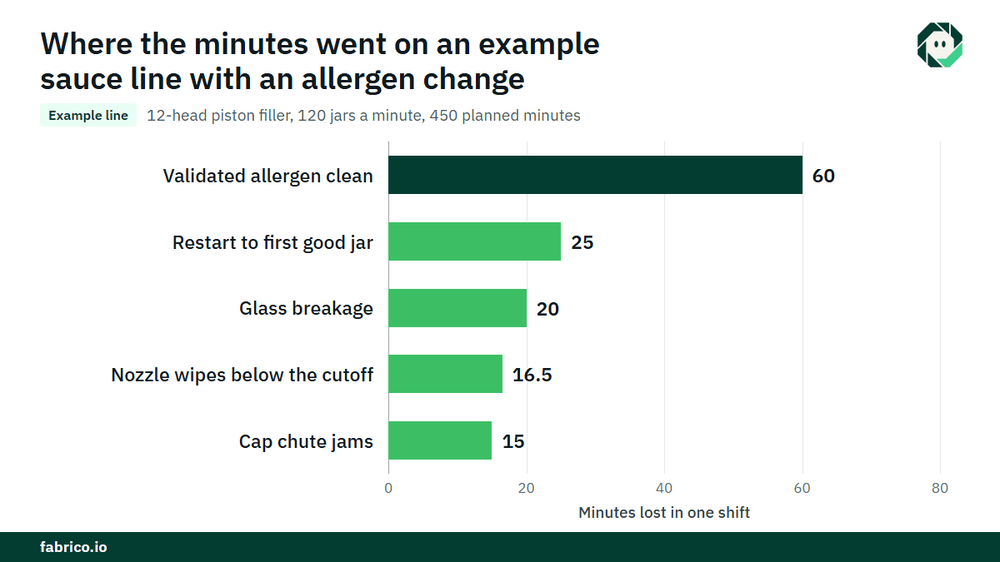
Beispiellinie (illustrative Zahlen, kein Kunde): ein 12-köpfiger Kolbenfüller auf einer Heißabfülllinie mit einer idealen Rate von 120 Gläsern pro Minute für dieses SKU. Die Schicht hat 450 Minuten geplante Produktionszeit, also sind 54.000 Gläser möglich. Dieses Werk zählt Rüstvorgänge innerhalb der geplanten Produktionszeit.
Stopps über dem 2-Minuten-Cutoff: die validierte Allergenreinigung, 60 Minuten, mit eigenem Code geloggt; der Restart bis zum ersten guten Glas bei Nennleistung, 25 Minuten, überwiegend Produkt, das zur Temperatur zirkuliert; Staus am Deckeltrichter, 15 Minuten; und ein Glasbruch, abgearbeitet nach Prozedur, 20 Minuten. Die Ausfallzeit beträgt 120 Minuten, die Laufzeit 330, also Verfügbarkeit = 330 / 450 = 73.3%.
Bei 120 pro Minute sollten 330 Minuten 39.600 Gläser ergeben. Der Zähler zeigt 37.620, also Performance = 37.620 / 39.600 = 95.0%. Die fehlenden 1.980 Gläser entsprechen 16.5 Minuten bei Volllast, fast alle Düsenabwischungen unter dem Cutoff.
Ausschuss sind 752 Gläser, also ist die Anzahl der guten Gläser 36.868 und Qualität = 36.868 / 37.620 = 98.0%. OEE = 0.7333 x 0.9500 x 0.9800 = 68.3%. Check: 36.868 gute Gläser von 54.000 möglichen sind 68.3%.
Bewerten Sie es mit einem Beitrag von $0.25 pro Glas, €0.25 im Euro-Werk. Der 25-minütige Restart sind 25 x 120 = 3.000 Gläser oder $750 (€750): das ist der Verlust, den es anzugreifen gilt. Die 60-minütige Reinigung sind 7.200 Gläser, $1.800 (€1.800), und der einzige ehrliche Weg, sie zu reduzieren, ist weniger Allergenübergänge im Plan, niemals eine kürzere Reinigung.
Wo Fabrico passt
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. Auf einer Saucenlinie beginnt sie mit OEE und leichtem MES: automatische Downtime-Protokollierung aus dem Maschinensignal und OEE live nach Linie und Schicht, sodass der Restart nach einer Reinigung separat von der Reinigung selbst erfasst wird.
Der Bediener bestätigt den Grund mit einem Tap, sodass Produkt nicht bei Temperatur, Düsenabwischungen und Verschließer-Staus jeweils einen eigenen Code erhalten. Wo eine Kamera Füller und Verschließer beobachtet, wird ein Kameraclip als Beweis für einen Stopp aufbewahrt. Die Kamera schlägt den Grund vor, der Bediener entscheidet.
Verluste werden in Geld bewertet und nach Geld gerankt, sodass Restart-Minuten und Düsenabwischungen einen Betrag tragen. Ein Ausfall wird zu einem Arbeitsauftrag an den richtigen Techniker mit seinen Kosten. Eine Ansicht über Werke vergleicht dasselbe SKU auf verschiedenen Linien, und Sie starten an einer Linie mit einem im Voraus vereinbarten Entscheidungsdatum.
Jedes Werk erhält ein Angebot nach Überprüfung seiner Linien.
Häufig gestellte Fragen
Wie berechnen Sie OEE auf einer Saucenfülllinie?
Setzen Sie die ideale Rate pro SKU und Gebinde. Verfügbarkeit ist Laufzeit über geplante Produktionszeit, Performance ist die Glaszahl über Laufzeit multipliziert mit der idealen Rate, und Qualität ist die Anzahl guter Gläser über alle gefüllten Gläser. Multiplizieren Sie die drei.
Sollten Allergenreinigungen gegen OEE gezählt werden?
Das hängt von Ihrer Regel für Rüstvorgänge ab, und jede Regel funktioniert, wenn sie aufgeschrieben ist. Wichtig ist, dass die validierte Reinigung als eigener Schritt geloggt wird, niemals verkürzt wird und der Restart danach separat gemessen wird.
Wie reduzieren Sie Rüstzeiten auf einer Saucenlinie?
Stellen Sie Teile und Werkzeuge vor dem Stop bereit, haben Sie das nächste Produkt auf Temperatur, bringen Sie die Kapseln und Etiketten des nächsten SKU an die Linie und planen Sie die Produktionsreihenfolge so, dass weniger Allergenreinigungen nötig sind. Messen Sie dann den Restart bis zum ersten guten Glas.
Warum verliert ein Kolbenfüller bei dicken Saucen an Geschwindigkeit?
Dickes Produkt benötigt einen langsameren Hub, zieht Fäden aus den Düsen und fängt Luft ein. Das Ergebnis sind kurze Stopps zum Abwischen von Düsen und Hals sowie leichte Füllungen, die zusammen Performance und Qualität drücken.
Sehen Sie die Verluste Ihrer Saucenlinie in einer Demo
Bringen Sie eine Schicht mit einem Rüstvorgang von Ihrem Füller und Verschließer mit. Wir zeigen, wo sich Restart, Abwischungen und Ausschuss befinden und wie viel jedes kostet.
Verwandte Artikel











Echte Fabrico-Kacheln, Beispieldaten.