


 Iniciar sesión
 Blog

Visión artificial para líneas de confitería: moldeo, envoltura y envasado

En resumen: la visión artificial para líneas de confitería, cuando el objetivo es el OEE, consiste en cámaras con IA que cuentan la producción donde la línea no tiene una señal aprovechable, sobre todo en el envasado manual de surtidos, el montaje de estuches de regalo y las mesas de reproceso, para que esos puestos aparezcan por fin en el OEE de la línea.
- La inspección es otra tarea, que resuelven sistemas de proveedores como Cognex, Keyence o Mettler-Toledo. La mayoría de las plantas necesitan ambas.
- En moldeo, bañado y envoltura flow pack, la señal de la máquina suele contar bien. Ponga las cámaras donde envasan las personas.
- Los formatos de temporada y las limpiezas de alérgenos consumen mucho tiempo de línea. Mídalos con la señal y deje que el operario añada el motivo.
- Lleve a cada proveedor la misma lista de la línea y las ocho preguntas de más abajo, y háganoslas también a nosotros.
- Fabrico cuenta con cámaras con IA como módulo adicional y le permite abrir el vídeo de cualquier minuto. Los motivos de parada sugeridos por la cámara están en la hoja de ruta.
Una línea de chocolate es rápida y está bien conectada desde la templadora hasta la envolvedora. Luego el producto llega a una sala de envasado donde las personas llenan a mano estuches de regalo, bandejas de surtidos y expositores de temporada, y los datos se acaban.
Ahí es donde una cámara hace su trabajo más útil.
Esta página es para quien elige el software de cámaras y de OEE para líneas de chocolate y caramelos.
Vendemos Fabrico, así que ponga a prueba lo que decimos como haría con las afirmaciones de cualquier otro proveedor.
Qué hace la visión artificial en una línea de confitería, y qué no hace
Tras «visión artificial para chocolate» se esconden dos productos distintos. Uno inspecciona el producto. El otro lo cuenta y le muestra lo que ha pasado. Responden a preguntas diferentes y normalmente se compran a proveedores diferentes.
| Tarea | Sistema de inspección | Cámara de OEE |
|---|---|---|
| Detectar piezas rotas, deformes o con eflorescencia (bloom) | Sí, es su tarea principal | No |
| Verificar códigos, etiquetas y sellados del envoltorio | Sí | No |
| Expulsar de la línea una tableta o una caja defectuosa | Sí, con un brazo de rechazo | No |
| Contar la producción en una mesa de envasado manual | No es su tarea | Sí, es su tarea principal |
| Volver a ver el vídeo de cualquier minuto | No | Sí, desde la línea de tiempo del turno |
| Marcar una parada por sí sola | No | Hoja de ruta |
| Decir por qué se paró la línea | No | No, lo añade el operario |
Así que, si ya tiene inspección por visión después de la envolvedora o en la controladora de peso, consérvela. Su recuento de rechazos es útil para el OEE: integrado como señal, aporta la parte de calidad del indicador.
La comparación más extensa está en nuestra página sobre visión para etiquetas y códigos frente a una cámara de OEE. Para saber cómo cuenta una cámara en general, consulte conteo visual con IA.
Pérdidas en confitería que una cámara le ayuda a ver
Las máquinas de una línea de chocolate son rápidas y en su mayoría están conectadas. Gran parte del tiempo perdido está en los huecos entre ellas y en todo lo que rodea al mix de productos.
- Puestos manuales que nadie cuenta. Las cajas de surtidos, los estuches de regalo y los expositores se suelen montar a mano, así que su producción y sus esperas nunca llegan a la cifra de OEE.
- SKU de temporada y estuches de regalo. Más formatos significan más cambios de formato y más envasado manual.
- Limpiezas de alérgenos. Pasar de chocolate con leche a chocolate negro, o de un producto con frutos secos a uno sin ellos, exige una limpieza de alérgenos validada antes de la siguiente producción. En chocolate suele ser una limpieza en seco más una purga con la masa siguiente, y el chocolate purgado es una pérdida de calidad que hay que contar.
- Microparadas en la envolvedora flow pack. Una tableta que entra mal en la alimentación o un empalme de film cuestan segundos, muchas veces por turno. Consulte OEE de la envolvedora flow pack, o paradas de la envasadora vertical VFFS para caramelos en bolsa.
- Paradas de templado y de túnel. Aparecen en la señal de la máquina, pero un túnel largo puede ocultar a la envolvedora durante minutos una parada aguas arriba.
- Roturas y reproceso. Las piezas rotas que vuelven a la fundidora son una pérdida de calidad, y una cámara puede contar lo que llega a la mesa de reproceso.
Lo de la temporada no es un detalle menor. En EE. UU., los cuatro grandes periodos estacionales supusieron el 63,2 % de las ventas en dólares de chocolate y caramelos de 2025 en las tiendas que sigue Circana, según el informe State of Treating 2026 de la National Confectioners Association. En el mismo informe, el 82 % de los consumidores estadounidenses encuestados quiere artículos de temporada festiva con envases, formas y sabores especiales. Muchos de ellos necesitan su propia caja, bandeja o faja, y a menudo más envasado manual.
Lo de los alérgenos tiene que ver con el propio equipo. La FDA de EE. UU. señala que la mayor parte del chocolate negro se fabrica en equipos que también se usan para el chocolate con leche. En su estudio sobre chocolate negro vendido como sin lácteos, cuatro de 52 productos tenían niveles de alérgeno de leche potencialmente peligrosos, y los cuatro se retiraron del mercado.
Por eso la limpieza al pasar de leche a negro es un paso de seguridad alimentaria, no una pasada rápida con un trapo. Dele su propia categoría en los datos de paradas, en lugar de meterla en el cajón general de paradas. Muchas plantas también planifican el orden de producción, de claro a oscuro y primero los productos sin frutos secos, para limitar los cambios. Nuestras páginas sobre validación del cambio de alérgenos y estándares de cambio de formato en gran consumo (FMCG) muestran cómo acortar los cambios sin saltarse pasos.
En el conjunto del sector de gran consumo (FMCG), el informe True Cost of Downtime 2024 de Siemens concluyó que, de los cuatro sectores analizados, FMCG fue el único en el que las horas perdidas por paradas no planificadas aumentaron desde 2019, mientras que automoción e industria pesada las redujeron a la mitad. También concluyó que el coste total de las paradas por planta grande de FMCG se duplicó en el mismo periodo, hasta algo más de 10 millones de dólares al año.
Para las pérdidas de templado, túnel y reproceso, y un turno de moldeo calculado paso a paso, lea OEE en confitería y chocolate. Esta página se centra en las cámaras.
Dónde va una cámara en una línea de chocolate
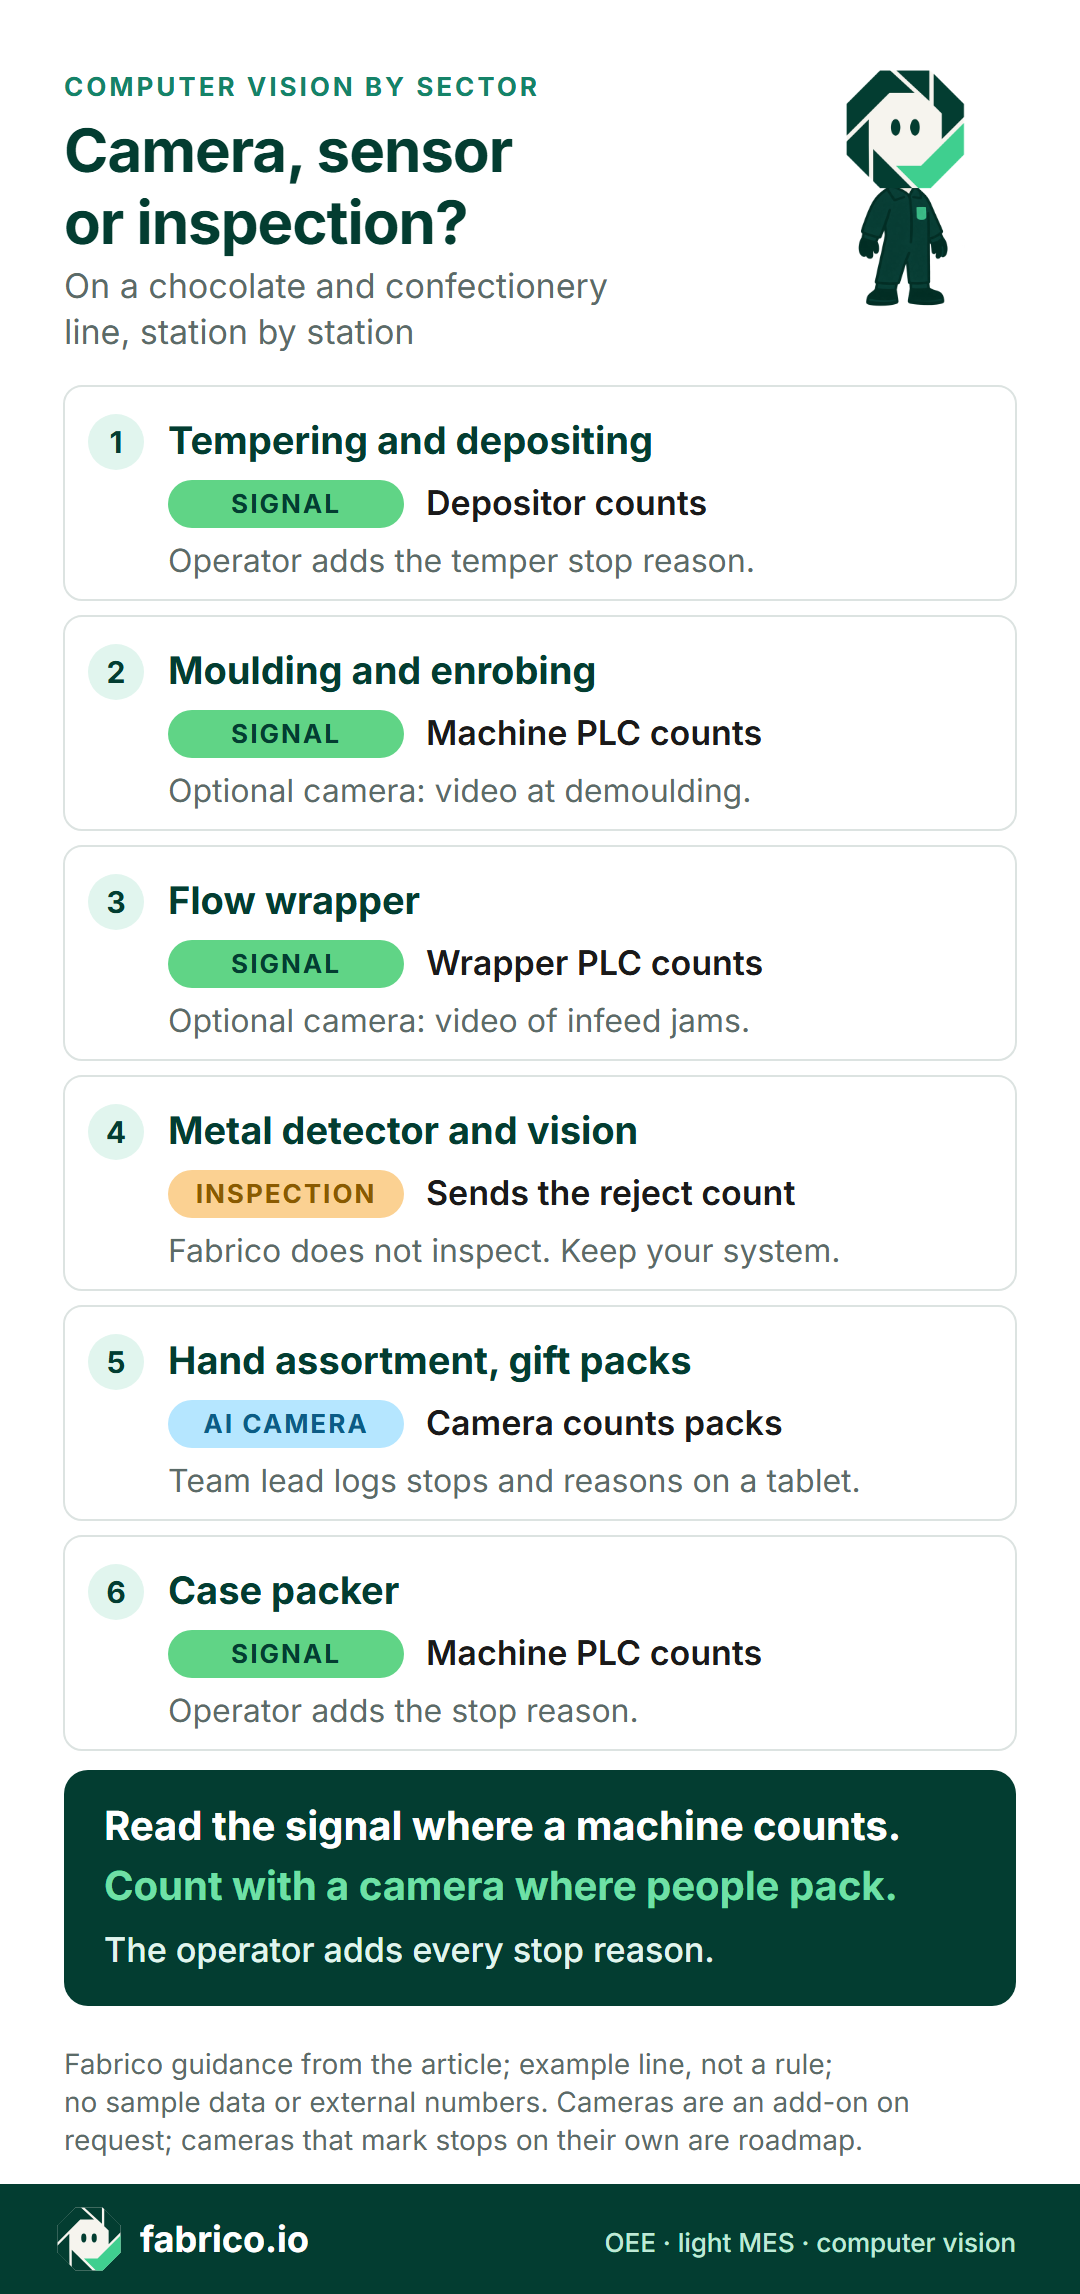
Esta es una línea típica de tabletas y surtidos, con la mejor fuente de conteo en cada puesto. Es un ejemplo, no una regla.
Donde una máquina ya cuenta, lea su señal. Donde envasan personas, cuente con una cámara.
En una planta de confitería, los puestos para cámara son fáciles de identificar. Las figuras huecas de Pascua y Navidad envueltas a mano en papel de aluminio, el llenado de calendarios de Adviento, el montaje de expositores listos para el lineal y la decoración manual de bombones generan producción que ningún PLC cuenta.
El papel de aluminio brillante, el producto oscuro sobre una cinta oscura y las piezas pequeñas y rápidas dificultan el conteo, así que pruebe el conteo antes de fiarse de él. La tabla de proveedores de más abajo muestra cómo.
Cámara, sensor u operario: puesto por puesto
Esta es la decisión que fija cuántas cámaras compra. Una cámara no es mejor que una señal. Es la respuesta donde no existe ninguna señal.
| Puesto | Conteo desde | Tarea de la cámara | Tarea de la persona |
|---|---|---|---|
| Templado, dosificación | Señal de la dosificadora | Opcional: vídeo | Motivo de la parada de templado |
| Moldeo, bañado | PLC de la máquina | Opcional: vídeo en el desmoldeo | Motivo del cambio de molde |
| Túnel de enfriamiento | Conteo de la máquina siguiente | Opcional: vídeo a la salida | Motivo, por ejemplo, demasiado caliente |
| Envolvedora flow pack | PLC de la envolvedora | Opcional: vídeo de atascos en la alimentación | Motivo del cambio de bobina de film |
| Surtido manual | Cámara | Cuenta cajas o bandejas | Motivo de las esperas |
| Estuches de regalo y de temporada | Cámara | Cuenta estuches | Motivo, cambio de formato |
| Mesa de reproceso | Cámara o entrada manual | Cuenta las unidades reprocesadas | Indica el motivo |
| Encajadora | PLC de la máquina | Rara vez necesaria | Motivo de las paradas |
Así que no pague por una cámara donde existe una señal limpia, salvo que quiera el vídeo. Y cada puesto sigue necesitando a una persona que diga por qué se paró.
Para la lógica máquina por máquina, lea cámara o sensor para el OEE, por máquina. Los puestos manuales se explican paso a paso en OEE para un puesto de envasado manual.
Haga el mapa de su propia línea: traiga la lista de puestos a una demo y le marcaremos dónde ayuda una cámara y dónde basta con una señal.
Ejemplo práctico: un puesto de estuches de regalo, un turno
Son cifras ilustrativas de un puesto de estuches de regalo de temporada, no de un cliente. Cuatro personas montan a mano cajas de surtido de 24 piezas. La planta acuerda un ritmo ideal de 4 cajas por minuto para el equipo.
El turno tiene 450 minutos planificados. Durante una prueba con cámara, el equipo siguió rellenando también su hoja en papel. Completada al final del turno, indicaba 1.300 cajas y 30 minutos de paradas.
La cámara contó 1.224 cajas. El jefe de equipo registró tres paradas en una tableta a medida que ocurrían, cada una con su motivo: 40 minutos esperando bombones del túnel, 20 minutos sin insertos para las cajas y 30 minutos por un cambio de faja. El conteo de la cámara no muestra cajas montadas en esos tres huecos, y el vídeo de cualquiera de esos minutos se abre desde la línea de tiempo del turno. Hoy, una persona registra la parada en un puesto manual. Las cámaras que marcan paradas por sí solas están en nuestra hoja de ruta.
El cálculo, paso a paso:
- Disponibilidad: 450 minutos planificados menos 90 minutos de paradas dejan 360. 360 / 450 = 80,0 %.
- Rendimiento: a 4 cajas por minuto, en 360 minutos se podrían montar 1.440 cajas. La cámara contó 1.224. 1.224 / 1.440 = 85,0 %.
- Calidad: 36 cajas fueron a reproceso por una pieza equivocada o una esquina aplastada, y quedaron 1.188 buenas. 1.188 / 1.224 = 97,1 %.
- OEE: 80,0 % x 85,0 % x 97,1 % = 66,0 %, lo mismo que 1.188 cajas buenas de las 1.800 ideales.
La hoja no estaba mal a propósito. Las esperas de material son fáciles de omitir en una hoja en papel, porque no se ha roto nada, y un recuento de cajas al final del turno suele ser una estimación. Nuestra página sobre qué hacer cuando la cámara y el registro del operario no coinciden explica cómo resolver diferencias como esta.
Las cifras económicas justifican corregirlo. Con un margen de contribución de ejemplo de 1,50 € por caja, las 612 cajas buenas que le faltaron al puesto para llegar a las 1.800 ideales valen 918 € en un solo turno.
La mayor parada individual, 40 minutos esperando bombones, equivale a 160 cajas o 240 €. Es un problema aguas arriba, en el túnel o en la línea de moldeo, no en la mesa de envasado.
Ese es el valor real de una cámara en un puesto manual. Pone la sala de envasado en la misma línea de tiempo que la línea que la alimenta, de modo que quien lea esa línea de tiempo puede rastrear una espera en la mesa de estuches de regalo hasta la parada del túnel o del moldeo que la causó.
Ocho preguntas para cualquier proveedor de visión artificial en una línea de confitería
Haga a cada proveedor las mismas preguntas, con la misma lista de la línea. Una prueba corta en un puesto manual responde a la mayoría.
| Pregunta | Cómo comprobar la respuesta |
|---|---|
| ¿Qué cuenta exactamente la cámara en una mesa de envasado manual? | ¿Piezas, cajas o cajas de expedición? Cuente a mano durante diez minutos una producción real de estuches de regalo y compare. Después pruebe su papel de aluminio más brillante y su producto más oscuro sobre la cinta más oscura, a plena velocidad. |
| ¿Qué necesita un nuevo estuche de temporada antes de que la cámara lo cuente? | Lleve dos formatos reales. Pregunte quién configura una bandeja o una faja nueva y cuánto tarda. |
| ¿Los conteos de la cámara y los del PLC están en una misma línea de tiempo? | Pida ver un puesto manual y la envolvedora que lo alimenta en la misma vista. |
| ¿Quién añade hoy el motivo de parada? | Pida al proveedor que separe por escrito lo que funciona ahora de lo que está en la hoja de ruta. |
| ¿Se guarda el vídeo y quién puede abrirlo? | Pregunte dónde se almacena, durante cuánto tiempo y quién lo ve. La configuración por defecto varía según el proveedor. |
| ¿Cómo se mantiene a las personas fuera de la imagen? | Pida ver el ángulo de la cámara sobre una mesa de envasado y qué verá el comité de empresa. |
| ¿Cómo aparecen las limpiezas de alérgenos? | Haga pasar un cambio de leche a negro por la demo. ¿Es tiempo planificado, una parada o una categoría propia? |
| ¿Cómo llegan los rechazos de nuestro sistema de inspección a la cifra de calidad? | Pregunte qué señal transmite el recuento de rechazos y pruébelo con un rechazo conocido. |
El coste es la novena pregunta. Los precios rara vez son públicos, tampoco los nuestros. Un presupuesto depende del número de líneas y cámaras, el montaje, la red en cada puesto y la formación. Dé a cada proveedor la misma lista de la línea para que los presupuestos sean comparables.
Privacidad, higiene y comité de empresa
Una cámara sobre una mesa de envasado manual ve manos. Eso no es un problema para contar cajas, pero sigue siendo una cámara en un lugar de trabajo. En Alemania, el comité de empresa, donde lo haya, tiene voz en cualquier dispositivo técnico que pueda supervisar al personal, según la Ley alemana de Organización de Empresas (BetrVG), artículo 87. Otros países europeos tienen normas parecidas, así que acuérdelo antes de instalar la cámara.
- Apunte al producto. Oriente la cámara hacia la salida o hacia la pila de cajas terminadas, no hacia las caras.
- Informe por puesto, no por persona. El OEE de una mesa de estuches de regalo es una cifra del puesto. Déjelo por escrito.
- Acuerde quién abre el vídeo y cuándo. Por ejemplo, un jefe de turno que revisa una parada concreta, no un directivo que repasa todo el día.
- Trate la cámara como cualquier elemento cercano al producto expuesto. Su equipo de calidad probablemente querrá incluir la carcasa, la lente y las fijaciones en el registro de vidrio y plásticos duros, y montarla donde se pueda limpiar.
Nuestra página sobre cámaras en la línea de producción sin vigilancia explica cómo lo organizan las plantas con el comité de empresa.
Cómo lo hace Fabrico
Fabrico es una plataforma en la nube de software de OEE y MES ligero.
- Paradas y conteos: proceden de la señal de la máquina (un PLC, un sensor o un contador) en máquinas como la dosificadora, la envolvedora y la encajadora.
- Motivos de parada: los añade el operario en la línea, desde una tableta o un teléfono.
- OEE y pérdidas: OEE, paradas y pérdidas por línea y turno, con las pérdidas expresadas en dinero. En web, iOS y Android.
- Sus datos: salen a través de la API REST, webhooks o exportación a Excel y CSV.
- Módulo de visión artificial, bajo petición: las cámaras con IA cuentan la producción, también en puestos de envasado manual y de estuches de regalo sin una señal aprovechable. Puede abrir el vídeo de la cámara de cualquier momento en la línea de tiempo del turno. En la configuración estándar, el vídeo se transmite bajo demanda y no se guarda en Fabrico. Consulte visión artificial para el OEE.
- Hoja de ruta, no disponible hoy: cámaras que marquen por sí solas paradas y zonas de atasco, y una cámara que proponga al operario un motivo de parada probable para que lo confirme.
- No es tarea de Fabrico: la inspección de calidad de eflorescencia, piezas rotas, códigos o sellados. Conserve su sistema de inspección. Su recuento de rechazos puede alimentar la parte de calidad del OEE mediante una señal.
- Planificación y programación: pregúntenos en la demo.
Las ocho preguntas de arriba también valen para nosotros. Traiga una producción de temporada reciente y pregunte en qué puestos no pondríamos una cámara.
¿Compara software de forma más amplia? Consulte nuestra comparativa de software MES y OEE.
Solicite una demo o Contáctenos.
Lo que se suele preguntar después
¿Puede una cámara comprobar la calidad del chocolate, como la eflorescencia o las tabletas rotas?
Es una tarea para un sistema de inspección, de proveedores como Cognex, Keyence o Mettler-Toledo. Las cámaras de Fabrico cuentan la producción y no inspeccionan el producto. Aun así, el recuento de rechazos del sistema de inspección puede alimentar la parte de calidad del OEE.
¿Necesitamos una cámara en la envolvedora flow pack?
Normalmente no para contar, porque el PLC de la envolvedora ya cuenta. Una cámara en la alimentación ayuda si quiere ver qué ocurrió en un minuto de atasco. Para caramelos en bolsa, consulte paradas de la envasadora vertical VFFS.
¿Cuántas cámaras necesita una línea de confitería?
Empiece con una por cada puesto manual sin un conteo aprovechable, como las mesas de surtidos o de estuches de regalo. Añada una donde necesite ver qué ocurrió, como la salida del túnel. Nuestra guía sobre cuántas cámaras necesita una línea cubre el resto.
¿Qué pasa cuando lanzamos un nuevo estuche de temporada?
Pregunte a cada proveedor qué necesita una caja, bandeja o faja nueva antes de que la cámara la cuente, y quién hace ese trabajo. Pruébelo con dos formatos reales en una prueba corta.
¿Se guarda el vídeo de la cámara?
En la configuración estándar de Fabrico, el vídeo se transmite bajo demanda y no se guarda en Fabrico. Se abre desde el momento correspondiente en la línea de tiempo del turno. Haga la misma pregunta a cada proveedor, porque la configuración por defecto varía.
¿Molestarán al equipo las cámaras en las mesas de envasado?
Pueden hacerlo, si nadie las explica. Oriente la cámara hacia las cajas, informe por puesto y no por persona, y acuerde las reglas con el comité de empresa antes de instalar nada.
¿De qué depende el coste de la visión artificial en una línea de confitería?
Sobre todo de cuántos puestos necesitan una cámara, del montaje y la red en cada uno, y de la formación. Los precios no son públicos, tampoco los nuestros, así que pida a cada proveedor que presupueste los mismos puestos.
¿Quiere verlo en su línea? Solicite una demo.
Artículos relacionados













Tarjetas reales de Fabrico, datos de ejemplo.