


 Connexion
 Blog

Vision par ordinateur pour les lignes de confiserie : moulage, emballage, conditionnement

En bref : pour une ligne de confiserie, quand l'objectif est le TRS (OEE), la vision par ordinateur, ce sont des caméras IA qui comptent la production là où la ligne n'a pas de signal exploitable, surtout au conditionnement manuel des assortiments, à la mise en coffrets cadeaux et aux tables de reprise, pour que ces postes apparaissent enfin dans le TRS de la ligne.
- L'inspection est un autre métier, assuré par des systèmes de fournisseurs comme Cognex, Keyence ou Mettler-Toledo. La plupart des usines ont besoin des deux.
- Au moulage, à l'enrobage et à l'emballage flow-pack, le signal machine compte en général bien. Placez les caméras là où l'on conditionne à la main.
- Les conditionnements saisonniers et les nettoyages allergènes consomment beaucoup de temps de ligne. Mesurez-les à partir du signal et laissez l'opérateur ajouter le motif.
- Apportez à chaque fournisseur la même liste de postes et les huit questions ci-dessous, et posez-les-nous aussi.
- Fabrico compte la production avec des caméras IA, en module complémentaire, et vous permet d'ouvrir la vidéo de n'importe quelle minute. Les motifs d'arrêt suggérés par la caméra sont prévus sur la feuille de route.
Une ligne de chocolat est rapide et bien instrumentée, de la tempéreuse à l'emballeuse. Puis le produit arrive dans un hall de conditionnement où des personnes remplissent à la main des coffrets cadeaux, des plateaux d'assortiment et des présentoirs saisonniers, et les données s'arrêtent.
C'est là qu'une caméra rend le plus de services.
Cette page s'adresse à la personne qui choisit une solution de caméras et un logiciel TRS pour des lignes de chocolat et de confiserie.
Nous vendons Fabrico : vérifiez donc nos affirmations comme celles de n'importe quel autre fournisseur.
Ce que fait la vision par ordinateur sur une ligne de confiserie, et ce qu'elle ne fait pas
Deux produits différents se cachent derrière « vision industrielle pour le chocolat ». L'un inspecte le produit. L'autre le compte et vous montre ce qui s'est passé. Ils répondent à des questions différentes, et on les achète en général chez des fournisseurs différents.
| Tâche | Système d'inspection | Caméra TRS |
|---|---|---|
| Repérer les pièces cassées, déformées ou blanchies | Oui, c'est son cœur de métier | Non |
| Contrôler codes, étiquettes et soudures d'emballage | Oui | Non |
| Éjecter une tablette ou une boîte non conforme | Oui, avec un éjecteur | Non |
| Compter la production à une table de conditionnement manuel | Ce n'est pas son rôle | Oui, c'est son cœur de métier |
| Revoir la vidéo de n'importe quelle minute | Non | Oui, depuis la chronologie de l'équipe |
| Marquer un arrêt de façon autonome | Non | Feuille de route |
| Dire pourquoi la ligne s'est arrêtée | Non | Non, l'opérateur l'ajoute |
Si vous utilisez déjà une inspection par vision après l'emballeuse ou à la trieuse pondérale, gardez-la. Son nombre de rebuts est utile au TRS : transmis comme signal, il fournit le volet qualité de l'indicateur.
La comparaison détaillée se trouve sur notre page vision des étiquettes et des codes ou caméra TRS. Pour le principe du comptage par caméra, voir le comptage visuel par IA.
Les pertes en confiserie qu'une caméra aide à voir
Les machines d'une ligne de chocolat sont rapides et pour la plupart connectées. Une grande partie du temps perdu se trouve dans les intervalles entre elles et dans tout ce qui tourne autour de la diversité des produits.
- Des postes manuels que personne ne compte. Boîtes d'assortiment, coffrets cadeaux et présentoirs sont souvent conditionnés à la main : leur production et leurs attentes n'atteignent jamais le chiffre de TRS.
- SKU saisonniers et coffrets cadeaux. Plus de formats, c'est plus de changements de format et plus de conditionnement manuel.
- Nettoyages allergènes. Passer du chocolat au lait au chocolat noir, ou d'un produit aux fruits à coque à un produit sans fruits à coque, impose un nettoyage allergènes validé avant la production suivante. Sur le chocolat, il s'agit en général d'un nettoyage à sec suivi d'une purge avec la masse suivante, et le chocolat de purge est une perte de qualité à compter.
- Micro-arrêts à l'emballeuse flow-pack. Une barre mal engagée ou une jonction de film coûte quelques secondes, de nombreuses fois par équipe. Voir le TRS d'une emballeuse flow-pack, ou les arrêts des ensacheuses verticales VFFS pour les bonbons en sachet.
- Arrêts au tempérage et au tunnel. Ils apparaissent sur le signal machine, mais un long tunnel peut masquer pendant plusieurs minutes un arrêt amont aux yeux de l'emballeuse.
- Casse et reprise. Les pièces cassées renvoyées au fondoir sont une perte de qualité, et une caméra peut compter ce qui arrive à la table de reprise.
Le point saisonnier n'est pas anecdotique. Aux États-Unis, les ventes des quatre grandes périodes saisonnières ont représenté 63,2 % du chiffre d'affaires 2025 du chocolat et de la confiserie dans les magasins suivis par Circana, selon le rapport State of Treating 2026 de la National Confectioners Association (EN). Dans le même rapport, 82 % des consommateurs américains interrogés veulent des produits de fête avec des emballages, des formes et des saveurs spéciaux. Beaucoup d'entre eux demandent leur propre boîte, leur propre plateau ou leur propre fourreau, et souvent davantage de conditionnement manuel.
Le point allergènes tient à l'équipement lui-même. La FDA américaine (EN) note que la plupart des chocolats noirs sont fabriqués sur des équipements qui servent aussi au chocolat au lait. Dans son enquête sur des chocolats noirs vendus comme sans produits laitiers, quatre produits sur 52 présentaient des teneurs en allergène du lait potentiellement dangereuses, et les quatre ont été rappelés.
Le nettoyage entre lait et noir est donc une étape de sécurité des aliments, pas un simple coup de chiffon. Donnez-lui sa propre catégorie dans vos données d'arrêts, au lieu de la noyer dans les arrêts divers. Beaucoup d'usines planifient aussi l'ordre de production, du clair au foncé et sans fruits à coque d'abord, pour limiter les changements. Nos pages sur la validation des changements de série allergènes et sur les standards de changement de format en PGC montrent comment raccourcir les changements sans rogner sur la sécurité.
Pour l'ensemble des PGC, l'étude True Cost of Downtime 2024 de Siemens (EN) a constaté que, sur les quatre secteurs étudiés, les PGC étaient le seul secteur où les heures perdues en arrêts non planifiés avaient augmenté depuis 2019, alors que l'automobile et l'industrie lourde avaient divisé les leurs par deux. Elle a aussi constaté que le coût total des arrêts par grande usine de PGC avait doublé sur la même période, pour atteindre un peu plus de 10 millions de dollars par an.
Pour les pertes au tempérage, au tunnel et en reprise, avec un exemple chiffré d'une équipe au moulage, lisez le TRS en confiserie et chocolaterie. Cette page reste centrée sur les caméras.
Où placer une caméra sur une ligne de chocolat
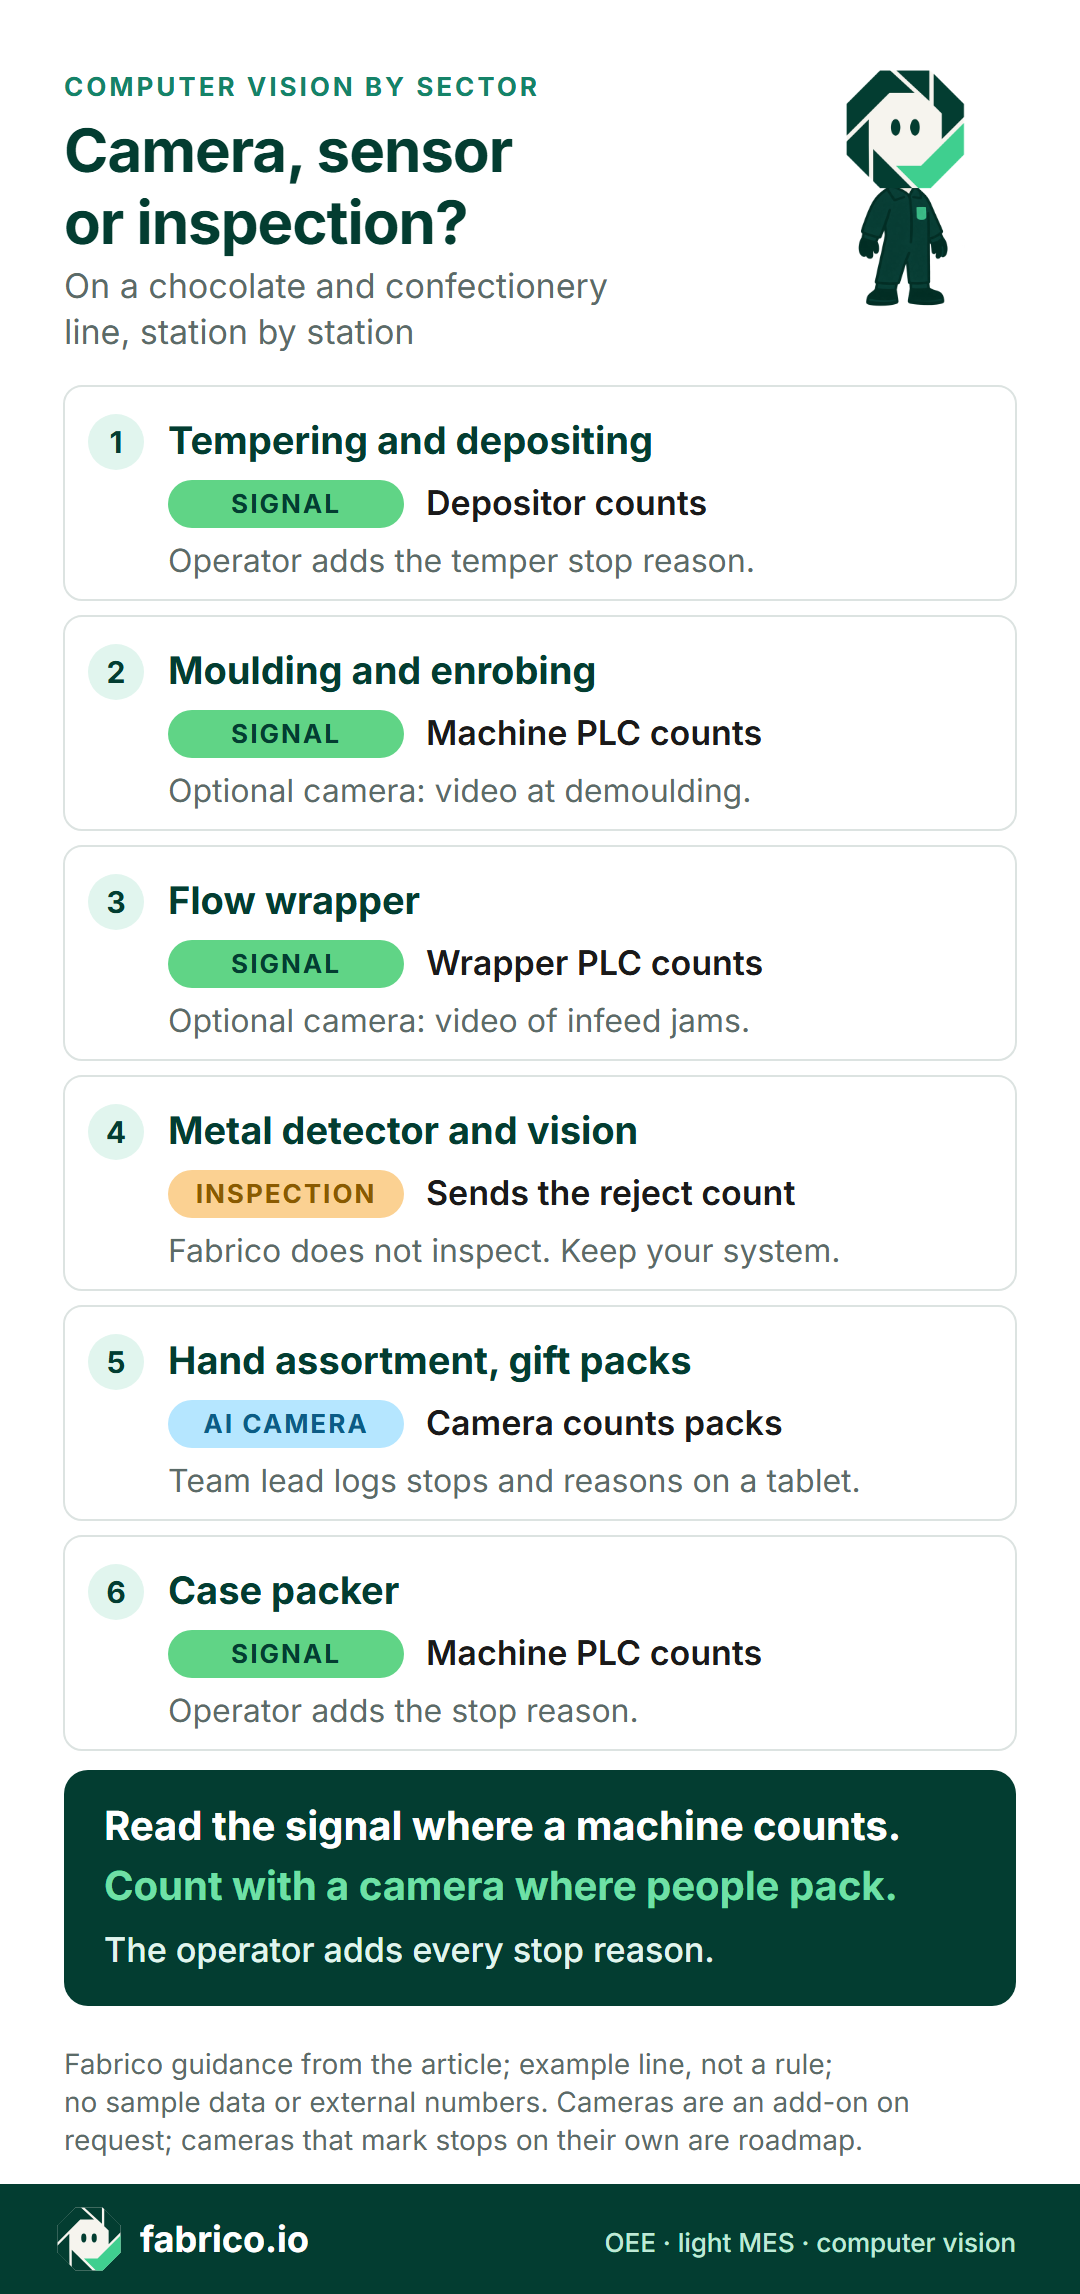
Voici une ligne type de tablettes et d'assortiments, avec la meilleure source de comptage à chaque poste. C'est un exemple, pas une règle.
Là où une machine compte déjà, lisez son signal. Là où des personnes conditionnent, comptez avec une caméra.
Sur un site de confiserie, les postes caméra sont faciles à repérer. Les sujets creux de Pâques et de Noël habillés d'aluminium à la main, le remplissage des calendriers de l'Avent, le montage des présentoirs prêts à la vente et la décoration manuelle des bonbons de chocolat (pralines) génèrent tous une production qu'aucun automate ne compte.
L'aluminium brillant, un produit foncé sur un tapis foncé et des pièces petites et rapides compliquent le comptage : testez-le avant de lui faire confiance. Le tableau fournisseurs ci-dessous explique comment.
Caméra, capteur ou opérateur : poste par poste
C'est cette décision qui fixe le nombre de caméras à acheter. Une caméra n'est pas meilleure qu'un signal. C'est la réponse là où il n'existe aucun signal.
| Poste | Comptage par | Rôle de la caméra | Rôle de la personne |
|---|---|---|---|
| Tempérage, dépose | Signal de la doseuse | En option : vidéo | Motif d'arrêt au tempérage |
| Moulage, enrobage | Automate de la machine | En option : vidéo au démoulage | Motif du changement de moules |
| Tunnel réfrigérant | Comptage de la machine suivante | En option : vidéo en sortie | Motif, par exemple trop chaud |
| Emballeuse flow-pack | Automate de l'emballeuse | En option : vidéo des bourrages à l'alimentation | Motif du changement de bobine de film |
| Assortiment manuel | Caméra | Compte les boîtes ou les plateaux | Motif des attentes |
| Coffrets cadeaux et saisonniers | Caméra | Compte les coffrets | Motif, changement de format |
| Table de reprise | Caméra ou saisie manuelle | Compte les boîtes reprises | Indique pourquoi |
| Encaisseuse | Automate de la machine | Rarement utile | Motif des arrêts |
Ne payez donc pas une caméra là où un signal propre existe, sauf si vous voulez la vidéo. Et chaque poste a toujours besoin d'une personne pour dire pourquoi il s'est arrêté.
Pour la logique machine par machine, lisez caméra ou capteur pour le TRS, machine par machine. Les postes manuels sont traités pas à pas dans le TRS d'un poste de conditionnement manuel.
Cartographiez votre propre ligne : apportez la liste de vos postes à une démo, et nous indiquerons où une caméra aide et où un signal suffit.
Exemple chiffré : un poste coffrets cadeaux, une équipe
Ces chiffres sont illustratifs, pour un poste saisonnier de coffrets cadeaux, et ne viennent pas d'un client. Quatre personnes conditionnent à la main des boîtes d'assortiment de 24 pièces. L'usine retient une cadence idéale de 4 boîtes par minute pour l'équipe.
L'équipe dispose de 450 minutes planifiées. Pendant un essai de caméra, l'équipe a aussi gardé sa fiche papier. Remplie en fin de poste, elle indiquait 1 300 boîtes et 30 minutes d'arrêts.
La caméra a compté 1 224 boîtes. Le chef d'équipe a saisi trois arrêts sur une tablette au moment où ils se produisaient, chacun avec son motif : 40 minutes d'attente de bonbons de chocolat venant du tunnel, 20 minutes de rupture de calages pour boîtes, et 30 minutes pour un changement de fourreau. Le comptage de la caméra ne montre aucune boîte conditionnée pendant ces trois intervalles, et la vidéo de n'importe laquelle de ces minutes s'ouvre depuis la chronologie de l'équipe. Aujourd'hui, c'est une personne qui saisit un arrêt à un poste manuel. Des caméras qui marquent les arrêts toutes seules figurent sur notre feuille de route.
Le calcul, étape par étape :
- Disponibilité : 450 minutes planifiées moins 90 minutes d'arrêts, il reste 360. 360 / 450 = 80,0 %.
- Performance : à 4 boîtes par minute, 360 minutes pouvaient produire 1 440 boîtes. La caméra en a compté 1 224. 1 224 / 1 440 = 85,0 %.
- Qualité : 36 boîtes sont parties en reprise pour une pièce erronée ou un coin écrasé, il reste 1 188 boîtes bonnes. 1 188 / 1 224 = 97,1 %.
- TRS : 80,0 % x 85,0 % x 97,1 % = 66,0 %, soit 1 188 boîtes bonnes sur un idéal de 1 800.
La fiche n'était pas fausse volontairement. Une attente de matière s'oublie facilement sur une fiche papier, parce que rien n'a cassé, et un comptage de boîtes en fin de poste est souvent une estimation. Notre page quand la caméra et la saisie de l'opérateur ne concordent pas explique comment régler ce type d'écart.
En euros, l'enjeu est clair. Avec un exemple de marge sur coûts variables de 1,50 € par boîte, les 612 boîtes bonnes qui manquent au poste par rapport à son idéal de 1 800 valent 918 € sur une seule équipe.
Le plus gros arrêt, 40 minutes d'attente de bonbons de chocolat, représente 160 boîtes, soit 240 €. C'est un problème amont, au tunnel ou à la ligne de moulage, pas à la table de conditionnement.
C'est la vraie valeur d'une caméra à un poste manuel. Elle place le hall de conditionnement sur la même chronologie que la ligne qui l'alimente : quiconque lit la chronologie peut alors relier une attente à la table des coffrets à l'arrêt du tunnel ou du moulage qui l'a provoquée.
Huit questions à poser à tout fournisseur de vision par ordinateur pour une ligne de confiserie
Posez les mêmes questions à chaque fournisseur, avec la même liste de postes. Un court essai sur un poste manuel permet de répondre à la plupart d'entre elles.
| Question | Comment vérifier la réponse |
|---|---|
| Que compte exactement la caméra à une table de conditionnement manuel ? | Des pièces, des boîtes ou des caisses ? Comptez à la main une vraie série de coffrets pendant dix minutes et comparez. Testez ensuite votre aluminium le plus brillant et votre produit le plus foncé sur le tapis le plus foncé, à pleine cadence. |
| Que faut-il pour qu'un nouveau coffret saisonnier soit compté ? | Apportez deux formats réels. Demandez qui paramètre un nouveau plateau ou un nouveau fourreau, et combien de temps cela prend. |
| Les comptages caméra et automate sont-ils sur une même chronologie ? | Demandez à voir un poste manuel et l'emballeuse qui l'alimente dans la même vue. |
| Qui ajoute le motif d'arrêt aujourd'hui ? | Demandez au fournisseur de séparer, par écrit, ce qui fonctionne aujourd'hui de ce qui relève de la feuille de route. |
| La vidéo est-elle conservée, et qui peut l'ouvrir ? | Demandez où elle est stockée, pendant combien de temps, et qui la voit. Les réglages par défaut varient selon les fournisseurs. |
| Comment les personnes restent-elles hors champ ? | Demandez à voir l'angle de la caméra sur une table de conditionnement, et ce que verront les instances représentatives du personnel (CSE ou équivalent). |
| Comment apparaissent les nettoyages allergènes ? | Faites passer un changement du lait au noir dans la démo. Est-ce du temps planifié, un arrêt ou une catégorie à part ? |
| Comment les rebuts de notre système d'inspection arrivent-ils dans le chiffre de qualité ? | Demandez quel signal transporte le nombre de rebuts, et testez-le avec un rebut connu. |
Le coût est la neuvième question. Les prix sont rarement publics, les nôtres non plus. Un devis dépend du nombre de lignes et de caméras, du montage, du réseau à chaque poste et de la formation. Donnez à chaque fournisseur la même liste de postes pour que les devis soient comparables.
Confidentialité, hygiène et instances représentatives du personnel
Une caméra au-dessus d'une table de conditionnement manuel voit des mains. Pour compter des boîtes, cela ne pose pas de problème, mais cela reste une caméra sur un lieu de travail. En Allemagne, le comité d'entreprise (Betriebsrat), là où il en existe un, a son mot à dire sur tout dispositif technique capable de surveiller le personnel, en vertu de l'article 87 de la loi allemande sur l'organisation des entreprises (Betriebsverfassungsgesetz). Plusieurs autres pays européens ont des règles similaires : mettez-vous donc d'accord avant d'installer la caméra.
- Visez le produit. Orientez la caméra vers la sortie ou la pile de boîtes terminées, pas vers les visages.
- Restituez par poste, pas par personne. Le TRS d'une table de coffrets cadeaux est un chiffre de poste. Écrivez-le noir sur blanc.
- Convenez de qui ouvre la vidéo, et quand. Par exemple, un chef d'équipe qui examine un arrêt précis, pas un responsable qui fait défiler toute la journée.
- Traitez la caméra comme tout objet proche du produit nu. Votre équipe qualité voudra sans doute inscrire le boîtier, l'objectif et les fixations au registre verre et plastiques durs, et les faire monter là où ils peuvent être nettoyés.
Notre page sur les caméras de ligne de production sans surveillance du personnel explique comment les usines mettent cela en place avec les instances représentatives du personnel.
Comment Fabrico procède
Fabrico est une plateforme cloud de logiciel TRS et de MES léger.
- Arrêts et comptages : ils proviennent du signal machine (automate, capteur ou compteur), sur des machines comme la doseuse, l'emballeuse et l'encaisseuse.
- Motifs d'arrêt : l'opérateur les ajoute sur la ligne, sur une tablette ou un téléphone.
- TRS et pertes : TRS, arrêts et pertes par ligne et par équipe, avec les pertes exprimées en argent. Sur le web, iOS et Android.
- Vos données : elles sortent par l'API REST, des webhooks, ou un export Excel et CSV.
- Module de vision par ordinateur, sur demande : des caméras IA comptent la production, y compris aux postes de conditionnement manuel et de coffrets cadeaux sans signal exploitable. Vous pouvez ouvrir la vidéo de la caméra pour n'importe quel moment sur la chronologie de l'équipe. Dans la configuration standard, la vidéo est diffusée à la demande, pas conservée dans Fabrico. Voir la vision par ordinateur pour le TRS.
- Feuille de route, pas encore disponible : des caméras qui marquent toutes seules les arrêts et les zones de bourrage, et une caméra qui propose un motif d'arrêt probable, à confirmer par l'opérateur.
- Ce n'est pas le rôle de Fabrico : le contrôle qualité du blanchiment, des pièces cassées, des codes ou des soudures. Gardez votre système d'inspection. Son nombre de rebuts peut alimenter le volet qualité du TRS par un signal.
- Planification et ordonnancement : posez-nous la question pendant la démo.
Les huit questions ci-dessus s'appliquent aussi à nous. Apportez une production saisonnière récente, et demandez-nous à quels postes nous ne mettrions pas de caméra.
Vous comparez les logiciels plus largement ? Consultez notre comparatif de logiciels MES et TRS.
Réserver une démo ou Nous contacter.
Les questions qui suivent souvent
Une caméra peut-elle contrôler la qualité du chocolat, comme le blanchiment ou les tablettes cassées ?
C'est le travail d'un système d'inspection, chez des fournisseurs comme Cognex, Keyence ou Mettler-Toledo. Les caméras de Fabrico comptent la production et n'inspectent pas le produit. Le nombre de rebuts du système d'inspection peut tout de même alimenter le volet qualité du TRS.
Faut-il une caméra sur l'emballeuse flow-pack ?
En général pas pour le comptage, car l'automate de l'emballeuse compte déjà. Une caméra à l'alimentation est utile si vous voulez voir ce qui s'est passé pendant une minute de bourrage. Pour les bonbons en sachet, voir les arrêts des ensacheuses verticales VFFS.
Combien de caméras faut-il sur une ligne de confiserie ?
Commencez par une caméra par poste manuel sans comptage exploitable, comme les tables d'assortiment ou de coffrets cadeaux. Ajoutez-en une là où vous avez besoin de voir ce qui s'est passé, par exemple à la sortie du tunnel. Notre guide combien de caméras par ligne couvre le reste.
Que se passe-t-il quand nous lançons un nouveau coffret saisonnier ?
Demandez à chaque fournisseur ce qu'il faut pour qu'une nouvelle boîte, un nouveau plateau ou un nouveau fourreau soit compté par la caméra, et qui fait ce travail. Testez-le avec deux formats réels lors d'un court essai.
La vidéo de la caméra est-elle conservée ?
Dans la configuration standard de Fabrico, la vidéo est diffusée à la demande et n'est pas conservée dans Fabrico. Vous l'ouvrez à partir du moment voulu sur la chronologie de l'équipe. Posez la même question à chaque fournisseur, car les réglages par défaut diffèrent.
Les caméras sur les tables de conditionnement vont-elles inquiéter l'équipe ?
Elles le peuvent, si personne ne les explique. Orientez la caméra vers les boîtes, restituez les résultats par poste plutôt que par personne, et convenez des règles avec les instances représentatives du personnel avant toute installation.
Qu'est-ce qui détermine le coût de la vision par ordinateur sur une ligne de confiserie ?
Surtout le nombre de postes qui ont besoin d'une caméra, le montage et le réseau à chacun d'eux, et la formation. Les prix ne sont pas publics, les nôtres non plus, alors demandez à chaque fournisseur de chiffrer les mêmes postes.
Envie de le voir sur votre ligne ? Réservez une démo.













Tuiles Fabrico réelles, données d'exemple.