


 Connexion
 Blog
Combien de caméras une ligne a-t-elle besoin pour l'OEE ?

Points clés
- Pas de nombre fixe. Le nombre suit les machines et la question à laquelle chaque caméra répond.
- Le goulot vient en premier : une minute perdue là-bas, c'est une production de ligne perdue.
- Ajoutez des caméras là où les signaux sont aveugles : postes manuels, anciennes machines sans PLC, et tables tampon.
- Évitez la caméra lorsqu'il existe un signal PLC propre.
- Notre ligne d'exemple de remplissage de neuf postes nécessite trois caméras.
Chiffres
- 28% des grands fabricants américains classent les systèmes de vision comme une priorité d'investissement numéro un ou deux pour les 24 prochains mois. (Deloitte, 2025)
- L'IA analytique et le machine learning sont intégrés dans près de 62% des cinq principaux cas d'usage des sites Lighthouse, et l'IA générative dans 23%, contre 9% en 2024. (World Economic Forum, 2026)
- 63% des cinq meilleures solutions présentées par les sites Lighthouse ont été déployées sur trois sites ou plus. (World Economic Forum, 2026)
Il n'existe pas de nombre fixe de caméras par ligne : commencez par une sur le goulot, puis ajoutez-en là où les signaux machine font défaut ou sont peu fiables. Lorsqu'un automate programmable (PLC) rapporte déjà des arrêts propres et des comptages, une caméra apporte peu.
Fabrico est une Manufacturing Performance Platform activée par la vision par ordinateur. Son logiciel OEE et light MES enregistre les arrêts automatiquement, valorise chaque perte en argent et affiche l'OEE en temps réel par ligne et par équipe. OEE signifie overall equipment effectiveness, et MES manufacturing execution system. Une machine se connecte via son PLC, un appareil Fabrico IoT (internet des objets) ou une caméra IA.
Comment déterminer combien de caméras une ligne nécessite ?
Donnez à chaque caméra une question, puis comptez les questions. Une caméra voit un champ de vision, dans une plage d'éclairage, pour un ensemble d'événements.
- Le produit bouge-t-il ici, ou la station est-elle arrêtée ?
- La machine est-elle âpre ou bloquée ?
- Combien d'unités sont passées à ce point ?
- Que s'est-il passé à ce point de bourrage ?
Si un signal machine répond déjà à la question, évitez la caméra. Sinon, ou si personne ne fait confiance au signal, la station est candidate. Classez les candidats par l'argent qu'ils perdent, goulot en premier.
Quand un signal PLC rend-il une caméra inutile ?
Lorsque le signal est propre et répond à votre question. La propre comparaison de Fabrico classe le timing PLC comme élevé et le timing vision comme modéré, et qualifie le fait d'utiliser les deux de "the common end state". Voir notre comparaison computer vision vs PLC.
Source la moins chère d'abord :
- Lire le PLC : état de fonctionnement, compteur et code d'erreur ; lire, jamais écrire.
- Prendre le signal de la tour : câblé en parallèle, sans changement du programme PLC.
- Ajouter un capteur : une pince ampèremétrique montre en marche ou au ralenti ; une cellule photo compte.
- Pointer une caméra là où aucun de ces éléments ne voit.
Un PLC a encore des angles morts. Son bit de fonctionnement peut indiquer "running" alors que le convoyeur est vide, donc une machine à court d'alimentation semble en activité. Et si l'outil OEE supprime les arrêts inférieurs à 60 secondes, les arrêts courts disparaissent dans la perte de vitesse.
Où une ligne a-t-elle besoin d'une caméra ?
- Postes manuels. Aucun signal machine ; une caméra peut compter les unités finies et voir quand le poste est immobile. Notre guide sur la vision par ordinateur OEE pour l'assemblage manuel couvre les limites.
- Vieilles machines sans PLC lisible. Un capteur peut suffire ; une caméra ajoute la séquence quand il faut expliquer des arrêts.
- Tables d'accumulation et tampons, où se décident les temps de rupture et de blocage. Une table vide devant le goulot signifie qu'il va être alimenté - vide ; une pleine derrière lui signifie qu'il va bloquer.
- Points de bourrage sur le goulot, comme la roue étoile d'alimentation d'un remplisseur. Voyez ce qu'enregistre une caméra sur une ligne de remplissage.
Une station derrière un grand tampon peut généralement attendre : le tampon absorbe ses arrêts courts.
Combien de caméras les lignes de remplissage, d'emballage et d'assemblage nécessitent-elles ?
Dispositions exemples, pas une règle :
- Ligne de remplissage (disposition exemple) : deux à quatre caméras. L'entrée du remplisseur, les tables tampon à côté du remplisseur, et tout ancien étiqueteur ou enrobeur sans contrôleur lisible.
- Ligne d'emballage (disposition exemple) : une à trois caméras. Aucune sur un ensacheuse avec un PLC fonctionnel ; une sur une table de conditionnement manuelle et une sur le tampon avant le conditionneur de caisses.
- Ligne d'assemblage manuelle (disposition exemple) : environ une par poste, ou une par deux postes partageant un champ de vision et une plage d'éclairage.
Ce qui change le nombre :
- Vitesse de la ligne. Sur les lignes rapides, comptez avec le PLC ou un capteur et utilisez des caméras pour les arrêts et le temps d'alimentation perdue. Testez chaque vue à la vitesse nominale maximale.
- Longueur de la ligne. Plus de convoyeurs et de tampons signifient plus d'endroits où se décident temps d'alimentation et de blocage. Couvrez d'abord les tampons à côté du goulot.
- IT. Chaque caméra a besoin d'un port réseau et d'alimentation, idéalement un câble, dans sa propre zone réseau. Voir exigences réseau pour caméras de ligne.
Le placement est une question séparée : voir placement des caméras et éclairage.
Exemple travaillé : combien de caméras une ligne de remplissage exemple nécessite-t-elle ?
Ligne exemple (chiffres illustratifs, pas un client). Une ligne d'eau compte neuf postes. Le bloc remplisseur et capsuleur est le goulot à 500 bouteilles par minute. La table d'alimentation contient 1 500 bouteilles, et la table devant le conditionneur de caisses a de la place pour 2 000.
D'abord, dimensionnez les deux tampons en minutes de remplisseur, en utilisant la loi de Little :
- Table d'alimentation : 1 500 / 500 = 3 minutes avant qu'un arrêt du dépalletiseur n'affame le remplisseur.
- Table du conditionneur de caisses : 2 000 / 500 = 4 minutes avant qu'un arrêt du conditionneur n'engendre un retour vers l'étiqueteuse puis le remplisseur.
Les niveaux de table décident si un arrêt du remplisseur est dû à l'alimentation, au blocage ou est autonome, donc les deux tables obtiennent une caméra :
| Poste | Source de données | Pourquoi | Caméras |
|---|---|---|---|
| Dépalletiseur | PLC | États propres ; 3 minutes de tampon protègent le remplisseur | 0 |
| Table d'alimentation | Caméra | Montre quand elle diminue, donc un arrêt du remplisseur sera lu comme alimenté et non comme panne | 1 |
| Remplisseur et capsuleur (goulot) | PLC + caméra | Le PLC est l'horloge et le compteur ; une caméra au-dessus de la roue étoile d'alimentation enregistre les arrêts courts | 1 |
| Étiqueteuse | PLC | Codes d'erreur lisibles | 0 |
| Table devant le conditionneur | Caméra | Pleine : l'étiqueteuse est sur le point de bloquer. Vide : le conditionneur est affamé | 1 |
| Conditionneur de caisses | PLC | Contrôleur moderne qui compte les caisses | 0 |
| Enrobeuse rétractable (années 1990) | Capteur | Pas de contrôleur lisible ; une pince ampèremétrique et une cellule photo donnent marche, arrêt et comptage | 0 |
| Palettiseur | PLC | États propres, loin du goulot | 0 |
| Table de reconditionnement | Opérateur | Quelques caisses endommagées par poste, saisies sur l'écran de ligne | 0 |
| Total : 9 postes | 5 PLC, 1 capteur, 1 opérateur | 3 |
Note méthode : Ligne exemple, chiffres illustratifs, pas un client. Chaque résultat ci‑dessus provient des entrées listées et de la formule indiquée avec elles, vous pouvez donc répéter le calcul avec les chiffres de votre propre ligne.
Résultat : 3 caméras pour 9 postes.
Une étiqueteuse sans contrôleur lisible et avec des bourrages fréquents mériterait une quatrième caméra. Un capteur de niveau fiable sur la table devant le conditionneur retirerait une.
Comment démarrer petit et ajouter des caméras plus tard ?
Commencez par un pilote sur une ligne, idéalement la ligne goulot, avec une base et une date de décision convenues à l'avance. Placez la première caméra là où l'argent est perdu et le signal est le plus faible, et ajoutez la suivante lorsque les données montrent des pertes que vous ne pouvez pas expliquer.
- Convenir avec l'équipe de ligne de l'apparence d'un arrêt dans chaque vue.
- Vérifier d'abord chaque comptage caméra par rapport à un comptage manuel.
- Pointer les caméras vers les produits et les machines : la caméra surveille le processus, pas la personne.
Avec Fabrico, les dispositifs sont connectés en environ un mois et le déploiement complet prend 3 à 4 mois. Chaque arrêt conserve son clip comme preuve, et l'opérateur confirme la raison d'une simple pression. Demandez à l'équipe technique où la vidéo est traitée et combien de temps les clips sont conservés.
Notre plan pilote Computer Vision OEE contient la checklist, et la page fonctionnalité Computer Vision OEE montre le produit. Il n'existe pas de plan gratuit et pas de paliers : chaque usine reçoit un devis.
Preuve d'une usine nommée : Ficosota a porté l'OEE usine de 53,1% à 59,6%, avec une bonne production en hausse de 23,2% par mois de juin à septembre 2026. Lire l'étude de cas Ficosota.
Toyota appelle jidoka "automation with a human touch" : la machine s'arrête en cas de problème, et une personne décide de la suite. (Toyota, Toyota Production System)
Foire aux questions
Ai-je besoin d'une caméra sur chaque machine ?
Non. Une machine avec un PLC fonctionnel n'en a généralement pas besoin : le contrôleur fournit un arrêt et un comptage propres. Les caméras vont là où le signal manque ou n'est pas fiable : postes manuels, vieilles machines, tables tampon et points de bourrage sur le goulot. Sur la ligne d'exemple ci‑dessus, trois caméras couvraient neuf postes.
Une caméra peut-elle couvrir deux postes ?
Oui, si les deux tiennent dans un même champ de vision sous le même éclairage, sans mains ni protections cachant le produit. Deux tables tampons courtes côte à côte peuvent partager une vue ; deux postes de part et d'autre d'une protection ne le peuvent pas. Testez la vue partagée à la pleine vitesse de la ligne.
La caméra ou le PLC doit-il compter la production ?
Quand un compteur PLC fonctionne, laissez‑le compter et utilisez la caméra pour les arrêts et le temps d'alimentation ou de blocage. À un poste manuel sans signal machine, la caméra peut compter les unités finies à la sortie. Vérifiez ce comptage d'abord auprès d'un comptage manuel.
Que nécessite chaque caméra supplémentaire de la part de l'IT ?
Un port réseau, l'alimentation et une place sur le réseau de l'usine, idéalement un câble dans sa propre zone. Demandez à l'équipe technique du fournisseur où la vidéo est traitée et combien de temps les clips sont conservés. Obtenez les deux réponses par écrit avant la première installation.

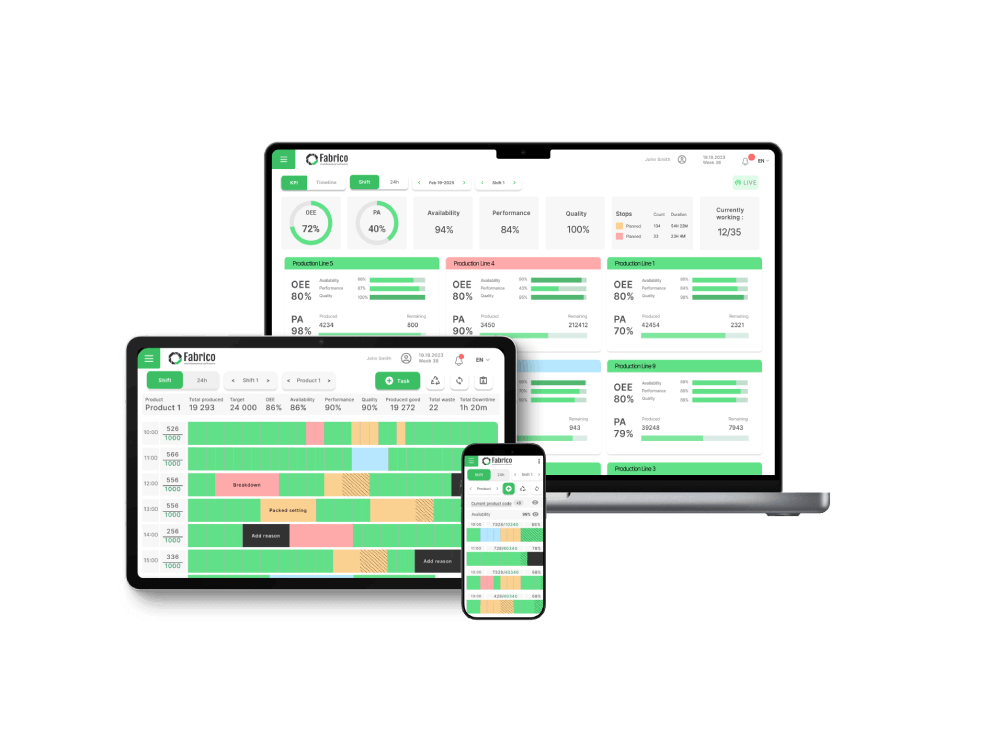








Tuiles Fabrico réelles, données d'exemple.