


 Вход
 Блог
Колко камери са нужни за линия за OEE?

Ключови изводи
- Няма фиксиран брой. Броят следва машините и въпроса, на който отговаря всяка камера.
- Теснното място е първо: загубена минута там означава загубено производство на линията.
- Добавяйте камери там, където сигналите са незрящи: ръчни станции, стари машини без PLC и буферни маси.
- Прескочете камерата там, където има чист PLC сигнал.
- Нашата примерна пълнеща линия от девет станции се нуждае от три камери.
По цифрите
- 28% от големите производители в САЩ поставят визионните системи като първи или втори приоритет за инвестиции за следващите 24 месеца. (Deloitte, 2025)
- Аналитичният AI и машинното обучение са внедрени в почти 62% от петте най-важни случая на употреба в Lighthouse сайтовете, а генеративният AI в 23%, спрямо 9% през 2024 г. (World Economic Forum, 2026)
- 63% от петте топ решения, представени от Lighthouse сайтовете, са били разширени до три или повече обекта. (World Economic Forum, 2026)
Няма фиксиран брой камери на линия: започнете с една на тесното място, след това добавяйте там, където машинните сигнали липсват или са ненадеждни. Където програмируемият логически контролер (PLC) вече отчита чисти спирания и броене, камерата допринася малко.
Fabrico е платформа за производителност в производството, базирана на компютърно зрение. Нейният OEE и лек MES софтуер регистрира спирането автоматично, оценява всяка загуба в пари и показва OEE на живо по линия и смяна. OEE означава обща ефективност на оборудването, а MES - система за изпълнение на производството. Машина се свързва чрез нейния PLC, устройството Fabrico IoT (интернет на нещата) или AI камера.
Как да пресметнете колко камери са необходими на линия?
Дайте на всяка камера по един въпрос, след това пребройте въпросите. Камерата вижда едно поле на видимост, в един диапазон на осветление, за набор от събития.
- Движи ли се продуктът тук, или станцията е спряла?
- Дали машината е обезхранена или блокирана?
- Колко единици са преминали този пункт?
- Какво се случи в тази точка на задръстване?
Ако машинният сигнал вече отговаря на въпроса, прескочете камерата. Ако не, или ако никой не вярва на сигнала, станцията е кандидат. Подредете кандидатите по парите, които губят, като първо разгледате тесното място.
Кога PLC сигнал прави камерата излишна?
Когато сигналът е чист и отговаря на вашия въпрос. Собственото сравнение на Fabrico оценява PLC времето като високо, а визионното време като умерено, и нарича използването и на двете "the common end state". Вижте нашето сравнение на компютърното зрение и PLC.
Най-евтиният източник първо:
- Четете PLC: състояние на работа, брояч и код за повреда; четете, никога не пишете.
- Подобрете сигнала от кула: свързан паралелно, без промяна в PLC програмата.
- Добавете сензор: токов скоба показва работа или празен ход; фотоелемент брои.
- Насочете камера там, където никой от тях не вижда.
PLC все още има слепи петна. Неговият бит за работа може да каже "running", докато конвейерът е празен, така че обезхранена машина да изглежда заета. И ако инструментът за OEE премахва спирания под 60 секунди, кратките спирания изчезват в загубата на скорост.
Къде на линията е нужна камера?
- Ръчни станции. Няма машинен сигнал; камерата може да брои завършените единици и да вижда кога станцията стои неподвижна. Нашето ръководство за компютърно зрение за OEE при ръчния монтаж обхваща ограниченията.
- Стари машини без четим PLC. Сензор може да е достатъчен; камерата добавя запис, когато спиранията трябва да се обяснят.
- Натрупване и буферни маси, където се решава времето за обезхранване и блокиране. Празна маса пред тесното място означава, че то ще бъде обезхранено; пълна маса зад него означава, че то ще се блокира.
- Точки на задръстване върху тесното място, като входната звездна шайба на пълнача. Вижте какво записва камерата на пълнеща линия.
Станция зад голям буфер обикновено може да изчака: буферът поема кратките й спирания.
Колко камери са нужни за пълнещи, опаковъчни и монтажни линии?
Примерни оформления, не правило:
- Пълнеща линия (примерно оформление): две до четири камери. Входът на пълнача, буферните маси до пълнача и всеки стар етикетчик или опаковач без четим контролер.
- Опаковъчна линия (примерно оформление): една до три камери. Нито една на пълнач с работещ PLC; една на ръчна маса за опаковане в кашони и една на буфера пред опаковача на кашони.
- Ръчна монтажна линия (примерно оформление): около една на станция, или една на две станции, които споделят поле на видимост и диапазон на осветление.
Какво променя броя:
- Скорост на линията. При бързи линии броете с PLC или сензор и използвайте камери за спирания и време на обезхранване. Тествайте всяко виждане при максималната номинална скорост.
- Дължина на линията. Повече конвейери и буфери означават повече места, където се решава времето за обезхранване и блокиране. Покрийте първо буферите до тесното място.
- ИТ. Всяка камера се нуждае от мрежов порт и захранване, идеално един кабел, в собствена мрежова зона. Вижте изискванията за мрежа на камера на линия.
Поставянето е отделен въпрос: вижте поставяне на камери и осветление.
Пример по стъпки: колко камери са нужни на примерна пълнеща линия?
Примерна линия (илюстративни числа, не клиент). Водна линия има девет станции. Блокът пълнач и капачкодържач е тясното място при 500 бутилки в минута. Входната маса съхранява 1 500 бутилки, а масата пред опаковача на кашони има място за 2 000.
Първо, оразмерете двата буфера в минути за пълнач, използвайки закона на Little:
- Входна маса: 1 500 / 500 = 3 минути преди спирането на депалетизатора да обезхрани пълнача.
- Маса пред опаковача на кашони: 2 000 / 500 = 4 минути преди спирането на опаковача да се върне към етикетчика и после към пълнача.
Нивата на масите решават дали спирането на пълнача е от обезхранване, блокиране или е самостоятелно, така че и двете маси получават камера:
| Станция | Източник на данни | Защо | Камери |
|---|---|---|---|
| Депалетизатор | PLC | Чисти състояния; 3 минути буфер защитават пълнача | 0 |
| Входна маса | Камера | Показва кога намалява, така че спирането на пълнача да се отчете като обезхранване, а не като повреда | 1 |
| Пълнач и капачкодържач (тясно място) | PLC + камера | PLC е часовникът и броячът; камера над входната звездна шайба записва кратките спирания | 1 |
| Етикетчик | PLC | Четими кодове за грешки | 0 |
| Маса пред опаковача на кашони | Камера | Пълна: етикетчикът ще блокира. Празна: опаковачът е обезхранен | 1 |
| Опаковач на кашони | PLC | Съвременен контролер, който брои кашоните | 0 |
| Сврнивателна обвивачка (от 1990-те) | Сензор | Няма четим контролер; токова скоба и фотоелемент дават работа, спиране и брой | 0 |
| Палетизатор | PLC | Чисти състояния, далеч от тесното място | 0 |
| Маса за препакетиране | Оператор | Няколко повредени кашона на смяна, въвеждани на екрана на линията | 0 |
| Общо: 9 станции | 5 PLC, 1 сензор, 1 оператор | 3 |
Бележка за метода: Примерна линия, илюстративни числа, не клиент. Всеки резултат по-горе идва от изброените входове и формулата показана с него, така че можете да повторите изчислението със собствените числа на вашата линия.
Резултат: 3 камери за 9 станции.
Етикетчик без четим контролер и с чести задръствания би заслужил четвърта камера. Доверен сензор за ниво на масата пред опаковача би премахнал една.
Как да започнете малко и да добавяте камери по-късно?
Започнете с пилот на една линия, идеално линията на тесното място, с базова стойност и договорена дата за решение предварително. Поставете първата камера там, където се губят пари и сигналът е най-слаб, и добавете следващата когато данните покажат загуби, които не можете да обясните.
- Съгласувайте как изглежда едно спиране във всяко виждане с екипа на линията.
- Проверете бройките на всяка камера срещу ръчно броене първо.
- Насочвайте камерите към продукта и машините: камерата наблюдава процеса, не човека.
С Fabrico устройствата се свързват за около един месец, а пълното разгръщане отнема 3 до 4 месеца. Всяко спиране запазва своя клип като доказателство, а операторът потвърждава причината с едно докосване. Попитайте техническия екип къде се обработва видеото и колко дълго се пазят клиповете.
Нашият план за пилот за компютърно зрение OEE има контролния списък, а страницата с функции за компютърно зрение OEE показва продукта. Няма безплатен план и няма нива: всяко предприятие получава оферта.
Доказателство от наименувано предприятие: Ficosota повиши фабричното OEE от 53.1% до 59.6%, с добро производство, увеличено с 23.2% на месец от юни до септември 2026 г. Прочетете казуса Ficosota.
Toyota нарича jidoka "automation with a human touch": машината спира при проблем и човек решава какво да се случи след това. (Toyota, Toyota Production System)
Често задавани въпроси
Трябва ли ми камера на всяка машина?
Не. Машина с работещ PLC обикновено не се нуждае от камера: контролерът дава чисто спиране и брой. Камерите отиват там, където сигналът липсва или не е доверен: ръчни станции, стари машини, буферни маси и точки на задръстване върху тесното място. На примерната линия по-горе три камери покриха девет станции.
Може ли една камера да покрие две станции?
Да, ако и двете се поберат в едно поле на видимост при един и същ диапазон на светлина, без ръце или защити да крият продукта. Две къси буферни маси една до друга могат да споделят виждане; две станции от противоположни страни на защита не могат. Тествайте споделеното виждане при пълната скорост на линията.
Трябва ли камерата или PLC да брои продукцията?
Когато PLC броячът работи, нека той брои и използвайте камерата за спирания и време на обезхранване или блокиране. На ръчна станция без машинен сигнал камерата може да брои завършените единици на изхода. Сравнете този брой първо с ръчно броене.
Какво трябва да осигури ИТ за всяка допълнителна камера?
Мрежов порт, захранване и място в мрежата на завода, идеално един кабел в собствена зона. Попитайте техническия екип на доставчика къде се обработва видеото и колко дълго се пазят клиповете. Получете и двата отговора писмено преди първата инсталация.
Свързани статии

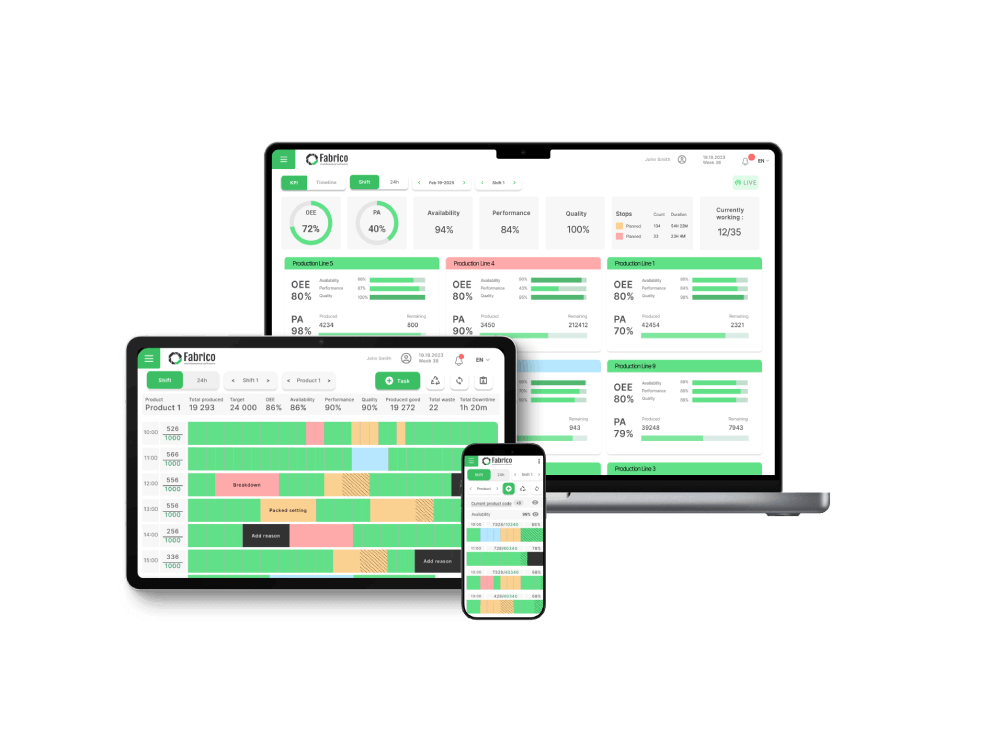








Реални плочки на Fabrico, примерни данни.