


 Zaloguj
 Blog
Ile kamer potrzebuje linia do OEE?

Najważniejsze wnioski
- Brak stałej liczby. Liczba zależy od maszyn i od pytania, na które odpowiada każda kamera.
- Butelka stoi pierwsza: utracona minuta tam to utracona wydajność linii.
- Dodaj kamery tam, gdzie sygnały są ślepe: stanowiska ręczne, stare maszyny bez PLC i stoły buforowe.
- Pomiń kamerę tam, gdzie istnieje czysty sygnał PLC.
- Nasza przykładowa linia napełniająca z dziewięcioma stanowiskami potrzebuje trzech kamer.
Dane liczbowe
- 28% dużych amerykańskich producentów ocenia systemy wizyjne jako pierwszorzędny lub drugorzędny priorytet inwestycyjny na najbliższe 24 miesiące. (Deloitte, 2025)
- Analyticzne AI i uczenie maszynowe są osadzone w niemal 62% z pięciu najważniejszych przypadków użycia w witrynach Lighthouse, a generatywne AI w 23%, w porównaniu z 9% w 2024 r. (World Economic Forum, 2026)
- 63% z pięciu najlepszych rozwiązań prezentowanych przez witryny Lighthouse zostało skalowanych do trzech lub więcej lokalizacji. (World Economic Forum, 2026)
Nie ma stałej liczby kamer na linię: zacznij od jednej przy wąskim gardle, potem dodawaj tam, gdzie brakuje sygnałów maszynowych lub są one zawodliwe. Tam, gdzie programowalny sterownik logiczny (PLC) już raportuje czyste zatrzymania i liczniki, kamera wnosi niewiele.
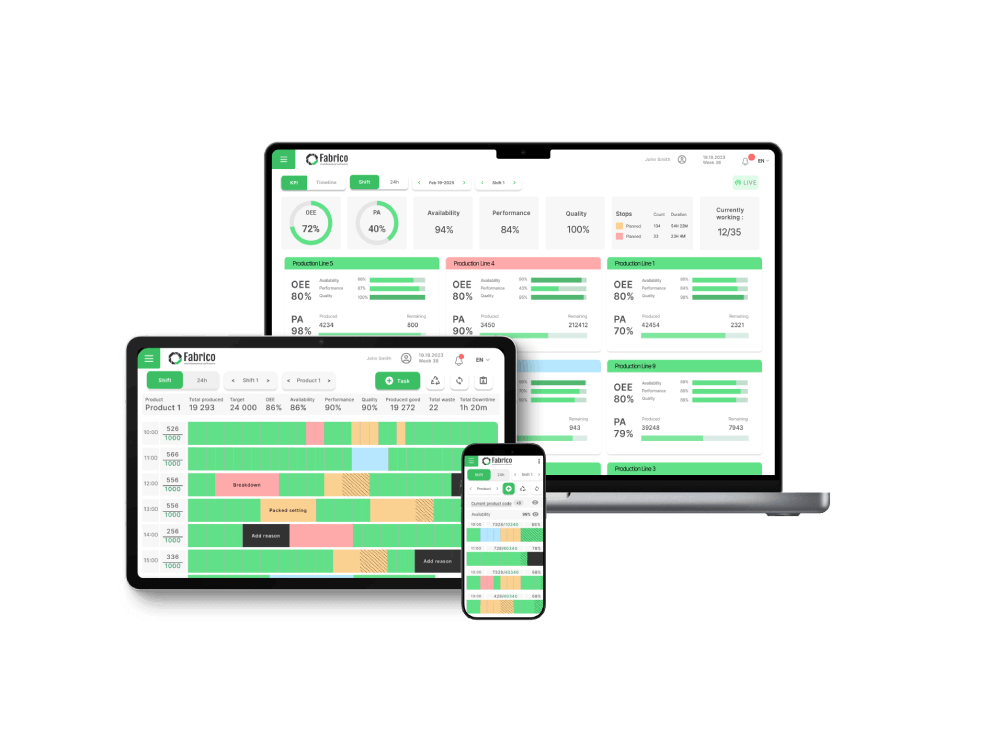
Fabrico to platforma poprawy wydajności produkcji wykorzystująca wizję komputerową. Jej oprogramowanie OEE i light MES rejestruje zatrzymania automatycznie, wycenia każdą stratę w pieniądzu i pokazuje OEE na żywo według linii i zmiany. OEE oznacza overall equipment effectiveness, a MES manufacturing execution system. Maszyna łączy się przez swój PLC, urządzenie Fabrico IoT (internet rzeczy) lub kamerę AI.
Jak określić, ile kamer potrzebuje linia?
Przypisz każdej kamerze jedno pytanie, potem policz pytania. Kamera widzi jedno pole widzenia, w jednym zakresie oświetlenia, dla zestawu zdarzeń.
- Czy produkt tu się porusza, czy stanowisko zatrzymało się?
- Czy maszyna jest głodna (starved) czy zablokowana?
- Ile jednostek przeszło ten punkt?
- Co się stało w tym miejscu zatoru?
Jeśli sygnał maszyny już odpowiada na pytanie, pomiń kamerę. Jeśli nie, lub jeśli nikt nie ufa sygnałowi, stanowisko jest kandydatem. Usuń kandydatów według strat pieniężnych, najpierw wąskie gardło.
Kiedy sygnał PLC sprawia, że kamera jest zbędna?
Gdy sygnał jest czysty i odpowiada na Twoje pytanie. Własne porównanie Fabrico ocenia timing PLC jako wysoki, a timing wizyjny jako umiarkowany i nazywa jednoczesne użycie obu "the common end state". Zobacz nasze porównanie computer vision vs PLC.
Najtańsze źródło najpierw:
- Odczytaj PLC: stan pracy, licznik i kod błędu; czytać, nigdy nie pisać.
- Przełącz sygnał wieży: podłączony równolegle, bez zmiany programu PLC.
- Dodaj czujnik: cęgowa miernika prądu pokazuje pracę lub bezczynność; fotokomórka liczy.
- Wyceluj kamerę tam, gdzie żadne z tych źródeł nie widzi.
PLC nadal ma martwe pola. Jego bit pracy może mówić "running", podczas gdy przenośnik jest pusty, więc maszyna głodna wygląda na pracującą. I jeśli narzędzie OEE usuwa zatrzymania poniżej 60 sekund, krótkie zatrzymania znikają w utracie prędkości.
Gdzie linia potrzebuje kamery?
- Stanowiska ręczne. Brak sygnału maszyny; kamera może policzyć skończone jednostki i zobaczyć, kiedy stanowisko stoi. Nasz przewodnik po computer vision OEE dla montażu ręcznego omawia ograniczenia.
- Stare maszyny bez czytelnego PLC. Czujnik może wystarczyć; kamera dodaje nagranie, gdy trzeba wyjaśniać zatrzymania.
- Akumulacja i stoły buforowe, gdzie decyduje się czas starvowania i blokowania. Pusty stół przed wąskim gardłem oznacza, że ono będzie głodne; pełny za nim oznacza, że będzie blokować.
- Miejsca zatorów na wąskim gardle, takie jak koło gwiazdowe podajnika napełniacza. Zobacz, co nagrywa kamera na linii napełniającej.
Stanowisko za dużym buforem zwykle może poczekać: bufor absorbuje jego krótkie zatrzymania.
Ile kamer potrzebują linie napełniające, pakujące i montażowe?
Przykładowe układy, nie reguła:
- Linia napełniająca (układ przykładowy): dwie do czterech kamer. Podajnik napełniacza, stoły buforowe obok napełniacza oraz każdy stary etykieciarz lub owijarka bez czytelnego kontrolera.
- Linia pakująca (układ przykładowy): jedna do trzech kamer. Brak na pakowaczu z działającym PLC; jedna na ręcznym stole pakowania do skrzynek i jedna na buforze przed maszyną do pakowania skrzynek.
- Ręczna linia montażowa (układ przykładowy): około jedna na stanowisko, lub jedna na dwa stanowiska, które dzielą pole widzenia i zakres oświetlenia.
Co zmienia liczbę:
- Prędkość linii. Na szybkich liniach licz z PLC lub czujnika i używaj kamer do zatrzymań i czasu głodzenia. Przetestuj każdy widok przy maksymalnej prędkości znamionowej.
- Długość linii. Więcej przenośników i buforów oznacza więcej miejsc, gdzie decyduje się czas głodzenia i blokowania. Najpierw pokryj bufory przy wąskim gardle.
- IT. Każda kamera potrzebuje portu sieciowego i zasilania, najlepiej jednego kabla, w swojej własnej strefie sieciowej. Zobacz wymagania sieciowe dla kamer liniowych.
Umieszczenie to odrębne pytanie: zobacz umieszczanie kamer i oświetlenie.
Przykład: ile kamer potrzebuje przykładowa linia napełniająca?
Linia przykładowa (liczby poglądowe, nie klient). Linia wodna ma dziewięć stanowisk. Blok napełniacza i zakręcacza jest wąskim gardłem przy 500 butelkach na minutę. Stół podawczy mieści 1 500 butelek, a stół przed pakowaczem ma miejsce na 2 000.
Najpierw oblicz dwa bufory w minutach napełniacza, stosując prawo Little'a:
- Stół podawczy: 1 500 / 500 = 3 minuty zanim zatrzymanie depaletyzatora pozbawi napełniacz produktu.
- Stół przed pakowaczem: 2 000 / 500 = 4 minuty zanim zatrzymanie pakowacza zacznie się cofać do etykieciarki, a potem do napełniacza.
Poziomy stołów decydują, czy zatrzymanie napełniacza to głodzenie, zablokowanie czy przyczyna wewnętrzna, więc oba stoły dostają kamerę:
| Stanowisko | Źródło danych | Dlaczego | Kamery |
|---|---|---|---|
| Depaletyzator | PLC | Czyste stany; 3 minuty bufora chronią napełniacz | 0 |
| Stół podawczy | Kamera | Pokazuje kiedy się kończy, więc zatrzymanie napełniacza jest czytane jako głodzenie, nie awaria | 1 |
| Napełniacz i zakręcacz (wąskie gardło) | PLC + kamera | PLC jest zegarem i licznikiem; kamera nad kołem gwiazdowym podajnika rejestruje krótkie zatrzymania | 1 |
| Etykieciarka | PLC | Czytelne kody błędów | 0 |
| Stół przed pakowaczem | Kamera | Pełny: etykieciarka wkrótce zablokuje. Pusty: pakowacz głodny | 1 |
| Pakowacz kartonów | PLC | Nowoczesny kontroler liczący kartony | 0 |
| Owijarka termokurczliwa (lata 90.) | Czujnik | Brak czytelnego kontrolera; cęgowy czujnik prądu i fotokomórka dają pracę, zatrzymanie i licznik | 0 |
| Paletyzator | PLC | Czyste stany, daleko od wąskiego gardła | 0 |
| Stół przepakowywania | Operator | Kilka uszkodzonych kartonów na zmianę, wpisywanych na ekranie linii | 0 |
| Razem: 9 stanowisk | 5 PLC, 1 czujnik, 1 operator | 3 |
Uwaga metodologiczna: Linia przykładowa, liczby poglądowe, nie klient. Każdy wynik powyżej pochodzi z wymienionych wejść i wzoru pokazanego przy nim, więc możesz powtórzyć obliczenie dla własnych danych linii.
Wynik: 3 kamery dla 9 stanowisk.
Etykieciarka bez czytelnego kontrolera i z częstymi zatorami zasługiwałaby na czwartą kamerę. Zaufany czujnik poziomu na stole przed pakowaczem usunąłby jedną.
Jak zacząć mało i dodać kamery później?
Zacznij od pilota na jednej linii, najlepiej linii wąskiego gardła, z bazą odniesienia i uzgodnioną z wyprzedzeniem datą decyzji. Umieść pierwszą kamerę tam, gdzie tracone są pieniądze i sygnał jest najsłabszy, i dodaj kolejną, gdy dane pokażą straty, których nie potrafisz wyjaśnić.
- Uzgodnij z zespołem linii, jak wygląda zatrzymanie w każdym widoku.
- Najpierw sprawdź liczbę z każdej kamery w porównaniu z ręcznym liczeniem.
- Skieruj kamery na produkt i maszyny: kamera obserwuje proces, nie osobę.
Z Fabrico urządzenia łączą się w około miesiąc, a pełne wdrożenie trwa 3 do 4 miesięcy. Każde zatrzymanie zachowuje swój klip jako dowód, a operator potwierdza przyczynę jednym stuknięciem. Zapytaj zespół techniczny, gdzie przetwarzane jest wideo i jak długo przechowywane są klipy.
Nasz plan pilota komputero-wizji OEE zawiera checklistę, a strona funkcji Computer Vision OEE przedstawia produkt. Nie ma darmowego planu ani poziomów: każda fabryka otrzymuje wycenę.
Dowód z nazwanego zakładu: Ficosota podniosła OEE całej fabryki z 53,1% do 59,6%, z dobrym wzrostem produkcji o 23,2% miesięcznie od czerwca do września 2026 r. Przeczytaj studium przypadku Ficosota.
Toyota nazywa jidoka "automation with a human touch": maszyna zatrzymuje się przy problemie, a osoba decyduje, co dalej. (Toyota, Toyota Production System)
Najczęściej zadawane pytania
Czy potrzebuję kamery przy każdej maszynie?
Nie. Maszyna z działającym PLC zwykle nie potrzebuje żadnej: kontroler zapewnia czyste zatrzymanie i liczenie. Kamery stosuje się tam, gdzie sygnału brakuje lub mu się nie ufa: stanowiska ręczne, stare maszyny, stoły buforowe i miejsca zatorów na wąskim gardle. Na przykładowej linii powyżej trzy kamery pokryły dziewięć stanowisk.
Czy jedna kamera może pokryć dwa stanowiska?
Tak, jeśli oba mieszczą się w jednym polu widzenia przy tym samym oświetleniu, bez rąk lub osłon zasłaniających produkt. Dwa krótkie stoły buforowe obok siebie mogą dzielić widok; dwa stanowiska po przeciwnych stronach osłony nie. Przetestuj wspólny widok przy pełnej prędkości linii.
Czy kamerа czy PLC powinny liczyć produkcję?
Gdzie licznik PLC działa, niech on liczy, a kamerę używaj do zatrzymań i czasu głodzenia lub blokowania. Przy stanowisku ręcznym bez sygnału maszyny kamera może zliczać gotowe jednostki na wylocie. Sprawdź to liczenie najpierw ręcznie.
Czego każda dodatkowa kamera potrzebuje od IT?
Portu sieciowego, zasilania i miejsca w sieci zakładu, najlepiej jednego kabla w własnej strefie. Zapytaj zespół techniczny dostawcy, gdzie przetwarzane jest wideo i jak długo przechowywane są klipy. Uzyskaj obie odpowiedzi na piśmie przed pierwszą instalacją.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.