


 Zaloguj
 Blog
Pomiar niemierzalnego: jak śledzić OEE na liniach montażowych z napędem ręcznym i hybrydowym

Najważniejsze wnioski
-
„Czarna skrzynka” pracy: Zautomatyzowane maszyny generują dane. Ludzie nie. Dla wielu producentów ręczne linie montażowe to czarne dziury danych, w których spada wydajność.
-
Wariancja czasu cyklu: Robot ma stały czas cyklu. Człowiek zmienia się w zależności od zmęczenia, nastroju i podaży. Pomiar tej wariancji jest kluczowy dla poprawy wydajności.
-
Przycisk „Stop”: Na linii ręcznej przestój to nie czerwone światło, to czekający pracownik. Oprogramowanie musi umożliwiać im łatwe rejestrowanie „Oczekiwania na materiał” lub „Oczekiwania na jakość”.
-
Rozwiązanie wizyjne: w jaki sposób komputerowe widzenie firmy Fabrico przekształca ręczne działania w cyfrowe punkty danych bez czujników.
W w pełni zautomatyzowanej fabryce OEE (Ogólna Efektywność Sprzętu) jest łatwe. Sterownik PLC informuje, kiedy maszyna pracuje i kiedy się zatrzymuje.
A co jeśli Twoją „Maszyną” jest zespół 10 osób składających urządzenia elektroniczne, pakujących zestawy prezentowe lub spawających ramy?
Dla kierowników ds. ciągłego doskonalenia i wiceprezesów ds. operacyjnych najtrudniejszymi obszarami do optymalizacji są linie manualne i hybrydowe.
Wiesz, że masz nieefektywności. Widzisz ludzi stojących dookoła. Widzisz zmienność między zmianą A a zmianą B. Ale nie masz danych, które by to potwierdziły.
Standardowe narzędzia OEE zawodzą w tym przypadku, ponieważ nie ma sterownika PLC, do którego można by się podłączyć. Nie można zainstalować czujnika na osobie.
Aby usprawnić produkcję ręczną, potrzebne jest inne podejście: digitalizacja procesów ludzkich.
Wyzwanie: Czym różni się ręczna OEE
W przypadku linii automatycznej „utrata wydajności” oznacza, że silnik zwolnił.
W przypadku linii ręcznej „Utrata wydajności” oznacza:
-
Mikro-oczekiwania: Operator czeka 5 sekund, aż przenośnik dostarczy część.
-
Marnotrawstwo ruchu: Operator musi sięgnąć zbyt daleko po śrubokręt.
-
Dokumentacja: Operator przerywa pracę, aby zapisać coś w schowku.
Jeśli ich nie zmierzysz, nie da się ich naprawić. Ale żądanie od operatorów, aby „zapisywali każdy postój”, to przepis na złe dane i rozgniewanych pracowników.
Strategia 1: Tablet „Cyfrowy Andon” (opinia operatora)
Pierwszym krokiem jest udzielenie operatorowi głosu.
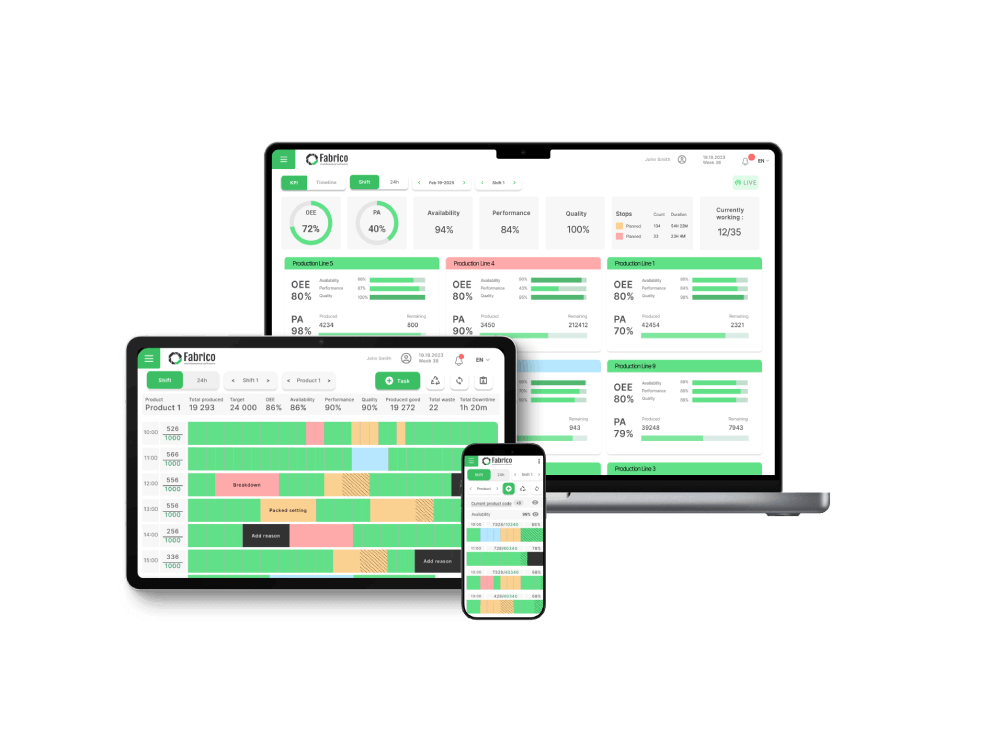
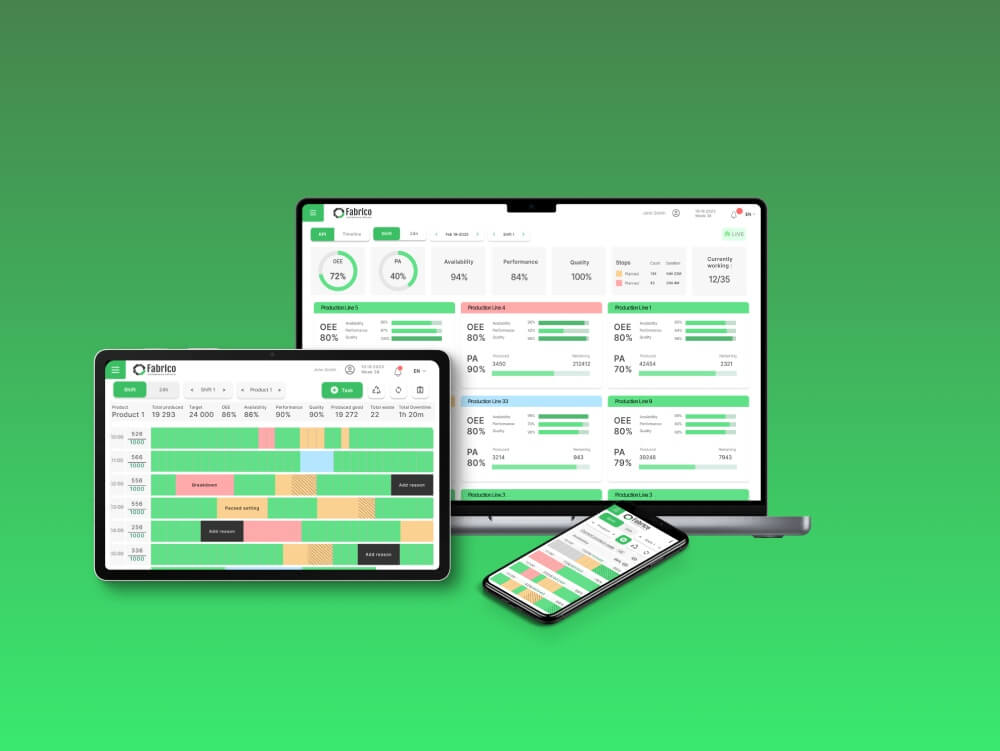
Na stanowisku należy wymienić papierową kartę ewidencyjną na tablet Fabrico .
-
Prawidłowe zliczanie: Operator naciska przycisk „Zakończ” (lub używa pedału/przycisku), aby zarejestrować jednostkę. Powoduje to obliczenie czasu cyklu w czasie rzeczywistym.
-
Przestój: Jeśli przestaną, klikają „Oczekiwanie na materiał”.
Rezultat: Od razu widać „puls” linii ręcznej. Widać, że Stacja 3 jest wąskim gardłem, ponieważ jest ona stale o 10 sekund wolniejsza od Stacji 2.
Strategia 2: Wizja komputerowa (pasywny obserwator)
Wymaganie od operatorów rejestrowania danych stwarza pewne trudności. Komputerowe widzenie je eliminuje.
Fabrico używa kamer do „obserwowania” stanowiska ręcznego. Sztuczna inteligencja jest szkolona w rozpoznawaniu cyklu pracy.
-
Czynność: Operator podnosi część -> Wykonuje montaż -> Umieszcza na taśmie.
-
Dane: Fabrico liczy to jako „1 cykl (45 sekund)”.
Jeśli operator odejdzie lub linia zatrzyma się, Fabrico zarejestruje „Przestój”.
Daje to liczniki i postoje bez czujnika na operatorze. Dokładność zależy od widoku z kamery, a przyczynę postoju nadal ktoś potwierdza. Przekształca ruch fizyczny w dane cyfrowe.
Strategia 3: Cyfrowe instrukcje pracy (standaryzacja człowieka)
Zmienność jest wrogiem OEE. Jeśli Tom zmontuje zestaw w 2 minuty, a Jerry zajmie mu 3 minuty, twoje planowanie legnie w gruzach.
W Fabrico można przechowywać pliki przy karcie maszyny. Jeśli potrzebujesz cyfrowych instrukcji roboczych (filmy/obrazy) na stanowisku, sprawdź to podczas demo.
Wspólne instrukcje pomagają Tomowi i Jerry'emu trzymać się tej samej kolejności. Zmniejsza to straty jakości (poprawki) i stabilizuje wskaźnik wydajności .
Streszczenie: Rozświetlanie ciemnej fabryki
Nie można zoptymalizować czegoś, czego nie widać.
Jeśli Twoje linie ręczne są „czarną skrzynką”, marnujesz swoją przepustowość.
Dzięki wykorzystaniu oprogramowania Fabrico do digitalizacji ręcznego przepływu pracy, zarówno za pomocą tabletów, jak i wizji komputerowej, zyskujesz taki sam wgląd w pracę swoich pracowników, jaki masz w przypadku maszyn CNC.
Przechodzisz od „anegdot” („Myślę, że czekają na części”) do dowodów („Czekali dziś na części 42 minuty”).
Chcesz zobaczyć swoją manualną wydajność?
Zobacz, w jaki sposób rozwiązanie Fabrico Computer Vision przekształca ruchy ręczne w dane OEE.
Zobacz, jak Fabrico łączy OEE i utrzymanie ruchu w jednej platformie.
Zaplanuj demoPowiązane artykuły


Najnowsze wiadomości z naszego bloga






