


 Anmeldung
 Blog
Das Unmessbare messen: Wie man die Gesamtanlageneffektivität (OEE) an manuellen und hybriden Montagelinien verfolgt

Wichtigste Erkenntnisse
-
Die „Black Box“ der Arbeit: Automatisierte Maschinen erzeugen Daten. Menschliche Arbeiter nicht. Für viele Hersteller sind manuelle Montagelinien Daten-Black-Boxen, in denen die Effizienz verkümmert.
-
Die Zykluszeitvarianz: Ein Roboter hat eine konstante Zykluszeit. Ein Mensch hingegen variiert je nach Müdigkeit, Stimmung und Materialverfügbarkeit. Die Messung dieser Varianz ist entscheidend für die Steigerung der Produktivität.
-
Der „Stopp“-Knopf: An einer manuellen Fertigungslinie ist Stillstand keine rote Ampel, sondern bedeutet, dass ein Mitarbeiter wartet. Die Software muss ihm eine einfache Möglichkeit bieten, „Warten auf Material“ oder „Warten auf Qualität“ zu protokollieren.
-
Die Vision-Lösung: Wie Fabricos Computer Vision manuelle Aktionen ohne Sensoren in digitale Datenpunkte umwandelt.
In einer vollautomatisierten Fabrik ist die Gesamtanlageneffektivität (OEE) einfach zu ermitteln. Die SPS (Speicherprogrammierbare Steuerung) signalisiert, wann die Maschine läuft und wann sie stoppt.
Was aber, wenn Ihre „Maschine“ ein Team von 10 Personen ist, die Elektronik montieren, Geschenksets packen oder Rahmen schweißen?
Für die Verantwortlichen für kontinuierliche Verbesserung und den Vizepräsidenten für operative Angelegenheiten sind manuelle und hybride Produktionslinien die am schwierigsten zu optimierenden Bereiche.
Sie wissen, dass es Ineffizienzen gibt. Sie sehen Mitarbeiter, die herumstehen. Sie sehen Unterschiede zwischen Schicht A und Schicht B. Aber Sie haben keine Daten, um die Gründe dafür zu belegen.
Standardmäßige OEE-Werkzeuge versagen hier, da keine SPS zum Anschluss vorhanden ist. Man kann keinen Sensor an einer Person anbringen.
Um die manuelle Produktion zu verbessern, benötigen Sie einen anderen Ansatz: die Digitalisierung des menschlichen Prozesses.
Die Herausforderung: Warum manuelle OEE anders ist
Bei einer automatisierten Fertigungslinie bedeutet „Leistungsverlust“, dass der Motor langsamer lief.
Bei einer manuellen Zeile bedeutet „Leistungsverlust“ Folgendes:
-
Mikro-Wartezeit: Der Bediener wartet 5 Sekunden, bis das Förderband das Teil bringt.
-
Bewegungsverschwendung: Der Bediener muss zu weit nach dem Schraubendreher greifen.
-
Dokumentation: Der Bediener unterbricht seine Arbeit, um in die Zwischenablage zu schreiben.
Was man nicht misst, kann man nicht beheben. Doch von den Bedienern zu verlangen, „jedes Mal zu protokollieren, wenn Sie anhalten“, führt unweigerlich zu fehlerhaften Daten und verärgerten Mitarbeitern.
Strategie 1: Das „Digital Andon“-Tablet (Feedback des Betreibers)
Der erste Schritt besteht darin, dem Bediener eine Stimme zu geben.
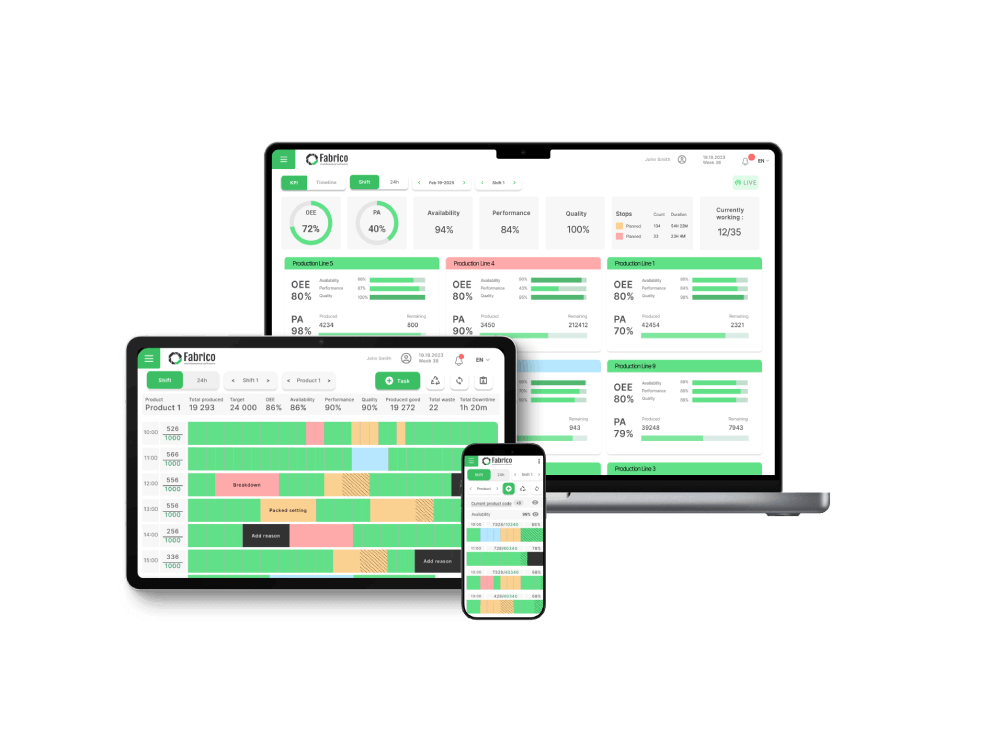
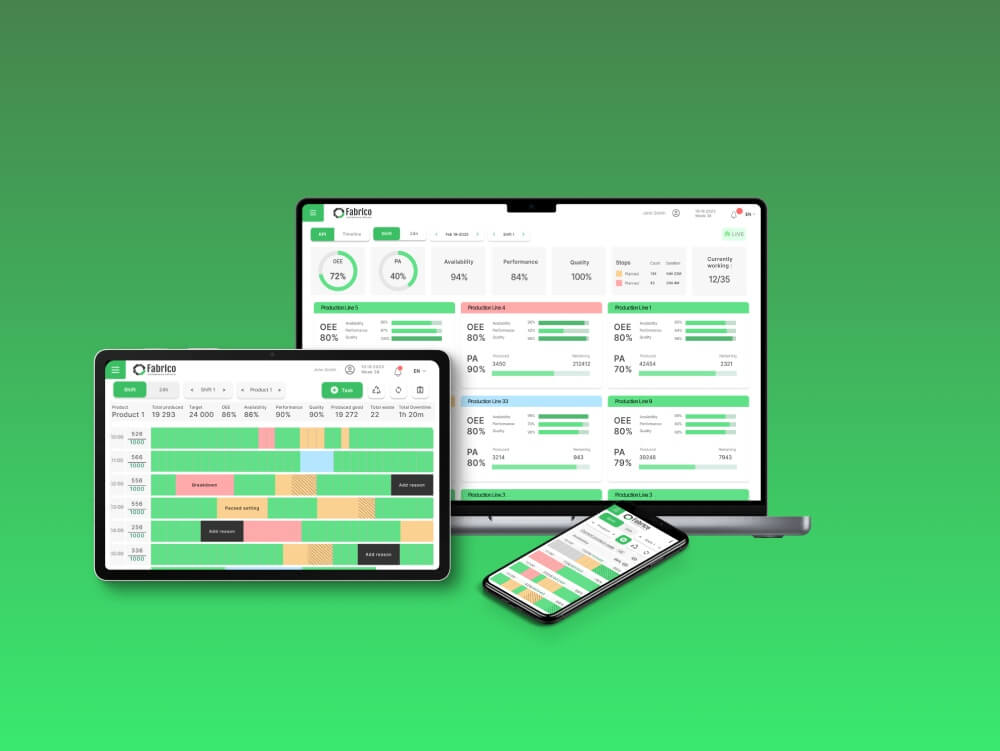
Ersetzen Sie am Bahnhof den Papier-Zählzettel durch ein Fabrico Tablet .
-
Korrekte Zählung: Der Bediener tippt auf „Fertig“ (oder benutzt ein Fußpedal/einen Knopf), um eine Einheit zu erfassen. Daraus wird die Zykluszeit in Echtzeit berechnet.
-
Ausfallzeit: Wenn sie anhalten, tippen sie auf „Warten auf Material“.
Das Ergebnis: Man erkennt sofort den „Herzschlag“ der manuellen Fertigungslinie. Man sieht, dass Station 3 der Flaschenhals ist, da sie konstant 10 Sekunden langsamer ist als Station 2.
Strategie 2: Computer Vision (Der passive Beobachter)
Die Aufforderung an die Bediener, Daten zu protokollieren, führt zu Reibungsverlusten. Computer Vision beseitigt diese.
Fabrico nutzt Kameras, um die manuelle Station zu „überwachen“. Die KI ist darauf trainiert, den Arbeitszyklus zu erkennen.
-
Aktion: Bediener nimmt Teil auf -> Führt Montage durch -> Legt auf das Förderband.
-
Daten: Fabrico zählt dies als "1 Zyklus (45 Sekunden)".
Wenn der Bediener den Betrieb verlässt oder die Produktionslinie zum Stillstand kommt, protokolliert Fabrico eine „Ausfallzeit“.
So erhalten Sie Zählwerte und Stillstände, ohne dass der Bediener einen Sensor trägt. Die Genauigkeit hängt vom Kamerabild ab, und die Ursache eines Stillstands bestätigt weiterhin ein Mensch. Es wandelt physische Bewegung in digitale Daten um.
Strategie 3: Digitale Arbeitsanweisungen (Standardisierung des Menschen)
Variabilität ist der Feind der Gesamtanlageneffektivität (OEE). Wenn Tom den Bausatz in 2 Minuten zusammenbaut und Jerry 3 Minuten braucht, ist Ihre Planung gescheitert.
Fabrico kann Dateien am Maschinendatensatz ablegen. Ob das für digitale Arbeitsanweisungen an der Station reicht, testen Sie in einer Demo.
Klare Anweisungen helfen Tom und Jerry, dieselbe Abfolge einzuhalten. Dies reduziert Qualitätsverluste (Nacharbeit) und stabilisiert die Leistungsrate .
Zusammenfassung: Die dunkle Fabrik erleuchten
Was man nicht sieht, kann man nicht optimieren.
Wenn Ihre manuellen Leitungen eine „Black Box“ sind, verschenken Sie wertvolles Potenzial.
Durch den Einsatz von Fabrico zur Digitalisierung des manuellen Arbeitsablaufs, entweder über Tablets oder Computer Vision, erhalten Sie die gleiche Transparenz über Ihre Mitarbeiter wie über Ihre CNC-Maschinen.
Sie gehen von "Anekdoten" (Ich glaube, sie warten auf Teile) zu Beweisen über (Sie haben heute 42 Minuten auf Teile gewartet).
Bereit, Ihre manuelle Effizienz zu testen?
Erfahren Sie, wie Fabricos Computer Vision manuelle Bewegungen in OEE-Daten umwandelt.
Sehen Sie, wie Fabrico OEE und Instandhaltung in einer Plattform vereint.
Vereinbaren Sie eine DemoVerwandte Artikel


Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.