


 Iniciar sesión
 Blog
¿Cuántas cámaras necesita una línea para OEE?

Puntos clave
- No hay un número fijo. El número sigue a las máquinas y a la pregunta que responde cada cámara.
- El cuello de botella va primero: un minuto perdido allí es producción de línea perdida.
- Añada cámaras donde las señales son ciegas: estaciones manuales, máquinas antiguas sin PLC y mesas buffer.
- Evite la cámara donde exista una señal PLC limpia.
- Nuestra línea de llenado de ejemplo de nueve estaciones necesita tres cámaras.
Por los números
- 28% de los grandes fabricantes estadounidenses sitúan los sistemas de visión como primera o segunda prioridad de inversión para los próximos 24 meses. (Deloitte, 2025)
- La IA analítica y el machine learning están integrados en casi el 62% de los cinco principales casos de uso de los sitios Lighthouse, y la IA generativa en 23%, frente al 9% en 2024. (World Economic Forum, 2026)
- 63% de las cinco principales soluciones que presentan los sitios Lighthouse se han escalado a tres o más sitios. (World Economic Forum, 2026)
No hay un número fijo de cámaras por línea: empiece con una en el cuello de botella y añada una donde falten señales de máquina o sean poco fiables. Donde un controlador lógico programable (PLC) ya informa paradas limpias y conteos, una cámara aporta poco.
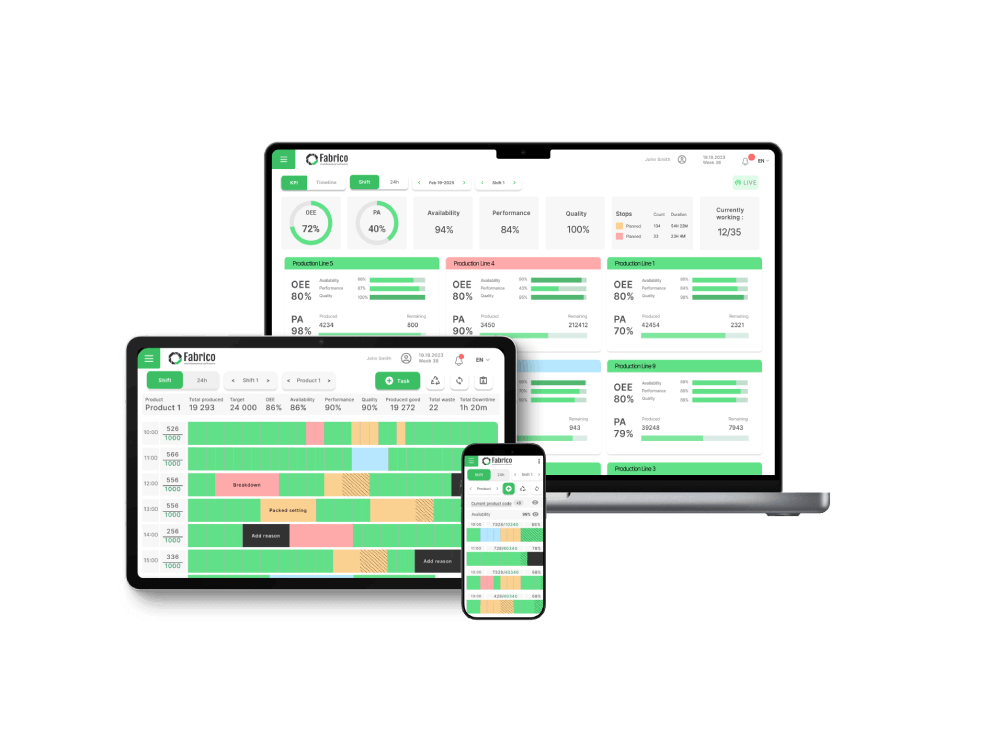
Fabrico es una plataforma de rendimiento de fabricación potenciada por visión por computador. Su software OEE y light MES registra las paradas automáticamente, valora cada pérdida en dinero y muestra el OEE en vivo por línea y turno. OEE significa overall equipment effectiveness, y MES manufacturing execution system. Una máquina se conecta a través de su PLC, un dispositivo Fabrico IoT (internet de las cosas) o una cámara AI.
¿Cómo se calcula cuántas cámaras necesita una línea?
Dé a cada cámara una pregunta, luego cuente las preguntas. Una cámara ve un campo de visión, en un rango de iluminación, para un conjunto de eventos.
- ¿Se mueve el producto aquí o la estación se ha detenido?
- ¿La máquina está hambrienta o bloqueada?
- ¿Cuántas unidades pasaron por este punto?
- ¿Qué ocurrió en este punto de atasco?
Si una señal de máquina ya responde a la pregunta, omita la cámara. Si no, o si nadie confía en la señal, la estación es candidata. Ordene los candidatos por el dinero que pierden, cuello de botella primero.
¿Cuándo hace innecesaria una cámara una señal PLC?
Cuando la señal está limpia y responde a su pregunta. La propia comparación de Fabrico califica la temporización del PLC como alta y la de visión como moderada, y llama a ejecutar ambos "the common end state". Vea nuestra comparación computer vision vs PLC.
Fuente más barata primero:
- Lea el PLC: estado de funcionamiento, contador y código de fallo; leer, nunca escribir.
- Tome la señal de la torre: cableada en paralelo, sin cambio de programa PLC.
- Añada un sensor: una pinza de corriente muestra funcionamiento o inactividad; un fotocélula cuenta.
- Coloque una cámara donde ninguno de estos pueda ver.
Un PLC aún tiene puntos ciegos. Su bit de funcionamiento puede decir "running" mientras la cinta está vacía, por lo que una máquina hambrienta parece ocupada. Y si la herramienta OEE descuenta paradas menores de 60 segundos, las paradas cortas desaparecen dentro de la pérdida de velocidad.
¿Dónde necesita una línea una cámara?
- Estaciones manuales. Sin señal de máquina; una cámara puede contar unidades terminadas y ver cuándo la estación está inmóvil. Nuestra guía sobre visión por ordenador OEE para montaje manual cubre los límites.
- Máquinas antiguas sin PLC legible. Un sensor puede ser suficiente; una cámara añade el clip cuando hay que explicar las paradas.
- Acumulación y mesas buffer, donde se decide el tiempo de hambruna y de bloqueo. Una mesa vacía delante del cuello de botella significa que se quedará sin producto; una llena detrás significa que se bloqueará.
- Puntos de atasco en el cuello de botella, como la rueda estrella de entrada de un llenador. Vea lo que registra una cámara en una línea de llenado.
Una estación detrás de un gran buffer suele poder esperar: el buffer absorbe sus paradas cortas.
¿Cuántas cámaras necesitan las líneas de llenado, empaque y montaje?
Distribuciones de ejemplo, no una regla:
- Línea de llenado (distribución ejemplo): dos a cuatro cámaras. La entrada del llenador, las mesas buffer junto al llenador, y cualquier etiquetadora o envolvedora antigua sin controlador legible.
- Línea de empaque (distribución ejemplo): una a tres cámaras. Ninguna en una embolsadora con PLC funcional; una en una mesa de embalaje manual y una en el buffer antes del empaquetador de cajas.
- Línea de montaje manual (distribución ejemplo): cerca de una por estación, o una por dos estaciones que compartan campo de visión y rango de iluminación.
Qué cambia el recuento:
- Velocidad de la línea. En líneas rápidas, cuente con el PLC o un sensor y use cámaras para paradas y tiempo de hambruna. Pruebe cada vista a la velocidad nominal máxima.
- Longitud de la línea. Más cintas y buffers significan más lugares donde se decide el tiempo de hambruna y de bloqueo. Cubra primero los buffers junto al cuello de botella.
- TI. Cada cámara necesita un puerto de red y alimentación, idealmente un cable, en su propia zona de red. Vea requisitos de red para cámaras de línea.
La colocación es otra cuestión: vea colocación y iluminación de cámaras.
Ejemplo trabajado: ¿cuántas cámaras necesita una línea de llenado de ejemplo?
Línea de ejemplo (números ilustrativos, no un cliente). Una línea de agua tiene nueve estaciones. El bloque llenador y tapador es el cuello de botella a 500 botellas por minuto. La mesa de entrada tiene 1.500 botellas y la mesa frente al empaquetador de cajas tiene espacio para 2.000.
Primero, dimensione los dos buffers en minutos de llenador usando la ley de Little:
- Mesa de entrada: 1.500 / 500 = 3 minutos antes de que una parada del despalletizador deje al llenador sin producto.
- Mesa del empaquetador de cajas: 2.000 / 500 = 4 minutos antes de que una parada del empaquetador provoque retroceso hasta la etiquetadora y luego al llenador.
Los niveles de mesa deciden si una parada del llenador es por hambruna, bloqueo o propia, así que ambas mesas reciben una cámara:
| Estación | Fuente de datos | Por qué | Cámaras |
|---|---|---|---|
| Despalletizador | PLC | Estados limpios; 3 minutos de buffer protegen al llenador | 0 |
| Mesa de entrada | Cámara | Muestra cuándo se queda baja, de modo que una parada del llenador se lea como hambruna, no como avería | 1 |
| Llenador y tapador (cuello de botella) | PLC + cámara | El PLC es el reloj y contador; una cámara sobre la rueda estrella de entrada graba las paradas cortas | 1 |
| Etiquetadora | PLC | Códigos de fallo legibles | 0 |
| Mesa frente al empaquetador de cajas | Cámara | Llena: la etiquetadora está a punto de bloquear. Vacía: el empaquetador está hambriento | 1 |
| Empaquetador de cajas | PLC | Controlador moderno que cuenta las cajas | 0 |
| Envolvedora retráctil (años 1990) | Sensor | Sin controlador legible; una pinza de corriente y una fotocélula dan marcha, paro y conteo | 0 |
| Paletizador | PLC | Estados limpios, lejos del cuello de botella | 0 |
| Mesa de reempaque | Operador | Algunas cajas dañadas por turno, registradas en la pantalla de línea | 0 |
| Total: 9 estaciones | 5 PLC, 1 sensor, 1 operador | 3 |
Nota del método: Línea de ejemplo, números ilustrativos, no un cliente. Cada resultado anterior proviene de las entradas listadas y de la fórmula mostrada con ellas, por lo que puede repetir el cálculo con los números de su propia línea.
Resultado: 3 cámaras para 9 estaciones.
Una etiquetadora sin controlador legible y con atascos frecuentes justificaría una cuarta cámara. Un sensor de nivel fiable en la mesa frente al empaquetador quitaría una.
¿Cómo empezar poco a poco y añadir cámaras después?
Empiece con un piloto en una línea, idealmente la línea del cuello de botella, con una línea base y una fecha de decisión acordada por anticipado. Ponga la primera cámara donde se pierden dinero y la señal es más débil, y añada la siguiente cuando los datos muestren pérdidas que no pueda explicar.
- Acepte con el equipo de línea cómo se ve una parada en cada vista.
- Compruebe cada conteo de cámara frente a un conteo manual primero.
- Apunte las cámaras al producto y a las máquinas: la cámara vigila el proceso, no a la persona.
Con Fabrico, los dispositivos se conectan en aproximadamente un mes y el despliegue completo toma 3 a 4 meses. Cada parada conserva su clip como evidencia, y el operador confirma la razón con un toque. Pregunte al equipo técnico dónde se procesa el vídeo y cuánto tiempo se guardan los clips.
Nuestro plan piloto de visión por computador OEE tiene la lista de comprobación, y la página de función Computer Vision OEE muestra el producto. No hay plan gratuito ni niveles: cada planta recibe una cotización.
Prueba de una planta nombrada: Ficosota elevó el OEE de toda la fábrica del 53.1% al 59.6%, con buen output subiendo un 23.2% al mes de junio a septiembre de 2026. Lea el caso Ficosota.
Toyota llama a jidoka "automation with a human touch": la máquina se detiene ante un problema y una persona decide qué sucede a continuación. (Toyota, Toyota Production System)
Preguntas frecuentes
¿Necesito una cámara en cada máquina?
No. Una máquina con un PLC en funcionamiento generalmente no necesita ninguna: el controlador proporciona una parada y un conteo limpios. Las cámaras van donde falta la señal o no se confía en ella: estaciones manuales, máquinas antiguas, mesas buffer y puntos de atasco en el cuello de botella. En la línea de ejemplo anterior, tres cámaras cubrieron nueve estaciones.
¿Puede una cámara cubrir dos estaciones?
Sí, si ambas caben en un campo de visión con el mismo rango de luz, sin manos ni protectores que oculten el producto. Dos mesas buffer cortas una al lado de la otra pueden compartir vista; dos estaciones a lados opuestos de una protección no. Pruebe la vista compartida a la velocidad máxima de la línea.
¿Debe contar la cámara o el PLC la producción?
Donde un contador PLC funciona, déjelo contar y use la cámara para paradas y tiempo de hambruna o bloqueo. En una estación manual sin señal de máquina, la cámara puede contar las unidades terminadas en la salida. Compruebe ese conteo primero con un conteo manual.
¿Qué necesita cada cámara adicional del departamento de TI?
Un puerto de red, alimentación y un lugar en la red de la planta, idealmente un cable en su propia zona. Pregunte al equipo técnico del proveedor dónde se procesa el vídeo y cuánto tiempo se guardan los clips. Obtenga ambas respuestas por escrito antes de la primera instalación.
Artículos relacionados

Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.