


 Iniciar sesión
 Blog
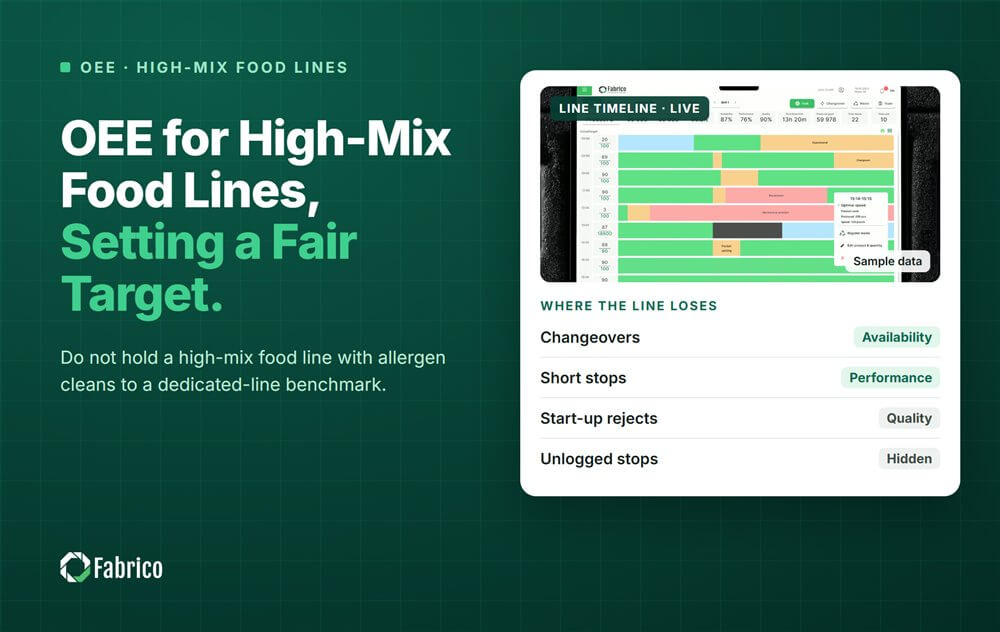
OEE para líneas alimentarias de alto mix: establecer un objetivo justo

Puntos clave
- El famoso objetivo del 85% proviene de "Introduction to TPM" de Nakajima (1984), basado en líneas de alto volumen con pocos cambios de formato.
- La mayoría de las plantas se sitúan más cerca del 60%. Una línea alimentaria de alto mix no está fallando solo por estar por debajo del 85%.
- Los cambios limitan la Disponibilidad en una línea de alto mix, y muchos incluyen limpiezas validadas.
- Fije el objetivo por línea, a partir de su propia línea base y de las pérdidas que puede controlar.
- Informe el OEE por SKU, para que los formatos que provocan más paradas destaquen.
Una línea alimentaria que cambia de producto tres veces al día, con limpiezas por alérgenos entre ellos, tiene un techo más bajo. No debería intentar alcanzar el OEE de una línea que ejecuta un producto toda la semana. Su objetivo justo proviene de su propia carga de cambios, de su propia línea base y de las pérdidas que puede controlar realmente.
Fabrico, OEE y software MES ligero con cámaras IA mide el OEE en vivo por línea y turno y valora cada pérdida en dinero. Eso hace posible comparar líneas por lo que pierden, no solo por un porcentaje.
¿Por qué 85% es el objetivo equivocado para una línea alimentaria de alto mix?
La cifra del 85% proviene del trabajo de Seiichi Nakajima en "Introduction to TPM", publicado en 1984. Sus raíces están en Japón en los años 70, en la automoción y en la producción discreta. Suele dividirse en 90% Disponibilidad, 95% Rendimiento y 99% Calidad.
Ese referente se construyó sobre líneas dedicadas de alto volumen que corrían un producto con pocos cambios. Engaña en líneas de alto mix con cambios por alérgenos. La mayoría de los fabricantes se sitúan más cerca del 60%. Un estudio de más de 3.500 máquinas en más de 50 países encontró picos de OEE entre 55 y 60%.
Por tanto, una línea alimentaria de alto mix bien gestionada puede estar muy por debajo del 85% y aun así funcionar bien. Nuestro resumen de referentes de OEE por industria muestra cuánto varían las cifras.
¿Cuánto limitan los cambios a una línea de alto mix?
Cada cambio se sitúa dentro del tiempo de producción planificado, por lo que reduce la Disponibilidad. En una línea de alto mix, solo los cambios establecen un techo que la línea nunca podrá superar, por buen funcionamiento que tenga entre ellos. Parte de cada cambio suele ser una limpieza validada, que no puede acortarse sin revalidación.
Ejemplo: dos líneas que funcionan igual de bien
Línea de muestra (números ilustrativos, no un cliente). Dos líneas tienen 960 minutos planificados al día cada una. Ambas pierden 40 minutos al día por averías, ambas funcionan al 92% de Rendimiento y 98% de Calidad. La línea A está dedicada a un producto. La línea B es de alto mix, con tres cambios al día de 60 minutos cada uno.
| Línea A, dedicada | Línea B, alto mix | |
|---|---|---|
| Minutos de cambio al día | 0 | 180 |
| Minutos de avería al día | 40 | 40 |
| Disponibilidad | 920 / 960 = 95.8% | 740 / 960 = 77.1% |
| OEE (x 92% x 98%) | 86.4% | 69.5% |
Las dos líneas se gestionan igual de bien. Toda la brecha de 16.9 puntos es tiempo de cambio. Incluso con cero averías, la línea B no podría superar 780 / 960 = 81.3% de Disponibilidad.
¿Dónde está la pérdida real de la línea B? Sus cambios promedian 72 minutos frente a un estándar de 60 minutos. Eso es 3 x 12 = 36 minutos por encima del estándar cada día.
A 200 unidades por minuto y un margen de USD 0.20 por unidad, un minuto perdido cuesta USD 40. En 250 días, las excedencias cuestan 36 x 250 x USD 40 = USD 360,000 al año (aprox. EUR 331,000).
Ese importe es el objetivo justo de la línea B. No afecta a una limpieza validada.
¿Cómo debe fijar un objetivo OEE justo?
- Mida una línea base firmada para la línea antes de fijar cualquier objetivo.
- Separe las pérdidas en lo que la validación corrige, como los ciclos de limpieza, y lo que controla el equipo: excedencias, esperas, averías, velocidad y rechazos.
- Apunte a la parte controlable, como reducir a la mitad los minutos por encima del estándar de cambio.
- Compare líneas por pérdidas en minutos y dinero, no solo por OEE.
- Revise el objetivo cuando cambie la mezcla de productos, porque el techo se mueve con ella.
Nuestra guía para fijar objetivos OEE por línea profundiza en el método.
¿Por qué informar el OEE por SKU en una línea de alto mix?
Un OEE de línea promediado sobre todos los productos oculta los dos o tres formatos que causan la mayoría de las paradas. Informe OEE y minutos de paro por SKU, usando la velocidad ideal adecuada para cada uno. Entonces el equipo puede ver qué cambio de producto o qué tamaño de envase cuesta más.
La velocidad también necesita atención. La velocidad nominal puede ser injusta para algunos SKUs, mientras que dejar que una línea funcione lentamente durante meses oculta una pérdida real. Acorde la velocidad ideal por SKU una vez y escríbala. Para más sobre reducir los minutos, lea nuestra guía sobre tiempo de cambio.
¿Qué errores cometen las plantas de alto mix con el OEE?
- Comparar una línea de alto mix con el referente del 85% de líneas dedicadas.
- Ocultar los cambios en el tiempo planificado sin estándar, de modo que las excedencias nunca aparecen.
- Informar OEE solo por línea, nunca por SKU.
- Recortar una limpieza validada por alérgenos para ganar OEE. Eso es una infracción de la seguridad alimentaria.
- Dejar que las mejoras de cambio se pierdan porque el nuevo trabajo estándar nunca se documentó.
¿Dónde encaja Fabrico?
Fabrico es una plataforma de rendimiento de fabricación con visión por ordenador. OEE y un MES ligero vienen primero, con un modelo de tiempo único para cada línea.
- Registro automático de paradas, de modo que cada cambio se cronometra a partir de la señal de la máquina.
- El operador confirma la causa con un toque, de modo que las limpiezas por alérgenos y los cambios de formato tienen sus propios códigos.
- Pérdidas ordenadas por dinero, de modo que las excedencias de cambio se valoran junto a las averías.
- OEE en vivo por línea y turno, y una vista única en todas las plantas.
Es la capa OEE de un MES ligero. Empiezas en una línea, con una línea base y una fecha de decisión acordada por adelantado. No hay plan gratuito y no hay niveles: cada planta recibe una cotización. Para más sobre producción de alto mix, vea nuestra guía high-mix, low-volume.
Preguntas frecuentes
¿Cuál es un buen OEE para una línea de producción alimentaria?
No hay un solo número. La mayoría de los fabricantes se sitúan más cerca del 60%, y un gran estudio encontró picos de OEE en 55 a 60%. Un objetivo justo para su línea proviene de su propia línea base, su mezcla de productos y las pérdidas que puede controlar, no de un referente general.
¿Es realista 85% de OEE para una línea de alto mix?
Rara vez. La cifra del 85% proviene del trabajo de Nakajima en 1984, basado en líneas de alto volumen con pocos cambios. Una línea que cambia de producto varias veces al día, con limpiezas entre ellos, pierde gran parte de su tiempo en cambios que no puede evitar.
¿Cómo afectan los cambios al OEE?
Los cambios están dentro del tiempo de producción planificado, por eso reducen la Disponibilidad. En una línea de alto mix fijan un techo: con tres cambios de 60 minutos en 960 minutos planificados, la Disponibilidad no puede superar el 81.3%. Controle los minutos por encima del estándar de cada cambio para encontrar la pérdida controlable.
¿Deben fijarse los objetivos OEE por línea o por planta?
Por línea. Las líneas con diferentes mezclas de productos, cargas de cambios y velocidades no pueden compartir un objetivo justo. Establezca el objetivo de cada línea a partir de su propia línea base. A nivel de planta, compare las líneas por pérdidas en minutos y dinero y sume minutos en lugar de promediar porcentajes.
¿Cómo comparar una línea de alto mix con una línea dedicada?
Compare lo que cada una pierde, no solo su OEE. Separe las pérdidas de cada línea en cambios, averías, velocidad y rechazos, en minutos y dinero. Dos líneas que funcionan igual de bien aún pueden diferir por muchos puntos de OEE solo por la carga de cambios.
Encuentre el objetivo justo de su línea
Traiga un mes de datos de cambios y paradas. Le mostraremos el techo de su línea y los minutos que puede ganar.
Artículos relacionados










Tarjetas reales de Fabrico, datos de ejemplo.