


 Iniciar sesión
 Blog
MES para platos preparados: quién gestiona pedidos, registros y datos de línea

En resumen: un MES para la producción de platos preparados tiene que seguir el ritmo de una planta que fabrica hoy lo que la distribución pidió ayer, en líneas de bandejas cuyo ritmo marcan las personas. Empiece por los datos de línea y el OEE en una línea de bandejas, y deje pedidos, recetas, lotes y etiquetas en los sistemas que ya los gestionan.
- La cocina elabora y enfría por lotes; la línea de bandejas monta y envasa con un equipo de operarios en la cinta de guarnecido manual.
- Pedidos, recetas, registros de cocción y enfriamiento, lotes y etiquetas suelen estar en el ERP, en un sistema de calidad o en un sistema de etiquetado, no en el MES.
- La carencia habitual está en la línea: por qué la línea 3 se quedó corta, cuánto duró cada cambio de receta y si los pedidos de hoy se terminarán.
- Fabrico es un MES ligero: paradas con motivos, conteos, OEE y pérdidas en dinero por línea y turno. La planificación de la producción está en su hoja de ruta, sin fecha de lanzamiento.
Son las 14:00 en una planta de platos preparados refrigerados. La línea 3 ha producido cuatro recetas desde las seis, y otras dos tienen que sellarse, enfajarse y encajarse antes de los camiones de la tarde. El planificador quiere saber si llegarán. El ERP lo sabrá mañana.
Esta página es para directores de planta y responsables de mejora continua de plantas de platos preparados refrigerados y congelados que están eligiendo un MES. Para las reglas de medición en la propia línea, lea OEE en la producción de platos preparados. Vendemos Fabrico, así que contraste lo que decimos como haría con las afirmaciones de cualquier proveedor.
Qué necesita de un MES una planta de platos preparados
Una planta de platos preparados tiene dos mitades que trabajan con relojes distintos.
- La cocina cuece arroz, pasta, salsas y proteínas por lotes, y después los enfría y los conserva. Su mundo son recetas, pesos, temperaturas en el núcleo, tiempos de enfriamiento y lotes.
- La línea de bandejas va desde el desapilador, pasando por las dosificadoras y la cinta de guarnecido manual, hasta la termoselladora, y después el control de peso y de metales, el enfajado y el encajado. Su mundo son bandejas por minuto, cambios de receta, tamaño del equipo y paradas.
Por encima de ambas está el ciclo de pedidos. Los platos refrigerados dejan poco margen para el stock, así que muchas plantas fabrican casi contra pedido: lo que el distribuidor pidió anoche se produce hoy, a menudo con varias recetas en una misma línea.
La Chilled Food Association del Reino Unido indica que la producción británica de alimentos refrigerados se reparte en 130 centros y pone en los lineales más de 15.000 alimentos distintos cada año. Esa cifra de la asociación sectorial abarca todos los alimentos refrigerados, no solo los platos preparados, pero muestra lo amplia que es la gama.
La temperatura añade un segundo reloj. La guía de temperatura de la asociación indica que los alimentos refrigerados están pensados para conservarse a 8 °C o menos, con un objetivo de 5 °C, y que en Inglaterra, Gales e Irlanda del Norte la regla de los 8 °C cubre los ingredientes en todas las fases de elaboración, con algunas excepciones. Los componentes que esperan en una cinta parada corren contra ese reloj.
La cocina tiene que hacerlo bien y demostrarlo; la línea de bandejas tiene que terminar los pedidos de hoy. Pocas plantas gestionan ambas cosas en un solo sistema.
Funciones MES en platos preparados y dónde suele estar cada una
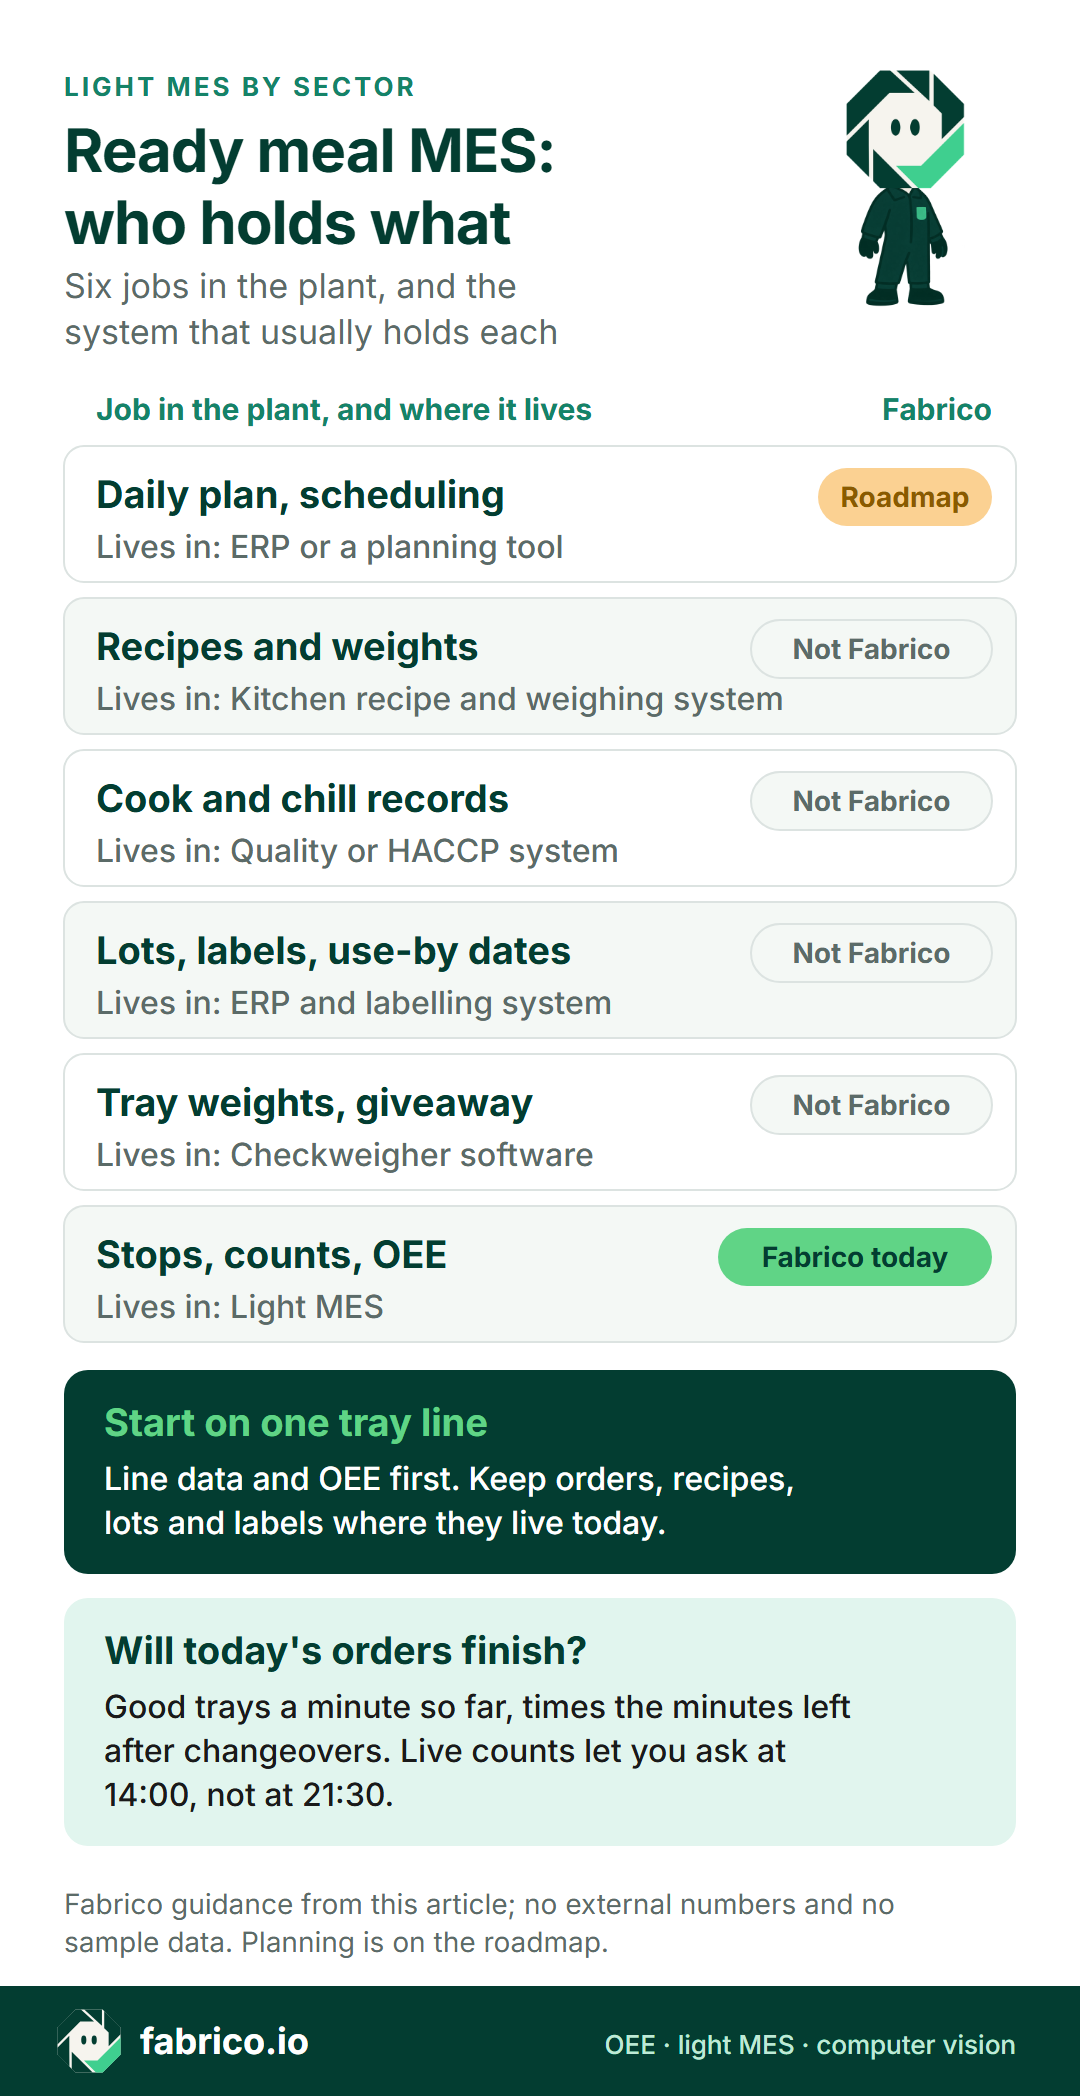
El modelo MESA enumera once funciones MES. En una planta de platos preparados se convierten en las tareas de la tabla. Lea primero la columna de la derecha: cada fila necesita un sitio que funcione hoy.
| Función | Qué hace en una planta de platos preparados | Dónde suele estar |
|---|---|---|
| Recepción de pedidos y plan diario | Convierte los pedidos de la distribución en una lista de producción para cada línea | ERP o una herramienta de planificación |
| Recetas y pesaje | Recetas de componentes, pesos y ajustes de las dosificadoras | Sistema de recetas y pesaje de la cocina |
| Registros de cocción y enfriamiento | Temperaturas en el núcleo y tiempos de enfriamiento en los puntos de control crítico | Sistema de calidad o APPCC (HACCP), registradores de datos |
| Trazabilidad de lotes | Vincula los lotes de componentes con las bandejas terminadas | Funciones de lotes del ERP, o un MES completo |
| Etiquetas y fechas de caducidad | La faja, los alérgenos y la fecha correctos en cada envase | Sistema de etiquetado vinculado al ERP |
| Pesos y sobrepeso | Pesos de las bandejas frente al peso declarado | Software de la controladora de peso |
| Equipo y horas | Quién está en cada puesto y durante cuánto tiempo | Control de presencia, el jefe de turno |
| Datos de línea y OEE | Paradas con motivos, conteos, OEE por línea, turno y receta | MES ligero |
Lotes. ¿Vende en Estados Unidos? La Food Traceability Rule de la FDA exige a las empresas que fabrican, procesan, envasan o almacenan alimentos de la lista que conserven datos clave de determinados eventos de seguimiento y que los entreguen a la FDA en un plazo de 24 horas desde la solicitud, o en el plazo acordado. La Food Traceability List incluye las ensaladas refrigeradas listas para consumir tipo delicatessen, como la ensalada de pasta, y la norma también cubre los alimentos que contienen un alimento de la lista como ingrediente, si ese ingrediente se mantiene en la misma forma, por ejemplo fresco. El Congreso ha ordenado a la FDA no exigir su cumplimiento antes del 20 de julio de 2028. Los registros de lotes deben estar en un sistema diseñado para la genealogía; consulte nuestro modelo de datos de trazabilidad de lotes.
Pesos. Según las normas británicas para productos envasados en el sistema del peso medio, la media no puede ser inferior al peso de la etiqueta, pocos envases pueden quedarse cortos en más del error por defecto tolerado y ninguno en más del doble. Para envases de 300 a 500 g ese error es del 3 %, es decir, 12 g en un plato de 400 g. Las dosificadoras dosifican por encima de 400 g para cumplir las normas, y la comida de más es sobrepeso (giveaway). Los pesos están en el software de la controladora de peso; consulte rechazos de la controladora de peso y calidad en el OEE.
Solo la última fila de la tabla es trabajo de un MES ligero. Nuestra guía de MES ligero muestra el reparto completo, y la ficha de abajo añade el papel de Fabrico.
Lo que el MES debe separar en una línea de platos preparados
Las reglas de pérdidas están en OEE en la producción de platos preparados; el MES tiene que mantener separados cinco tipos de tiempo.
Muchas series cortas
Los cambios de receta y las limpiezas de alérgenos validadas se repiten muchas veces al día, así que la línea rara vez alcanza el OEE de una línea dedicada; consulte objetivos de OEE justos para líneas alimentarias de alta variedad.
Esperas a la cocina
El MES necesita un código de falta de material con la cocina como causa, para los minutos en que la línea de bandejas espera un componente.
Marcha al ritmo del equipo
Cuando faltan personas en la cinta de guarnecido, un motivo de «equipo incompleto» mantiene visible como coste la marcha más lenta; consulte cómo cuenta el OEE la falta de un operario.
La termoselladora
Las roturas de film, los fallos de sellado y los atascos del desapilador suman muchas paradas cortas; nuestra guía de OEE para termoselladoras de bandejas entra en el detalle de la máquina.
Cambios de pedido de última hora
Un distribuidor aumenta un pedido a mediodía, o lo recorta, y la lista de producción cambia con la línea en marcha. La conexión con el ERP tiene que llevar la nueva cantidad a la pantalla de la línea y devolver al ERP las bandejas producidas, por receta. Si los datos de línea no pueden seguir el cambio, el informe de turno compara la producción de hoy con el plan de ayer.
Empiece por los datos de línea y el OEE en la línea de bandejas
La línea de bandejas es donde se ganan o se pierden los pedidos de hoy, y su termoselladora y sus dosificadoras suelen tener un PLC que se puede leer. Empiece por una línea de bandejas representativa.
- Punto de conteo: la termoselladora, o el puesto más lento si son las personas quienes marcan el ritmo.
- Receta en cada serie: desde el ERP o elegida por el operario, para leer ritmos y pérdidas por receta.
- Códigos de parada: cambio de receta, limpieza de alérgenos, espera a la cocina, equipo incompleto, fallo de la selladora, control de seguridad alimentaria. Lo bastante cortos para marcarlos con guantes.
- Puestos manuales: un conteo por cámara, o bandejas buenas y rechazadas registradas en una tableta, para que la cinta de guarnecido no sea un punto ciego.
- Paradas de seguridad alimentaria: codificadas y contabilizadas, nunca acortadas.
- Pérdidas en dinero: para poder comparar una limpieza de 45 minutos con veinte atascos de un minuto.
Ejemplo práctico: ¿se terminarán hoy los pedidos?
Cifras de ejemplo, no de una planta real. La línea 3 es una línea de bandejas de refrigerados con un ritmo ideal de 50 bandejas por minuto para su equipo estándar de ocho personas. Trabaja de 06:00 a 21:30, con una pausa de 30 minutos en cada mitad.
La mañana. De 06:00 a 14:00, el tiempo planificado es de 450 minutos. Tres cambios duraron 75 minutos frente a un estándar de 60: dos cambios de receta de 15 minutos y una limpieza de alérgenos de 30 minutos entre dos recetas similares. La línea produjo 15.000 bandejas buenas.
- OEE hasta ahora: 15.000 bandejas a 50 por minuto son 300 minutos de producción ideal, y 300 de 450 es un 66,7 %.
- Ritmo fuera de los cambios: 15.000 bandejas en 375 minutos son 40,0 bandejas buenas por minuto. Las paradas, las esperas a la cocina, el equipo incompleto y los rechazos se llevaron el resto.
La tarde. De 14:00 a 21:30, el tiempo planificado es de 420 minutos. Quedan dos cambios con sus tiempos estándar: un cambio de receta de 15 minutos y una limpieza completa de alérgenos de 45 minutos, de una receta con leche a una sin leche. Eso deja 360 minutos de marcha. Pedidos pendientes: 9.000 bandejas de la receta E y 6.600 de la receta F, es decir, 15.600 bandejas.
- Al ritmo de la mañana: 360 x 40,0 = 14.400 bandejas. A la línea le faltan 1.200 bandejas, unos 30 minutos de marcha.
- Si los cambios se alargan una cuarta parte, como los de la mañana: 75 minutos, 345 minutos de marcha y 13.800 bandejas. Entonces el déficit es de 1.800 bandejas.
La cuenta es sencilla. Lo que importa es cuándo puede hacerla. Con conteos en directo y paradas codificadas, el planificador ve el déficit a las 14:00 y aún tiene opciones: pasar parte de la receta F a la línea 2, buscar refuerzo para la cinta de guarnecido, llamar a la cocina o pactar ahora una entrega incompleta en lugar de hacerlo a las 21:30. Los códigos de parada indican qué palanca es real.
Para planificar con los ritmos que una línea ha demostrado de verdad, consulte planificar con ritmos demostrados.
MES ligero o MES completo para una planta de platos preparados
Un MES ligero cubre la mitad más cercana a la máquina, los datos de línea y el OEE, y deja los pedidos y la genealogía en el ERP. Elija según el problema que sufre cada día.
| Si el problema diario es | Empiece por | El papel de Fabrico |
|---|---|---|
| Nadie sabe decir por qué la línea 3 se quedó corta | Un MES ligero en una línea de bandejas | Es lo central |
| La lista de producción se rehace a mano cada mañana | Su ERP o una herramienta de planificación | Hoja de ruta, no disponible |
| Un simulacro de retirada lleva horas | Trazabilidad de lotes en el ERP, o un MES completo | Ninguno |
| Los auditores quieren registros electrónicos de cocción y enfriamiento | Un sistema de calidad o APPCC, o un MES completo | Ninguno |
| Una faja o una fecha equivocada llega a un envase | Un sistema de etiquetado y controles de etiquetas | Ninguno |
| Las dosificadoras regalan producto | Software de la controladora de peso y ajustes de las dosificadoras | Ninguno; los rechazos pueden alimentar la calidad |
Muchas plantas acaban con ambos: genealogía donde un distribuidor o la autoridad la exige, y datos de línea y OEE en todas las líneas de bandejas. Nuestra guía MES ligero frente a MES completo ofrece cuatro comprobaciones para decidir.
Traiga a una demo la lista de producción de un día y una semana de hojas de paradas, y le mostraremos qué filas puede cubrir Fabrico y cuáles no.
Siete preguntas para cualquier proveedor de MES para platos preparados
Pida a todos los proveedores, incluidos nosotros, que respondan por escrito, y ponga a prueba las respuestas en un piloto en una línea.
| Pregunta | Cómo comprobar la respuesta |
|---|---|
| ¿Cómo llega a la línea un cambio de pedido de última hora? | Cambie una cantidad en el sistema de pruebas de su ERP y cronometre cuánto tarda en llegar a la pantalla de la línea. |
| ¿Puede el ritmo ideal seguir a la receta y al equipo? | Pida ritmos por receta para un equipo estándar, y el equipo incompleto como pérdida de velocidad. |
| ¿Se imputan a la cocina las esperas que provoca? | Busque en el informe de pérdidas un código de falta de material con la cocina como causa. |
| ¿Cómo se cuentan los puestos manuales? | ¿Cámara, registro en tableta o nada? Compárelo con un conteo manual durante un turno. |
| ¿Cómo marca una parada un operario con guantes? | Observe a uno de sus operarios hacerlo en la cinta de guarnecido, en zona de alto riesgo (high care). |
| ¿Qué se queda en nuestro ERP? | Pregunte qué datos entran, cuáles vuelven y quién es responsable de la conexión. |
| ¿Qué está disponible y qué está en la hoja de ruta? | Pídalo por escrito, con una fecha para tener datos en directo en una línea. |
¿Aún compara plataformas en general? Nuestra guía de software OEE explica qué comparar.
Equipos, cámaras y el comité de empresa
Un software que mide una línea marcada por el ritmo del equipo puede dar la impresión de que mide al equipo. Mida la línea, nunca a la persona: presente los datos por línea, turno y receta, no por nombre, y avise a la plantilla antes de la puesta en marcha. En muchos países europeos, hable primero con el comité de empresa.
Si añade cámaras para contar bandejas en la cinta de guarnecido o en la enfajadora, encuádrelas sobre las bandejas. Nuestra página sobre visión artificial en la producción de platos preparados muestra dónde se justifica una cámara, y cámaras en la línea de producción sin vigilancia ofrece una lista de comprobación más completa.
Dónde encaja Fabrico
Fabrico es una plataforma en la nube de OEE y MES ligero. En una línea de platos preparados hace hoy lo siguiente:
- Datos de línea: paradas y conteos desde el PLC de la termoselladora o de la dosificadora, o desde un dispositivo IoT con sensores en máquinas más antiguas. Los motivos de parada los indica el operario, en una tableta o un teléfono.
- OEE y pérdidas: OEE, tiempos de parada y pérdidas por línea y turno, expresados en dinero, con microparadas detectadas a partir de la señal. La producción en directo muestra cuánto lleva fabricado cada línea en el turno. En web, iOS y Android.
- Cámaras: las cámaras con IA, un complemento bajo petición, cuentan la producción en pasos manuales como el guarnecido a mano y el enfajado, y usted puede abrir el vídeo de cualquier momento en la línea de tiempo del turno. En la configuración estándar, el vídeo se transmite cuando alguien lo abre y no se almacena en Fabrico.
- Su ERP y sus datos: una conexión con SAP u otro ERP, definida para cada cliente, además de una API REST, webhooks y exportación a Excel o CSV.
El mantenimiento está integrado, así que un técnico abre una orden de trabajo desde la parada, sobre la misma ficha de máquina. Dispositivos conectados en aproximadamente un mes; implantación completa en 3 a 4 meses.
Hoja de ruta, no disponible hoy: la planificación de la producción está en nuestra hoja de ruta, sin fecha de lanzamiento. Hoy Fabrico no elabora ni programa su plan: muestra lo que pueden hacer las líneas. También en la hoja de ruta del complemento de cámaras: sugerencias de motivo de parada a partir de la cámara, confirmadas por el operario.
Lo que Fabrico no hace: recetas y pesaje, registros de cocción y enfriamiento, lotes y genealogía, etiquetas y fechas de caducidad, estadísticas de sobrepeso e inspección. Todo eso se queda en sus sistemas de ERP, calidad, etiquetado y control de peso, y Fabrico no hace ninguna afirmación en materia de APPCC.
Vea el alcance completo en nuestra página de software MES y OEE y el complemento de cámaras en visión artificial de Fabrico para el OEE. Lecturas relacionadas: visión artificial en la fabricación de gran consumo (FMCG) y la guía principal, MES para la industria alimentaria.
Lo que se suele preguntar después
¿Qué hace un MES en una planta de platos preparados?
Dirige y registra la producción entre el ERP y las líneas: recetas, pesos y registros de cocción y enfriamiento en la cocina, y conteos, paradas, cambios de receta y OEE en la línea de bandejas. La mayoría de las plantas reparten estas tareas entre el ERP, un sistema de calidad y un MES ligero.
¿Necesitan las plantas de platos preparados un MES completo?
Solo cuando un distribuidor, un auditor o la ley exigen registros electrónicos de fabricación y de lotes que su ERP y sus sistemas de calidad no pueden llevar. Cuando la producción perdida es el principal coste, empiece por los datos de línea y el OEE en una línea de bandejas.
¿Puede un MES planificar los pedidos de platos preparados de mañana?
Algunas suites de MES completo y herramientas de planificación pueden hacerlo. La planificación de la producción está en la hoja de ruta de Fabrico, sin fecha de lanzamiento. Hoy Fabrico no elabora ni programa su plan: muestra lo que pueden hacer las líneas.
¿Gestiona Fabrico los lotes y las fechas de caducidad?
No. Los lotes, la genealogía, las etiquetas y las fechas de caducidad se quedan en su ERP y en su sistema de etiquetado. Fabrico registra qué hizo cada línea, cuándo se paró y por qué.
¿De dónde obtiene un MES los conteos en los puestos manuales?
De una cámara, como el complemento de cámaras con IA de Fabrico, que cuenta la producción en pasos manuales, o de bandejas buenas y rechazadas registradas en una tableta. Dónde colocar la cámara se explica en visión artificial en la producción de platos preparados.
¿Cuánto se tarda en empezar?
Este es el calendario de Fabrico. Dispositivos conectados en aproximadamente un mes; implantación completa en 3 a 4 meses. Pida lo mismo a cada proveedor, junto con lo que usted debe tener preparado.
¿Quiere verlo en una línea como la suya? Solicite una demo y traiga la lista de producción de un día de una línea de bandejas.
Artículos relacionados
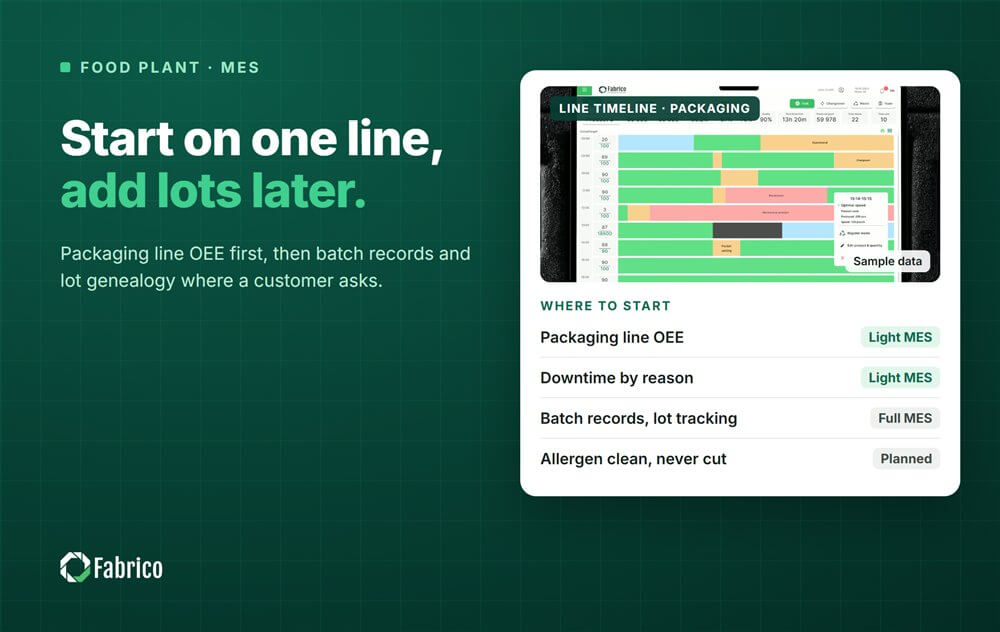







Tarjetas reales de Fabrico, datos de ejemplo.