


 Connexion
 Blog
MES pour la production de plats cuisinés : qui gère commandes, enregistrements et données de ligne

En bref : un MES pour la production de plats cuisinés doit suivre le rythme d’une usine qui fabrique aujourd’hui ce que les enseignes ont commandé hier, sur des lignes de barquettes cadencées par des opérateurs. Commencez par les données de ligne et le TRS (OEE) sur une ligne de barquettes, et laissez commandes, recettes, lots et étiquettes dans les systèmes qui les gèrent déjà.
- La cuisine cuit et refroidit par lots ; la ligne de barquettes assemble et conditionne, avec une équipe au tapis de garnissage.
- Commandes, recettes, enregistrements de cuisson et de refroidissement, lots et étiquettes se trouvent en général dans l’ERP, un système qualité ou un système d’étiquetage, pas dans le MES.
- La lacune habituelle se situe sur la ligne : pourquoi la ligne 3 n’a pas tout produit, combien de temps a pris chaque changement de recette, et si les commandes du jour seront terminées.
- Fabrico est un MES léger : arrêts avec motifs, comptages, TRS et pertes valorisées financièrement par ligne et par équipe. La planification de la production figure sur sa feuille de route, sans date de sortie.
Il est 14 h 00 dans une usine de plats cuisinés frais. Depuis 6 h 00, la ligne 3 a enchaîné quatre recettes, et deux autres doivent encore être operculées, fourreautées et mises en carton avant les camions du soir. Le planificateur veut savoir si la ligne y arrivera. L’ERP le saura demain.
Cette page s’adresse aux directeurs d’usine et aux responsables amélioration continue des usines de plats cuisinés frais et surgelés qui choisissent un MES. Pour les règles de mesure sur la ligne elle-même, lisez le TRS en production de plats cuisinés. Nous vendons Fabrico : vérifiez nos affirmations comme celles de n’importe quel éditeur.
Ce qu’une usine de plats cuisinés attend d’un MES
Une usine de plats cuisinés a deux moitiés qui tournent sur des horloges différentes.
- La cuisine cuit riz, pâtes, sauces et protéines par lots, puis les refroidit et les stocke. Son univers : recettes, poids, températures à cœur, temps de refroidissement et lots.
- La ligne de barquettes va du dépileur à l’operculeuse en passant par les doseuses et le tapis de garnissage manuel, puis au contrôle pondéral et à la détection de métaux, au fourreautage et à l’encaissage. Son univers : barquettes par minute, changements de recette, taille de l’équipe et arrêts.
Par-dessus les deux se trouve le cycle des commandes. Les plats frais laissent peu de place au stock, si bien que beaucoup d’usines produisent au plus près de la commande : ce que l’enseigne a demandé hier soir est fabriqué aujourd’hui, souvent plusieurs recettes sur une même ligne.
Au Royaume-Uni, la Chilled Food Association indique que la production britannique de produits frais réfrigérés compte 130 sites et met en rayon plus de 15 000 aliments différents chaque année. Ce chiffre d’organisation professionnelle couvre tous les produits frais, pas seulement les plats cuisinés, mais il montre l’étendue de la gamme.
La température ajoute une seconde horloge. Les recommandations de l’association sur la température précisent que les produits frais sont conçus pour être stockés à 8 °C ou moins, avec une cible de 5 °C, et qu’en Angleterre, au pays de Galles et en Irlande du Nord la règle des 8 °C s’applique aux ingrédients à tous les stades de la transformation, avec quelques exemptions. Les composants qui attendent devant un tapis arrêté sont soumis à cette horloge.
La cuisine doit bien faire et le prouver ; la ligne de barquettes doit terminer les commandes du jour. Rares sont les usines qui gèrent les deux dans un même système.
Les fonctions d’un MES pour plats cuisinés, et où chacune se trouve en général
Le modèle MESA recense onze fonctions MES. Dans une usine de plats cuisinés, elles deviennent les tâches ci-dessous. Lisez d’abord la colonne de droite : chaque ligne du tableau doit avoir un système qui fonctionne dès aujourd’hui.
| Fonction | Ce qu’elle fait dans une usine de plats cuisinés | Où elle se trouve en général |
|---|---|---|
| Prise de commandes et plan du jour | Transforme les commandes des enseignes en liste de production pour chaque ligne | ERP ou outil de planification |
| Recettes et pesée | Recettes des composants, poids et réglages des doseuses | Système de recettes et de pesée de la cuisine |
| Enregistrements de cuisson et de refroidissement | Températures à cœur et temps de refroidissement aux points critiques (CCP) | Système qualité ou HACCP, enregistreurs de données |
| Suivi des lots | Relie les lots de composants aux barquettes finies | Fonctions lots de l’ERP, ou MES complet |
| Étiquettes et DLC | Le bon fourreau, les bons allergènes et la bonne date sur chaque emballage | Système d’étiquetage relié à l’ERP |
| Poids et surdosage | Poids des barquettes par rapport au poids annoncé | Logiciel de la trieuse pondérale |
| Effectifs et heures | Qui est à quel poste, et pendant combien de temps | Gestion des temps, chef d’équipe |
| Données de ligne et TRS | Arrêts avec motifs, comptages, TRS par ligne, équipe et recette | MES léger |
Lots. Vous vendez aux États-Unis ? La Food Traceability Rule de la FDA demande aux entreprises qui fabriquent, transforment, conditionnent ou stockent des aliments listés de conserver des données clés pour des événements de traçabilité définis, et de les transmettre à la FDA dans les 24 heures suivant une demande, ou dans un délai convenu. La Food Traceability List inclut les salades traiteur prêtes à consommer réfrigérées, comme la salade de pâtes, et la règle couvre aussi les aliments qui contiennent un aliment listé comme ingrédient, si cet ingrédient reste sous la même forme, par exemple frais. Le Congrès a demandé à la FDA de ne pas l’appliquer avant le 20 juillet 2028. Les enregistrements de lots relèvent d’un système conçu pour la généalogie ; voir notre modèle de données de traçabilité des lots.
Poids. Selon les règles britanniques sur les produits préemballés pour le système de la moyenne, la moyenne ne doit pas être inférieure au poids indiqué sur l’étiquette, peu d’emballages peuvent présenter un manque supérieur à l’erreur maximale tolérée en moins, et aucun un manque supérieur au double de celle-ci. Pour les emballages de 300 à 500 g, cette erreur est de 3 %, soit 12 g pour un plat de 400 g. Les doseuses sont réglées au-dessus de 400 g pour rester dans les règles, et la matière en plus est du surdosage. Les poids se trouvent dans le logiciel de la trieuse pondérale ; voir rejets de trieuse pondérale et qualité dans le TRS.
Seule la dernière ligne du tableau relève du MES léger. Notre guide du MES léger montre la répartition complète, et la fiche ci-dessous ajoute la part de Fabrico.
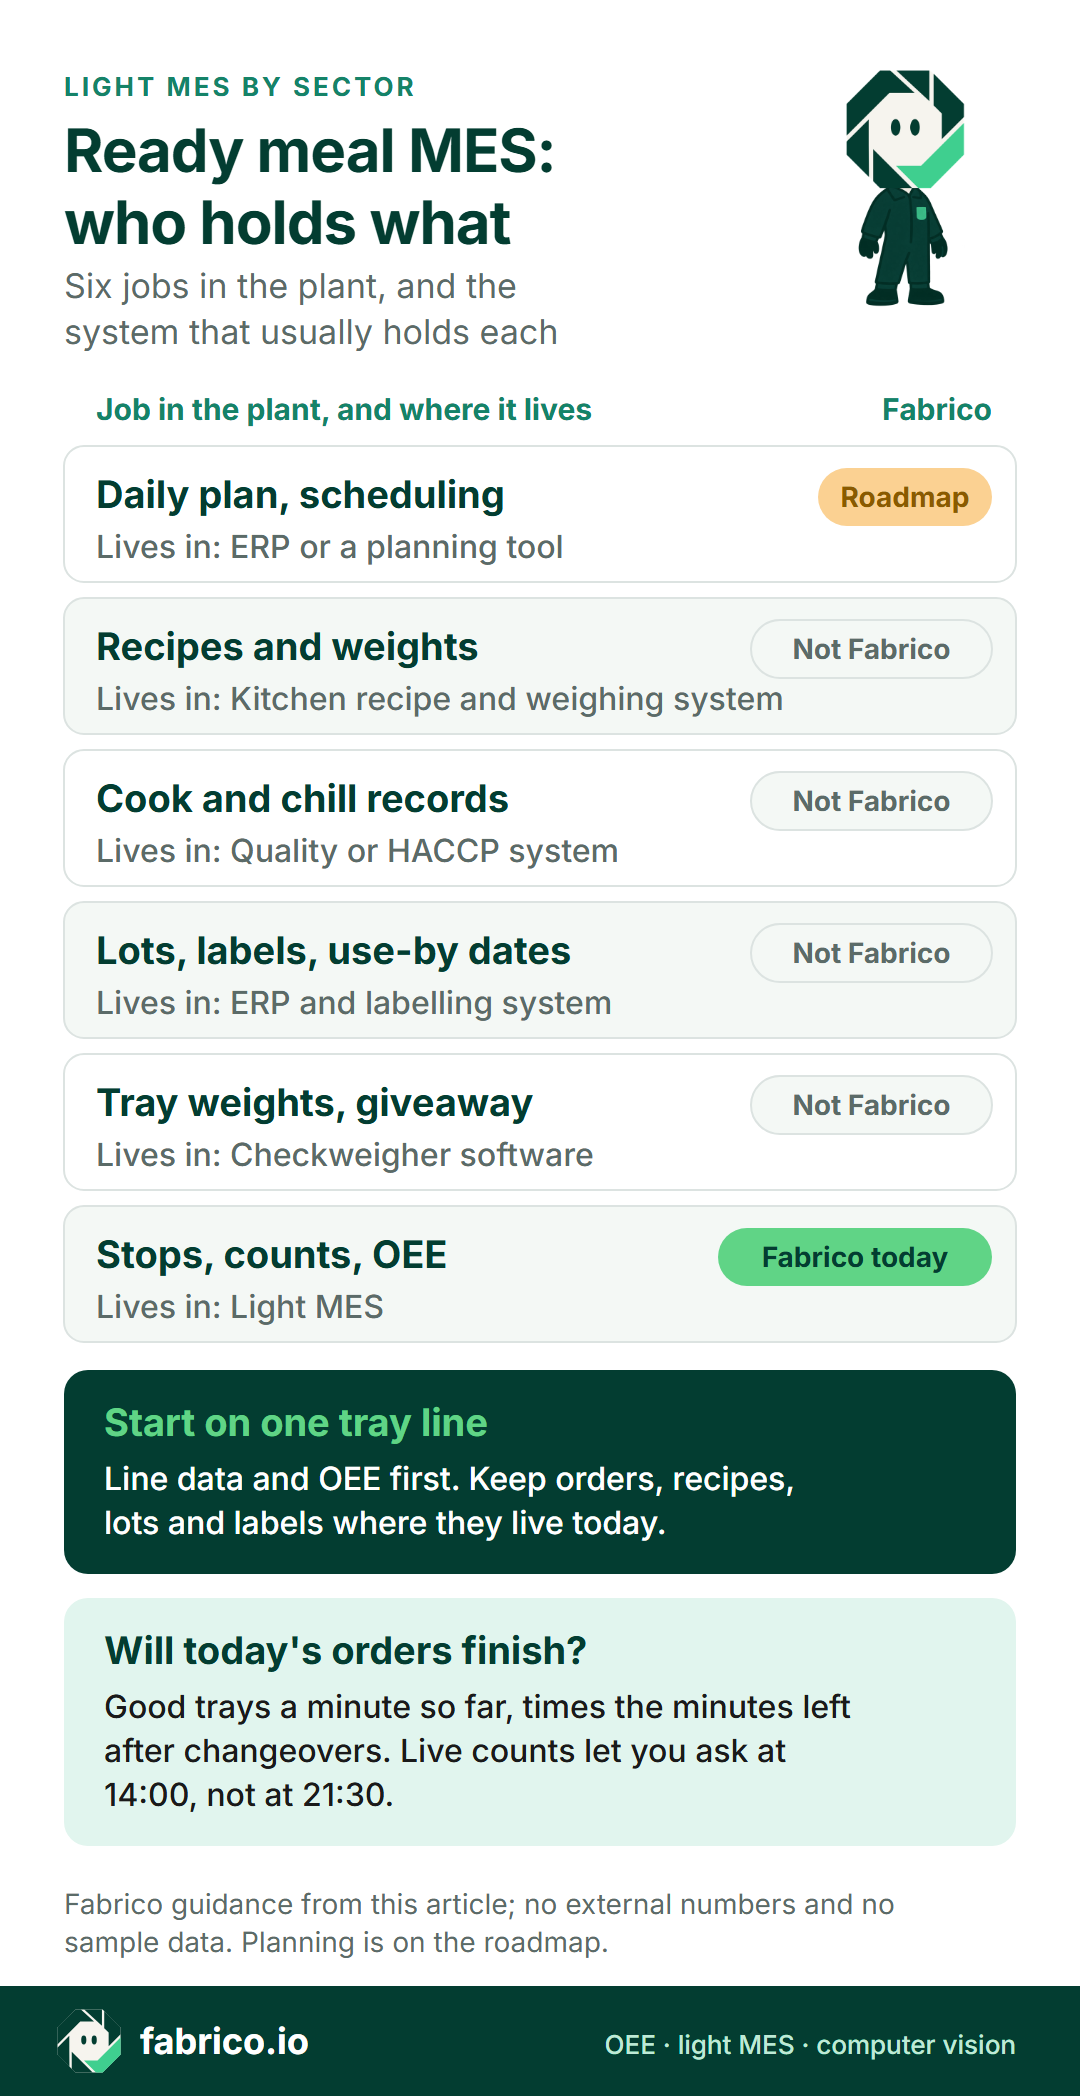
En résumé : plan du jour dans l’ERP (Fabrico : feuille de route), recettes, cuisson et refroidissement, lots, étiquettes et poids dans leurs propres systèmes, arrêts, comptages et TRS dans Fabrico dès aujourd’hui.
Ce que le MES doit distinguer sur une ligne de plats cuisinés
Les règles de pertes elles-mêmes sont décrites dans le TRS en production de plats cuisinés ; le MES doit séparer cinq types de temps.
De nombreuses séries courtes
Les changements de recette et les nettoyages allergènes validés reviennent plusieurs fois par jour, si bien que la ligne atteint rarement le TRS d’une ligne dédiée ; voir des objectifs de TRS équitables pour les lignes alimentaires à forte variété.
L’attente de la cuisine
Le MES a besoin d’un code de manque amont qui désigne la cuisine comme cause, pour les minutes où la ligne de barquettes attend un composant.
Un rythme dicté par l’équipe
Quand le tapis de garnissage manque de monde, un motif « sous-effectif » garde la marche ralentie visible comme un coût ; voir comment le TRS compte un opérateur manquant.
L’operculeuse
Ruptures de film, défauts de scellage et bourrages du dépileur s’additionnent en nombreux micro-arrêts ; notre guide du TRS des operculeuses va jusqu’au détail machine.
Les changements de commande tardifs
Une enseigne augmente une commande à midi, ou en réduit une, et la liste de production change pendant que la ligne tourne. La liaison ERP doit transmettre la nouvelle quantité à l’écran de ligne, et renvoyer à l’ERP les barquettes produites, par recette. Si les données de ligne ne suivent pas, le rapport d’équipe compare la production du jour avec le plan de la veille.
Commencez par les données de ligne et le TRS sur la ligne de barquettes
C’est sur la ligne de barquettes que les commandes du jour se gagnent ou se perdent, et son operculeuse comme ses doseuses disposent en général d’un automate à lire. Commencez sur une ligne de barquettes représentative.
- Point de comptage : l’operculeuse, ou le poste le plus lent si ce sont les opérateurs qui donnent le rythme.
- Recette à chaque série : issue de l’ERP ou choisie par l’opérateur, pour lire cadences et pertes par recette.
- Codes d’arrêt : changement de recette, nettoyage allergènes, attente cuisine, sous-effectif, défaut operculeuse, contrôle sécurité des aliments. Assez peu nombreux pour être saisis avec des gants.
- Postes manuels : un comptage par caméra, ou les barquettes bonnes et rebutées saisies sur tablette, pour que le tapis de garnissage ne soit pas un angle mort.
- Arrêts sécurité des aliments : codés et comptés, jamais écourtés.
- Pertes valorisées financièrement : pour comparer un nettoyage de 45 minutes et vingt bourrages d’une minute.
Exemple chiffré : les commandes du jour seront-elles terminées ?
Chiffres d’exemple, aucune usine réelle. La ligne 3 est une ligne de barquettes de produits frais avec une cadence idéale de 50 barquettes par minute pour son équipe standard de huit personnes. Elle tourne de 6 h 00 à 21 h 30, avec une pause de 30 minutes dans chaque moitié de journée.
Le matin. De 6 h 00 à 14 h 00, le temps planifié est de 450 minutes. Trois changements ont pris 75 minutes pour un standard de 60 : deux changements de recette de 15 minutes et un nettoyage allergènes de 30 minutes entre deux recettes proches. La ligne a produit 15 000 barquettes bonnes.
- TRS à ce stade : 15 000 barquettes à 50 par minute représentent 300 minutes de production idéale, et 300 sur 450 donnent 66,7 %.
- Rythme hors changements : 15 000 barquettes en 375 minutes, soit 40,0 barquettes bonnes par minute. Arrêts, attentes cuisine, sous-effectif et rebuts ont pris le reste.
L’après-midi. De 14 h 00 à 21 h 30, le temps planifié est de 420 minutes. Il reste deux changements à leur durée standard : un changement de recette de 15 minutes et un nettoyage allergènes complet de 45 minutes, d’une recette avec lait à une recette sans lait. Restent 360 minutes de marche. Commandes restantes : 9 000 barquettes de recette E et 6 600 de recette F, soit 15 600 barquettes.
- Au rythme du matin : 360 x 40,0 = 14 400 barquettes. Il manque 1 200 barquettes, soit environ 30 minutes de marche.
- Si les changements dérapent comme ceux du matin, d’un quart : 75 minutes, 345 minutes de marche et 13 800 barquettes. L’écart passe alors à 1 800 barquettes.
Le calcul est simple. Ce qui compte, c’est le moment où vous pouvez le faire. Avec des comptages en direct et des arrêts codés, le planificateur voit l’écart dès 14 h 00 et a encore le choix : basculer une partie de la recette F sur la ligne 2, trouver du renfort pour le tapis de garnissage, appeler la cuisine, ou convenir d’une livraison incomplète maintenant plutôt qu’à 21 h 30. Les codes d’arrêt disent quel levier est réel.
Pour planifier sur les cadences qu’une ligne a réellement démontrées, voir planifier sur des cadences démontrées.
MES léger ou MES complet pour une usine de plats cuisinés
Un MES léger couvre la moitié la plus proche de la machine, données de ligne et TRS, et laisse commandes et généalogie dans l’ERP. Choisissez selon le problème que vous vivez chaque jour.
| Si le problème quotidien est | Commencez par | La part de Fabrico |
|---|---|---|
| Personne ne sait dire pourquoi la ligne 3 n’a pas tout produit | Un MES léger sur une ligne de barquettes | C’est le cœur du produit |
| La liste de production est refaite à la main chaque matin | Votre ERP ou un outil de planification | Feuille de route, pas encore disponible |
| Un exercice de rappel prend des heures | Le suivi des lots dans l’ERP, ou un MES complet | Aucune |
| Les auditeurs veulent des enregistrements électroniques de cuisson et de refroidissement | Un système qualité ou HACCP, ou un MES complet | Aucune |
| Un mauvais fourreau ou une mauvaise date se retrouve sur un emballage | Un système d’étiquetage et des contrôles d’étiquettes | Aucune |
| Les doseuses surdosent | Le logiciel de la trieuse pondérale et les réglages des doseuses | Aucune ; les rebuts peuvent alimenter la qualité |
Beaucoup d’usines finissent avec les deux : la généalogie là où une enseigne ou un régulateur l’exige, les données de ligne et le TRS sur chaque ligne de barquettes. Notre guide MES léger ou MES complet propose quatre vérifications pour décider.
Apportez la liste de production d’une journée et une semaine de feuilles d’arrêts à une démo, et nous vous montrerons quelles lignes du tableau Fabrico peut couvrir et lesquelles il ne couvre pas.
Sept questions à poser à tout éditeur de MES pour plats cuisinés
Demandez à chaque éditeur, nous compris, de répondre par écrit, et testez les réponses lors d’un pilote sur une ligne.
| Question | Comment tester la réponse |
|---|---|
| Comment un changement de commande tardif arrive-t-il sur la ligne ? | Modifiez une quantité dans l’environnement de test de votre ERP et chronométrez son arrivée sur l’écran de ligne. |
| La cadence idéale peut-elle suivre la recette et l’équipe ? | Demandez des cadences par recette pour une équipe standard, et le sous-effectif compté en perte de performance. |
| Les attentes de la cuisine sont-elles imputées à la cuisine ? | Cherchez dans le rapport de pertes un code de manque amont avec la cuisine comme cause. |
| Comment les postes manuels sont-ils comptés ? | Caméra, saisie sur tablette ou rien ? Faites-le tourner en parallèle d’un comptage manuel pendant une équipe. |
| Comment un opérateur ganté qualifie-t-il un arrêt ? | Regardez l’un de vos opérateurs le faire au tapis de garnissage, en zone haute hygiène. |
| Qu’est-ce qui reste dans notre ERP ? | Demandez quelles données entrent, lesquelles repartent, et qui est responsable de la liaison. |
| Qu’est-ce qui est disponible, et qu’est-ce qui est sur la feuille de route ? | Obtenez-le par écrit, avec une date pour des données en direct sur une ligne. |
Vous comparez encore les plateformes en général ? Notre guide des logiciels TRS (OEE) détaille ce qu’il faut comparer.
Équipes, caméras et instances représentatives du personnel
Un logiciel qui mesure une ligne cadencée par une équipe peut donner l’impression de mesurer l’équipe. Mesurez la ligne, jamais la personne : présentez les résultats par ligne, équipe et recette, pas par nom, et informez le personnel avant toute mise en service. Dans de nombreux pays européens, consultez d’abord les instances représentatives du personnel (CSE ou équivalent).
Si vous ajoutez des caméras pour compter les barquettes au tapis de garnissage ou à la fourreauteuse, cadrez-les sur les barquettes. Notre page sur la vision par ordinateur en production de plats cuisinés montre où une caméra se justifie, et des caméras de ligne de production sans surveillance propose une liste de contrôle plus complète.
La place de Fabrico
Fabrico est une plateforme cloud de TRS (OEE) et de MES léger. Sur une ligne de plats cuisinés, voici ce qu’elle fait aujourd’hui :
- Données de ligne : arrêts et comptages issus de l’automate de l’operculeuse ou de la doseuse, ou d’un boîtier IoT avec capteurs sur les machines plus anciennes. Les motifs d’arrêt viennent de l’opérateur, sur tablette ou téléphone.
- TRS et pertes : TRS, temps d’arrêt et pertes par ligne et par équipe, valorisés financièrement, avec des micro-arrêts détectés à partir du signal. La production en direct montre ce que chaque ligne a produit depuis le début de l’équipe. Sur le web, iOS et Android.
- Caméras : des caméras IA, une option sur demande, comptent la production aux étapes manuelles comme le garnissage à la main et le fourreautage, et vous pouvez ouvrir la vidéo de n’importe quel moment sur la chronologie de l’équipe. Dans la configuration standard, la vidéo est diffusée en streaming quand quelqu’un l’ouvre et n’est pas stockée dans Fabrico.
- Votre ERP et vos données : une connexion à SAP ou à un autre ERP, définie pour chaque client, plus une API REST, des webhooks et un export Excel ou CSV.
La maintenance est intégrée : un technicien ouvre un ordre de travail depuis l’arrêt, sur la même fiche machine. Équipements connectés en un mois environ ; déploiement complet en 3 à 4 mois.
Feuille de route, pas encore disponible : la planification de la production figure sur notre feuille de route, sans date de sortie. Aujourd’hui, Fabrico ne construit ni n’ordonnance votre plan : il montre ce dont les lignes sont capables. Également sur la feuille de route de l’option caméra : des suggestions de motifs d’arrêt issues de la caméra, confirmées par l’opérateur.
Ce que Fabrico ne fait pas : recettes et pesée, enregistrements de cuisson et de refroidissement, lots et généalogie, étiquettes et DLC, statistiques de surdosage et inspection. Tout cela reste dans vos systèmes ERP, qualité, étiquetage et trieuse pondérale, et Fabrico ne revendique aucune conformité HACCP.
Voir le périmètre complet sur notre page logiciel MES et TRS et l’option caméra sur la vision par ordinateur Fabrico pour le TRS. À lire aussi : la vision par ordinateur dans l’industrie des produits de grande consommation et le guide parent, le MES pour l’industrie agroalimentaire.
Questions fréquentes
Que fait un MES dans une usine de plats cuisinés ?
Il pilote et enregistre la production entre l’ERP et les lignes : recettes, poids et enregistrements de cuisson et de refroidissement en cuisine, et comptages, arrêts, changements de recette et TRS sur la ligne de barquettes. La plupart des usines répartissent ces fonctions entre l’ERP, un système qualité et un MES léger.
Les usines de plats cuisinés ont-elles besoin d’un MES complet ?
Seulement là où une enseigne, un auditeur ou la loi attend des enregistrements électroniques de fabrication et de lots que vos systèmes ERP et qualité ne peuvent pas tenir. Là où la production perdue est le coût principal, commencez par les données de ligne et le TRS sur une ligne de barquettes.
Un MES peut-il planifier les commandes de plats cuisinés du lendemain ?
Certaines suites MES complètes et certains outils de planification le peuvent. La planification de la production figure sur la feuille de route de Fabrico, sans date de sortie. Aujourd’hui, Fabrico ne construit ni n’ordonnance votre plan : il montre ce dont les lignes sont capables.
Fabrico suit-il les lots et les DLC ?
Non. Lots, généalogie, étiquettes et DLC restent dans votre ERP et votre système d’étiquetage. Fabrico enregistre ce que chaque ligne a fait, quand elle s’est arrêtée et pourquoi.
Où un MES obtient-il les comptages aux postes manuels ?
D’une caméra, comme l’option caméra IA de Fabrico, qui compte la production aux étapes manuelles, ou des barquettes bonnes et rebutées saisies sur tablette. L’emplacement de la caméra est traité dans la vision par ordinateur en production de plats cuisinés.
Combien de temps faut-il pour démarrer ?
Voici le calendrier de Fabrico. Équipements connectés en un mois environ ; déploiement complet en 3 à 4 mois. Demandez la même chose à chaque éditeur, avec ce que vous devez avoir prêt.
Vous voulez le voir sur une ligne comme la vôtre ? Réservez une démo et apportez la liste de production d’une journée d’une ligne de barquettes.
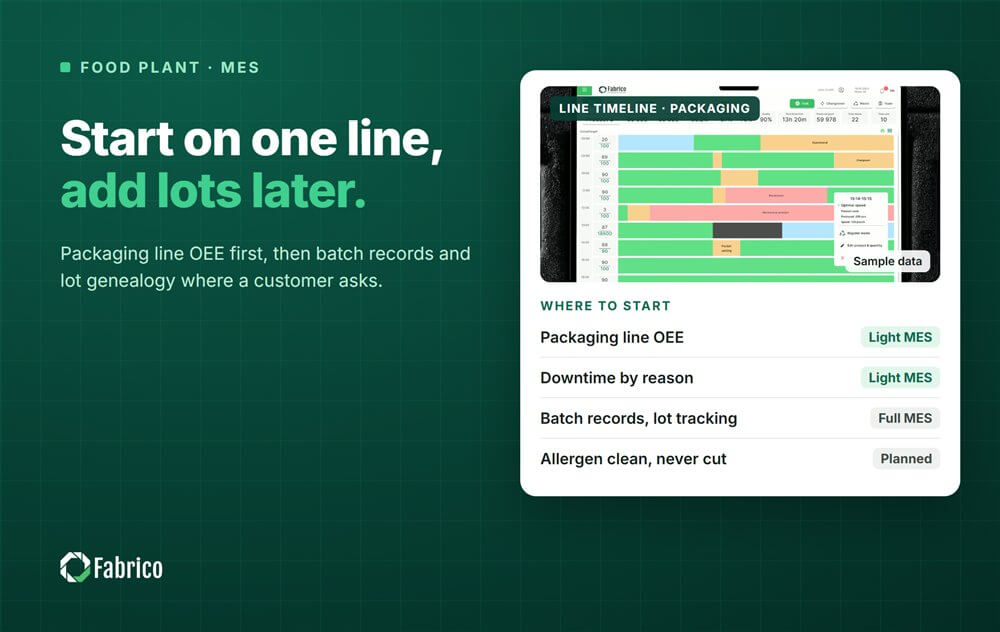







Tuiles Fabrico réelles, données d'exemple.