


 Iniciar sesión
 Blog
Línea parada sin personal: cómo el OEE contabiliza las pérdidas por plantilla

Puntos clave
- La mayoría de las paradas por falta de operario provienen de equipos compartidos y relevos tardíos, no de personas ausentes.
- Un código de plantilla mantiene esos minutos separados de las fallas de la máquina.
- El OEE mide la línea, no a la persona. Nunca lo use para clasificar a los operarios.
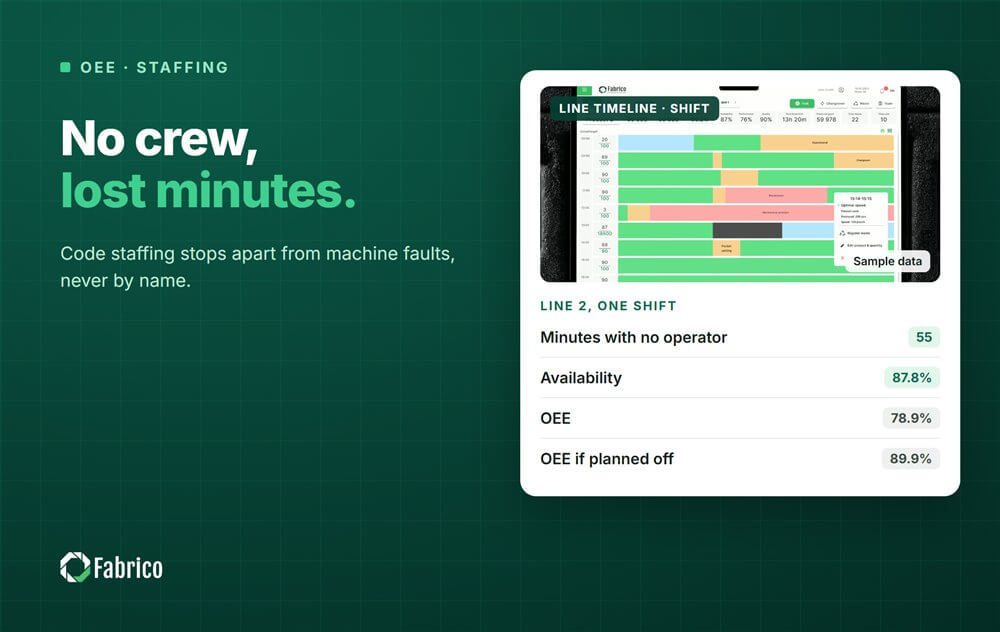
- En el ejemplo práctico, 55 minutos de espera por un operario dejan el turno en 78.9%.
Fabrico, software OEE y light MES (manufacturing execution system) con cámaras IA, registra las paradas automáticamente. Mide el proceso, nunca a la persona.
Más abajo: cómo trata el OEE una línea sin operario, un turno trabajado, los códigos a usar y en qué difiere esto de las medidas de mano de obra. Compruebe sus cifras en el calculador gratuito OEE Lab.
¿Cuenta el OEE una línea sin operario?
Sí, si estaba planificada para funcionar. El OEE pregunta cuánto del tiempo planificado se convirtió en producto bueno. Una línea que estuvo parada por falta de operario perdió ese tiempo, igual que una línea esperando material.
Es una pérdida de Disponibilidad. La causa es de personal, así que asígnela a un código de personal, no a un código de máquina. Nuestra guía de OEE Disponibilidad trata este factor.
¿Cuándo no es una pérdida para el OEE?
Cuando la planta decide antes del turno que la línea no se pondrá en marcha porque no hay equipo para ella. Entonces el tiempo está fuera del tiempo de producción planificado. Aparece en medidas de capacidad como TEEP, no en el OEE.
Nuestra guía sobre tiempos de inactividad planificados vs no planificados explica dónde está ese corte.
¿Cómo es un ejemplo práctico de operario ausente?
Línea de ejemplo (números ilustrativos, no de un cliente): dos líneas comparten una tripulación. La línea 2 tiene 450 minutos de tiempo planificado y un tiempo de ciclo ideal de 1,5 segundos. Estuvo parada 55 minutos mientras su operario ayudaba en un cambio de línea en la línea 1.
La línea 2 produjo 14.500 unidades, y 14.200 fueron buenas.
- Tiempo de funcionamiento = 450 menos 55 = 395 minutos, así que Disponibilidad = 87,8%.
- Rendimiento = 14.500 x 1,5 / (395 x 60) = 21.750 / 23.700 = 91,8%.
- Calidad = 14.200 / 14.500 = 97,9%.
- OEE = 14.200 x 1,5 / (450 x 60) = 21.300 / 27.000 = 78.9%.
- Si la línea 2 hubiera estado planificada como parada durante esos 55 minutos: 21.300 / 23.700 = 89,9%.
Los 55 minutos son la mayor pérdida en la línea 2 ese turno, y ninguna de ellas es un problema de la máquina. Codificadas como personal, llevan a un plan de tripulación, no a una orden de mantenimiento.
¿Qué códigos debería tener una parada por falta de operario?
| Código | Qué significa |
|---|---|
| Operario movido a otra línea | Tripulación compartida entre líneas |
| Relevo no llegó | Descanso o cobertura de turno retrasada |
| Ausencia no cubierta | Nadie disponible para la línea |
| Formación o reunión excedió | Actividad planificada duró más |
Mantenga los códigos sobre la situación, nunca sobre una persona nombrada. Nuestra guía sobre códigos de razón amigables para el operario muestra cómo mantener la lista corta.
¿Cómo crean estas paradas las tripulaciones compartidas?
Cuando una tripulación opera dos líneas, un cambio o un atasco en una línea atrae a personas de la otra. La segunda línea entonces se queda parada, aunque no tenga ningún problema.
Planifique la cobertura antes de que ocurra. Decida quién se queda en qué línea durante un cambio y qué línea puede parar si ambas necesitan ayuda. Entonces las paradas que queden son decisiones planificadas, y el código muestra con qué frecuencia ocurren.
¿En qué se diferencia esto de las medidas laborales como OLE?
El OEE mide el equipo frente a su tiempo planificado. OLE (overall labor effectiveness) mide cómo se usa el tiempo de la fuerza laboral. Una parada por personal aparece en ambos, desde dos caras.
Use el OEE para ver cuánto le costó la brecha a la línea. Use las medidas laborales para planificar la tripulación. Nuestro artículo sobre OEE vs OLE compara ambos.
¿Por qué el OEE nunca debería clasificar operarios?
Porque mide el proceso. Una línea puede perder tiempo por una tripulación compartida, un relevo tardío o una falla de planificación, ninguna de las cuales es culpa de una sola persona. Clasificar a la gente por OEE mata el registro honesto de paradas. Mida el proceso, no a la persona.
¿Qué errores cometen las plantas con paradas sin operario?
- Quitar las paradas de personal del OEE como "no es un problema de máquina".
- Codificarlas como fallas de máquina, de modo que mantenimiento persiga nada.
- Nombrar a personas en los códigos de razón.
- Compartir una tripulación entre líneas sin planificar quién cubre qué.
Dónde encaja Fabrico
Fabrico es una Plataforma de Rendimiento Manufacturero con visión por ordenador. OEE y un light MES vienen primero. El registro automático de tiempos de inactividad y el OEE en vivo por línea y turno mantienen visibles las pérdidas por personal.
- Registro automático de tiempos de inactividad, para que una línea parada por falta de tripulación quede registrada.
- El operario confirma la razón con un toque, con un código de personal.
- OEE en vivo por línea y turno, por línea, no por operario nombrado.
Lea qué cubre un light MES en nuestra guía de light MES. Empieza con una línea, con una línea base y una fecha de decisión acordada de antemano. No hay plan gratuito ni niveles: cada planta recibe una cotización.
Preguntas frecuentes
¿Cuenta la ausencia de operario como tiempo de inactividad en el OEE?
Sí, si la línea estaba planificada para funcionar. El tiempo que permaneció parada es tiempo planificado perdido, por lo que reduce la Disponibilidad. Asígnelo a un código de personal, como "relevo no llegó" u "operario movido a otra línea", para que no se mezcle con fallas de máquina.
¿Debería excluirse la ausencia de operario del OEE?
Sólo si la planta decide antes del turno no poner la línea en marcha. Entonces el tiempo queda fuera del tiempo de producción planificado y aparece en TEEP. Si la línea estaba planificada y simplemente esperó, el tiempo permanece en OEE como una pérdida de personal.
¿Es culpa del operario una parada sin operario?
Rara vez. La mayoría de estas paradas provienen de tripulaciones compartidas, relevos tardíos o huecos en el plan de turno. Por eso el código debe describir la situación, no a la persona. El OEE mide la línea y el proceso y nunca debe usarse para clasificar a las personas.
¿Cómo codificar y reducir paradas sin operario?
Use una lista corta que describa la situación: operario movido a otra línea, relevo no llegó, ausencia no cubierta, o una formación que se alargó. Nunca ponga un nombre en un código. Luego arregle primero el código más grande: cobertura de tripulación para los cambios o un mejor plan de descansos.
¿Cuentan las paradas de personal en TEEP?
Sí. El TEEP usa todo el tiempo del calendario, así que cualquier hora que una línea esté parada por falta de tripulación lo reduce, planificado o no. Eso hace que TEEP sea una vista útil para planificar la tripulación. Muestra cuánto capacidad deja sin usar la dotación actual, línea por línea y semana a semana.
¿Una escasez de mano de obra es tiempo de inactividad planificado o no planificado?
Depende de cuándo decide la planta. Digamos que la línea se saca del plan antes del turno porque no hay tripulación. Entonces el tiempo queda fuera del tiempo de producción planificado y aparece en TEEP. Si la línea estaba planificada y esperó, es tiempo de inactividad no planificado y reduce la Disponibilidad.
Vea sus pérdidas de personal en una demo
Traiga dos líneas que compartan tripulación y una semana de paradas. Mostraremos los minutos perdidos por personal y cuánto cuestan.
Artículos relacionados


Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.