


 Iniciar sesión
 Blog
Esperar material en OEE: ¿Es una pérdida de disponibilidad?

Conclusiones clave
- El OEE mide la línea respecto a su tiempo planificado, quienquiera que haya causado la parada.
- Una línea planificada que espera etiquetas, film o ingredientes pierde disponibilidad.
- Sólo una decisión tomada antes del turno, para sacar la línea del plan, mantiene ese tiempo fuera del OEE.
- En el ejemplo trabajado la misma turno muestra 77.8%, o 85.4% si la línea se hubiera replanificado a tiempo.
Fabrico, software de OEE y light MES (sistema de ejecución de la fabricación) con cámaras IA, registra las paradas automáticamente. El operario asigna a cada parada una razón con un solo toque.
A continuación: por qué cuentan las esperas por material, la única excepción, un turno trabajado y cómo codificar la causa para que el equipo correcto se haga cargo. Pruebe los números en el calculador gratuito OEE Lab.
¿Por qué la espera de material cuenta contra el OEE?
El OEE responde a una pregunta: ¿qué parte del tiempo planificado se convirtió en producto bueno? Si la línea estaba planificada para funcionar y estuvo parada, ese tiempo se perdió. La causa no cambia la respuesta.
La causa sí cambia quién lo arregla. Por eso la parada pertenece a Disponibilidad, con un código que nombre el material y la causa. Nuestra guía de Disponibilidad OEE trata este factor.
¿Cuándo una espera de material no es una pérdida para el OEE?
Cuando la planta decide, antes de que empiece el turno, no poner en marcha la línea. Entonces ese tiempo no es en absoluto tiempo de producción planificado. Reduce el TEEP (total effective equipment performance), no el OEE.
Una decisión tomada después de que la línea ya estaba esperando no es una replanificación. Es una parada con un nuevo nombre. Nuestra guía sobre tiempos de inactividad planificados vs no planificados explica el punto de corte.
¿Cómo se ve un ejemplo resuelto de escasez de etiquetas?
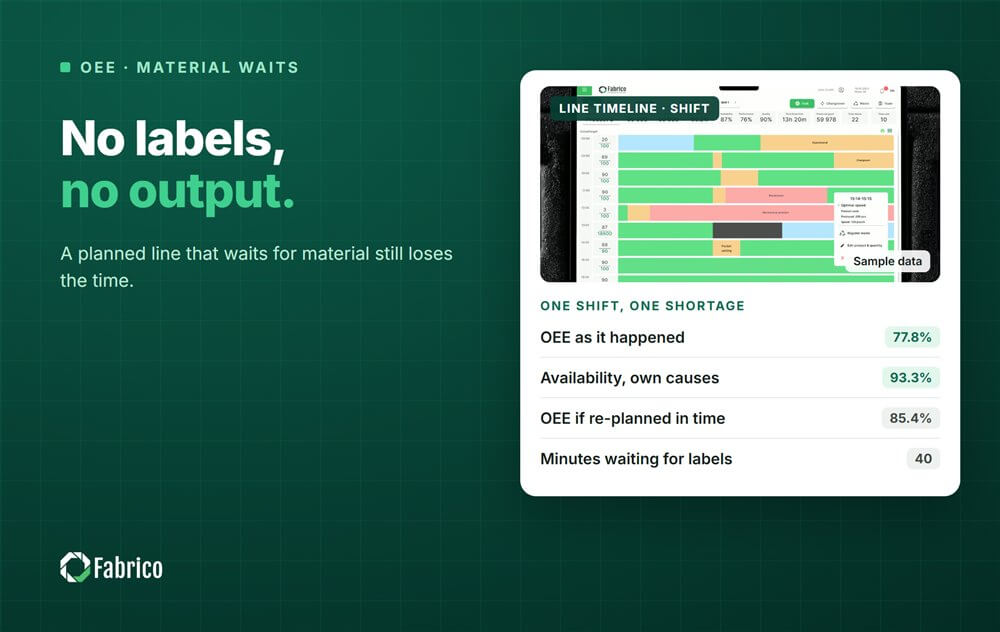
Línea de ejemplo (números ilustrativos, no un cliente): un turno de 450 minutos, un tiempo de ciclo ideal de 1.2 segundos y 70 minutos de paradas. De éstos, 40 minutos se dedicaron a esperar etiquetas y 30 fueron fallos propios de la línea.
La línea produjo 18,000 unidades, y 17,500 fueron buenas.
- Tiempo de producción = 450 menos 70 = 380 minutos, por lo tanto Disponibilidad = 84.4%.
- Performance = 18,000 x 1.2 / (380 x 60) = 21,600 / 22,800 = 94.7%.
- Calidad = 17,500 / 18,000 = 97.2%.
- OEE = 17,500 x 1.2 / (450 x 60) = 21,000 / 27,000 = 77.8%.
- Disponibilidad por causas propias solamente = (450 menos 30) / 450 = 93.3%.
- Si la escasez se conocía y la línea se replanificó para 410 minutos: 21,000 / 24,600 = 85.4%.
| Vista | Tiempo planificado | OEE |
|---|---|---|
| Línea esperó, como ocurrió | 450 min | 77.8% |
| Replanificada antes del turno | 410 min | 85.4% |
La replanificación mueve el OEE 7.6 puntos con la misma producción. Por eso el punto de corte debe ser firme. De lo contrario, cada escasez se convierte en una replanificación a posteriori.
¿Qué causa la mayoría de las esperas por material en las líneas de envasado?
- Etiquetas, film o tapas no están en la línea cuando comienza el nuevo pedido.
- Se seleccionó material de embalaje equivocado para el producto planificado.
- Ingredientes o producto a granel retenidos por calidad antes de la liberación.
- Palets vacíos o cajas que se agotan al final de la línea.
La mayoría de estos están fuera de producción. Precisamente por eso necesitan un código. Sin uno se desvanecen en una parada general y nadie río arriba los ve.
¿Cómo debería codificar las esperas por material?
| Código | Responsable |
|---|---|
| Material retrasado desde el almacén | Logística |
| Se entregó material equivocado | Logística o planificación |
| Material en retención de calidad | Calidad |
| Escasez del proveedor | Compras |
| La línea consumió su stock más rápido de lo planificado | Planificación |
Mantenga la lista lo bastante corta para usar en un turno ajetreado, y revísela una vez por trimestre. Nuestra guía sobre códigos de razón amigables para el operario muestra cómo.
¿Cómo informar las esperas por material de forma justa?
- Mantenga la espera por material dentro del OEE de la línea, para que el número siga siendo honesto.
- Muestre la Disponibilidad dos veces: todas las causas y solo las causas propias.
- Clasifique las esperas por material por coste junto a las fallas propias de la línea.
- Revise el código de material principal con logística y planificación cada semana.
Nuestra guía TEEP muestra cómo las líneas sacadas del plan siguen apareciendo en la capacidad.
¿Qué errores cometen las plantas con las esperas por material?
- Excluir las esperas por material del OEE porque "no fue culpa nuestra".
- Llamar a una espera una replanificación después de que la línea ya estuvo parada.
- Un único código "sin material" para cada causa.
- Nunca mostrar las esperas por material a los equipos que las causan.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación con visión por ordenador. OEE y light MES son lo primero. El registro automático de paradas y el OEE en vivo por línea y turno registran cada espera por material.
- Registro automático de paradas, así una espera por material tiene un inicio, un fin y una duración.
- El operario confirma la razón con un toque, desde la lista de códigos propia de la planta.
- Pérdidas ordenadas por coste, de modo que el problema de material más costoso aparece primero.
Lea lo que cubre un light MES en nuestra guía de light MES. Empieza en una línea, con una base y una fecha de decisión acordadas por adelantado. No hay plan gratuito ni niveles: cada planta recibe un presupuesto.
Preguntas frecuentes
¿Es la espera de material una pérdida de disponibilidad en OEE?
Sí, si la línea estaba planificada para funcionar. El OEE mide cuánto del tiempo planificado se convirtió en producto bueno, por lo que una línea parada por material pierde disponibilidad. Asigne a la parada un código de material para que logística, calidad o compras puedan ver y asumir su parte.
¿Se deberían excluir las escaseces de material del OEE?
Solo cuando la planta decide antes de que empiece el turno no poner en marcha la línea. Entonces ese tiempo no es tiempo de producción planificado y aparece en TEEP en su lugar. Una decisión tomada después de que la línea ya estaba esperando sigue siendo una parada y permanece en el OEE.
¿Cómo mostrar las esperas por material sin culpar a producción?
Informe la Disponibilidad dos veces: una por todas las causas y otra por las causas propias de la línea. En el ejemplo trabajado eso es 84.4% frente a 93.3%. La brecha es la espera por material, y pertenece al equipo nombrado en su código de causa.
¿Qué códigos de causa deberían tener las esperas por material?
Mantenga una lista corta que nombre al responsable: retraso desde el almacén, material equivocado, retención por calidad, escasez del proveedor y stock consumido más rápido de lo planificado. Cada código apunta a un equipo. Un único código "sin material" no le dice a nadie qué arreglar.
¿Cuánto dura una espera por material?
Desde el momento en que la línea se detiene por falta de material hasta el momento en que vuelve a funcionar. Los rechazos de arranque tras el reinicio cuentan en Calidad, y la ejecución lenta en Rendimiento. El código de causa sigue nombrando el material, de modo que el equipo responsable ve el coste total de la espera.
¿Cambiar la replanificación de una línea su OEE?
Sí. Sacar tiempo del plan reduce el tiempo de producción planificado, por lo que el OEE sube con la misma producción. En el ejemplo trabajado pasa de 77.8% a 85.4%. Por eso la replanificación necesita un punto de corte firme, por escrito, antes de que empiece el turno.
Vea sus esperas por material en una demo
Traiga una línea y un mes de causas de paradas. Mostraremos las esperas por material, sus responsables y lo que cuestan.
Artículos relacionados

Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.