


 Connexion
 Blog
Attente de matières dans l'OEE : est-ce une perte de disponibilité ?

Principaux points à retenir
- L'OEE mesure la ligne par rapport au temps planifié, quelle que soit la cause de l'arrêt.
- Une ligne planifiée qui attend des étiquettes, du film ou des ingrédients perd de la disponibilité.
- Seule une décision prise avant la période de travail, de retirer la ligne du plan, maintient ce temps hors de l'OEE.
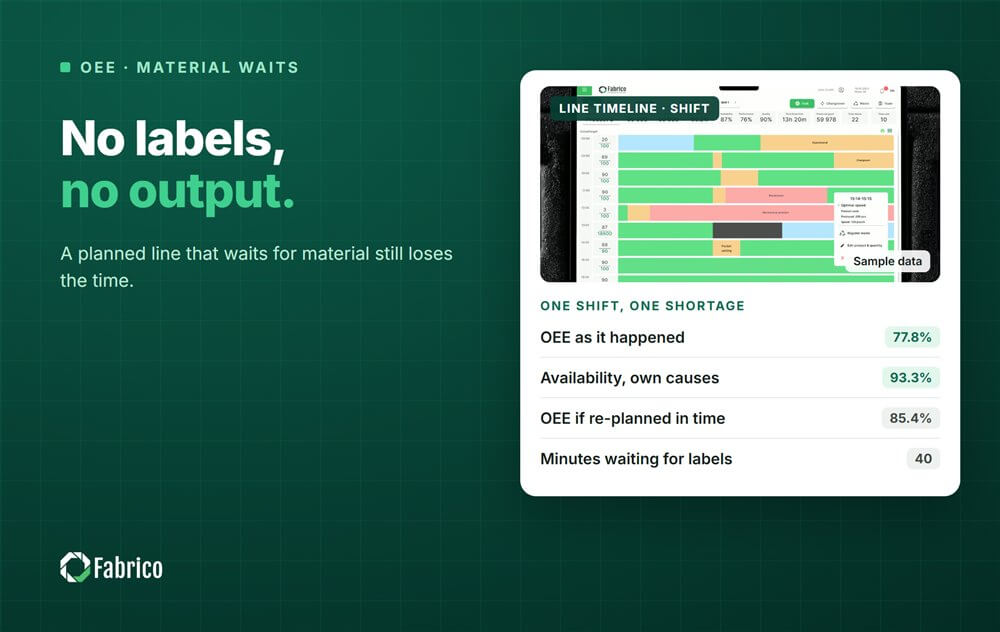
- Dans l'exemple chiffré la même période affiche 77.8%, ou 85.4% si la ligne avait été replanifiée à temps.
Fabrico, logiciel OEE et light MES (manufacturing execution system) avec caméras IA, enregistre les arrêts automatiquement. L'opérateur attribue une raison à chaque arrêt en une seule touche.
Ci-dessous : pourquoi les attentes de matériel comptent, l'uneique exception, un exemple de poste travaillé, et comment coder la cause pour que la bonne équipe en soit responsable. Testez les chiffres dans le calculateur OEE Lab gratuit.
Pourquoi l'attente de matériel compte-t-elle dans l'OEE ?
L'OEE répond à une question : quelle part du temps planifié est devenue produit conforme ? Si la ligne était planifiée pour fonctionner et est restée à l'arrêt, ce temps est perdu. La cause ne change pas la réponse.
La cause change cependant qui doit la réparer. Le temps d'arrêt relève donc de la disponibilité, avec un code qui nomme le matériau et la cause. Notre guide sur la disponibilité OEE couvre ce point.
Quand une attente de matériel n'est-elle pas une perte pour l'OEE ?
Lorsque l'usine décide, avant le début du poste, de ne pas faire tourner la ligne. Alors le temps n'est pas du tout du temps de production planifié. Cela diminue le TEEP (total effective equipment performance), pas l'OEE.
Une décision prise après que la ligne attendait déjà n'est pas une replanification. C'est un arrêt sous un nouveau nom. Notre guide sur temps d'arrêt planifiés vs non planifiés explique la règle de coupure.
À quoi ressemble un exemple chiffré d'une pénurie d'étiquettes ?
Ligne d'exemple (chiffres à titre indicatif, pas un client) : une période de 450 minutes, un cycle idéal de 1.2 secondes et 70 minutes d'arrêts. Parmi eux, 40 minutes ont été passées à attendre des étiquettes et 30 étaient des fautes propres à la ligne.
La ligne a fabriqué 18,000 unités, et 17,500 étaient conformes.
- Temps de production = 450 moins 70 = 380 minutes, donc Disponibilité = 84.4%.
- Performance = 18,000 x 1.2 / (380 x 60) = 21,600 / 22,800 = 94.7%.
- Qualité = 17,500 / 18,000 = 97.2%.
- OEE = 17,500 x 1.2 / (450 x 60) = 21,000 / 27,000 = 77.8%.
- Disponibilité pour causes propres seulement = (450 moins 30) / 450 = 93.3%.
- Si la pénurie était connue et que la ligne avait été replanifiée pour 410 minutes : 21,000 / 24,600 = 85.4%.
| Vue | Temps planifié | OEE |
|---|---|---|
| La ligne a attendu, comme c'est arrivé | 450 min | 77.8% |
| Replanifiée avant la période de travail | 410 min | 85.4% |
La replanification fait bouger l'OEE de 7.6 points avec la même production. C'est pourquoi le seuil doit être ferme. Sinon, toute pénurie devient une replanification a posteriori.
Qu'est-ce qui cause la plupart des attentes de matériel sur les lignes d'emballage ?
- Étiquettes, film ou bouchons absents de la ligne au démarrage de la nouvelle commande.
- Mauvais matériau d'emballage choisi pour le produit planifié.
- Ingrédients ou produit en vrac retenus par le service qualité avant libération.
- Palettes ou cartons vides s'épuisant en fin de ligne.
La plupart sont en dehors de la production. C'est précisément pourquoi ils ont besoin d'un code. Sans code, ils se perdent dans un arrêt général et personne en amont ne les voit.
Comment coder les attentes de matériel ?
| Code | Responsable |
|---|---|
| Matériel en retard depuis l'entrepôt | Logistique |
| Mauvais matériau livré | Logistique ou planification |
| Matériau en attente de contrôle qualité | Qualité |
| Rupture chez le fournisseur | Achats |
| La ligne a épuisé son stock plus vite que prévu | Planification |
Gardez la liste suffisamment courte pour l'utiliser sur une période de travail chargée, et révisez-la une fois par trimestre. Notre guide sur codes de raison conviviaux pour l'opérateur montre comment.
Comment rapporter équitablement les attentes de matériel ?
- Gardez l'attente de matériel dans l'OEE de la ligne, afin que le chiffre reste honnête.
- Affichez la disponibilité deux fois : toutes les causes, et seulement les causes propres.
- Classez les attentes de matériel par coût à côté des fautes propres à la ligne.
- Révisez chaque semaine le code matériel le plus important avec la logistique et la planification.
Notre guide TEEP montre comment les lignes retirées du plan apparaissent toujours dans la capacité.
Quelles erreurs font les usines avec les attentes de matériel ?
- Retirer les attentes de matériel de l'OEE parce que "ce n'était pas notre faute".
- Qualifier une attente de replanification après que la ligne s'est déjà arrêtée.
- Un seul code "pas de matériel" pour toutes les causes.
- Ne jamais montrer les attentes de matériel aux équipes qui les causent.
Où se situe Fabrico
Fabrico est une plateforme de performance de production équipée de vision par ordinateur. L'OEE et le light MES viennent en premier. L'enregistrement automatique des arrêts et l'OEE en direct par ligne et par période consignent chaque attente de matériel.
- Enregistrement automatique des arrêts, ainsi une attente de matériel a un début, une fin et une durée.
- L'opérateur confirme la raison en une touche, à partir de la propre liste de codes de l'usine.
- Pertes classées par coût, de sorte que le problème de matériel le plus coûteux vient en premier.
Lisez ce qu'un light MES couvre dans notre guide light MES. Vous commencez sur une ligne, avec une base et une date de décision convenues à l'avance. Il n'y a pas de plan gratuit et pas de paliers : chaque site reçoit un devis.
Questions fréquemment posées
L'attente de matériel est-elle une perte de disponibilité dans l'OEE ?
Oui, si la ligne était planifiée pour fonctionner. L'OEE mesure quelle part du temps planifié est devenue produit conforme, donc une ligne à l'arrêt pour manque de matériel perd de la disponibilité. Donnez à l'arrêt un code matériel afin que la logistique, la qualité ou les achats puissent voir et assumer leur part.
Faut-il exclure les pénuries de matériel de l'OEE ?
Uniquement lorsque l'usine décide avant le début de la période de travail de ne pas faire tourner la ligne. Alors le temps n'est pas du temps de production planifié et apparaît dans le TEEP à la place. Une décision prise après que la ligne attendait reste un arrêt et reste dans l'OEE.
Comment montrer les attentes de matériel sans blâmer la production ?
Affichez la disponibilité deux fois : une fois pour toutes les causes et une fois pour les causes propres à la ligne. Dans l'exemple chiffré, c'est 84.4% contre 93.3%. L'écart est l'attente de matériel, et il appartient à l'équipe nommée dans son code raison.
Quels codes raison devraient avoir les attentes de matériel ?
Gardez une liste courte qui nomme le responsable : retard depuis l'entrepôt, mauvais matériau, mise en attente qualité, pénurie chez le fournisseur, et stock épuisé plus vite que prévu. Chaque code renvoie à une équipe. Un seul code "pas de matériel" n'indique à personne quoi corriger.
Quelle est la durée d'une attente de matériel ?
Du moment où la ligne s'arrête par manque de matériel au moment où elle redémarre. Les rebut lors du démarrage après le redémarrage comptent en Qualité, et le fonctionnement lent en Performance. Le code raison nomme toujours le matériel, de sorte que l'équipe responsable voit le coût total de l'attente.
La replanification d'une ligne change-t-elle son OEE ?
Oui. Retirer du temps du plan réduit le temps de production planifié, donc l'OEE augmente avec la même production. Dans l'exemple chiffré, elle passe de 77.8% à 85.4%. C'est pourquoi la replanification nécessite un seuil ferme, écrit, avant le début de la période de travail.
Voyez vos attentes de matériel dans une démo
Apportez une ligne et un mois de motifs d'arrêt. Nous montrerons les attentes de matériel, leurs responsables et leur coût.
Articles connexes










Tuiles Fabrico réelles, données d'exemple.