


 Вход
 Блог
Изчакване на материали в OEE: Загуба ли е на достъпност?

Ключови изводи
- OEE измерва линията спрямо планираното време, независимо кой е причинил спирането.
- Планирана линия, която чака етикети, фолио или съставки, губи достъпност.
- Само решение, взето преди смяната да се изключи линията от плана, държи това време извън OEE.
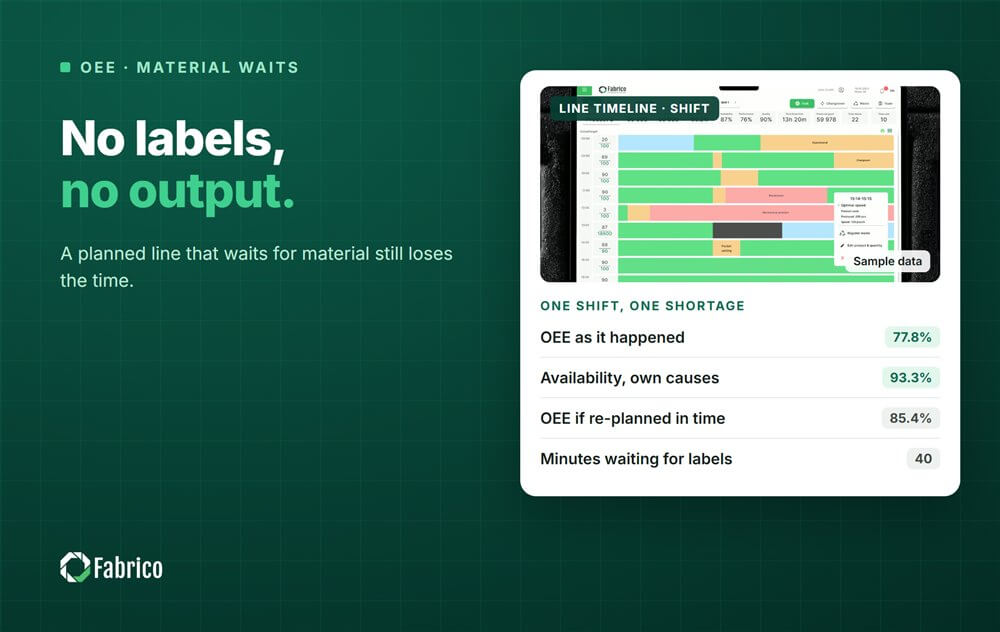
- В разгледания пример същата смяна отчита 77.8%, или 85.4%, ако линията беше пре-планирана навреме.
Fabrico, софтуер за OEE и лек MES (manufacturing execution system) с AI камери, записва спиранията автоматично. Операторът дава причина за всяко спиране с едно докосване.
По-долу: защо изчакванията на материали се броят, един единствен изключение, разгледана смяна и как да кодирате причината, за да може правилният екип да я поеме. Тествайте числата в безплатния OEE Lab калкулатор.
Защо изчакването на материали се отразява на OEE?
OEE отговаря на един въпрос: колко от планираното време се превърна в добър продукт? Ако линията е била планирана да работи и е стояла неподвижна, това време е загубено. Причината не променя отговора.
Причината обаче променя кой го поправя. Затова спирането принадлежи към достъпността, с код, който назовава материала и причината. Нашето ръководство за достъпност в OEE разглежда фактора.
Кога изчакването на материали не е загуба за OEE?
Когато заводът реши, преди да започне смяната, да не пуска линията. Тогава това време въобще не е планирано производствено време. Това намалява TEEP (обща ефективност на оборудването), не OEE.
Решение, взето след като линията вече е чакала, не е пре-планиране. Това е спиране с ново име. Нашето ръководство за планирани срещу непланирани престои обяснява границата.
Как изглежда разгледан пример за недостиг на етикети?
Примерна линия (илюстративни числа, не клиентски): 450 минути смяна, идеално време на цикъл от 1.2 секунди, и 70 минути спирания. От тях 40 минути бяха изчакване на етикети и 30 бяха собствени грешки на линията.
Линията произведе 18,000 единици, от които 17,500 бяха добри.
- Работно време = 450 минус 70 = 380 минути, така че достъпност = 84.4%.
- Производителност = 18,000 x 1.2 / (380 x 60) = 21,600 / 22,800 = 94.7%.
- Качество = 17,500 / 18,000 = 97.2%.
- OEE = 17,500 x 1.2 / (450 x 60) = 21,000 / 27,000 = 77.8%.
- Достъпност само по собствени причини = (450 минус 30) / 450 = 93.3%.
- Ако недостигът беше известен и линията бе пре-планирана за 410 минути: 21,000 / 24,600 = 85.4%.
| Преглед | Планирано време | OEE |
|---|---|---|
| Линията чакаше, както се случи | 450 min | 77.8% |
| Препланирана преди смяната | 410 min | 85.4% |
Препланирането променя OEE с 7.6 точки при същия изход. Затова границата трябва да е твърда. Иначе всеки недостиг става пре-планиране след факта.
Какво причинява най-много изчаквания на материали по опаковъчните линии?
- Етикети, фолио или капачки не са на линията, когато започва новата поръчка.
- Избран е грешен опаковъчен материал за планирания продукт.
- Съставки или насипен продукт, задържани от контрол на качеството преди освобождаване.
- Празни палети или кашони, които свършват в края на линията.
Повечето от тези неща са извън производството. Именно затова им е нужен код. Без такъв те потъват в общо спиране и никой нагоре по веригата никога не ги вижда.
Как трябва да кодирате изчакванията на материали?
| Код | Отговорник |
|---|---|
| Материалът е закъснял от склада | Логистика |
| Доставен е грешен материал | Логистика или планиране |
| Материал задържан от контрол на качеството | Контрол на качеството |
| Недостиг при доставчика | Закупки |
| Линията изчерпа запаса си по-бързо от планираното | Планиране |
Дръжте списъка достатъчно кратък, за да се използва в натоварена смяна, и го преглеждайте веднъж на тримесечие. Нашият наръчник за операторски удобни кодове за причини показва как.
Как да отчитате изчакванията на материали справедливо?
- Запазете изчакването на материала в OEE на линията, така че числото да остава честно.
- Показвайте Достъпността два пъти: всички причини, и само собствени причини.
- Подредете изчакванията на материали по стойност до собствените грешки на линията.
- Преглеждайте най-големия код за материал с логистиката и планирането всяка седмица.
Нашето TEEP ръководство показва как линиите, извадени от плана, все пак се появяват в капацитета.
Какви грешки допускат заводите с изчаквания на материали?
- Изваждане на изчакванията на материал от OEE защото "не беше наша вина".
- Наричане на изчакване за пре-планиране след като линията вече е стояла неподвижна.
- Един код "няма материал" за всяка причина.
- Никога да не показвате изчакванията на материал на екипите, които ги причиняват.
Къде се вписва Fabrico
Fabrico е платформа за производителност, активирана с компютърно зрение. OEE и лек MES са на първо място. Автоматичното регистриране на престои и OEE на живо по линия и смяна записват всяко изчакване на материал.
- Автоматично регистриране на престои, така че изчакването на материал има начало, край и продължителност.
- Операторът потвърждава причината с едно докосване, от собствен списък с кодове на завода.
- Загуби, подредени по стойност, така че най-скъпият проблем с материала е най-отгоре.
Прочетете какво покрива един лек MES в нашето ръководство за light MES. Започвате на една линия, с отправна точка и дата на решение, уговорени предварително. Няма безплатен план и няма нива: всеки завод получава оферта.
Често задавани въпроси
Изчакването на материал загуба на достъпност в OEE ли е?
Да, ако линията е била планирана да работи. OEE измерва колко от планираното време се превърна в добър продукт, така че линия, спряна за материал, губи достъпност. Дайте на спирането код за материала, за да могат логистиката, качеството или отделът за покупки да видят и поемат своя дял.
Трябва ли недостигът на материали да се изключи от OEE?
Само когато заводът реши преди смяната да не пуска линията. Тогава това време не е планирано производствено време и се показва в TEEP вместо в OEE. Решение, взето след като линията вече е чакала, все още е спиране и остава в OEE.
Как да покажете изчаквания на материали без да обвинявате производството?
Отчитайте достъпността два пъти: веднъж за всички причини и веднъж само за собствените причини на линията. В разгледания пример това е 84.4% срещу 93.3%. Разликата е изчакването на материала и принадлежи на екипа, посочен в кода на причината.
Какви кодове причини трябва да имат изчакванията на материали?
Поддържайте кратък списък, който назовава собственика: закъснение от склада, грешен материал, задържане от качеството, недостиг при доставчика и складът е изчерпан по-бързо от планираното. Всеки код сочи към един екип. Един единствен код "няма материал" не казва на никого какво да поправи.
Колко дълго е изчакването на материал?
От момента, в който линията спре заради липса на материал, до момента, в който тръгне отново. Отхвърлянията при стартиране след рестарта влизат в качество, а бавното движение в производителност. Кодът на причината все пак посочва материала, така че екипът, който го притежава, вижда цялата цена на изчакването.
Променя ли пре-планирането на линия нейния OEE?
Да. Изваждането на време от плана намалява планираното производствено време, така че OEE се повишава при същия изход. В разгледания пример се премества от 77.8% на 85.4%. Затова пре-планирането изисква твърда граница, записана предварително, преди да започне смяната.
Вижте изчакванията на материалите си в демо
Донесете една линия и един месец причини за спирания. Ще покажем изчакванията на материалите, техните собственици и колко струват.
Свързани статии










Реални плочки на Fabrico, примерни данни.