


 Zaloguj
 Blog
Cyfrowe tablice Tier czy oprogramowanie OEE: co zapewnia codzienną rozliczalność?

W skrócie: cyfrowa tablica Tier odpowiada za codzienne rozliczanie zespołu: rytm spotkań, działania, osoby odpowiedzialne i eskalację. Oprogramowanie OEE dostarcza to, od czego powinny zaczynać Tier 1 i Tier 2: zmierzone straty według linii, w minutach i w pieniądzu. Samo narzędzie do tablic wystarczy, gdy liczby są już mierzone. Jeśli są wpisywane z pamięci, najpierw trzeba zacząć mierzyć.
- Oprogramowanie do tablic Tier zarządza ludźmi i działaniami. Oprogramowanie OEE zarządza danymi o stratach. Odpowiadają na różne pytania.
- Tablica zasilana domysłami zamienia Tier 1 w kłótnię o liczby.
- Test trzech pytań poniżej pomoże wybrać narzędzie do tablic, oprogramowanie OEE albo oba.
- Najprostsze połączenie: 3 największe wczorajsze straty według linii trafiają na tablicę przed rozpoczęciem Tier 1.
- Przykład liczbowy (dane poglądowe) pokazuje obliczenia, a do tego 8 pytań kontrolnych dla każdego dostawcy.
06:45, Tier 1 na linii 2. Na tablicy widnieje, że linia straciła wczoraj „około godziny”. Lider nocnej zmiany mówi, że winna była nalewarka. Utrzymanie ruchu twierdzi, że przeciągnęło się przezbrojenie. Dziesięć minut później zespół niczego nie ustalił i nikomu niczego nie przydzielił. Spotkanie zaczęło się i skończyło o czasie. Po prostu nie miało się na czym oprzeć.
O tej właśnie luce jest ten poradnik. Zakładamy, że zasady spotkań wielopoziomowych są znane; jeśli nie, warto zacząć od naszego wyjaśnienia spotkań przy tablicach od Tier 1 do Tier 4. Tu pytanie jest węższe: co kupić przy przejściu na wersję cyfrową, oprogramowanie do tablic Tier, oprogramowanie OEE czy oba, i w jakiej kolejności?
Dwa zadania, dwa rodzaje oprogramowania
Cyfrowe narzędzia do tablic Tier zastępują białą tablicę. Przechowują agendę, kafelki z KPI, listę działań z osobami odpowiedzialnymi i terminami oraz ścieżkę, którą otwarty problem przechodzi z Tier 1 do Tier 2 i wyżej. Oprogramowanie OEE jest bliżej maszyny. Rejestruje przestoje i liczniki z linii, prosi operatora o przyczynę i przekłada to na straty według linii i zmiany.
| Zadanie | Oprogramowanie do tablic Tier | Oprogramowanie OEE |
|---|---|---|
| Rytm i agenda spotkań | Główne zadanie | Nie jego zadanie |
| Działania, osoby odpowiedzialne, terminy | Główne zadanie | Niektóre narzędzia; warto zapytać |
| Eskalacja między poziomami | Główne zadanie | Najwyżej alerty; warto zapytać |
| Przestoje i liczniki | Wpisywane lub importowane | Z sygnału maszyny |
| Przyczyny przestojów | Wpisywane przy tablicy | Oznaczane na linii |
| Straty w minutach i w pieniądzu | Tylko jeśli ktoś je dostarczy | Główne zadanie |
| Czy działanie zadziałało? | Tylko jeśli ktoś je dostarczy | Trend z kolejnych tygodni |
Pytanie „co zapewnia codzienną rozliczalność?” ma więc prostą odpowiedź. Tablica. Ludzie rozliczają się na spotkaniu, nie w bazie danych. Ale odpowiedzialność za niewłaściwą stratę to zmarnowany wysiłek i tu wchodzą dane. Listę narzędzi do codziennego zarządzania z nazwami znajdą Państwo w naszym przeglądzie oprogramowania do systemu codziennego zarządzania. Samą rutynę opisujemy w tekście wdrażanie systemu codziennego zarządzania.
Dlaczego tablica powinna zaczynać od zmierzonych strat
Lean Enterprise Institute ujmuje cel prosto. Jak pisze Michael Ballé na Lean Post (EN), system codziennego zarządzania „w gruncie rzeczy polega na uwidacznianiu problemów i dopilnowaniu, żebyśmy zabrali się za ich rozwiązanie”. Tablica może uwidocznić tylko te problemy, o których ktoś ją poinformuje.
Dane z prawdziwych zakładów pokazują, jak wiele pozostaje niepowiedziane. W rozprawie doktorskiej Richarda Hedmana z Chalmers z 2016 roku (EN) przeanalizowano sześć miesięcy danych produkcyjnych z 884 maszyn w 23 firmach, zebranych przez system monitorowania produkcji w czasie rzeczywistym. Niesklasyfikowane straty stanowiły około 19% planowanego czasu produkcji, czyli ponad połowę całego zarejestrowanego czasu strat. Do tego 702 z 884 maszyn (80%) wykazywało wskaźnik wydajności równy 100%. Autor uznał za mało prawdopodobne, by tak wiele maszyn naprawdę pracowało z pełną prędkością, i zauważył, że 100% było domyślną wartością prędkości w systemie. Jego wniosek: większość obliczonych wartości OEE mierzyła dostępność, a nie całkowitą efektywność.
Z tego płyną dwie lekcje dla tablicy Tier. Po pierwsze, nawet przy automatycznej rejestracji przestojów połowa straconego czasu nie miała przyczyny. Tablica, która pokazuje blok przestoju bez przyczyny, nie daje Tier 1 niczego do przydzielenia. Po drugie, liczba, która wygląda na zmierzoną, wciąż może być wartością domyślną. Zanim OEE trafi na tablicę, warto zapytać, jak mierzone są prędkość i jakość, nie tylko czas pracy. Szczegóły opisujemy w tekstach o mikroprzestojach i o tym, jak oblicza się OEE.
Czy zdyscyplinowana codzienna rutyna w ogóle podnosi OEE? Dowodów jest niewiele i to głównie studia przypadków. Jedno niedawne badanie terenowe w czasopiśmie Systems (EN) sprawdziło rutynę codziennego zarządzania fabryką, z widocznością problemów, stałym rytmem na hali, rozwiązywaniem problemów i wielopoziomową eskalacją, na linii wąskiego gardła brytyjskiego zakładu farmaceutycznego. Było to 19-miesięczne badanie w jednym zakładzie, a autorzy podają, że „OEE linii wzrosło względnie o ponad 50%”. Zaznaczają też, że wyniki z jednego zakładu mogą nie przenieść się na inne. Należy to traktować jako jeden sygnał, że ścisła rutyna może poprawić mierzone OEE, a nie jako obietnicę.
Cyfrowa tablica Tier czy oprogramowanie OEE: jak zdecydować
Najpierw narzędzie do tablic Tier, jeśli:
- Liczby na Tier 1 już pochodzą z mierzonych przestojów i liczników, w systemie, któremu ludzie ufają.
- Spotkania się odbywają, ale działania giną, utykają albo nigdy nie docierają do Tier 2.
- Działa kilka poziomów i zakładów, a potrzebna jest jedna ścieżka eskalacji dla nich wszystkich.
Najpierw oprogramowanie OEE, jeśli:
- Przestoje na tablicy są wpisywane z pamięci albo z papierowego raportu na koniec zmiany.
- Tier 1 spędza czas na kłótni o to, co się stało, zamiast ustalać, kto co robi.
- Mikroprzestoje i praca ze zmniejszoną prędkością nigdy się nie pojawiają, bo nikt nie zapisuje dwuminutowego zacięcia.
Oba narzędzia, jeśli:
- Kilka linii spotyka się codziennie, a Tier 2 i Tier 3 potrzebują tych samych liczb co Tier 1.
- Potrzebna jest cotygodniowa kontrola, czy zamknięte działanie naprawdę zmniejszyło stratę.
| Sytuacja | Na start | Dlaczego | Następnie |
|---|---|---|---|
| Liczby na tablicy wpisywane z pamięci | Oprogramowanie OEE na linii wąskiego gardła | Na spotkaniu trwa spór o dane | Narzędzie do tablic, gdy dane budzą zaufanie |
| Dane mierzone, działania utykają | Narzędzie do tablic Tier | Brakuje osób odpowiedzialnych i eskalacji | Zasilanie go danymi o stratach |
| Jedna linia, mały zespół, papier działa | Pozostać przy papierze, dodać mierzone straty | Narzędzie do tablic kosztowałoby więcej niż sam problem | Cyfrowa tablica, gdy przybędzie poziomów |
| Kilka linii, codzienne Tier 2 i 3 | Oba, połączone ze sobą | Raporty zbiorcze wymagają jednego zestawu liczb | Cotygodniowa kontrola zamkniętych działań |
Chcą Państwo zobaczyć zmierzone straty według linii, gotowe na poranne spotkanie? Zapraszamy na demo, najlepiej z listą stanowisk.
Jak je połączyć: 3 największe wczorajsze straty na tablicy
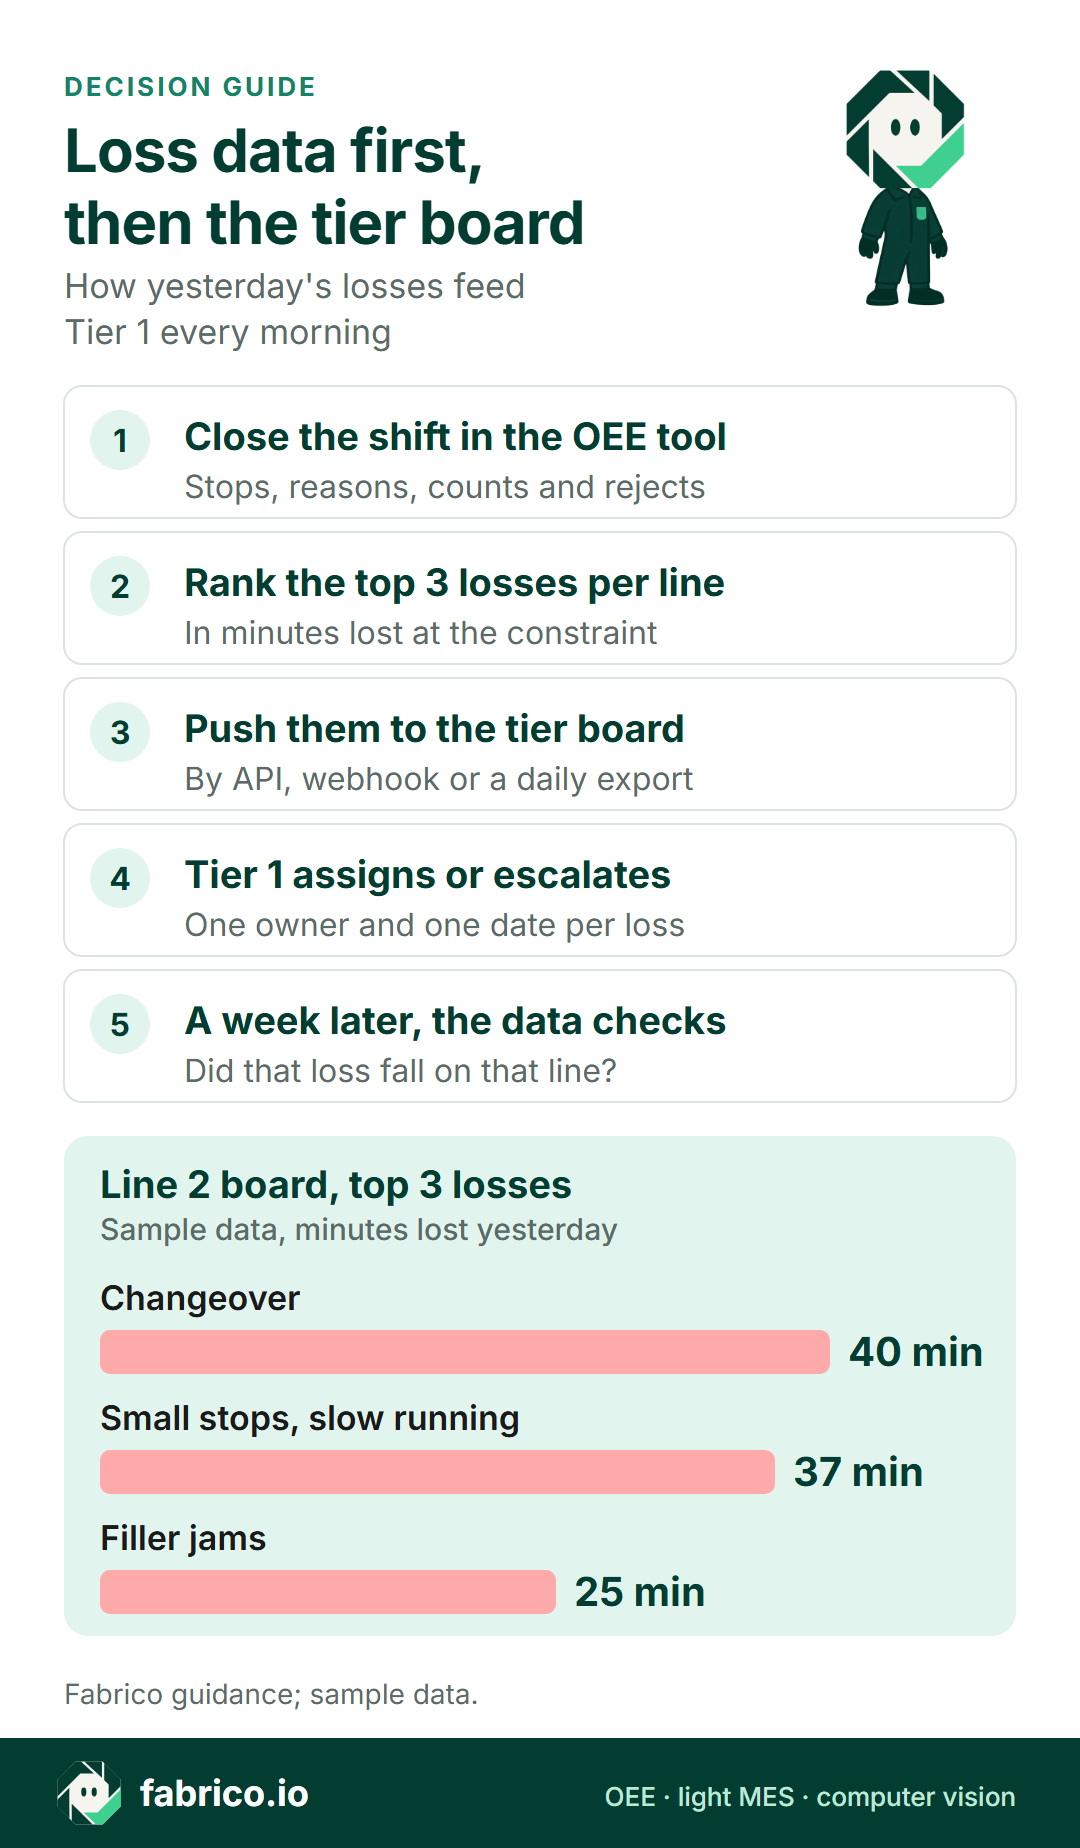
Połączenie nie musi być wyrafinowane. Musi być takie samo każdego ranka. Prosta rutyna wygląda tak:
- Zamknięcie zmiany w narzędziu OEE. Przestoje mają przyczyny, liczniki są uzupełnione, braki zaksięgowane. Czas przestojów bez przyczyny to osobna liczba i ona też trafia na tablicę.
- Ranking strat według linii. Wybiera się 3 największe według minut straconych na wąskim gardle. Na pieniądze przelicza się je tylko według marży pokrycia, którą akceptuje dział finansów.
- Przesłanie ich na tablicę. Przez API, webhook albo zaplanowany eksport. Tablica pokazuje stratę, minuty i puste pole „osoba odpowiedzialna”.
- Tier 1 przydziela albo eskaluje. Jedna osoba odpowiedzialna i jeden termin na każdą stratę. Wszystko, co wymaga innego zespołu, przechodzi na Tier 2 razem z danymi.
- Niech dane sprawdzą działanie. Czy tydzień później ta strata na tej linii spadła? Jeśli nie, działanie wraca na tablicę.
Krok 5 większość zakładów pomija, a to właśnie on jest powodem, by w ogóle łączyć narzędzia. Tablica pokaże, że działanie zostało zamknięte. Tylko dane o stratach pokażą, że zadziałało. Opis wielopoziomowych odpraw w Cleveland Clinic (EN) opublikowany przez Lean Enterprise Institute wskazuje, że połączenie poziomów miało znaczenie, bo „stworzyło metodę systematycznego dzielenia się informacjami”. To był szpital, ale wniosek się przenosi: wspólny zestaw liczb pozwala każdemu poziomowi podjąć temat tam, gdzie poprzedni skończył.
Jeśli kilka linii raportuje do tego samego Tier 2, warto używać dla nich wszystkich jednej listy strat. Różne listy przyczyn na różnych liniach odbierają sens zestawieniu zbiorczemu. Alarmowanie w trakcie zmiany, czyli inne zadanie niż poranny przegląd, opisujemy w naszym przeglądzie oprogramowania do cyfrowego andonu.
Przykład liczbowy: co widzi Tier 1 dla jednej linii
Dane przykładowe, poglądowe. Linia 2 pakuje jeden produkt. Wąskim gardłem jest nalewarka o idealnej wydajności 60 sztuk na minutę. Wczorajsza zmiana miała 450 minut planowanego czasu produkcji (480 minut minus 30-minutowa planowana przerwa).
- Dostępność. Zarejestrowane przestoje: przezbrojenie 40 minut, zacięcia nalewarki 25, oczekiwanie na materiał 15. Razem 80 minut przestoju, więc czas pracy wynosi 370 minut. Dostępność = 370 / 450 = 82,2%.
- Wydajność. Na linii naliczono 19 980 sztuk. Przy idealnej wydajności 370 minut dałoby 22 200. Wydajność = 19 980 / 22 200 = 90,0%. Różnica, 370 minus 333 minuty, to 37 minut mikroprzestojów i pracy ze zmniejszoną prędkością.
- Jakość. 600 braków, więc 19 380 dobrych sztuk. Jakość = 19 380 / 19 980 = 97,0%. Te braki kosztują 600 / 60 = 10 minut wąskiego gardła.
- OEE. 82,2% x 90,0% x 97,0% = 71,8%. Kontrola: 19 380 dobrych sztuk / 60 = 323 w pełni produktywne minuty, a 323 / 450 = 71,8%.
Teraz straty, wszystkie w minutach wąskiego gardła, aby nic nie zostało policzone dwa razy: 40 + 37 + 25 + 15 + 10 = 127 minut, czyli dokładnie 450 minus 323. Na tablicę trafiają 3 największe: przezbrojenie (40), mikroprzestoje i praca ze zmniejszoną prędkością (37) oraz zacięcia nalewarki (25). Przy przykładowej marży pokrycia 0,10 EUR na sztukę to odpowiednio około 240 EUR, 222 EUR i 150 EUR utraconej produkcji. Bez danych Tier 1 usłyszałby „około godziny, głównie nalewarka”, a przezbrojenie, największa pojedyncza strata, mogłoby w ogóle nie paść.
Pytania do każdego dostawcy albo do własnego zespołu
Te same pytania warto zadać dostawcy tablic Tier, dostawcy OEE i własnemu arkuszowi kalkulacyjnemu. Odpowiedzi pokażą, gdzie są luki.
- Skąd pochodzi każda liczba na tablicy? Z sygnału maszyny, z importu czy wpisana przez człowieka.
- Jaka część wczorajszego czasu przestojów ma przyczynę? Warto poprosić o minuty bez przyczyny, nie tylko te z przyczyną.
- Jak mierzona jest prędkość? Idealna wydajność dla każdego produktu czy domyślne 100%.
- Czy narzędzie szereguje straty według linii w minutach i w pieniądzu? I to na wąskim gardle, a nie jako średnią zakładu.
- Jak strata staje się działaniem? Z osobą odpowiedzialną, terminem i dołączonymi danymi.
- Jak otwarte działanie przechodzi z Tier 1 do Tier 2 i z powrotem? Kto je widzi i kiedy.
- Czy dane mogą sprawdzić działanie? Czy ta strata na tej linii spadła w kolejnych tygodniach.
- Jak dane wychodzą z systemu? API, webhooki, eksport i kto utrzymuje połączenie, gdy linia się zmienia.
Przy porównywaniu narzędzi OEE pod tym kątem pomogą nasze porównanie oprogramowania OEE i przegląd oprogramowania do monitorowania maszyn, które zestawiają dostawców według tego, co piszą na własnych stronach. Dla starszych maszyn, które mają tylko ekran, polecamy tekst zbieranie danych z HMI na potrzeby OEE. Narzędzia zmianowe obejmujące też instrukcje stanowiskowe i listy kontrolne opisujemy w tekście o platformach connected worker.
Gdzie pasuje Fabrico
Udokumentowaną mocną stroną Fabrico jest warstwa danych opisana w tym tekście. To platforma oprogramowania OEE i lekkiego MES. Co dziś opisuje jej przegląd produktu:
- Przestoje na podłączonej maszynie są rejestrowane z czasem rozpoczęcia i długością, ze sterownika PLC, czujnika lub licznika.
- Operatorzy oznaczają przyczynę przestoju na tablecie lub telefonie, więc obraz przestojów według przyczyn buduje się zmiana po zmianie. Mikroprzestoje są wykrywane z sygnału maszyny.
- Pulpit OEE aktualizuje się w trakcie pracy linii, z podziałem na dostępność, wydajność i jakość. Wyniki zmian pokazują produkcję, przestoje i OEE dla każdej zmiany. Straty są pokazywane w pieniądzu.
- Powiadomienia push, w aplikacji i e-mailem działają według reguł określających, kto dowiaduje się o czym. Technik może otworzyć zlecenie pracy bezpośrednio z przestoju.
- Dane wychodzą przez REST API, webhooki, Zapier lub eksport do Excela albo CSV, więc narzędzie do tablic, z którego już Państwo korzystają, może odbierać największe straty.
- Tam, gdzie stanowisko nie ma użytecznego sygnału, dodatek z kamerą AI liczy produkcję. Wideo jest przesyłane strumieniowo na żądanie i domyślnie nie jest przechowywane. Przestoje wykrywane przez kamerę i podpowiadane przez kamerę przyczyny przestojów są w planach rozwoju.
Jeśli spotkanie, działania i dane o stratach mają być w jednym narzędziu, warto zapytać podczas demo, jak Fabrico obsługuje dziś działania i ich kontrolę, i sprawdzić odpowiedź jak deklarację każdego dostawcy. Podłączenie urządzeń trwa około miesiąca, pełne wdrożenie 3 do 4 miesięcy. Klienci z UE są hostowani na AWS we Frankfurcie. Dla linii FMCG z ręcznymi etapami pakowania nasz poradnik o wizji komputerowej w FMCG pokazuje, gdzie dodatek z kamerą się opłaca. Nasze deklaracje warto sprawdzać tak jak deklaracje każdego dostawcy.
O co ludzie pytają dalej
Czy narzędzie do tablic Tier potrafi obliczyć OEE?
Niektóre narzędzia do tablic pokazują OEE, jeśli ktoś je wpisze lub zaimportuje. Warto zapytać, skąd pochodzi każda liczba na tablicy: z sygnału maszyny, z importu czy od osoby, która uzupełnia ją przed spotkaniem. Jeśli jest wpisywana ręcznie, tablica jest tylko tak dobra jak raport zmianowy.
Czy przed cyfrową tablicą Tier potrzebujemy oprogramowania OEE?
Nie zawsze. Jeśli liczby na Tier 1 już pochodzą z mierzonych przestojów i liczników, narzędzie do tablic dobrze poprowadzi spotkanie. Jeśli pochodzą z pamięci lub z papieru, najpierw należy zmierzyć linię wąskiego gardła, a potem zdigitalizować tablicę.
Czy oprogramowanie OEE może zastąpić tablicę Tier?
Może zastąpić część z wynikami: wyniki zmian, straty według linii i trendy. Samo nie prowadzi rozmowy, nie wyznacza osób odpowiedzialnych i nie egzekwuje eskalacji. Wiele zakładów zostawia prostą tablicę lub listę działań i zasila ją danymi z OEE.
Ile strat powinno trafić na tablicę Tier 1?
Ten poradnik przyjmuje trzy na linię: tyle, by dało się działać w ciągu jednej zmiany, i na tyle mało, by je domknąć. Należy je szeregować według minut straconych na wąskim gardle, a nie według tego, który problem był najgłośniejszy w trakcie zmiany.
Czy Fabrico może zasilać tablicę Tier, z której już korzystamy?
Fabrico rejestruje przestoje, przyczyny i liczniki, pokazuje straty w pieniądzu i wyniki zmian oraz wysyła powiadomienia według reguł. Dane wychodzą przez REST API, webhooki, Zapier lub eksport do Excela albo CSV, więc narzędzie do tablic może odbierać największe straty. Jak działania i ich kontrola wyglądają w samym Fabrico, warto zapytać podczas demo i sprawdzić odpowiedź jak deklarację każdego dostawcy.
Chcą Państwo, by następne spotkanie Tier 1 zaczynało się od zmierzonych strat? Zapraszamy na demo, pokażemy to na linii podobnej do Państwa.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga



Prawdziwe kafelki Fabrico, dane przykładowe.