


 Anmeldung
 Blog
PLC-Tag-Zuordnung für OEE - Kurze Liste der auszulesenden Tags

Key takeaways
- Fünf Tags pro Maschine decken den Großteil des OEE ab: run state, fault code, total count, reject count und die laufende SKU.
- Geschwindigkeit sowie Signale für Unterversorgung oder Blockade sind nützliche Ergänzungen, aber keine Muss-Funktionen.
- Schreiben Sie die Tag-Liste einmal auf und lassen Sie Ihren Steuerungsingenieur sie unterschreiben.
- Nur lesen. OEE muss niemals einen Wert zurück in die PLC schreiben.
- Testen Sie jeden Tag gegen die Realität, bevor jemand den Zahlen vertraut.
Das Auslesen einer Maschine für OEE bedeutet nicht, Hunderte von PLC-Tags zu lesen. Eine Handvoll pro Maschine reicht aus, um Verfügbarkeit, Leistung und Qualität zu berechnen. Die Arbeit besteht darin, die richtigen zu finden, sie zu prüfen und aufzuschreiben, was jeder bedeutet.
Fabrico, OEE- und leichtes MES-Software mit KI-Kameras, verbindet eine Maschine über deren PLC, ein Fabrico-IoT-Gerät oder eine KI-Kamera. Wenn eine PLC ausgelesen wird, ist die untenstehende Tag-Liste der Ausgangspunkt, auf den sich Ihr Steuerungsteam und das technische Team von Fabrico einigen.
Welche PLC-Tags benötigt OEE?
| Tag | Was es dem OEE mitteilt | Typischer Datentyp |
|---|---|---|
| Run state | Läuft oder gestoppt: Grundlage der Verfügbarkeit | Boolescher Wert oder Zustandsnummer |
| Fault or alarm code | Welcher Fehler aktiv war, als die Maschine gestoppt wurde | Ganzzahl |
| Total count | Zyklen oder hergestellte Einheiten: Grundlage der Leistung | Zähler |
| Reject count | Am Gerät ausgeschiedene Einheiten: Grundlage der Qualität | Zähler |
| Recipe or SKU number | Was läuft, damit die richtige Sollgeschwindigkeit verwendet wird | Ganzzahl |
| Extras | Tatsächliche Geschwindigkeit, Einlauf leer, Auslauf voll, Automatik- oder Handbetrieb | Realzahl oder Boolesch |
Die Einlauf- und Auslauf-Signale lohnen sich bei gekoppelten Linien. Sie unterscheiden Unterversorgung und Blockade von den eigenen Fehlern der Maschine.
Halten Sie die Liste bewusst kurz. Jedes zusätzliche Tag ist ein weiterer Punkt, der zuzuordnen, zu testen und bei Programmänderungen aktuell zu halten ist. Beginnen Sie mit den fünf, beweisen Sie sie an einer Maschine und fügen Sie Zusätze nur hinzu, wenn wirklich Bedarf besteht.
Wie erstellt man eine Tag-Liste?
- Listen Sie die Maschinen auf und die PLC-Marke, das Modell und das Protokoll jeder einzelnen.
- Finden Sie die Tags mit Ihrem Steuerungsingenieur. Tags unterscheiden sich je nach Marke, Modell und der Person, die das Programm geschrieben hat.
- Dokumentieren Sie jedes Tag: Adresse, Typ, Bedeutung, Einheit und eventuelle Skalierung.
- Testen Sie ihn gegen die Linie, wie unten beschrieben.
- Unterschreiben Sie die Liste und bewahren Sie sie zusammen mit den Maschinendokumenten auf.
Bei einigen älteren oder nicht standardmäßigen Steuerungen sind die Signale überhaupt nicht zugänglich. Dann kann ein kurzer Auftrag für einen qualifizierten Steuerungsingenieur, oft 1 bis 4 Stunden, nötig sein, um sie zugänglich zu machen. Das ist eine Programmänderung, also planen Sie sie wie eine solche. Unser Leitfaden zu PLC-Datenauszug-Methoden behandelt die Optionen.
Wie prüfen Sie jedes Tag gegen die Realität?
- Zählen Sie per Hand. Lassen Sie die Maschine einige Minuten laufen, zählen Sie die Einheiten selbst und vergleichen Sie mit dem Zähler.
- Erzwingen Sie einen Stopp. Stoppen Sie die Maschine und prüfen Sie, dass sich der Laufzustand sofort ändert.
- Prüfen Sie den Ausschussweg. Stellen Sie sicher, dass ein Ausschuss einmal und nur an einer Stelle gezählt wird.
- Ändern Sie das SKU. Prüfen Sie, dass die Rezeptnummer sich wirklich ändert, wenn sich das Produkt ändert.
- Beobachten Sie das Überlaufen des Zählers. Finden Sie heraus, wann der Zähler überläuft oder zurückgesetzt wird.
Beispiel: eine Tag-Liste für einen Füller
Beispiel-Linie (illustrative Zahlen, kein Kunde). Ein Füller füllt 400 Flaschen pro Minute, 4 auf einmal. Seine Tag-Liste hat sechs Einträge.
| Tag | Typ | Bedeutung und Hinweis |
|---|---|---|
| Filler.Running | Boolesch | True während des Füllens |
| Filler.FaultCode | Ganzzahl | Aktiver Fehler, 0 wenn keiner |
| Filler.CycleCount | 16-Bit Zähler | Zyklen, 4 Flaschen pro Zyklus |
| Filler.RejectCount | 16-Bit Zähler | Am Füller verworfene Flaschen |
| Filler.RecipeNo | Ganzzahl | Laufende SKU, beim Umrüsten gesetzt |
| Filler.Speed | Realzahl | Flaschen pro Minute |
In dieser Liste verbergen sich zwei Fallen. Erstens zählt der Zähler Zyklen, nicht Flaschen. Gesamtanzahl = Zyklen x 4, sonst würde die Performance viermal zu niedrig ausfallen.
Zweitens überläuft ein 16-Bit-Zähler nach 65.535. Bei 100 Zyklen pro Minute überläuft er alle 65.535 / 100 = 655 Minuten, etwa 11 Stunden. Das Gateway muss den Überlauf behandeln, sonst zeigt eine Schicht pro Tag eine große negative Zahl.
Der Aufwand für die Zuordnung wächst mit der Anzahl der Maschinen. Eine Linie mit 12 Maschinen bei 1 bis 4 Stunden Steuerungsarbeit pro Maschine benötigt 12 bis 48 Stunden, bevor Netzwerkarbeiten und Überprüfung erfolgen.
Welche Fehler zerstören die Tag-Zuordnung?
- Zähler, die beim Schichtwechsel zurückgesetzt werden, ohne dass es jemand bemerkt.
- Zyklen, die als Einheiten gelesen werden an Mehrkopf- oder Mehrspurmaschinen.
- Ausschuss doppelt gezählt, an der Maschine und erneut stromabwärts.
- Eine Rezeptnummer, die die Mannschaft vergisst zu ändern, sodass die falsche Sollgeschwindigkeit verwendet wird.
- Ein Gateway-Konto mit Schreibrechten. Nur lesen, immer.
Fehlercodes benötigen besondere Sorgfalt, wenn Sie sie in Stillstandsgründe umwandeln. Unser Leitfaden zu PLC-Fehlercode-Design erklärt, wie gute Fehlercodes aufgebaut sind.
Wo passt Fabrico hinein?
Fabrico ist eine Manufacturing-Performance-Plattform mit Computer Vision. OEE und leichtes MES stehen an erster Stelle und werden aus den Signalen gelesen, die jede Maschine bereits hat.
- Automatische Erfassung von Ausfallzeiten aus PLC-Tags, IoT-Geräten oder Kameras.
- Der Bediener bestätigt den Grund per Tap, denn ein Fehlercode ist ein Hinweis, nicht immer die Ursache.
- OEE live nach Linie und Schicht, wobei jeder Verlust in Geld bewertet wird.
- Ein Pilot auf einer Linie, damit die Tag-Liste bewiesen ist, bevor weitere Maschinen folgen.
Die Tag-Liste und die Verbindung für jedes Werk werden mit dem technischen Team von Fabrico abgestimmt. Es gibt keinen Gratisplan und keine Stufen: jedes Werk erhält ein Angebot. Sehen Sie das Produkt auf der Computer-Vision-OEE-Seite und die Netzwerkseite in unserem PLC-Konnektivitätsleitfaden.
Häufig gestellte Fragen
Was ist ein PLC-Tag?
Ein Tag ist ein benannter Wert in einer PLC, wie ein Lauf-Flag, ein Zähler oder eine Fehlernummer. Jeder Tag hat eine Adresse, einen Datentyp und eine Bedeutung, die vom Programmierer festgelegt wurde. OEE liest einige davon, um zu wissen, wann die Maschine läuft und was sie produziert.
Wie viele PLC-Tags benötigen Sie für OEE?
In der Regel fünf pro Maschine: Laufzustand, Fehlercode, Gesamtanzahl, Ausschussanzahl und die laufende SKU oder Rezeptur. Geschwindigkeit und Signale für Unterversorgung oder Blockade helfen auf gekoppelten Linien. Mehr Tags verbessern OEE selten; das Prüfen der wenigen ausgelesenen Tags ist weitaus wichtiger.
Müssen Sie das PLC-Programm ändern, um Tags zu lesen?
Nicht, wenn die Tags bereits existieren. Ein Gateway liest sie über OPC UA oder das eigene Protokoll der PLC mit einem Nur-Lese-Konto. Eine Änderung ist nur erforderlich, wenn ein Signal überhaupt nicht freigegeben ist, und dann ist es ein kurzer Job für Ihren Steuerungsingenieur.
Wie gehen Sie mit dem Überlauf des Zählers um?
Ermitteln Sie die Größe des Zählers und wann er überläuft oder zurückgesetzt wird, und stellen Sie dann sicher, dass das Gateway dies behandelt. Ein 16-Bit-Zähler überläuft nach 65.535. Das Gateway sollte die Differenz über den Überlauf hinweg addieren und nicht den rohen Abfall als negativen Wert nehmen.
Wer sollte die PLC-Tag-Liste besitzen?
Der Steuerungsingenieur der Anlage, da er das Programm kennt und jede Änderung abzeichnet. Der OEE-Anbieter schlägt die Liste vor und testet sie. Bewahren Sie die unterschriebene Liste mit den Maschinendokumenten auf und aktualisieren Sie sie bei jeder Änderung des PLC-Programms.
Kartieren Sie Ihre erste Maschine mit uns
Bringen Sie Marke und Programm des PLC einer Maschine mit. Wir zeigen, welche Tags OEE benötigt und wie viel deren Stillstände kosten.
Verwandte Artikel
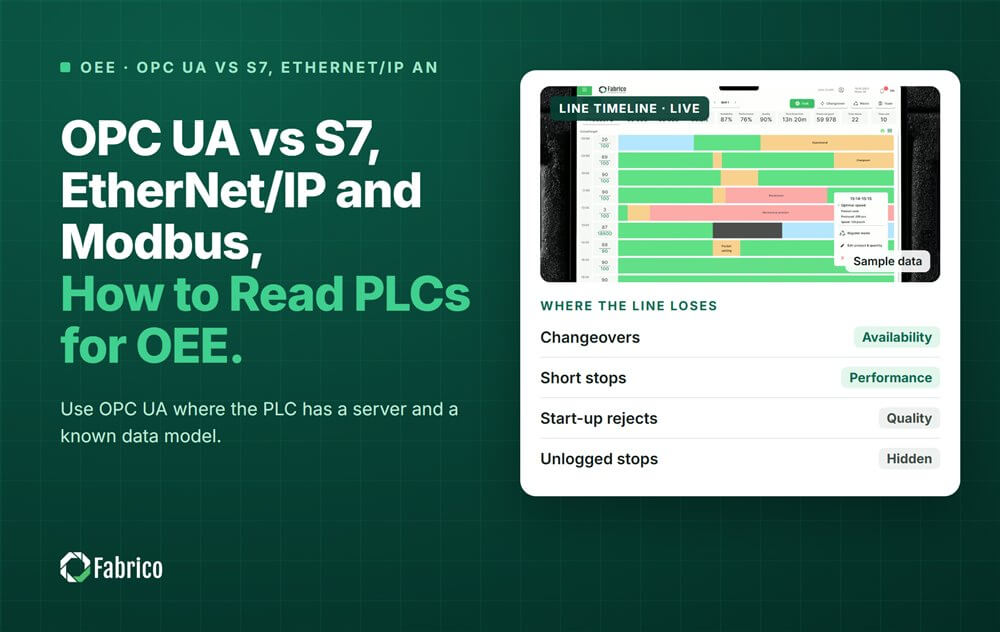









Echte Fabrico-Kacheln, Beispieldaten.