


 Zaloguj
 Blog

Computer vision na liniach rozlewniczych napojów: liczenie, przestoje i OEE

W skrócie: computer vision na liniach rozlewniczych napojów działa najlepiej obok sterownika PLC napełniarki, a nie zamiast niego. Napełniarka liczy butelki i rejestruje przestoje. Kamery AI liczą zgrzewki, kartony i palety oraz pozwalają otworzyć wideo z minuty, w której zaczął się przestój.
- Warto rozdzielić dwa zadania. Inspekcja wizyjna odrzuca wadliwe opakowania: poziom napełnienia, zakrętki, etykiety, kody. Kamera OEE liczy produkcję, a jej wideo pokazuje, gdzie zaczął się przestój.
- OEE linii należy odczytywać na napełniarce, czyli na wąskim gardle. Minuty zagłodzenia i zablokowania przypisuje się maszynie, która zatrzymała się pierwsza.
- Przy setkach lub tysiącach opakowań na minutę licznikiem jest PLC napełniarki. Kamery opłacają się przy etykieciarce, pakowarce termokurczliwej, pakowarce zbiorczej, paletyzatorze i na stanowiskach ręcznych.
- Fabrico rejestruje przestoje na podstawie sygnału maszyny, a operator dodaje przyczynę. Dodatek z kamerami AI liczy produkcję i daje wideo z dowolnej minuty zmiany.
Linia rozlewnicza napojów jest zbudowana wokół jednej maszyny. Napełniarka nadaje tempo, maszyny wokół niej pracują szybciej, a stoły akumulacyjne pochłaniają krótkie postoje pomiędzy nimi.
Ta konstrukcja decyduje o tym, gdzie kamera się opłaca, a gdzie jest zbędna. Ten artykuł jest dla kierowników, którzy wybierają oprogramowanie, aby zamontować kamery na liniach rozlewniczych butelek i puszek oraz mierzyć OEE.
Sprzedajemy Fabrico, więc prosimy sprawdzać nasze twierdzenia tak samo jak twierdzenia każdego innego dostawcy.
Computer vision na liniach rozlewniczych: dwa zadania, dwa systemy
Machine vision w branży napojowej zwykle oznacza inspekcję. Inspektor poziomu napełnienia odrzuca butelkę z niedolewem. Inspektor zakrętek lub etykiet odrzuca krzywo założoną zakrętkę albo butelkę bez etykiety. Czytnik kodów sprawdza kod daty. Dostarczają je producenci urządzeń inspekcyjnych, tacy jak Heuft czy FT System, producenci linii, tacy jak Krones, oraz firmy machine vision, takie jak Cognex czy Keyence. Działają na każdym opakowaniu.
Kamera OEE ma inne zadanie. Liczy produkcję i pokazuje obraz linii z minuty, w której wystąpił przestój.
| Zadanie | Inspekcja wizyjna | Kamera OEE |
|---|---|---|
| Kontrola poziomu napełnienia, zakrętek, etykiet, kodów | Tak, każde opakowanie | Nie |
| Odrzucenie wadliwego opakowania | Tak | Nie |
| Liczenie zgrzewek, kartonów i palet | To nie jej zadanie | Tak, tam gdzie żaden sygnał nie liczy dobrze |
| Rejestracja początku i końca przestoju | Nie | Nie, robi to sygnał maszyny |
| Pokazanie minuty, w której zaczął się przestój | Nie | Tak, wystarczy otworzyć wideo z tej minuty |
| Zasilanie OEE | Liczba odrzutów, dla jakości | Liczniki, dla wydajności i jakości |
Oba systemy działają obok siebie. Liczba odrzutów z inspektora albo jego sygnał odrzutu zasila składnik jakości w OEE. Kamera liczy to, co dociera do końca linii. Większość linii potrzebuje obu. Więcej w naszym artykule wizyjna kontrola etykiet i kodów a kamera OEE.
Fabrico nie sprzedaje inspekcji: należy kupić ją od dostawcy systemów inspekcji i wprowadzić jego sygnał odrzutu do OEE.
Gdzie linie rozlewnicze tracą czas
Linie rozlewnicze butelek i puszek zwykle projektuje się według krzywej V. Poradnik o krzywej V od LineView (EN), dostawcy oprogramowania do monitorowania wydajności linii, zaleca, aby dwie maszyny po obu stronach maszyny krytycznej miały prędkość nadrabiania (recovery speed) „o 10% wyższą”, a każda kolejna, dalej od niej, jeszcze wyższą. Na większości linii napojowych maszyną krytyczną jest napełniarka.
Ten sam poradnik wskazuje haczyk: tylko maszyna krytyczna pracuje ze stałą prędkością, a każda inna często staje, zagłodzona (brak opakowań na wejściu) albo zablokowana (zator na wyjściu). Napełniarka wyznacza tempo linii, więc minuta stracona na niej to produkcja, której linia już nie odzyska. Stany samej napełniarki omawia nasz poradnik OEE napełniarki na linii rozlewniczej.
Zostają cztery miejsca, w których kryją się minuty:
- Czas zablokowania i zagłodzenia. Zerwanie folii w pakowarce termokurczliwej zapełnia stół, potem staje etykieciarka, a potem napełniarka. PLC napełniarki rejestruje „zablokowana”. Nie mówi, która maszyna to zapoczątkowała. Zob. zagłodzenie i zablokowanie.
- Krótkie postoje za napełniarką. Sklejanie rolek etykiet w etykieciarce, przewrócone butelki na torze pakowarki i zatory kartonów to krótkie postoje (mikroprzestoje). Stół je ukrywa, dopóki kilka z rzędu nie zablokuje napełniarki.
- Mycie CIP i przezbrojenia produktu. Zmiana smaku, zmiana formatu i pełne mycie CIP to trzy różne przestoje z trzema czasami standardowymi. Należy kodować je osobno i nigdy nie skracać zwalidowanego mycia CIP, aby zyskać punkty OEE. Zob. nasze kody przestojów linii rozlewniczej napojów oraz czas CIP w OEE.
- Oczekiwanie na produkt. Gdy syropiarnia lub mieszalnik nie nadążają, napełniarka stoi, choć sama jest w pełni sprawna.
Te minuty się sumują. W badaniu porównawczym z 2021 roku, zleconym przez dostawcę oprogramowania OFS i opisanym przez Brewers Journal (EN), browary rzemieślnicze napełniały puszki lub butelki tylko przez 54% czasu. Przeciętny browar nie potrafił utrzymać pracy linii dłużej niż 12 minut bez przestoju, a przezbrojenie z jednego piwa na inne trwało średnio ponad 49 minut. Artykuł nie podaje wielkości próby, a linie rzemieślnicze są mniejsze niż w większości rozlewni, więc te dane należy traktować jako wskazówkę, gdzie uciekają minuty, a nie jako cel dla Państwa linii. Zob. OEE na liniach pakujących w browarach.
Raport Siemens True Cost of Downtime 2024 (EN), ankieta wśród dużych firm przemysłowych z czterech sektorów, wycenia godzinę nieplanowanego przestoju w branży dóbr szybkozbywalnych (FMCG) na 36 000 USD, najniżej z czterech sektorów. FMCG był też jedynym z nich, w którym liczba godzin przestojów nie spadła od 2019 roku. To dane z ankiety wśród dużych firm, a nie cena dla Państwa linii.
Szkło, PET i puszki: kamera podąża za opakowaniem
- PET. Rozdmuchiwarka zasila napełniarkę krótkim przenośnikiem powietrznym albo bezpośrednio, w zintegrowanym bloku rozdmuchu i napełniania, gdzie przestój jednej maszyny zatrzymuje obie. Lekkie puste butelki przewracają się na przejściach i na wyjściu z przenośnika powietrznego, a PLC widzi „praca” albo nic. Nasz artykuł o linii do wody butelkowanej pokazuje trzy widoki z kamer, które warto otwierać.
- Szkło. Cięższe i tłukące się. Szkło jednorazowe zaczyna się od depaletyzatora i płuczki. Szkło zwrotne dodaje rozpakowarkę, myjkę butelek i inspektor pustych butelek, a każde z tych urządzeń może zagłodzić napełniarkę. Pęknięta butelka w napełniarce oznacza przestój na usunięcie szkła.
- Puszki. Najszybsze z trzech. Strona produktowa KHS (EN) dla napełniarki Innofill Can DVD podaje do 135 000 puszek na godzinę, czyli 2250 na minutę, ponad 37 na sekundę. Przy takiej prędkości licznikiem jest PLC napełniarki i zamykarki puszek. Kamera opłaca się dalej, tam gdzie puszki trafiają do zgrzewek i na tacki.
Linie napojów gazowanych opisuje artykuł OEE na liniach napojów gazowanych.
Gdzie zamontować kamerę na linii rozlewniczej
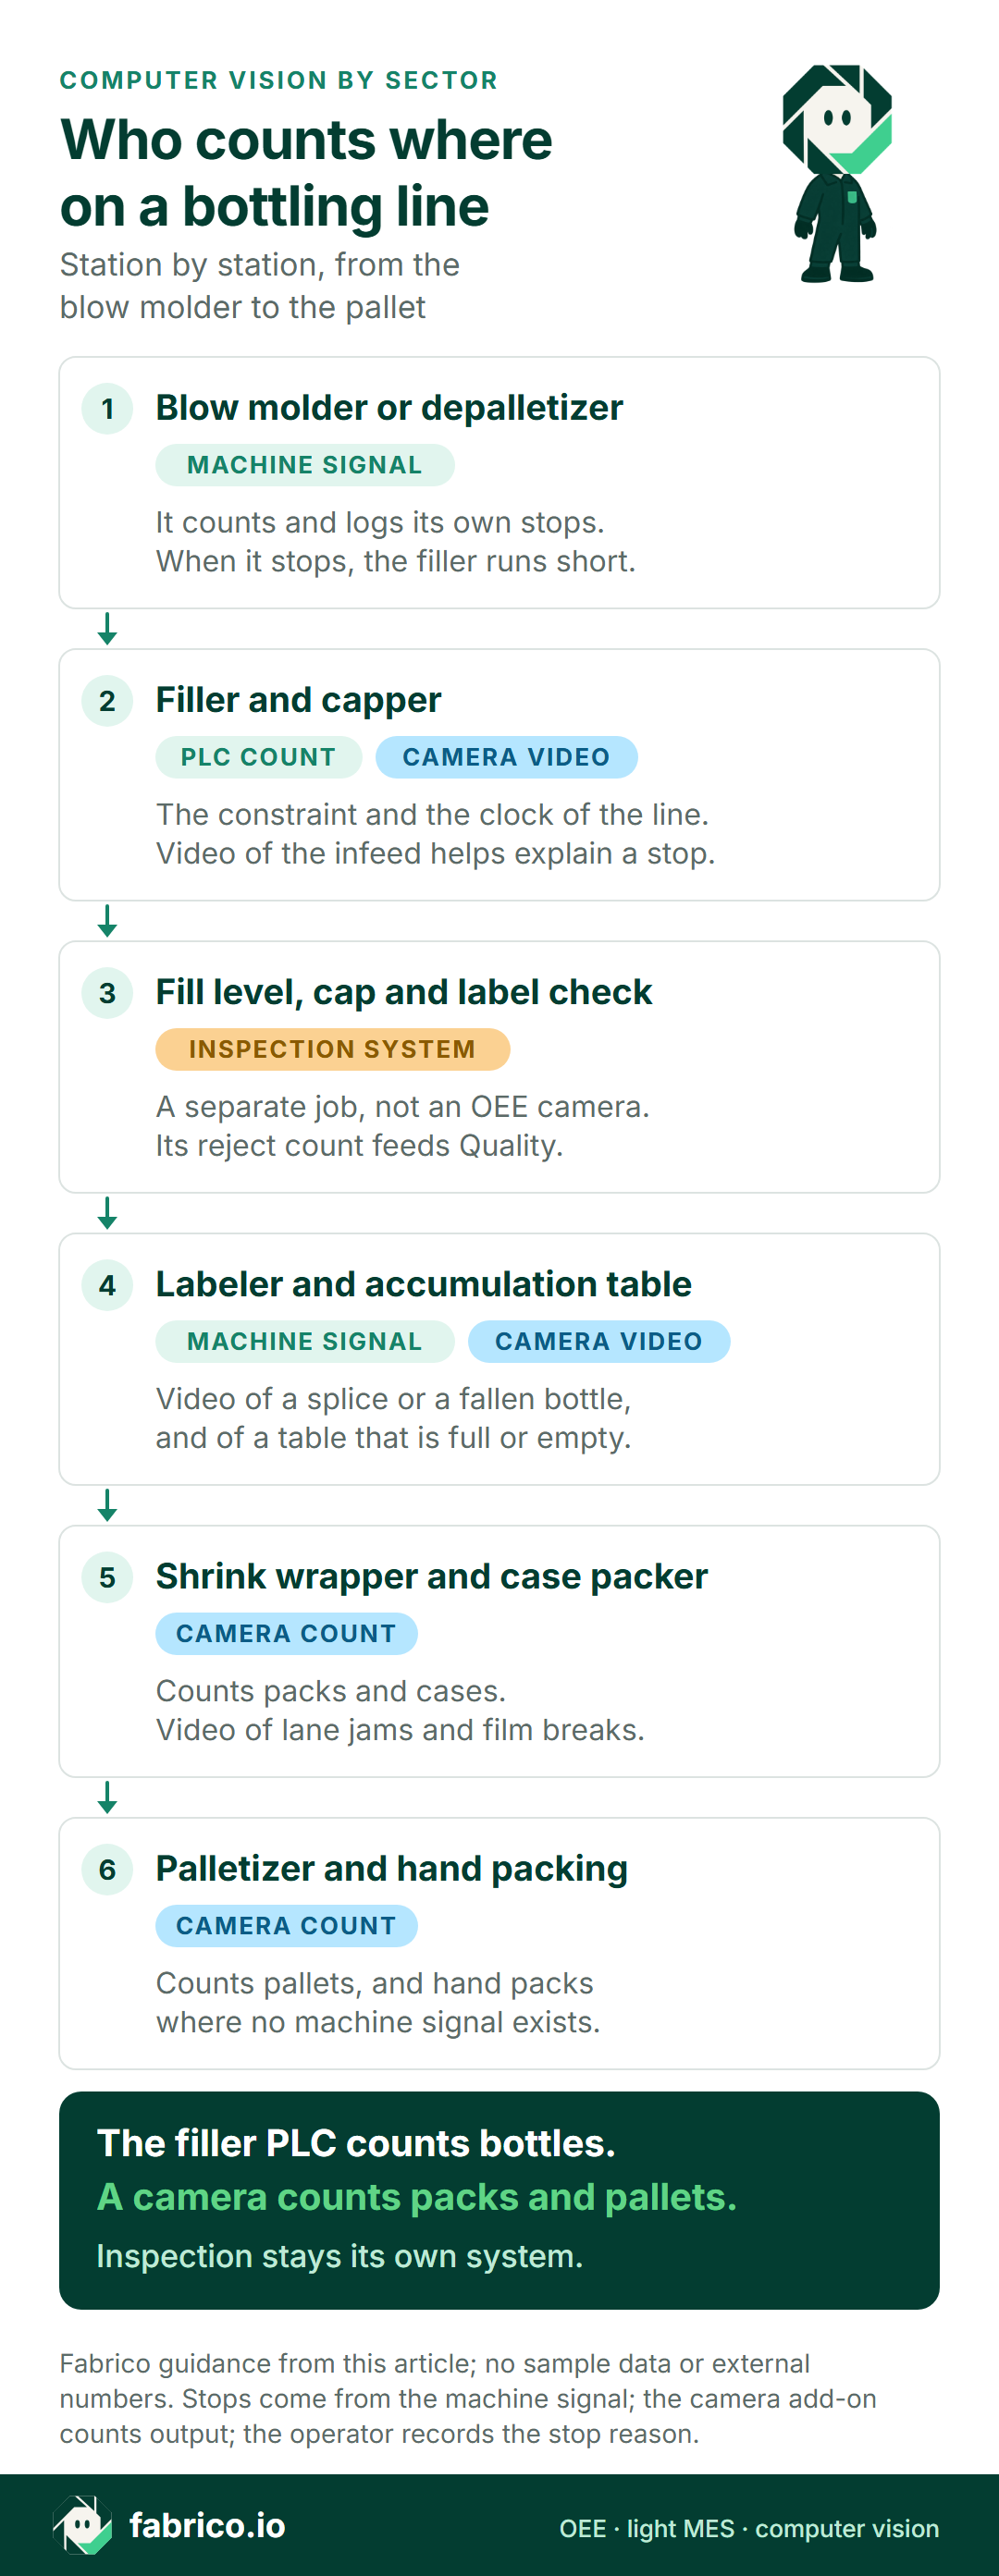
Poniżej typowa linia PET od rozdmuchiwarki do palety, ze źródłem każdego licznika, jako punkt wyjścia do planowania monitoringu linii rozlewniczej kamerami AI. Decyduje lista maszyn Państwa linii.
PLC napełniarki jest zegarem linii. Kamera to drugie spojrzenie tam, gdzie PLC mówi najmniej: między maszynami, na końcu linii i wszędzie tam, gdzie ludzie pakują ręcznie. O samym wejściu napełniarki mówi artykuł kamera na linii napełniania. O końcu linii: przestoje paletyzatora a kamera oraz przestoje pakowarki zbiorczej.
Kamera, czujnik czy oba: stanowisko po stanowisku
Tabelę warto potraktować jako punkt wyjścia do własnej listy maszyn i poprosić każdego dostawcę o wypełnienie tej samej tabeli.
| Stanowisko | Źródło licznika | Co dodaje kamera |
|---|---|---|
| Rozdmuchiwarka lub depaletyzator | Sygnał maszyny | Niewiele, chyba że puste butelki przewracają się na przejściu |
| Napełniarka i zakręcarka | PLC napełniarki | Wideo z wejścia przy przestoju, nie licznik |
| Kontrola poziomu napełnienia i zakrętek | Sygnał odrzutu z inspektora | Nic: to zadanie inspektora |
| Etykieciarka | Sygnał etykieciarki lub czujnik | Wideo ze sklejania rolki, braku kleju lub przewróconej butelki |
| Stół akumulacyjny | Fotokomórki stołu pełnego i niskiego zapełnienia | Wideo: stół pełny czy pusty, czyli która strona stanęła |
| Pakowarka termokurczliwa lub zbiorcza | Kamera albo licznik maszyny, jeśli jest wiarygodny | Wideo zatorów na torach i zerwań folii |
| Paletyzator | Kamera na wejściu albo licznik palet z maszyny | Wideo podawania palet i magazynku palet |
| Pakowanie ręczne i poprawki | Często nic | Licznik tam, gdzie nie ma żadnego sygnału |
Każdą maszynę należy liczyć w jej własnej jednostce: butelki na napełniarce, zgrzewki na pakowarce termokurczliwej, kartony na pakowarce zbiorczej, palety na końcu. Na butelki napełniarki przelicza się dopiero przy sumowaniu maszyn. Rachunek pokazuje nasz artykuł jednostki OEE: butelki, kartony i palety, a kamera czy czujnik, maszyna po maszynie omawia inne typy maszyn.
Chcą Państwo zobaczyć liczniki z kamer i przestoje napełniarki na jednej osi czasu? Proszę umówić demo i przynieść listę maszyn swojej linii.
Przykład obliczeniowy: jedna zmiana na przykładowej linii PET
Linia przykładowa, liczby poglądowe, nie klient: linia PET 0,5 l, w której napełniarka z zakręcarką ma dla tego formatu prędkość znamionową 400 butelek na minutę. Pakowarka termokurczliwa robi zgrzewki po 6 sztuk, a paleta mieści 90 zgrzewek.
Zmiana trwa 480 minut. Zakład wyłącza zaplanowane 30-minutowe mycie CIP z czasu planowanego, więc planowany czas produkcji wynosi 450 minut. Na stole akumulacyjnym na początku i na końcu zmiany była ta sama liczba butelek.
| Etap | Licznik | Źródło |
|---|---|---|
| Napełniarka | 148 200 butelek | PLC napełniarki |
| Kontrola poziomu napełnienia i zakrętek | 1200 odrzuconych | Sygnał odrzutu |
| Wejście paletyzatora | 24 300 zgrzewek, czyli 145 800 butelek | Zliczanie kamerą |
| Koniec linii | 270 palet | Zliczanie kamerą |
| Utracone po inspekcji | 1200 butelek | Wyliczone |
PLC napełniarki zarejestrował 60 minut postoju: 14 z powodu własnych awarii, 10 zagłodzenia i 36 zablokowania. Czas pracy wyniósł więc 390 minut.
- Dostępność = 390 / 450 = 86,7%.
- Wydajność = 148 200 / (390 x 400) = 148 200 / 156 000 = 95,0%.
- Jakość = 145 800 / 148 200 = 98,4%, przy czym dobra produkcja liczona jest jako zgrzewki na końcu linii.
- OEE = 0,867 x 0,950 x 0,984 = 81,0%.
Krótszy sposób liczenia daje ten sam wynik. 145 800 dobrych butelek przy 400 na minutę to 364,5 minuty czasu dobrej produkcji, a 364,5 z 450 to 81,0%. Strata prędkości to 7800 butelek, czyli 19,5 minuty napełniarki. Strata jakości to 2400 butelek, czyli 6 minut.
Co kamera wniosła do wyniku:
- Rzeczywista liczba dobrych sztuk. Licznik napełniarki minus odrzuty daje 147 000 dobrych butelek i 81,7% OEE. Licznik zgrzewek daje 145 800. 1200 butelek pomiędzy tymi wartościami przewróciło się na przejściach, na torach pakowarki termokurczliwej lub trafiło do uszkodzonych zgrzewek. Bez licznika na końcu linii ta strata nigdy nie wychodzi na jaw.
- Przypisanie minut zablokowania. Operatorzy dodali przyczyny, a w razie wątpliwości otworzyli wideo z pakowarki termokurczliwej i paletyzatora: 20 minut zerwań folii i wymian rolek, 10 minut pustego magazynku palet, 6 minut przewróconych butelek na torach pakowarki. Dostępność samej napełniarki wynosi (450 minus 14) / 450 = 96,9%.
- Wielkość każdej straty. 36 minut zablokowania to 14 400 butelek, które napełniarka mogła wyprodukować. W rankingu według minut napełniarki na pierwszym miejscu jest pakowarka termokurczliwa.
Pytania do każdego dostawcy przed zakupem
Warto przejść je z każdym dostawcą, również z nami, na jednej rzeczywistej zmianie z zeszłego tygodnia.
| Pytanie | Jak sprawdzić odpowiedź |
|---|---|
| Skąd pochodzi każdy licznik? | Poprosić o pokazanie liczników z PLC napełniarki i z kamer na jednej osi czasu, dla tej samej minuty. |
| Komu przypisuje się minuty zablokowania? | Wziąć jeden rzeczywisty przestój pakowarki termokurczliwej i zapytać, czy raport przypisuje go pakowarce, czy napełniarce. |
| Czy prędkość znamionowa jest ustawiana dla każdego formatu? | Butelki 0,5 l i 1,5 l na tej samej linii PET nie napełniają się w tym samym tempie. Zapytać, jak zmiana formatu ją aktualizuje. |
| Jak kodowane są mycie CIP i przezbrojenia? | Poprosić o pokazanie osobno zmian smaku, zmian formatu i mycia CIP, każdego z jego czasem standardowym. |
| Czy kamera liczy przy Państwa prędkości i oświetleniu? | Poprosić o test liczenia względem znanej liczby, przy przezroczystym PET, odblaskach od folii termokurczliwej i mokrych obiektywach przy płuczce. |
| Dokąd trafia wideo? | Zapytać, czy jest zapisywane, czy strumieniowane, kto może je otworzyć i jak długo. |
| Czy odrzuty z inspekcji mogą trafić do systemu? | Zapytać, jak liczba odrzutów lub sygnał z inspektora trafia do składnika jakości. |
| Co działa dziś, a co jest w planach rozwoju? | Poprosić o pokazanie każdej deklaracji na działającej linii, a nie na slajdzie. |
Przed testem liczenia warto przeczytać, jak dokładne jest OEE z kamer. Szerszą listę dostawców warto zacząć budować od naszego poradnika oprogramowanie OEE i wcześnie rozstrzygnąć, czy potrzebny jest pełny MES, czy light MES. Zakłady z syropiarnią potrzebują też ewidencji szarż, partii i receptur: zob. MES dla produkcji napojów.
Kamery na butelki, nie na ludzi
Kadr powinien obejmować drogę butelek, a nie ciągi komunikacyjne. Twarze należy trzymać poza kadrem, a OEE raportować według linii i zmiany, nigdy według nazwiska operatora. Wideo może bronić załogi: pokazuje zerwanie folii lub przewróconą butelkę na torze, a nie „powolną” osobę.
W Niemczech § 87 ustawy o ustroju zakładów pracy (Works Constitution Act, EN) daje radzie zakładowej (Betriebsrat) prawo współdecydowania w sprawie „wprowadzania i stosowania urządzeń technicznych przeznaczonych do monitorowania zachowania lub wydajności pracowników”. Każdą kamerę w hali należy traktować jako objętą tym przepisem i przed montażem pierwszej kamery uzgodnić na piśmie, kto i w jakim celu może otwierać wideo. Kolejne kroki opisuje nasz poradnik kamery na linii produkcyjnej bez inwigilacji.
Jak Fabrico działa na liniach rozlewniczych
Fabrico to chmurowa platforma OEE i light MES. Oto, co robi dziś, a czego nie robi.
- Przestoje: pochodzą z sygnału maszyny, na przykład z PLC napełniarki, czujnika lub licznika. Operator dodaje przyczynę przy linii, na tablecie lub telefonie.
- OEE i straty: OEE, przestoje i straty według linii i zmiany, ze stratami wyrażonymi w pieniądzu. W przeglądarce, na iOS i Androidzie.
- Kamery, na życzenie: kamery AI liczą produkcję na linii, także na stanowiskach ręcznych i przy maszynach bez użytecznego sygnału. Wideo z kamery można otworzyć dla dowolnego momentu na osi czasu zmiany. W standardowej konfiguracji wideo jest strumieniowane na żądanie, a nie zapisywane w Fabrico.
- Państwa dane: można je pobrać przez REST API, webhooki oraz eksport do Excela lub CSV.
- W planach rozwoju, dziś jeszcze niedostępne: przestoje wykrywane przez kamerę, strefy zatorów oraz kamera podpowiadająca przyczynę przestoju. Prosimy oceniać nas po tym, co działa dziś.
- Poza zakresem Fabrico: inspekcja. Kontrola poziomu napełnienia, zakrętek, etykiet i kodów zostaje w Państwa systemie inspekcji, a jego liczba odrzutów może zasilać składnik jakości. W sprawie planowania produkcji prosimy zapytać nas podczas demo.
Najlepiej zacząć od jednej linii, punktu odniesienia i z góry uzgodnionej daty decyzji. Strona computer vision dla OEE i MES pokazuje, jak liczniki z kamer i dane maszynowe dzielą jedną oś czasu.
Proszę umówić demo i przynieść rejestr przestojów jednej napełniarki z zeszłego tygodnia.
Częste pytania
Czy kamera policzy butelki przy pełnej prędkości napełniarki?
Przy setkach lub tysiącach opakowań na minutę lepszym licznikiem są PLC napełniarki i jej czujniki. Kamery sprawdzają się tam, gdzie sztuk jest mniej i są większe: zgrzewki, kartony, palety i stanowiska ręczne. Każdy licznik z kamery warto przetestować względem znanej liczby na własnej linii.
Czy machine vision dla napojów to to samo co kamera OEE?
Nie. Inspekcja wizyjna sprawdza każde opakowanie pod kątem poziomu napełnienia, zakrętek, etykiet i kodów oraz odrzuca wadliwe. Kamera OEE liczy produkcję i pozwala otworzyć wideo z przestoju. Większość linii potrzebuje obu.
Czy kamera powie nam, dlaczego napełniarka stanęła?
Dziś nie. Sygnał maszyny rejestruje przestój, a operator dodaje przyczynę. Operator może otworzyć wideo z kamery z tej minuty, aby to sprawdzić. Kamera podpowiadająca przyczynę jest w planach rozwoju Fabrico.
Czy minuty zagłodzenia i zablokowania powinny obciążać napełniarkę?
Należy je zostawić w OEE linii, bo linia straciła tę produkcję. Następnie trzeba przypisać je maszynie, która zatrzymała się pierwsza, na przykład rozdmuchiwarce, pakowarce termokurczliwej lub paletyzatorowi.
Czy linie szklane, PET i puszkowe potrzebują różnych konfiguracji kamer?
Tak. Na liniach PET warto obserwować przejścia za rozdmuchiwarką. Przy szkle zwrotnym myjka i inspektor pustych butelek dodają przestoje na początku linii. Na liniach puszkowych liczą napełniarka i zamykarka, więc kamery montuje się tam, gdzie puszki trafiają do zgrzewek.
Od czego zależy koszt kamer na linii rozlewniczej?
Fabrico nie publikuje cen. Wycena zależy od liczby linii i kamer, montażu, sieci i szkoleń. Proszę przekazać każdemu dostawcy tę samą listę maszyn, aby wyceny były porównywalne.
Chcą Państwo zobaczyć to na swojej linii? Proszę umówić demo.
Powiązane artykuły



Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.