


 Connexion
 Blog
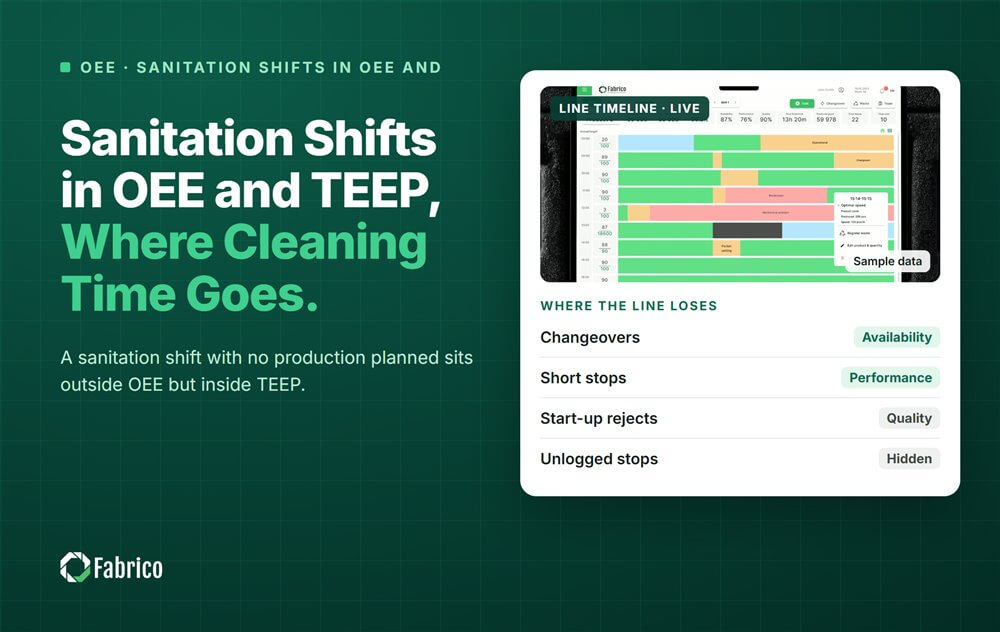
Postes de sanitation dans OEE et TEEP : Où va le temps de nettoyage

Points clés
- Un nettoyage pendant une période de production est une perte de Disponibilité dans l'OEE.
- Une période de sanitation sans production planifiée se situe en dehors de l'OEE mais à l'intérieur du TEEP.
- Le TEEP utilise chaque heure de l'année, 8,760 d'entre elles, il montre donc le coût réel des fenêtres de nettoyage.
- Déclarez les heures de sanitation à côté de l'OEE, pour que personne n'oublie qu'elles existent.
- Ne déplacez jamais le nettoyage hors ou dans le temps planifié pour faire paraître une semaine meilleure.
Où se situe le temps de nettoyage dépend d'une question : la production était-elle planifiée dans cette fenêtre ? Un nettoyage à l'intérieur d'une période de production coûte en Disponibilité. Une période de sanitation sans production planifiée est en dehors de la base de temps de l'OEE, mais le TEEP la voit quand même.
Fabrico, l'OEE et un logiciel MES léger avec caméras IA enregistrent chaque arrêt automatiquement et maintiennent l'OEE en direct par ligne et par poste. Votre planning de sanitation reste avec vos équipes de sécurité alimentaire et de sanitation.
Contre quoi sont mesurés OEE, OOE et TEEP ?
Les trois utilisent les mêmes trois facteurs : Disponibilité, Performance et Qualité. Ce qui change, c'est la base temporelle à laquelle ils sont mesurés.
| Mesure | Base temporelle | Ce que ça montre |
|---|---|---|
| OEE | Temps de production planifié | Comment la ligne fonctionne quand elle est programmée |
| OOE | Temps d'exploitation : les postes pendant lesquels l'usine est ouverte | Comment les heures ouvertes sont utilisées |
| TEEP | Tout le temps : 8,760 heures par an | Quelle part du calendrier produit de bons produits |
TEEP = charge x OEE, où la charge est la part de tout le temps qui est planifiée pour la production. Ainsi, le TEEP est toujours le plus petit des trois. Notre guide sur TEEP montre la formule en détail.
Où se situe une période de sanitation ?
- Nettoyages pendant les périodes de production : un essuyage, un CIP ou un nettoyage allergène pendant une production planifiée. Comptabilisez-les comme des pertes de Disponibilité avec leurs propres codes de raison.
- Une période de sanitation sans production planifiée : par exemple un lavage complet chaque samedi. Elle est en dehors du temps de production planifié, donc l'OEE ne la voit pas.
- Le TEEP voit les deux. Chaque heure pendant laquelle la ligne ne produit pas de bon produit réduit le TEEP, quelle qu'en soit la raison.
C'est pourquoi une usine peut déclarer un bon OEE et pourtant manquer de capacité. Les heures de nettoyage restent en dehors du chiffre.
Exemple chiffré : une semaine sur une ligne alimentaire
Ligne d'exemple (chiffres illustratifs, pas un client). Une ligne fonctionne trois postes de 8 heures, cinq jours par semaine. La production est planifiée pour 120 heures. Une période de sanitation de 8 heures a lieu chaque samedi, sans production planifiée. La semaine comporte 168 heures.
| Bloc de temps | Heures | Dans l'OEE ? | Dans le TEEP ? |
|---|---|---|---|
| Production planifiée | 120 | Oui | Oui |
| Période de sanitation du samedi | 8 | Non | Oui |
| Pas de production, pas de nettoyage | 40 | Non | Oui |
| Semaine entière | 168 |
Supposons que l'OEE de la ligne soit de 70%. Alors elle réalise 0.70 x 120 = 84 heures de temps de production bon. La charge = 120 / 168 = 71.4%. TEEP = 84 / 168 = 50.0%, soit la même chose que 71.4% x 70%.
La seule période du samedi représente 8 / 168 = 4.8% de la semaine. Si l'équipe raccourcit le temps autour du lavage, pas les étapes validées, le TEEP augmente tandis que l'OEE reste le même. Seul le TEEP montre ce gain.
Voici l'erreur classique. Supposons qu'un nettoyage en semaine de 2 heures soit enregistré comme temps planifié au lieu d'une perte. L'OEE augmente, car sa base temporelle diminue à 118 heures. Rien sur la ligne ne s'est amélioré.
Comment une usine alimentaire doit-elle déclarer le temps de sanitation ?
- Consignez la règle : quels nettoyages sont dans le temps de production planifié et lesquels ne le sont pas.
- Donnez à chaque type de nettoyage son propre code : essuyage, CIP, nettoyage allergènes, sanitation complète.
- Déclarez trois chiffres chaque semaine : OEE, les heures de sanitation en dehors de l'OEE, et le TEEP.
- Mesurez toute la fenêtre, de la dernière unité bonne à la première unité bonne après le nettoyage.
- Recherchez les minutes autour du nettoyage : préparation, attente de l'équipe, redémarrage.
Notre guide du master sanitation schedule couvre la manière dont les usines planifient elles-mêmes les nettoyages.
Quels schémas de postes changent la donne ?
La plupart des usines d'emballage fonctionnent deux ou trois postes de 8 heures, cinq ou six jours par semaine. D'autres tournent 24/7 avec quatre équipes en postes de 12 heures.
Sur un plan cinq jours, la sanitation est souvent déplacée au week-end, en dehors de l'OEE. Sur un plan 24/7, il n'y a pas de week-end, donc chaque nettoyage tombe dans le temps planifié et apparaît dans l'OEE. Comparer l'OEE entre ces deux usines compare deux bases temporelles différentes. Comparez le TEEP, ou déclarez les heures de sanitation à côté de l'OEE.
Quelles erreurs cachent le temps de nettoyage ?
- Enregistrer les nettoyages en semaine comme temps planifié, de sorte que l'OEE augmente alors que la production reste la même.
- Un seul code pour tous les nettoyages, de sorte qu'un essuyage court et un nettoyage allergène complet se ressemblent.
- Arrêter l'horloge quand le lavage se termine, de sorte que le redémarrage lent n'apparaît jamais.
- Reporter l'OEE sans le TEEP, de sorte que les heures de sanitation du week-end n'atteignent jamais le plan de capacité.
Où se situe Fabrico ?
Fabrico est une Manufacturing Performance Platform dotée de vision par ordinateur. L'OEE et un light MES viennent en premier, sur un modèle temporel unique pour chaque ligne.
- Enregistrement automatique des arrêts, ainsi chaque nettoyage pendant la production est minuté par la machine.
- L'opérateur confirme la raison en une tape, ainsi chaque type de nettoyage obtient son propre code.
- OEE en direct par ligne et par poste, avec chaque perte valorisée en argent.
- Une vue consolidée sur les sites, où les schémas de postes diffèrent d'un site à l'autre.
C'est la couche OEE d'un light MES. Vous commencez sur une ligne, avec une baseline et une date de décision convenue à l'avance. Il n'y a pas de plan gratuit et pas de niveaux : chaque site reçoit un devis. Pour en savoir plus sur le modèle temporel, lisez le modèle temporel OEE.
Questions fréquentes
La sanitation compte-t-elle comme arrêt dans l'OEE ?
Seulement lorsque la production était planifiée sur cette période. Un nettoyage pendant une période de production est une perte de Disponibilité avec son propre code. Une période de sanitation sans production planifiée est en dehors de la base de temps de l'OEE. Le TEEP compte les deux, car il mesure par rapport à toutes les heures de l'année.
Quelle est la différence entre OEE et TEEP ?
L'OEE mesure la ligne par rapport au temps de production planifié. Le TEEP la mesure par rapport à tout le temps, 8,760 heures par an. Le TEEP est égal à la charge multipliée par l'OEE, la charge étant la part du temps total planifiée pour la production. Ainsi le TEEP est toujours inférieur à l'OEE.
Une période de sanitation le week-end doit-elle être incluse dans l'OEE ?
Pas si aucune production n'y était planifiée. Gardez-la en dehors de l'OEE, mais déclarez ses heures à côté de l'OEE chaque semaine et surveillez le TEEP. Réduire le temps autour du lavage, jamais les étapes validées, se traduira par un gain de TEEP.
Comment comparer l'OEE entre des usines avec des schémas de postes différents ?
Avec précaution. Une usine 24/7 nettoie dans le temps planifié, tandis qu'une usine cinq jours nettoie souvent le week-end, en dehors de l'OEE. Leurs chiffres OEE utilisent des bases temporelles différentes. Comparez le TEEP aussi, ou déclarez les heures de sanitation à côté de l'OEE de chaque usine.
Peut-on réduire le temps de sanitation sans risque ?
Autour des étapes validées de nettoyage, souvent oui : préparez outils et produits avant l'arrêt de la ligne, ayez l'équipe prête à l'heure et serrez le redémarrage. Les étapes validées elles-mêmes ne changent que via votre équipe sécurité alimentaire, jamais pour améliorer un chiffre.
Voyez vos heures de nettoyage à côté de l'OEE
Apportez une semaine de journaux de postes et de sanitation. Nous montrerons où tombent les heures de nettoyage et ce qu'elles coûtent.








Tuiles Fabrico réelles, données d'exemple.