


 Connexion
 Blog
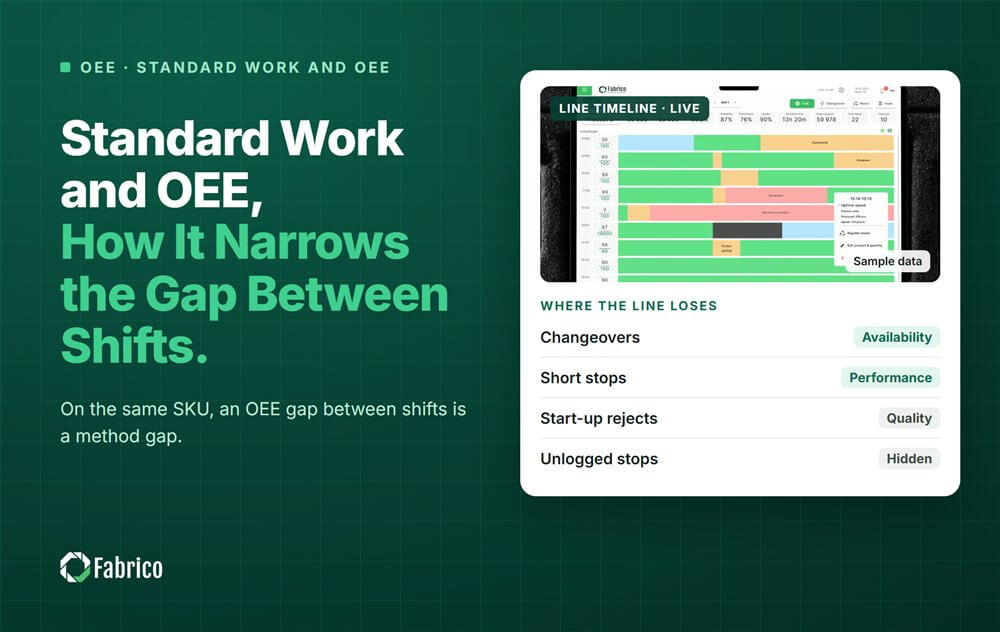
Travail standardisé et OEE : comment il réduit l'écart entre les équipes

Points clés
- Sur la même ligne et pour le même SKU, un écart d'OEE entre les équipes est un écart de méthode, pas un écart lié au personnel.
- Le travail standard corrige la méthode : un seul point de consigne de vitesse, une seule façon de dégager un bourrage, une seule vérification au redémarrage par équipe.
- Il se mesure surtout sur la Performance et la Qualité : moins de fonctionnement lent et moins de rejets après redémarrage.
- Suivez l'écart entre la meilleure et la pire équipe pour le même SKU. Une réduction de cet écart en est la preuve.
- Dans l'exemple, l'écart entre les équipes d'une ligne de sachets de café passe de 10.2 à 3.1 points OEE. Cela représente $229,500 par an si les sachets sont vendus.
Le travail standard augmente l'OEE en faisant fonctionner chaque équipe de la même façon la ligne. Dans les données, cela apparaît comme un écart plus étroit entre les équipes, moins de fonctionnement lent et moins de rejets après redémarrages, principalement sur la Performance et la Qualité.
Ce guide vient de Fabrico, la plateforme OEE (overall equipment effectiveness) et light MES. Il montre quelles pertes le travail standard élimine, comment les lire dans les données par équipe et comment une ligne d'emballage réduit son écart. Pour les bases, voyez notre guide du travail standard.
Pourquoi l'OEE diffère-t-elle d'une équipe à l'autre sur la même ligne ?
Même machine, même SKU, même vitesse nominale. Pourtant une équipe affiche une OEE nettement plus élevée qu'une autre. Quand l'écart tient sur de nombreuses équipes, la cause habituelle est la méthode.
Écarts de méthode courants sur une ligne d'emballage :
- Point de consigne de vitesse. Une équipe tourne à la vitesse nominale. Une autre la réduit par précaution.
- Dégagement de bourrage. Une équipe enlève un bourrage et redémarre à pleine vitesse. Une autre redémarre lentement et accélère au ressenti.
- Chargement des matériaux. Bobines de film, cartons ou étiquettes chargés à des moments et de façons différentes.
- Contrôles. Contrôles d'étanchéité ou de poids effectués à des moments différents, avec des réactions différentes.
- Réglages au ressenti. Températures ou guides ajustés sans valeur écrite.
Rien de tout cela ne concerne l'effort. Chaque équipe fait ce qu'elle a appris. Mesurez le processus, jamais la personne.
Quelles pertes d'OEE le travail standard réduit-il ?
- Fonctionnement lent, en Performance : un point de consigne de vitesse écrit par SKU, et un code raison lorsque la ligne tourne en dessous.
- Arrêts courts, en Performance : une façon unique de charger le matériau et de dégager un bourrage, pour qu'un même bourrage ne se répète pas.
- Rejets au redémarrage, en Qualité : des consignes de température pour le joint ou la colle, et une vérification avant la pleine vitesse après un arrêt.
- Arrêts longs, en Disponibilité : une séquence standard de dégagement raccourcit chaque arrêt. Ce gain est souvent le plus faible.
Jeffrey Liker le formule dans The Toyota Way (2004) comme principe 6 : les tâches standardisées sont la base de l'amélioration continue. Sans méthode unique, un gain trouvé sur une équipe n'atteint jamais les autres.
Comment voit-on le travail standard dans les données OEE ?
Comparez les équipes sur le même SKU et la même durée planifiée. Puis regardez quatre éléments :
- L'écart : OEE de la meilleure équipe moins OEE de la pire équipe, sur une série fixe d'équipes.
- Le facteur qui diffère : si la Disponibilité est proche et la Performance non, l'écart vient de la vitesse et des arrêts courts.
- Nombre d'arrêts versus durée des arrêts : même nombre de bourrages mais arrêts plus longs indique la méthode de dégagement.
- Rejets après redémarrage : rejets dans les premières minutes après un arrêt, par équipe.
Notre méthode de comparaison par équipe garde la comparaison équitable, et notre guide sur perte de vitesse réduite versus arrêts mineurs montre comment séparer la perte de Performance.
À quoi ressemble un exemple de travail standard dans l'OEE par équipe ?
Ligne d'exemple (chiffres illustratifs, pas un client) : une ligne de sachets de café dont le doseur-soudeur est la machine la plus lente, nominalement à 120 sachets par minute. Chaque équipe dispose de 450 minutes de temps de production planifié. Les équipes A, B et C produisent le même SKU. Chaque chiffre est une moyenne sur 15 équipes.
Avant. La Disponibilité était proche sur les trois équipes. La Performance et la Qualité ne l'étaient pas. Les équipes B et C avaient abaissé le soudeur sous la vitesse nominale pendant une partie du cycle. Elles redémarraient aussi lentement après des bourrages et réglaient la température du joint au ressenti.
| Avant | Équipe A | Équipe B | Équipe C |
|---|---|---|---|
| Arrêts | 70 min | 74 min | 80 min |
| Arrêts courts | 22 min | 26 min | 30 min |
| Fonctionnement lent | 8 min | 22 min | 30 min |
| Rejets | 840 | 1,200 | 1,560 |
| Disponibilité | 84.4% | 83.6% | 82.2% |
| Performance | 92.1% | 87.2% | 83.8% |
| Qualité | 98.0% | 97.0% | 95.8% |
| OEE | 76.2% | 70.7% | 66.0% |
Le standard. Les trois équipes l'ont rédigé ensemble à partir de ce qui fonctionnait le mieux :
- vitesse nominale comme point de consigne, avec un code raison pour la réduire ;
- une séquence unique de dégagement et de redémarrage ;
- points de consigne de température d'étanchéité par SKU.
| Après | Équipe A | Équipe B | Équipe C |
|---|---|---|---|
| Arrêts | 70 min | 72 min | 75 min |
| Arrêts courts | 22 min | 23 min | 25 min |
| Fonctionnement lent | 8 min | 10 min | 12 min |
| Rejets | 840 | 960 | 1,080 |
| Disponibilité | 84.4% | 84.0% | 83.3% |
| Performance | 92.1% | 91.3% | 90.1% |
| Qualité | 98.0% | 97.7% | 97.3% |
| OEE | 76.2% | 74.9% | 73.1% |
- Équipe C avant : temps de fonctionnement = 450 moins 80 = 370 minutes. Net à la vitesse nominale = 370 moins 30 moins 30 = 310, donc 37,200 sachets sont produits et 35,640 sont bons. OEE : 35,640 / 54,000 = 66.0 %.
- Écart : 76.2 moins 66.0 = 10.2 points avant, et 76.2 moins 73.1 = 3.1 points après.
- Sachets bons sur les trois équipes : 41,160 + 38,160 + 35,640 = 114,960 avant, et 41,160 + 40,440 + 39,480 = 121,080 après.
- OEE de la ligne : 114,960 / (3 x 450 x 120) = 71.0 % avant, et 121,080 / 162,000 = 74.7 % après.
- Le gain est de 6,120 sachets pour trois équipes, soit 2,040 par équipe. À une contribution de $0.15 par sachet : $306 par équipe, ou €306 dans une usine en zone euro.
- Sur 750 équipes par an : $229,500, ou €229,500, si les sachets sont vendus.
L'équipe A ne s'est pas améliorée. Le travail standard a rapproché les autres équipes de la meilleure méthode. Rehausser le standard lui-même est le prochain kaizen.
Comment empêcher le travail standard de dériver ?
- Affichez les consignes sur la machine, par SKU, à la vue de l'opérateur.
- Donnez un code raison propre au fonctionnement en dessous du point de consigne, afin que la dérive apparaisse comme une barre.
- Revuez l'écart entre équipes à la réunion quotidienne, comme un indicateur, pas comme une note d'équipe.
- Changez le standard lorsqu'une meilleure méthode est prouvée, puis formez chaque équipe à celle-ci.
- Quand une équipe s'écarte du standard pour une bonne raison, découvrez pourquoi. Le standard peut être erroné.
Le coût de conserver les méthodes dans la tête des gens est réel. Notre guide sur le coût des connaissances tribales l'aborde.
Quelles erreurs empêchent le travail standard d'apparaître dans l'OEE ?
- Rédiger le travail standard pour les étapes du poste mais omettre les consignes de vitesse et de température.
- Comparer des équipes sur des mixes de SKU différents, de sorte que l'écart est le mix, pas la méthode.
- Traiter l'écart comme une note d'équipe. Les gens cachent alors les arrêts et les données se dégradent.
- Copier les chiffres de la meilleure équipe sans apprendre sa méthode.
- Mélanger démarrages de ligne et changements de format dans la comparaison. Ils ont besoin de leurs propres standards et de leurs propres barres.
Où s'insère Fabrico
Fabrico est une Manufacturing Performance Platform alimentée par Computer Vision. L'OEE et un MES léger viennent en premier : les arrêts sont enregistrés automatiquement et l'OEE est en direct par ligne et par équipe.
- OEE en direct par ligne et par équipe, ainsi l'écart entre équipes devient un chiffre, non un débat.
- Arrêts courts comptés, y compris ceux qui n'atteignent jamais un registre papier.
- L'opérateur confirme la raison en une touche, de sorte que les bourrages reçoivent la même raison sur chaque équipe.
- Les pertes chiffrées en argent et classées, pour que l'équipe écrive le travail standard là où l'écart coûte le plus.
- Un clip caméra comme preuve d'un arrêt, lorsqu'une caméra surveille la machine.
Fabrico mesure les équipes. Votre équipe écrit et maintient le travail standard. Vous commencez sur une ligne, avec une ligne de base et une date de décision convenues à l'avance. Il n'y a pas de plan gratuit et pas de paliers : chaque usine obtient un devis. Voyez comment les arrêts sont capturés sur notre page Computer Vision OEE.
Questions fréquentes
Comment le travail standard améliore-t-il l'OEE ?
Il fait en sorte que chaque équipe exploite la ligne de la même manière, au même point de consigne de vitesse, avec le même dégagement de bourrage et les mêmes vérifications au redémarrage. Cela réduit le fonctionnement lent et les arrêts courts, ce qui augmente la Performance. Cela réduit aussi les rejets après redémarrage, ce qui augmente la Qualité.
Quel facteur de l'OEE le travail standard affecte-t-il le plus ?
Souvent la Performance, puis la Qualité. Les équipes diffèrent souvent par les points de consigne de vitesse et par la manière de redémarrer après un bourrage. La Disponibilité diffère moins, sauf si le dégagement de bourrage ou le chargement des matériaux prend beaucoup plus de temps sur une équipe. Regardez le facteur qui diffère le plus entre équipes pour le même SKU.
Comment mesurer l'effet du travail standard ?
Comparez l'OEE par équipe sur le même SKU sur une série fixe d'équipes, avant et après. Suivez l'écart entre la meilleure et la pire équipe, et quel facteur le cause. Sur la ligne d'exemple, l'écart est passé de 10.2 à 3.1 points.
Un écart entre équipes est-il toujours un problème de méthode ?
Non. Vérifiez d'abord le mix de SKU, le temps planifié et le personnel. Les équipes de nuit peuvent produire d'autres produits ou avoir moins de personnel. Comparez comparable à comparable. Si l'écart persiste, regardez la méthode, jamais la personne.
Le travail standard freine-t-il l'amélioration ?
Non. C'est la base sur laquelle l'amélioration commence. Une meilleure méthode trouvée sur une équipe devient le nouveau standard pour les trois. Sans standard, un gain sur une équipe s'estompe et le prochain kaizen n'a pas de base équitable. Le sixième principe de Liker dit la même chose.
Voyez votre écart d'équipe dans une démo
Apportez une ligne et quelques récentes équipes. Nous afficherons l'OEE de votre ligne par équipe pour le même SKU et quelle perte crée l'écart.
Articles connexes
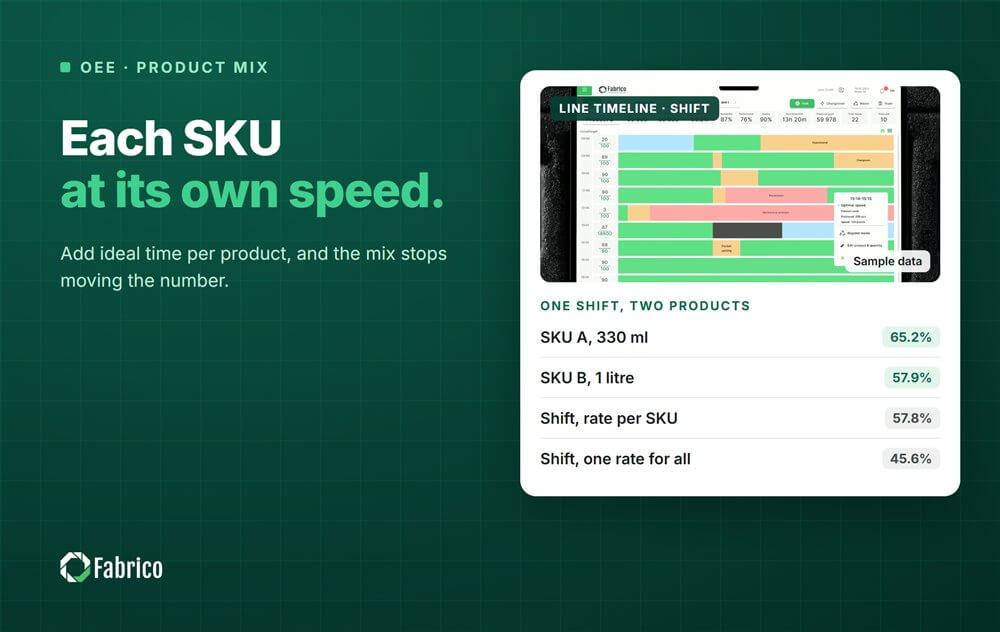








Tuiles Fabrico réelles, données d'exemple.