


 Zaloguj
 Blog
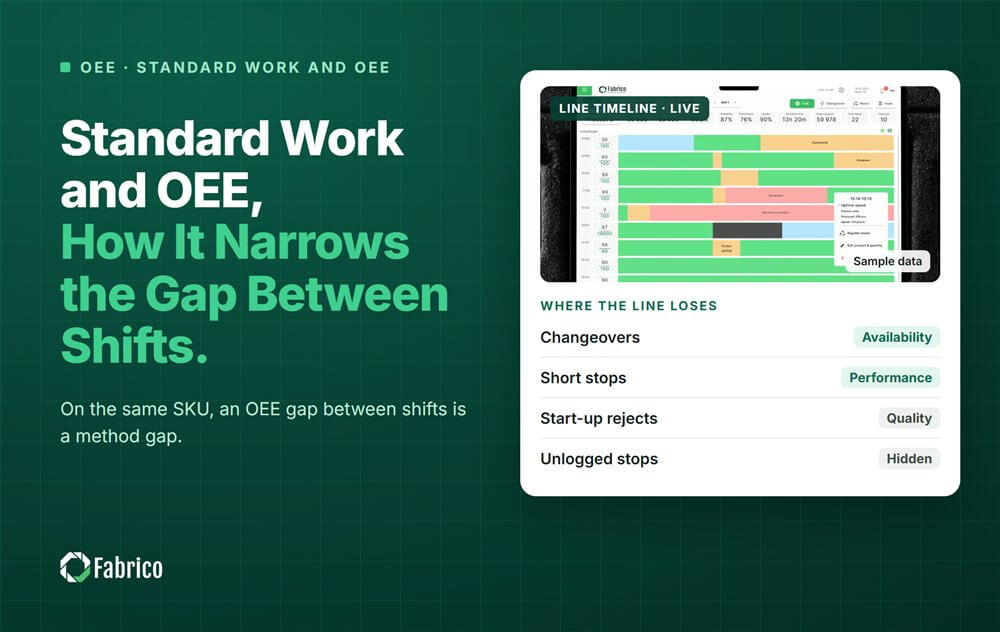
Standardowa praca i OEE: Jak zmniejsza różnicę między zmianami

Najważniejsze wnioski
- Na tej samej linii i dla tego samego SKU stała luka w OEE między zmianami to luka w metodzie, nie w ludziach.
- Praca według standardu naprawia metodę: jeden punkt nastawy prędkości, jeden sposób usuwania zatoru, jedna kontrola przy restarcie na każdej zmianie.
- Objawia się to głównie w Wydajności i Jakości: mniej wolnej pracy i mniej odrzuceń po restartach.
- Śledź rozpiętość między najlepszą a najgorszą zmianą dla tego samego SKU. Kurcząca się rozpiętość jest dowodem.
- W przykładzie rozpiętość zmian na linii torebek kawy spada z 10.2 do 3.1 punktu OEE. To warte $229,500 rocznie, jeśli torebki zostaną sprzedane.
Praca według standardu podnosi OEE, sprawiając, że każda zmiana obsługuje linię w ten sam sposób. W danych widać to jako węższą różnicę między zmianami, mniej wolnej pracy i mniej odrzuceń po restartach, głównie w Wydajności i Jakości.
Ten przewodnik pochodzi od Fabrico, platformy OEE (overall equipment effectiveness) i lekkiego MES. Pokazuje, jakie straty usuwa standardowa praca, jak je odczytać w danych zmianowych i jak jedna linia pakująca zamyka swoją lukę. Po podstawy zobacz nasz przewodnik po pracy standardowej.
Dlaczego OEE różni się między zmianami na tej samej linii?
Ta sama maszyna, to samo SKU, ta sama prędkość nominalna. A jednak jedna zmiana ma wyraźnie wyższą OEE niż druga. Jeśli luka utrzymuje się przez wiele zmian, zwykłą przyczyną jest metoda.
Typowe luki metodologiczne na linii pakującej:
- Punkt nastawy prędkości. Jedna zmiana pracuje przy prędkości nominalnej. Inna ją ogranicza "na bezpieczniej".
- Usuwanie zatorów. Jedna zmiana usuwa zator i restartuje przy pełnej prędkości. Inna restartuje wolno i przyspiesza intuicyjnie.
- Ładowanie materiału. Rolki folii, kartony lub etykiety ładowane w różnych momentach i na różne sposoby.
- Kontrole. Sprawdzenia uszczelnień lub wagi wykonywane w różnych momentach, z różnymi reakcjami.
- Ustawienia na wyczucie. Temperatury lub prowadnice regulowane bez zapisanej wartości.
To nic wspólnego z zaangażowaniem. Każda zmiana robi to, czego się nauczyła. Mierz proces, nie osobę.
Jakie straty OEE redukuje praca według standardu?
- Wolna praca, w Wydajności: pisemny punkt nastawy prędkości dla każdego SKU oraz kod przyczyny, gdy linia pracuje poniżej niego.
- Krótkie przestoje, w Wydajności: jeden sposób ładowania materiału i usuwania zatoru, aby ten sam zator się nie powtarzał.
- Odrzuty po restarcie, w Jakości: punkty nastawy temperatury dla uszczelnienia lub kleju oraz kontrola przed pełną prędkością po zatrzymaniu.
- Długie przestoje, w Dostępności: standardowa sekwencja usuwania zatoru skraca każde zatrzymanie. Ten zysk jest często najmniejszy.
Jeffrey Liker w The Toyota Way (2004) umieszcza to jako zasadę 6: zadania standaryzowane są podstawą ciągłego doskonalenia. Bez jednej metody zysk znaleziony na jednej zmianie nigdy nie dociera do innych.
Jak zobaczyć pracę standardową w danych OEE?
Porównaj zmiany dla tego samego SKU i tego samego czasu planowanego. Następnie spójrz na cztery rzeczy:
- Rozpiętość: OEE najlepszej zmiany minus OEE najgorszej zmiany, w stałym przebiegu zmian.
- Czynnik, który się różni: jeśli Dostępność jest zbliżona, a Wydajność nie, luka wynika z prędkości i krótkich przestojów.
- Liczba przestojów względem długości przestojów: ta sama liczba zatorów, ale dłuższe przestoje wskazują na metodę usuwania zatoru.
- Odrzuty po restartach: odrzuty w pierwszych minutach po zatrzymaniu, rozbite po zmianach.
Nasz metod porównania zmian utrzymuje sprawiedliwość porównania, a nasz przewodnik po zmniejszonej utracie prędkości kontra krótkich przestojach pokazuje, jak rozdzielić stratę Wydajności.
Jak wygląda przykład pracy standardowej w OEE zmian?
Linia przykładowa (liczby poglądowe, nie klient): linia do torebek kawy, której napełniacz-zgrzewarka jest najwolniejszą maszyną, o prędkości nominalnej 120 torebek na minutę. Każda zmiana ma 450 minut planowanego czasu produkcji. Zmiany A, B i C obsługują to samo SKU. Każda wartość jest średnią z 15 zmian.
Przed. Dostępność była zbliżona we wszystkich trzech zmianach. Wydajność i Jakość nie. Zmiany B i C obniżały zgrzewarkę poniżej prędkości nominalnej przez część cyklu. Również restartowały powoli po zatorach i ustawiały temperaturę zgrzewu „na wyczucie”.
| Przed | Zmiana A | Zmiana B | Zmiana C |
|---|---|---|---|
| Przestoje | 70 min | 74 min | 80 min |
| Krótkie przestoje | 22 min | 26 min | 30 min |
| Wolna praca | 8 min | 22 min | 30 min |
| Odrzuty | 840 | 1,200 | 1,560 |
| Dostępność | 84.4% | 83.6% | 82.2% |
| Wydajność | 92.1% | 87.2% | 83.8% |
| Jakość | 98.0% | 97.0% | 95.8% |
| OEE | 76.2% | 70.7% | 66.0% |
Standard. Trzy zmiany opracowały go wspólnie z tego, co działało najlepiej:
- prędkość nominalna jako punkt nastawy, z kodem przyczyny dla obniżenia;
- jedna sekwencja usuwania zatoru i restartu;
- punkty nastawy temperatury zgrzewu dla każdego SKU.
| Po | Zmiana A | Zmiana B | Zmiana C |
|---|---|---|---|
| Przestoje | 70 min | 72 min | 75 min |
| Krótkie przestoje | 22 min | 23 min | 25 min |
| Wolna praca | 8 min | 10 min | 12 min |
| Odrzuty | 840 | 960 | 1,080 |
| Dostępność | 84.4% | 84.0% | 83.3% |
| Wydajność | 92.1% | 91.3% | 90.1% |
| Jakość | 98.0% | 97.7% | 97.3% |
| OEE | 76.2% | 74.9% | 73.1% |
- Zmiana C przed: czas pracy to 450 minus 80 = 370 minut. Netto przy prędkości nominalnej to 370 minus 30 minus 30 = 310, więc wyprodukowano 37,200 torebek, z czego 35,640 jest dobrych. OEE: 35,640 / 54,000 = 66.0%.
- Rozpiętość: 76.2 minus 66.0 = 10.2 punktu przed, i 76.2 minus 73.1 = 3.1 punktu po.
- Dobre torebki w trzech zmianach: 41,160 + 38,160 + 35,640 = 114,960 przed, i 41,160 + 40,440 + 39,480 = 121,080 po.
- OEE linii: 114,960 / (3 x 450 x 120) = 71.0% przed, i 121,080 / 162,000 = 74.7% po.
- Zysk to 6,120 torebek na trzy zmiany, czyli 2,040 na zmianę. Przy wkładzie $0.15 za torebkę: $306 na zmianę, czyli €306 w zakładzie w strefie euro.
- Przy 750 zmianach rocznie: $229,500, czyli €229,500, jeśli torebki zostaną sprzedane.
Zmiana A się nie poprawiła. Praca standardowa przybliżyła pozostałe zmiany do najlepszego sposobu. Podniesienie samego standardu jest kolejnym kaizenem.
Jak zapobiegać dryfowi pracy standardowej?
- Wywieszaj punkty nastawy przy maszynie, po SKU, w widocznym miejscu dla operatora.
- Nadaj własny kod przyczyny dla pracy poniżej nastawy, aby dryf pokazywał się jako pasek.
- Przeglądaj rozpiętość zmian na spotkaniu dziennym jako liczbę linii, nie wynik za zespół.
- Zmieniaj standard, gdy udowodniono lepszą metodę, a potem przeszkól każdą zmianę.
- Gdy zmiana odejdzie od standardu z dobrego powodu, dowiedz się dlaczego. Standard może być błędny.
Koszt utrzymywania metod w głowach ludzi jest realny. Nasz przewodnik o koszcie wiedzy plemiennej to omawia.
Jakie błędy uniemożliwiają pokazanie pracy standardowej w OEE?
- Pisanie pracy standardowej dla kroków zadania, ale pomijanie punktów nastawy prędkości i temperatury.
- Porównywanie zmian przy różnych miksach SKU, więc rozpiętość jest wynikiem miksu, nie metody.
- Traktowanie rozpiętości jako oceny zespołu. Ludzie wtedy ukrywają przestoje i dane się pogarszają.
- Kopiowanie liczb najlepszej zmiany bez nauczenia się jej metody.
- Mieszanie rozruchów linii i przezbrojeń w porównaniu. Potrzebują one własnych standardów i własnych pasków.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance oparta na Computer Vision. OEE i lekki MES są na pierwszym miejscu: przestoje są rejestrowane automatycznie, a OEE jest na żywo według linii i zmiany.
- OEE na żywo według linii i zmiany, więc rozpiętość między zmianami to liczba, a nie spór.
- Krótkie przestoje zliczane, w tym te, które nigdy nie trafiają do papierowego rejestru.
- Operator potwierdza przyczynę jednym dotknięciem, dzięki czemu zatory mają tę samą przyczynę na każdej zmianie.
- Straty wycenione w pieniądzu i uporządkowane, aby zespół napisał pracę standardową tam, gdzie luka kosztuje najwięcej.
- Klip z kamery jako dowód na przestój, gdy kamera obserwuje maszynę.
Fabrico mierzy zmiany. Twój zespół pisze i utrzymuje pracę standardową. Zaczynasz na jednej linii, z linią bazową i wcześniej uzgodnioną datą decyzji. Nie ma darmowego planu i nie ma poziomów: każda fabryka otrzymuje wycenę. Zobacz, jak przestoje są rejestrowane na naszej stronie Computer Vision OEE.
Najczęściej zadawane pytania
W jaki sposób praca standardowa poprawia OEE?
Sprawia, że każda zmiana obsługuje linię w ten sam sposób, przy tym samym punkcie nastawy prędkości, z tym samym usuwaniem zatorów i tymi samymi kontrolami przy restarcie. To redukuje wolną pracę i krótkie przestoje, co zwiększa Wydajność. Redukuje też odrzuty po restartach, co podnosi Jakość.
Który czynnik OEE jest najbardziej dotknięty przez pracę standardową?
Często Wydajność, potem Jakość. Zmiany zwykle różnią się w punktach nastawy prędkości i w sposobie restartu po zatorze. Dostępność różni się mniej, chyba że usuwanie zatorów lub ładowanie materiału zajmuje dużo dłużej na jednej zmianie. Spójrz na czynnik, który najsilniej różni się między zmianami dla tego samego SKU.
Jak zmierzyć efekt pracy standardowej?
Porównaj OEE według zmiany dla tego samego SKU przez stałą serię zmian, przed i po. Śledź rozpiętość między najlepszą a najgorszą zmianą i który czynnik ją tworzy. Na linii przykładowej rozpiętość spadła z 10.2 do 3.1 punktu.
Czy luka między zmianami to zawsze problem metody?
Nie. Najpierw sprawdź miks SKU, czas planowany i obsadę. Zmiany nocne mogą obsługiwać inne produkty lub mieć mniej osób. Porównuj podobne z podobnym. Jeśli luka się utrzymuje, spójrz na metodę, nie na osobę.
Czy praca standardowa spowalnia poprawę?
Nie. To baza, od której zaczynają się usprawnienia. Lepsza metoda znaleziona na jednej zmianie staje się nowym standardem dla wszystkich trzech. Bez standardu, zysk na jednej zmianie zanika, a następny kaizen nie ma uczciwej bazy. Szósta zasada Likera mówi to samo.
Zobacz swoją lukę zmian w demo
Przynieś jedną linię i kilka ostatnich zmian. Pokażemy OEE twojej linii według zmiany dla tego samego SKU i która strata tworzy lukę.
Powiązane artykuły
Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.