


 Anmeldung
 Blog
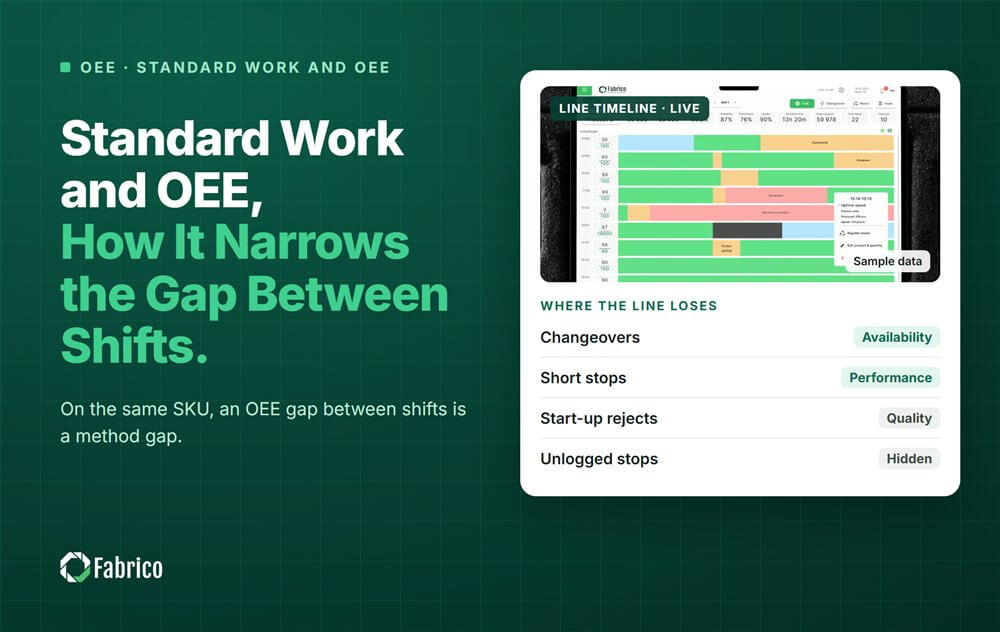
Standardisierte Arbeit und OEE: Wie sie die Lücke zwischen Schichten verkleinert

Wesentliche Erkenntnisse
- Auf derselben Linie und für dasselbe SKU ist eine anhaltende OEE-Lücke zwischen Schichten eine Lücke in der Methode, nicht in den Menschen.
- Standardisierte Arbeit behebt die Methode: ein einziger Sollwert für die Geschwindigkeit, eine Vorgehensweise zum Beseitigen einer Verstopfung, eine Neustartprüfung pro Schicht.
- Das zeigt sich vor allem bei Leistung und Qualität: weniger langsames Laufen und weniger Ausschuss nach Neustarts.
- Verfolgen Sie die Spannweite zwischen der besten und der schlechtesten Schicht für dasselbe SKU. Eine schrumpfende Spannweite ist der Beweis.
- Im Beispiel fällt die Schichtspanne einer Kaffee-Beutel-Linie von 10.2 auf 3.1 OEE-Punkte. Das entspricht $229,500 pro Jahr, wenn die Beutel verkauft werden.
Standardisierte Arbeit erhöht die OEE, indem jede Schicht die Linie auf die gleiche Weise betreibt. In den Daten zeigt sich das als engerer Abstand zwischen den Schichten, weniger langsames Laufen und weniger Ausschuss nach Neustarts, hauptsächlich bei Leistung und Qualität.
Dieser Leitfaden stammt von Fabrico, der OEE (overall equipment effectiveness) und Light-MES-Plattform. Er zeigt, welche Verluste Standardarbeit beseitigt, wie man sie in Schichtdaten erkennt und wie eine Verpackungslinie ihre Lücke schließt. Für die Grundlagen siehe unseren Leitfaden zur Standardarbeit.
Warum unterscheidet sich die OEE von Schicht zu Schicht auf derselben Linie?
Dasselbe Gerät, dasselbe SKU, dieselbe Nenngeschwindigkeit. Dennoch erzielt eine Schicht eine deutlich höhere OEE als eine andere. Hält die Lücke über viele Schichten an, liegt die übliche Ursache in der Methode.
Häufige Methodenlücken an einer Verpackungslinie:
- Geschwindigkeits-Sollwert. Eine Schicht läuft mit Nenngeschwindigkeit. Eine andere drosselt sie aus Sicherheitsgründen.
- Verstopfungsbeseitigung. Eine Schicht beseitigt eine Verstopfung und startet mit voller Geschwindigkeit neu. Eine andere startet langsam und fährt nach Gefühl hoch.
- Materialeinlegen. Folienrollen, Kartons oder Etiketten werden zu unterschiedlichen Zeiten und auf unterschiedliche Weise eingelegt.
- Kontrollen. Siegel- oder Gewichtskontrollen werden zu unterschiedlichen Zeitpunkten mit unterschiedlichen Reaktionen durchgeführt.
- Einstellungen nach Gefühl. Temperaturen oder Führungen werden ohne schriftlichen Wert eingestellt.
Das hat nichts mit Einsatz zu tun. Jede Schicht macht das, was sie gelernt hat. Messen Sie den Prozess, niemals die Person.
Welche OEE-Verluste reduziert Standardarbeit?
- Langsames Laufen, in der Leistung: ein schriftlicher Geschwindigkeits-Sollwert je SKU und ein Grundcode, wenn die Linie darunter läuft.
- Kurze Stopps, in der Leistung: eine einheitliche Art, Material zu laden und Verstopfungen zu beseitigen, sodass sich dieselbe Verstopfung nicht wiederholt.
- Ausschuss nach Neustarts, in der Qualität: Sollwerte für Dichtungs- oder Klebetemperaturen und eine Prüfung vor voller Geschwindigkeit nach einem Stopp.
- Lange Stopps, in der Verfügbarkeit: eine standardisierte Beseitigungssequenz verkürzt jeden Stopp. Dieser Gewinn ist oft der kleinste.
Jeffrey Liker stellt das in The Toyota Way (2004) als Prinzip 6 dar: standardisierte Aufgaben sind die Grundlage für kontinuierliche Verbesserung. Ohne eine einheitliche Methode erreicht ein auf einer Schicht gefundener Gewinn nie die anderen.
Wie sieht man Standardarbeit in OEE-Daten?
Vergleichen Sie Schichten für dasselbe SKU und dieselbe geplante Zeit. Dann schauen Sie auf vier Dinge:
- Die Spannweite: OEE der besten Schicht minus OEE der schlechtesten Schicht über einen festen Schichtlauf.
- Der Faktor, der sich unterscheidet: Wenn die Verfügbarkeit nah beieinanderliegt und die Leistung nicht, liegt die Lücke an Geschwindigkeit und kurzen Stopps.
- Stoppszählung versus Stoppdauer: dieselbe Anzahl von Verstopfungen, aber längere Stopps deutet auf die Reinigungsmethode hin.
- Ausschuss nach Neustarts: Ausschuss in den ersten Minuten nach einem Stopp, nach Schicht aufgeschlüsselt.
Unsere Methode zum Schichtvergleich hält den Vergleich fair, und unser Leitfaden zu Reduzierter Geschwindigkeitseinbruch versus kurze Stopps zeigt, wie man den Leistungsverlust aufteilt.
Wie sieht ein Standardarbeitsbeispiel in der Schicht-OEE aus?
Beispiellinie (illustrative Zahlen, kein Kunde): eine Kaffee-Beutel-Linie, deren Füller-Verschließer die langsamste Maschine ist, mit einer Nenngeschwindigkeit von 120 Beuteln pro Minute. Jede Schicht hat 450 Minuten geplante Produktionszeit. Die Schichten A, B und C laufen dasselbe SKU. Jede Zahl ist ein Durchschnitt über 15 Schichten.
Vorher. Die Verfügbarkeit war bei allen drei Schichten ähnlich. Leistung und Qualität nicht. Schichten B und C haben den Verschließer für Teile der Schicht unter Nenngeschwindigkeit betrieben. Sie starteten auch nach Verstopfungen langsam neu und stellten die Siegeltemperatur nach Gefühl ein.
| Vorher | Schicht A | Schicht B | Schicht C |
|---|---|---|---|
| Stopps | 70 min | 74 min | 80 min |
| Kurze Stopps | 22 min | 26 min | 30 min |
| Langsames Laufen | 8 min | 22 min | 30 min |
| Ausschuss | 840 | 1,200 | 1,560 |
| Verfügbarkeit | 84.4% | 83.6% | 82.2% |
| Leistung | 92.1% | 87.2% | 83.8% |
| Qualität | 98.0% | 97.0% | 95.8% |
| OEE | 76.2% | 70.7% | 66.0% |
Der Standard. Die drei Schichten haben ihn gemeinsam aus dem erarbeitet, was am besten funktionierte:
- Nenngeschwindigkeit als Sollwert, mit einem Grundcode für das Absenken;
- eine einheitliche Verstopfungsbeseitigungs- und Neustartsequenz;
- Sollwerte der Siegeltemperatur pro SKU.
| Nachher | Schicht A | Schicht B | Schicht C |
|---|---|---|---|
| Stopps | 70 min | 72 min | 75 min |
| Kurze Stopps | 22 min | 23 min | 25 min |
| Langsames Laufen | 8 min | 10 min | 12 min |
| Ausschuss | 840 | 960 | 1,080 |
| Verfügbarkeit | 84.4% | 84.0% | 83.3% |
| Leistung | 92.1% | 91.3% | 90.1% |
| Qualität | 98.0% | 97.7% | 97.3% |
| OEE | 76.2% | 74.9% | 73.1% |
- Schicht C vorher: Laufzeit ist 450 minus 80 = 370 Minuten. Netto bei Nenngeschwindigkeit ist 370 minus 30 minus 30 = 310, daher werden 37,200 Beutel produziert und 35,640 sind gut. OEE: 35,640 / 54,000 = 66.0%.
- Spannweite: 76.2 minus 66.0 = 10.2 Punkte vorher, und 76.2 minus 73.1 = 3.1 Punkte nachher.
- Gute Beutel über die drei Schichten: 41,160 + 38,160 + 35,640 = 114,960 vorher, und 41,160 + 40,440 + 39,480 = 121,080 nachher.
- Linien-OEE: 114,960 / (3 x 450 x 120) = 71.0% vorher, und 121,080 / 162,000 = 74.7% nachher.
- Der Gewinn beträgt 6,120 Beutel pro drei Schichten, oder 2,040 pro Schicht. Bei einem Deckungsbeitrag von $0.15 je Beutel: $306 pro Schicht, oder €306 in einem Euro-Werk.
- Über 750 Schichten pro Jahr: $229,500, oder €229,500, sofern die Beutel verkauft werden.
Schicht A verbesserte sich nicht. Standardarbeit brachte die anderen Schichten an die beste Methode heran. Das Anheben des Standards selbst ist der nächste Kaizen.
Wie verhindert man, dass Standardarbeit driftet?
- Hängen Sie die Sollwerte pro SKU an der Maschine an, gut sichtbar für den Bediener.
- Geben Sie dem Unterschreiten des Sollwerts einen eigenen Grundcode, damit Drift als Balken sichtbar wird.
- Besprechen Sie die Schichtspannweite im täglichen Meeting, als Kennzahl, nicht als Mannschaftsnote.
- Ändern Sie den Standard, wenn eine bessere Methode bewiesen ist, und schulen Sie dann jede Schicht darauf.
- Wenn eine Schicht aus gutem Grund vom Standard abweicht, finden Sie heraus, warum. Der Standard kann falsch sein.
Die Kosten, Methoden im Kopf der Leute zu belassen, sind real. Unser Leitfaden zu den Kosten des Stammeswissens behandelt das Thema.
Welche Fehler verhindern, dass Standardarbeit sich in der OEE zeigt?
- Standardarbeit für die Arbeitsschritte schreiben, aber Sollwerte für Geschwindigkeit und Temperatur auslassen.
- Schichten mit unterschiedlichen SKU-Mixes vergleichen, sodass die Spannweite der Mix ist, nicht die Methode.
- Die Spannweite als Mannschaftsnote behandeln. Dann verbergen Mitarbeiter Stopps und die Daten verschlechtern sich.
- Die Zahlen der besten Schicht kopieren, ohne ihre Methode zu lernen.
- Linienstarts und Rüstvorgänge in den Vergleich mischen. Sie benötigen eigene Standards und eigene Balken.
Wo passt Fabrico hin
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. OEE und leichtes MES kommen zuerst: Stopps werden automatisch registriert und OEE ist live nach Linie und Schicht.
- OEE live nach Linie und Schicht, so dass die Spannweite zwischen Schichten eine Zahl, kein Streit ist.
- Kurze Stopps gezählt, einschließlich derer, die nie in ein Papierprotokoll gelangen.
- Der Bediener bestätigt den Grund mit einem Tap, sodass Verstopfungen in jeder Schicht dieselbe Ursache erhalten.
- Verluste in Geld bewertet und sortiert, sodass das Team Standardarbeit dort schreibt, wo die Lücke am meisten kostet.
- Ein Kameraclip als Beweis für einen Stopp, wenn eine Kamera die Maschine überwacht.
Fabrico misst die Schichten. Ihr Team schreibt und bewahrt die Standardarbeit. Sie beginnen an einer Linie, mit einer Basislinie und einem vorher vereinbarten Entscheidungsdatum. Es gibt keinen kostenlosen Plan und keine Stufen: Jede Anlage erhält ein Angebot. Sehen Sie, wie Stopps auf unserer Seite für Computer Vision OEE erfasst werden.
Häufig gestellte Fragen
Wie verbessert Standardarbeit die OEE?
Sie lässt jede Schicht die Linie auf dieselbe Weise fahren, mit demselben Geschwindigkeits-Sollwert, derselben Verstopfungsbeseitigung und denselben Neustartprüfungen. Das reduziert langsames Laufen und kurze Stopps, was die Leistung erhöht. Es reduziert auch Ausschuss nach Neustarts, was die Qualität erhöht.
Welchen OEE-Faktor beeinflusst Standardarbeit am stärksten?
Oft die Leistung, dann die Qualität. Schichten neigen dazu, sich in Sollwerten der Geschwindigkeit und im Neustartverhalten nach einer Verstopfung zu unterscheiden. Die Verfügbarkeit unterscheidet sich weniger, es sei denn, das Beseitigen von Verstopfungen oder das Materialeinlegen dauert bei einer Schicht deutlich länger. Schauen Sie auf den Faktor, der sich zwischen Schichten für dasselbe SKU am stärksten unterscheidet.
Wie misst man die Wirkung von Standardarbeit?
Vergleichen Sie OEE nach Schicht für dasselbe SKU über einen festen Schichtlauf, vor und nach der Einführung. Verfolgen Sie die Spannweite zwischen der besten und schlechtesten Schicht und welcher Faktor sie verursacht. Auf der Beispiel-Linie fiel die Spannweite von 10.2 auf 3.1 Punkte.
Ist eine Lücke zwischen Schichten immer ein Methodenproblem?
Nein. Prüfen Sie zuerst den SKU-Mix, die geplante Zeit und die Personalbesetzung. Nachtschichten können andere Produkte laufen oder weniger Personal haben. Vergleichen Sie Ähnliches mit Ähnlichem. Hält die Lücke an, schauen Sie auf die Methode, nicht auf die Person.
Verlangsamt Standardarbeit die Verbesserung?
Nein. Sie ist die Basis, von der Verbesserung ausgeht. Eine bessere Methode, die auf einer Schicht gefunden wird, wird zum neuen Standard für alle drei. Ohne Standard verwässert ein Gewinn auf einer Schicht, und der nächste Kaizen hat keine faire Basis. Likers sechstes Prinzip sagt dasselbe.
Sehen Sie Ihre Schichtlücke in einer Demo
Bringen Sie eine Linie und einige jüngste Schichten mit. Wir zeigen die OEE Ihrer Linie je Schicht für dasselbe SKU und welche Verluste die Lücke verursachen.
Verwandte Artikel
Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.