


 Iniciar sesión
 Blog
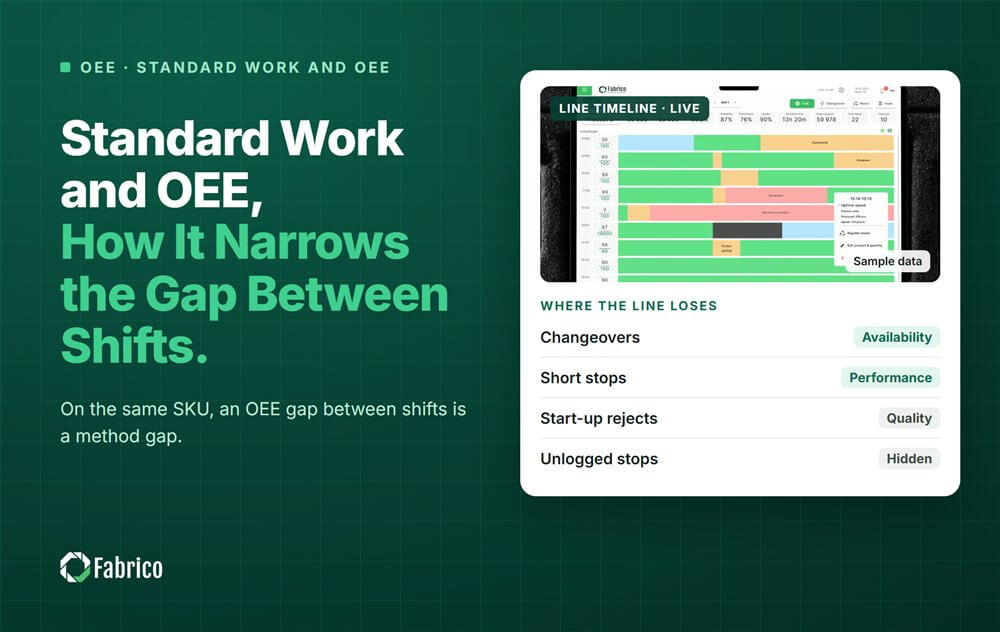
Trabajo estandarizado y OEE: Cómo reduce la brecha entre turnos

Puntos clave
- En la misma línea y con el mismo SKU, una brecha de OEE entre turnos es una brecha de método, no de personas.
- El trabajo estandarizado corrige el método: un único punto de consigna de velocidad, una forma de despejar un atasco, una comprobación al reiniciar por turno.
- Se aprecia sobre todo en Rendimiento y Calidad: menos funcionamiento lento y menos rechazos tras reinicios.
- Controle la diferencia entre el mejor y el peor turno en el mismo SKU. Una reducción de esa diferencia es la prueba.
- En el ejemplo trabajado, la brecha entre turnos de una línea de bolsas de café baja de 10.2 a 3.1 puntos OEE. Eso vale $229,500 al año si las bolsas se venden.
El trabajo estandarizado eleva la OEE haciendo que cada turno opere la línea de la misma manera. En los datos aparece como una brecha más estrecha entre turnos, menos funcionamiento lento y menos rechazos tras reinicios, sobre todo en Rendimiento y Calidad.
Esta guía es de Fabrico, la plataforma de OEE (overall equipment effectiveness) y MES ligero. Muestra qué pérdidas elimina el trabajo estandarizado, cómo leerlo en los datos por turno y cómo una línea de envasado cierra su brecha. Para lo básico, vea nuestra guía de trabajo estandarizado.
¿Por qué difiere la OEE de un turno a otro en la misma línea?
Misma máquina, mismo SKU, misma velocidad nominal. Aun así, un turno obtiene claramente una OEE más alta que otro. Si la brecha se mantiene en muchos turnos, la causa habitual es el método.
Brechas de método comunes en una línea de envasado:
- Punto de consigna de velocidad. Un turno opera a la velocidad nominal. Otro la baja por seguridad.
- Desatascado. Un turno despeja un atasco y reinicia a plena velocidad. Otro reinicia despacio y acelera por sensación.
- Carga de material. Bobinas de film, cajas o etiquetas cargadas en momentos y formas distintas.
- Controles. Comprobaciones de sellado o peso realizadas en momentos distintos, con reacciones distintas.
- Ajustes por sensación. Temperaturas o guías ajustadas sin un valor escrito.
Nada de esto tiene que ver con el esfuerzo. Cada turno hace lo que aprendió. Mida el proceso, nunca a la persona.
¿Qué pérdidas de OEE reduce el trabajo estandarizado?
- Funcionamiento lento, en Rendimiento: un punto de consigna de velocidad escrito por SKU, y un código de motivo cuando la línea funciona por debajo.
- Paradas cortas, en Rendimiento: una forma única de cargar material y despejar un atasco, de modo que el mismo atasco no se repita.
- Rechazos al reiniciar, en Calidad: puntos de consigna de temperatura para sellado o pegamento, y una comprobación antes de plena velocidad tras una parada.
- Paradas largas, en Disponibilidad: una secuencia estándar de despejado acorta cada parada. Esta ganancia suele ser la menor.
Jeffrey Liker lo expone en The Toyota Way (2004) como principio 6: las tareas estandarizadas son la base de la mejora continua. Sin un método único, una mejora descubierta en un turno nunca llega a los demás.
¿Cómo se ve el trabajo estandarizado en los datos de OEE?
Compare los turnos del mismo SKU y del mismo tiempo planificado. Luego mire cuatro cosas:
- La diferencia: OEE del mejor turno menos OEE del peor turno, en una serie fija de turnos.
- El factor que difiere: si la Disponibilidad está cerca y el Rendimiento no, la brecha es velocidad y paradas cortas.
- Recuento de paradas frente a duración de paradas: el mismo número de atascos pero paradas más largas apunta al método de despejado.
- Rechazos tras reinicios: rechazos en los primeros minutos después de una parada, por turno.
Nuestro método de comparación por turno mantiene la comparación justa, y nuestra guía sobre pérdida por reducción de velocidad frente a paradas menores muestra cómo dividir la pérdida de Rendimiento.
¿Cómo se ve un ejemplo de trabajo estandarizado en la OEE por turno?
Línea de ejemplo (números ilustrativos, no cliente): una línea de bolsas de café cuyo llenador-sellador es la máquina más lenta, con una velocidad nominal de 120 bolsas por minuto. Cada turno tiene 450 minutos de tiempo de producción planificado. Los turnos A, B y C hacen el mismo SKU. Cada cifra es un promedio sobre 15 turnos.
Antes. La Disponibilidad estaba cerca en las tres turnos. Rendimiento y Calidad no lo estaban. Los turnos B y C bajaban el sellador por debajo de la velocidad nominal durante parte del ciclo. También reiniciaban despacio tras atascos y ajustaban la temperatura de sellado por sensación.
| Antes | Turno A | Turno B | Turno C |
|---|---|---|---|
| Paradas | 70 min | 74 min | 80 min |
| Paradas cortas | 22 min | 26 min | 30 min |
| Funcionamiento lento | 8 min | 22 min | 30 min |
| Rechazos | 840 | 1,200 | 1,560 |
| Disponibilidad | 84.4% | 83.6% | 82.2% |
| Rendimiento | 92.1% | 87.2% | 83.8% |
| Calidad | 98.0% | 97.0% | 95.8% |
| OEE | 76.2% | 70.7% | 66.0% |
El estándar. Los tres turnos lo redactaron juntos a partir de lo que mejor funcionó:
- velocidad nominal como punto de consigna, con un código de motivo para reducirla;
- una secuencia única de despejado y reinicio;
- puntos de consigna de temperatura de sellado por SKU.
| Después | Turno A | Turno B | Turno C |
|---|---|---|---|
| Paradas | 70 min | 72 min | 75 min |
| Paradas cortas | 22 min | 23 min | 25 min |
| Funcionamiento lento | 8 min | 10 min | 12 min |
| Rechazos | 840 | 960 | 1,080 |
| Disponibilidad | 84.4% | 84.0% | 83.3% |
| Rendimiento | 92.1% | 91.3% | 90.1% |
| Calidad | 98.0% | 97.7% | 97.3% |
| OEE | 76.2% | 74.9% | 73.1% |
- Turno C antes: tiempo de ejecución = 450 menos 80 = 370 minutos. Neto a velocidad nominal = 370 menos 30 menos 30 = 310, por lo que se fabrican 37,200 bolsas y 35,640 son buenas. OEE: 35,640 / 54,000 = 66.0%.
- Diferencia: 76.2 menos 66.0 = 10.2 puntos antes, y 76.2 menos 73.1 = 3.1 puntos después.
- Bolsas buenas en los tres turnos: 41,160 + 38,160 + 35,640 = 114,960 antes, y 41,160 + 40,440 + 39,480 = 121,080 después.
- OEE de la línea: 114,960 / (3 x 450 x 120) = 71.0% antes, y 121,080 / 162,000 = 74.7% después.
- La ganancia es de 6,120 bolsas por tres turnos, o 2,040 por turno. Con una contribución de $0.15 por bolsa: $306 por turno, o €306 en una planta en euros.
- En 750 turnos al año: $229,500, o €229,500, si las bolsas se venden.
El turno A no mejoró. El trabajo estandarizado acercó los otros turnos al mejor método. Elevar el estándar es el siguiente kaizen.
¿Cómo evitar que el trabajo estandarizado derive?
- Muestre los puntos de consigna en la máquina, por SKU, donde el operario los vea.
- Dé un código de motivo propio a trabajar por debajo del consigna, para que la deriva aparezca como una barra.
- Revise la brecha entre turnos en la reunión diaria, como un número de línea, no como puntuación de equipo.
- Cambie el estándar cuando se pruebe un método mejor, y luego forme a cada turno en él.
- Cuando un turno se aparte del estándar por una buena razón, averigüe por qué. El estándar puede estar equivocado.
El coste de mantener métodos en la cabeza de las personas es real. Nuestra guía sobre el coste del conocimiento tribal lo aborda.
¿Qué errores impiden que el trabajo estandarizado se refleje en la OEE?
- Escribir trabajo estandarizado para los pasos del puesto pero omitir los puntos de consigna de velocidad y temperatura.
- Comparar turnos con mezclas de SKU diferentes, de modo que la brecha es la mezcla, no el método.
- Tratar la brecha como una puntuación de equipo. Entonces la gente oculta paradas y los datos empeoran.
- Copiar los números del mejor turno sin aprender su método.
- Mezclar arranques de línea y cambios de formato en la comparación. Necesitan sus propios estándares y sus propias barras.
Dónde encaja Fabrico
Fabrico es una Manufacturing Performance Platform con visión por ordenador. OEE y MES ligero van primero: las paradas se registran automáticamente y la OEE es en vivo por línea y por turno.
- OEE en vivo por línea y por turno, de modo que la brecha entre turnos es un número, no una discusión.
- Paradas cortas contadas, incluidas las que nunca llegan a un registro en papel.
- El operario confirma la razón con un solo toque, por lo que los atascos reciben la misma razón en cada turno.
- Pérdidas valoradas en dinero y ordenadas, para que el equipo escriba trabajo estandarizado donde la brecha más cuesta.
- Un clip de cámara como evidencia de una parada, donde una cámara vigila la máquina.
Fabrico mide los turnos. Su equipo escribe y mantiene el trabajo estandarizado. Empieza en una línea, con una línea base y una fecha de decisión acordada de antemano. No hay plan gratuito ni niveles: cada planta recibe una oferta. Vea cómo se capturan las paradas en nuestra página de visión por ordenador para OEE.
Preguntas frecuentes
¿Cómo mejora la OEE el trabajo estandarizado?
Hace que cada turno opere la línea de la misma manera, con el mismo punto de consigna de velocidad, la misma forma de despejar atascos y las mismas comprobaciones al reiniciar. Eso reduce el funcionamiento lento y las paradas cortas, lo que aumenta el Rendimiento. También reduce los rechazos tras reinicios, lo que eleva la Calidad.
¿Qué factor de OEE afecta más el trabajo estandarizado?
A menudo el Rendimiento, luego la Calidad. Los turnos tienden a diferir en puntos de consigna de velocidad y en cómo reinician tras un atasco. La Disponibilidad difiere menos, salvo que el despejado de atascos o la carga de material tarde mucho más en un turno. Mire el factor que más difiere entre turnos para el mismo SKU.
¿Cómo se mide el efecto del trabajo estandarizado?
Compare la OEE por turno en el mismo SKU durante una serie fija de turnos, antes y después. Haga seguimiento de la brecha entre el mejor y el peor turno, y de qué factor la provoca. En la línea de ejemplo, la brecha cayó de 10.2 a 3.1 puntos.
¿Una brecha entre turnos es siempre un problema de método?
No. Compruebe primero la mezcla de SKU, el tiempo planificado y la dotación. Los turnos nocturnos pueden producir distintos productos o tener menos personal. Compare similares con similares. Si la brecha persiste, mire el método, nunca a la persona.
¿El trabajo estandarizado ralentiza la mejora?
No. Es la línea base desde la que empiezan las mejoras. Un método mejor encontrado en un turno se convierte en el nuevo estándar para los tres. Sin estándar, una ganancia en un turno se diluye y el siguiente kaizen no tiene una base justa. El sexto principio de Liker subraya lo mismo.
Vea su brecha de turno en una demo
Traiga una línea y algunos turnos recientes. Mostraremos la OEE de su línea por turno en el mismo SKU y qué pérdida crea la brecha.
Artículos relacionados
Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.