


 Zaloguj
 Blog

Benchmarki OEE według branż - jak wyglądają dobre wyniki i dlaczego utrzymują się luki w wydajności

Dlaczego benchmarki OEE mają znaczenie i dlaczego są tak trudne w użyciu
Ogólna efektywność urządzeń (OEE) jest jednym z najpowszechniej przyjętych wskaźników wydajności w produkcji. Daje kierownikom zakładów, liderom operacyjnym i zespołom utrzymania ruchu wspólny obraz tego, jak efektywnie pracują zasoby, łącząc dostępność, wydajność i jakość w jedną wartość.
Benchmarki obiecują prostą odpowiedź na trudne pytanie: Jak wygląda dobra wydajność dla zakładu takiego jak mój? Tymczasem większość producentów stwierdza, że opublikowane liczby OEE trudno przełożyć na mierzalne cele. Różne źródła danych stosują różne zakresy, a niewiele linii wygląda dokładnie jak średnia branżowa podana w raporcie.
Ten artykuł przegląda benchmarki OEE pochodzące od wymienionych organów branżowych, bada co zwykle oznacza „dobrze” w poszczególnych sektorach i wyjaśnia, dlaczego luki wydajnościowe utrzymują się w przemyśle spożywczym i napojów, opakowań, dostawców motoryzacyjnych tier 1, tworzyw sztucznych i obróbce metali. Następnie analizuje, jak połączona platforma taka jak Fabrico - chmurowe rozwiązanie MES i OEE z wbudowanym zarządzaniem utrzymaniem ruchu - pomaga zespołom przejść od statycznych porównań do codziennej poprawy.
Jak organizacje branżowe definiują i raportują OEE
Zanim porównamy sektory, ważne jest zrozumienie, jak OEE jest formułowane przez wiodące organizacje i konsorcja.
ISA, MESA i klasyczny model OEE
Standard ISA-95 i Manufacturing Enterprise Solutions Association (MESA International) opisują OEE jako iloczyn trzech czynników: dostępności, wydajności i jakości. Szeroko cytowana idea, że „światowej klasy” OEE to około 85% pochodzi z wczesnych publikacji MESA i została dodatkowo spopularyzowana przez książki oraz materiały szkoleniowe odwołujące się do tej interpretacji.
Te odniesienia zwykle zakładają: brak planowanej produkcji podczas przerw, OEE obliczane tylko w czasie zaplanowanej produkcji oraz podział strat na kategorie dostępności, wydajności i jakości zgodne z klasycznymi sześcioma stratami. W praktyce wiele zakładów odbiega od tych założeń, dlatego ważne jest potwierdzenie, jak zdefiniowane jest własne OEE, zanim porówna się je z zewnętrznym benchmarkiem.
Dlaczego benchmarki od organizacji branżowych się różnią
Organy branżowe i konsorcja badawcze zbierają dane z bardzo różnych zakładów i technologii. Na przykład ankiety przygotowywane przez Lean Enterprise Institute, krajowe stowarzyszenia producentów i grupy handlowe specyficzne dla sektora zwykle obejmują:
- Zakłady na bardzo różnych etapach dojrzałości lean i TPM
- Mieszankę procesów ciągłych, wsadowych i dyskretnych
- Dane zbierane na różnych poziomach (linia, stanowisko produkcyjne, zakład)
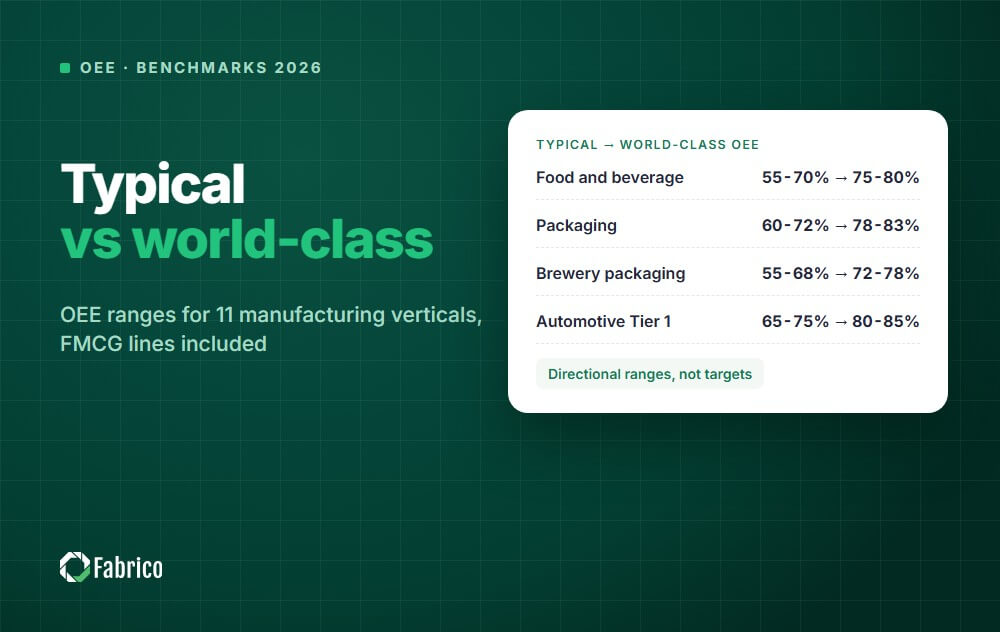
W rezultacie benchmarki z tych źródeł lepiej traktować jako zakresy orientacyjne niż dokładne cele. Wartość polega na zrozumieniu jakościowego porównania własnej operacji i wykorzystaniu OEE jako soczewki do odkrywania konkretnych strat, a nie na gonieniu jednego, głównego wskaźnika.
Zamów demo
Spożywczy i napoje: benchmarki OEE i rzeczywistość na linii
OEE jest szeroko stosowane w branży spożywczej i napojów, a kilka organizacji branżowych opublikowało wytyczne dotyczące typowych zakresów. Na przykład OpX Leadership Network, zorganizowana przez PMMI (The Association for Packaging and Processing Technologies), od dawna promuje OEE i księgowość strat jako część pracy nad doskonałością operacyjną, a jej materiały odwołują się do tradycyjnego poglądu 85% OEE jako ambitnego celu dla wysoko wydajnych operacji dóbr szybko zbywalnych.
W praktyce wiele badań i materiałów konferencyjnych udostępnianych przez stowarzyszenia spożywcze opisuje znacznie niższe wartości w typowych zakładach, zwłaszcza gdy przezbrojenia, sanitacja i krótkie serie są w pełni zaliczane do strat dostępności. Zakłady, które chwalą się wydajnością linii, często raportują OEE w zakresie 60-70% przy rygorystycznym pomiarze obejmującym cały czas zaplanowany.
Różnica między tym doświadczeniem a koncepcją „światowej klasy” sprawia, że wiele zespołów operacyjnych zastanawia się, czy benchmark jest realistyczny dla ich miksu produktów i formatów opakowań. Odpowiedź zwykle zależy od tego, jak dobrze radzą sobie z określonym zestawem strukturalnych wyzwań.
Aby głębiej omówić, jak producenci z branży spożywczej stosują OEE w praktyce, zobacz artykuł OEE dla przemysłu spożywczego i napojów.
Dlaczego luka utrzymuje się w branży spożywczej i napojów
Typowe przyczyny luki wydajnościowej w branży spożywczej i napojów to:
- Częste przezbrojenia i zmiany receptur: Duża liczba SKU i wymagania detalistów dotyczące różnorodności powodują częste zatrzymania, które nie zawsze są planowane lub wystandaryzowane.
- Sanitacja i zarządzanie alergenami: Czyszczenie i czasy walidacji mogą być długie i zmienne, i często są niedoszacowane w kategoriach przestojów.
- Niezrównoważenie przepustowości upstream i downstream: Gdy moce przetwórcze i pakujące są niedopasowane, jeden zasób zwykle jest głodzony lub blokowany, co obniża dostępność.
- Mikroprzestoje i drobne zacięcia: Etykieciarki, nadrukowarki i pakowarki tworzą krótkie, powtarzalne zakłócenia niewidoczne w ręcznym zbieraniu danych.
- Straty jakości związane ze zmiennością procesu: Niewielkie odchylenia temperatury, lepkości czy napełnienia mogą generować przerób i odpady, które nie zawsze są przypisywane do przyczyn źródłowych w urządzeniach lub metodach.
Fabrico pomaga zakładom spożywczym i napojów automatycznie zbierać OEE z maszyn, klasyfikować straty w czasie rzeczywistym i przekładać je na konkretne działania dla zespołów produkcji i utrzymania ruchu. Wbudowane możliwości zarządzania utrzymaniem pozwalają przekształcić przewlekłe drobne przestoje lub powtarzające się spowolnienia związane z jakością w zadania konserwacyjne zapobiegawcze, a nie tylko „jednorazowe” naprawy rejestrowane w arkuszach kalkulacyjnych.
Zamów demo
Opakowania: OEE na urządzeniach wysokiej prędkości
Operacje pakowania są kolejnym obszarem, w którym organizacje branżowe dostarczają wytyczne dotyczące OEE. PMMI, poprzez OpX Leadership Network i przewodniki aplikacyjne, często wskazuje OEE jako główny miernik wydajności linii pakującej i używa tego samego klasycznego odniesienia 85% jako punktu referencyjnego dla wysoce zoptymalizowanego pakowania dóbr konsumpcyjnych.
Jednak studia przypadków prezentowane na konferencjach dotyczących pakowania i automatyzacji, również organizowanych lub wspieranych przez PMMI i inne organizacje handlowe, często opisują zakresy OEE niższe po uchwyceniu wszystkich drobnych przerw i strat na przezbrojeniach.
Linie pakujące o dużej prędkości są szczególnie wrażliwe na mikroprzestoje, i wiele zakładów odkrywa, że to, co wyglądało na 70% OEE oparte na ręcznym rejestrowaniu, znacząco spada, gdy każde krótkie przerwanie jest rejestrowane przez dane na poziomie maszyny.
Dlaczego luka utrzymuje się w opakowaniach
Kluczowe problemy strukturalne obejmują:
- Mikroprzestoje na urządzeniach wysokiej prędkości: Krótkie zatrzymania spowodowane wadliwym podawaniem, zacięciami lub nieprawidłowo naklejonymi etykietami często nie są rejestrowane lub grupowane w ogólne kody przestojów, co maskuje istotne straty dostępności i wydajności.
- Zmiany formatu i materiału: Częste dostosowania do różnych rozmiarów opakowań, folii, etykiet czy kartonów wydłużają przezbrojenia i mogą pogorszyć wydajność przez znaczący czas po wznowieniu pracy.
- Złożone łańcuchy usterek: Linie pakujące łączą wyposażenie od wielu OEM-ów, więc drobny problem na jednej maszynie może przekształcić się w zatory i głodzenie na całej linii.
- Ograniczona widoczność w całej linii: OEE bywa obliczane tylko dla zasobu-butelka wąskiego gardła, co pozostawia ukryte problemy upstream i downstream.
Dzięki Fabrico operacje pakowania mogą rejestrować sygnały pracy i przestojów bezpośrednio z każdej maszyny, wizualizować OEE dla każdego zasobu i całej linii oraz tworzyć standardowe kategorie strat odzwierciedlające zarówno zalecenia OEM, jak i lokalne praktyki operacyjne. Ponieważ działania utrzymaniowe są zintegrowane w tej samej platformie, powtarzające się problemy, takie jak nawrotowe zacięcia na określonej części zmiany, mogą wywołać ustrukturyzowane dochodzenie i długoterminowe środki zaradcze, a nie tylko naprawy awaryjne.
Zamów demo
Motoryzacja - tier 1: OEE w wysoko zdyscyplinowanych środowiskach
Producenci OEM i dostawcy tier 1 w motoryzacji mają długą historię z lean manufacturing i Total Productive Maintenance. Organizacje takie jak Automotive Industry Action Group (AIAG) opublikowały obszerne wytyczne dotyczące jakości, kontroli procesu i pomiaru wydajności, chociaż same wartości OEE zwykle omawia się w benchmarkach i materiałach konferencyjnych, a nie w formalnych standardach liczbowych.
W wielu dojrzałych zakładach tier 1 OEE nie jest abstrakcyjną wartością. Jest bezpośrednio powiązana z harmonogramami klientów, celami Overall Line Effectiveness i wymaganiami kontraktowymi dotyczącymi dostępności i dostaw. Choć poszczególne zakłady mogą dzielić się osiągnięciami OEE w studiach przypadków powiązanych z AIAG lub na wydarzeniach branżowych, liczby te zwykle przedstawiane są jako przykłady, a nie uniwersalne normy.
Dlaczego luka utrzymuje się w motoryzacji - tier 1
Nawet przy ugruntowanych praktykach lean i TPM, luki wydajnościowe utrzymują się z kilku powtarzających się powodów:
- Złożone mieszanki produktów i opcji: Zmiany modelowe, rewizje inżynieryjne i warianty specyficzne dla klienta generują częste przezbrojenia i zmiany programów.
- Starzejące się maszyny obok nowych instalacji: Środowiska brownfield łączą starsze maszyny z nową automatyką, co daje heterogeniczne dane i profile awarii.
- Planowane utrzymanie, które nadal wpływa na OEE: Utrzymanie bywa rygorystyczne, ale nie zawsze planowane tak, by zminimalizować wpływ na cele dostępności.
- Brak powiązania między OEE a działaniami utrzymania: Nawet w zdyscyplinowanych kulturach informacje z pulpitów OEE czasami wolno przekładają się na zmiany w rutynach utrzymania lub standardach inżynieryjnych.
Fabrico wspiera dostawców tier 1 przez powiązanie danych OEE ze stanami maszyn, przyczynami przestojów i standardowymi procedurami utrzymania. Produkcja i utrzymanie widzą te same informacje o stratach w czasie rzeczywistym, co pomaga koordynować optymalizację przezbrojeń, planowanie konserwacji zapobiegawczej i ustrukturyzowane rozwiązywanie problemów dotyczących chronicznych usterek.
Zamów demo
Przetwórstwo tworzyw sztucznych: OEE w operacjach ciągłych i półciągłych
Przetwórcy tworzyw stosują ekstruzję, wtrysk, rozdmuch i termoformowanie, dlatego ich profile OEE znacznie się różnią. Stowarzyszenia branżowe, takie jak Plastics Industry Association i różne krajowe federacje tworzyw sztucznych, publikują ogólne wytyczne dotyczące produktywności i wykorzystania, a materiały konferencyjne często odnoszą się do OEE jako użytecznego miernika, szczególnie dla operacji formowania.
Źródła te często rozróżniają operacje ciągłe lub bliskie ciągłości przy dużych wolumenach od warsztatów formowania z krótszymi seriami, które doświadczają znacznie większej liczby przezbrojeń. W rezultacie benchmarki OEE zwykle prezentowane są jako zakresy i przykłady, a nie jeden uniwersalny cel.
W niektórych operacjach ekstruzji lub formowania o dużych wolumenach prezentacje branżowe pokazują wartości OEE bliższe klasycznemu benchmarkowi powyżej 80%, podczas gdy wiele warsztatów z wieloma formami i dużym mixem osiąga znacznie niższe poziomy po uwzględnieniu wszystkich strat związanych z przezbrojeniami i ustawieniami.
Dlaczego luka utrzymuje się w tworzywach sztucznych
Częste przyczyny niskiego OEE to:
- Długie i zmienne przezbrojenia: Zmiany narzędzi, cykle przepłukiwania i stabilizacja procesu często zabierają więcej czasu niż planowano, co obniża dostępność.
- Odpady startowe i dryft procesu: Straty jakości podczas rozruchu lub po zmianie parametrów mogą być znaczące i nie zawsze są w pełni rejestrowane lub przypisywane do konkretnych ustawień.
- Problemy związane z materiałem: Zmiany w partiach żywic, poziomach wilgotności lub wydajności suszenia prowadzą do nieplanowanych przestojów i odrzuceń jakościowych.
- Luki w utrzymaniu form i narzędzi: Uszkodzenia związane ze zużyciem lub problemy z wyrzucaniem tworzą krótkie przestoje i odpady, które trudno sklasyfikować bez ustrukturyzowanych danych utrzymaniowych.
Ponieważ Fabrico łączy OEE, śledzenie produkcji i zarządzanie utrzymaniem w jednej platformie, przetwórcy tworzyw mogą zobaczyć bezpośredni wpływ zmian form, parametrów i stanu narzędzi na dostępność, wydajność i jakość. Zdarzenia przestojów rejestrowane z maszyn są powiązane z działaniami korygującymi i zapobiegawczymi, co pomaga zespołom skupić się na formach, narzędziach i warunkach procesu, które mają największy wpływ na ogólną efektywność.
Zamów demo
Obróbka metali i obróbka skrawaniem: OEE w środowiskach o dużym mixie i zmiennych przepływach
Warsztaty obróbki metali i toczenia stają przed inną rzeczywistością niż wysoce powtarzalne linie spożywcze czy pakujące. OEE nadal jest użyteczne, ale jego interpretacja musi uwzględniać większą zmienność produktów i bardziej skomplikowane trasy produkcyjne.
Organizacje branżowe takie jak SME (Society of Manufacturing Engineers) i różne krajowe stowarzyszenia obróbki metali promują OEE jako jeden z kilku kluczowych wskaźników w wytwarzaniu dyskretnym, a studia przypadków udostępniane przez te kanały często podkreślają jego wartość w wykrywaniu wąskich gardeł.
Opublikowane przykłady z tych środowisk pokazują, że OEE w zakładach zleceniówkach i środowiskach fabrykacyjnych może się bardzo różnić. Wysoce wystandaryzowane, dedykowane linie lub cele mogą osiągać wartości OEE bliższe klasycznym benchmarkom, podczas gdy komórki wytwarzania z mieszanym modelem i częstymi przezbrojeniami oraz operacjami ręcznymi często rejestrują znacznie niższe liczby przy spójnym pomiarze.
Aby uzyskać bardziej szczegółowy przegląd działania OEE w tym kontekście, zobacz przewodnik OEE dla obróbki metali.
Dlaczego luka utrzymuje się w obróbce metali
Typowe wyzwania strukturalne obejmują:
- Wysoki mix produktów i złożoność tras: Wyposażenie jest współdzielone dla wielu części i klientów, więc przezbrojenia i ustawienia są częste i nie zawsze wystandaryzowane.
- Ręczne manipulacje i przygotowanie: Przemieszczanie materiału między operacjami może tworzyć ukryty czas oczekiwania, który nie jest widoczny w danych skupionych na maszynie.
- Programowanie i uruchamianie nowych zleceń: Programowanie NC, mocowanie i inspekcje pierwszej sztuki są często traktowane jako nieuniknione straty czasu zamiast procesów możliwych do optymalizacji.
- Zużycie narzędzi i materiałów eksploatacyjnych: Stopniowa utrata wydajności z powodu narzędzi, płytek i materiałów eksploatacyjnych może obniżać prędkość i jakość długo przed zarejestrowaniem awarii.
Fabrico pozwala producentom metali zbierać OEE bezpośrednio z maszyn, w tym CNC i innych zasobów fabrykacyjnych, a następnie nakładać to na informacje o zleceniach, trasach i narzędziach. Ponieważ przyczyny przestojów i działania utrzymaniowe są śledzone razem, zespoły mogą zidentyfikować, które narzędzia, mocowania lub ustawienia generują najwięcej strat i priorytetyzować prace usprawniające.
Zamów demo
Jak interpretować branżowe benchmarki w swoim zakładzie
We wszystkich sektorach organizacje branżowe i stowarzyszenia zawodowe dostarczają cennych punktów odniesienia i definicji OEE. Jednak skuteczne wykorzystanie tych benchmarków wewnątrz konkretnego zakładu wymaga ostrożnej interpretacji.
Wyjaśnij zakres i definicje
Zanim porównasz jakąkolwiek wartość OEE z zewnętrznymi benchmarkami, potwierdź:
- Czy OEE jest obliczane na podstawie czasu kalendarzowego, zaplanowanego czasu produkcji czy innej podstawy
- Jak traktowane jest planowane utrzymanie, przerwy i spotkania
- Czy dostępność obejmuje czy wyłącza przezbrojenia i ustawienia
- Jak mierzone i klasyfikowane są krótkie zatrzymania i mikroprzestoje
- Czy przerób jest rejestrowany jako odpady czy traktowany oddzielnie
Różnice w tych definicjach mogą łatwo przesunąć OEE o dziesiątki punktów procentowych, dlatego liczby nagłówkowe z organizacji lub konsorcjów trzeba interpretować z ostrożnością.
Zamów demo
Skup się na lukach wydajności, a nie na wartości bezwzględnej
Zakresy benchmarków od wymienionych organizacji są najbardziej pomocne, gdy prowokują ukierunkowane pytania, takie jak:
- Która kategoria strat (dostępność, wydajność, jakość) odbiega najbardziej od tego, co opisywane jest jako typowe dla najlepszych wykonawców
- Które konkretne linie lub maszyny najbardziej odbiegają od rówieśników w naszym zakładzie
- Jakie typy przestojów lub odpadów rosną w czasie, niezależnie od absolutnego poziomu OEE
Takie podejście przekształca benchmarki w kompas, a nie tablicę wyników. Celem jest zidentyfikowanie kilku dominujących strat, które oddzielają obecną wydajność od tego, co wydaje się osiągalne w porównywalnych operacjach, a następnie systematyczne ich rozwiązanie.
Przekształć każdą stratę w działanie
Prawdziwa siła OEE ujawnia się, gdy każda strata jest powiązana z jasnym następnym krokiem. W tym miejscu zintegrowana platforma MES i OEE z wbudowanym zarządzaniem utrzymaniem, taka jak Fabrico, zmienia dynamikę:
- Dane produkcyjne i przestojów rejestrowane bezpośrednio z maszyn eliminują zgadywanie, co faktycznie się wydarzyło
- Ustandaryzowane kody strat zgodne z najlepszymi praktykami branżowymi umożliwiają sensowne porównania w czasie
- Każde zdarzenie przestoju lub chroniczna strata może wygenerować działanie dla produkcji, utrzymania lub inżynierii
- Zespoły widzą, które działania zmniejszyły konkretne straty i gdzie potrzebne są dalsze prace
Dla producentów zainteresowanych praktyczną stroną wdrożenia tego rozwiązania, artykuł Unlock smarter manufacturing with Fabrico OEE opisuje, jak dane w czasie rzeczywistym, wizualizacja i przepływy pracy łączą się na hali produkcyjnej.
Zamów demo
Wykorzystanie Fabrico do zmniejszenia luki OEE w Twojej branży
Niezależnie od tego, czy prowadzisz linię napełniania napojów, komórkę opakowań elastycznych, linię modułów motoryzacyjnych, zakład formowania czy komórkę obróbki metali, wzorzec jest podobny. Organizacje branżowe dostarczają użytecznych zakresów i modeli dojrzałości, jednak uporczywe problemy strukturalne utrzymują wiele zakładów znacznie poniżej ich wyobrażalnych możliwości.
Fabrico pomaga zmniejszyć tę lukę łącząc:
- Automatyczne przechwytywanie danych: Dane produkcyjne i przestojów płyną bezpośrednio z maszyn różnych OEM-ów i technologii.
- Widoczność OEE i strat w czasie rzeczywistym: Zespoły widzą aktualną wydajność i główne straty na linię, komórkę lub maszynę, a nie tylko raporty historyczne.
- Zintegrowane zarządzanie utrzymaniem: Powtarzające się straty mogą uruchamiać prace konserwacyjne, inspekcje lub działania inżynieryjne w ramach tej samej platformy.
- Porównywalność między zakładami: Standardowe definicje OEE i kategorii przestojów umożliwiają sensowne benchmarkowanie między lokalizacjami i zmianami.
Takie połączenie sprawia, że opublikowane benchmarki OEE od organizacji branżowych stają się bardziej wykonalne. Zamiast gonić teoretyczną liczbę „światowej klasy”, producenci mogą powiązać własne dane w czasie rzeczywistym z pracami usprawniającymi, które odzwierciedlają realia ich sektora i bazy zasobów.
Jeśli chcesz sprawdzić, jak Fabrico może wspierać OEE i redukcję strat w Twoich zakładach, możesz Zamów demo lub Skontaktuj się z nami, aby omówić Twoje konkretne środowisko i wymagania.
Zobacz, jak Fabrico łączy OEE i utrzymanie ruchu w jednej platformie.
Zaplanuj demoPowiązane artykuły
Najnowsze wiadomości z naszego bloga


Prawdziwe kafelki Fabrico, dane przykładowe.