


 Connexion
 Blog
Vision par ordinateur pour la fabrication de cosmétiques et de produits d'hygiène

En bref : la vision par ordinateur dans l'industrie cosmétique est rentable là où vos machines ne donnent aucun comptage exploitable : tables de coffrets cadeaux, lots promotionnels, reconditionnement et remplisseuses anciennes sans automate. Sur les remplisseuses, boucheuses et étiqueteuses automatiques, le signal machine vous donne déjà les arrêts et les comptages.
- Sur les lignes à petites séries, les changements de produit, les changements de format et le vide de ligne peuvent prendre une grande part du poste. Mesurez-les avant d'acheter des caméras.
- Une caméra OEE compte la production et vous permet d'ouvrir la vidéo de n'importe quelle minute du poste. Elle ne contrôle ni le niveau de remplissage, ni les étiquettes, ni les codes, ni les scellages. Ce sont les systèmes d'inspection qui le font.
- Orientez les caméras vers le trajet du produit et la sortie, pas vers les personnes, et faites le reporting par station et par poste.
- Fabrico est une plateforme cloud d'OEE et de MES léger. Les caméras IA sont un module complémentaire qui compte la production. Dans la configuration standard, la vidéo est diffusée à la demande et n'est pas stockée dans Fabrico.
Beaucoup de lignes cosmétiques ont déjà une caméra sur l'étiqueteuse ou le codeur, qui vérifie que chaque produit est conforme.
La caméra dont parle cette page fait un autre travail. Elle compte ce que produit la ligne, pour que l'OEE (TRS, taux de rendement synthétique) couvre chaque station, y compris celles où l'on travaille à la main.
Cette page s'adresse aux directeurs d'usine et aux responsables des opérations et de l'amélioration continue, dans les usines de cosmétiques et de produits d'hygiène comme chez les façonniers, qui choisissent où placer les caméras. Pour les modes d'arrêt d'une ligne précise, lisez notre analyse détaillée des lignes de shampooing et de tubes.
Nous vendons Fabrico : vérifiez ce que nous affirmons ici comme vous le feriez avec n'importe quel fournisseur.
Ce que la vision par ordinateur fait sur une ligne cosmétique, et ce qu'elle ne fait pas
Deux types de caméras sont vendus sous le même nom. L'une juge chaque produit. L'autre compte la production pour l'OEE.
| Tâche | Vision d'inspection | Caméra OEE |
|---|---|---|
| Niveau ou poids de remplissage | Oui, ou une trieuse pondérale | Non |
| Étiquette, numéro de lot, date de péremption | Oui | Non |
| Sertissage du tube, scellage, couple de bouchage | Contrôles machine et inspection | Non |
| Compter les produits à une table manuelle | Rarement installée à cet endroit | Oui, c'est sa tâche principale |
| Vidéo de la minute où un arrêt a commencé | Non | Oui, depuis la chronologie du poste |
| Cause d'un arrêt | Non | L'opérateur la saisit. L'aide de la caméra est sur la feuille de route. |
Les deux fonctionnent côte à côte. Quand votre système d'inspection rejette un produit, ce rebut peut alimenter le volet Qualité de l'OEE via le compteur de rebuts de la ligne ou un signal de rejet.
L'inspection est vendue par des sociétés comme Cognex, Keyence et Mettler-Toledo, pas par Fabrico. Voir vision des étiquettes et des codes face à une caméra OEE pour la répartition complète.
Où les lignes de cosmétiques et de produits d'hygiène perdent du temps
C'est le mix produits qui détermine les pertes. Les soins de la peau sont la première catégorie en Europe, avec 32,3 milliards d'euros de ventes au détail en 2025, devant les produits d'hygiène, les soins capillaires, les parfums et le maquillage, selon Cosmetics Europe (EN). Chacune a ses propres emballages : pots, tubes, flacons pompe, verre, sticks et boîtiers. Un façonnier peut en produire plusieurs dans la même semaine, pour plusieurs marques.
- Changements de produit. Nettoyer la trémie, les buses et les tuyauteries avant la formule suivante, plusieurs fois par semaine.
- Changements de format. Un nouveau tube, pot, pompe, mandrin de bouchage, bobine d'étiquettes ou flan d'étui, puis un contrôle de première pièce.
- Vide de ligne. Chaque étiquette, notice, étui et produit codé de la référence précédente quitte la ligne. C'est une étape BPF : ne la bâclez pas, mais chronométrez-la.
- Arrêts au démarrage. Micro-arrêts aux alimentations de bouchons, de pompes et de tubes après chaque changement, traités dans la page sur les lignes de shampooing et de tubes.
- Ralentissements. Les crèmes épaisses et les gels moussants se remplissent souvent plus lentement que les liquides fluides : chaque référence (SKU) a donc besoin de sa propre cadence nominale. Pour les tubes, voir l'OEE des lignes de remplissage de tubes.
- Travail manuel en fin de ligne. Coffrets cadeaux, lots promotionnels avec un échantillon offert, présentoirs et reconditionnement. Ces tables ont rarement un automate : leurs minutes vivent sur une feuille de pointage papier, ou nulle part.
Les arrêts non planifiés coûtent cher à eux seuls. Dans l'enquête True Cost of Downtime 2024 de Siemens (EN) menée auprès de grandes usines, le coût des arrêts dans les produits de grande consommation (PGC, ou FMCG), le secteur dont relèvent la plupart des fabricants de cosmétiques, a doublé par usine depuis 2019, pour atteindre un peu plus de 10 millions de dollars par an. Les PGC ont aussi fait exception à la baisse des heures perdues : leur moyenne est proche de celle de 2019. Les changements de série et le vide de ligne s'y ajoutent, car ils sont planifiés.
Où placer une caméra sur une ligne cosmétique
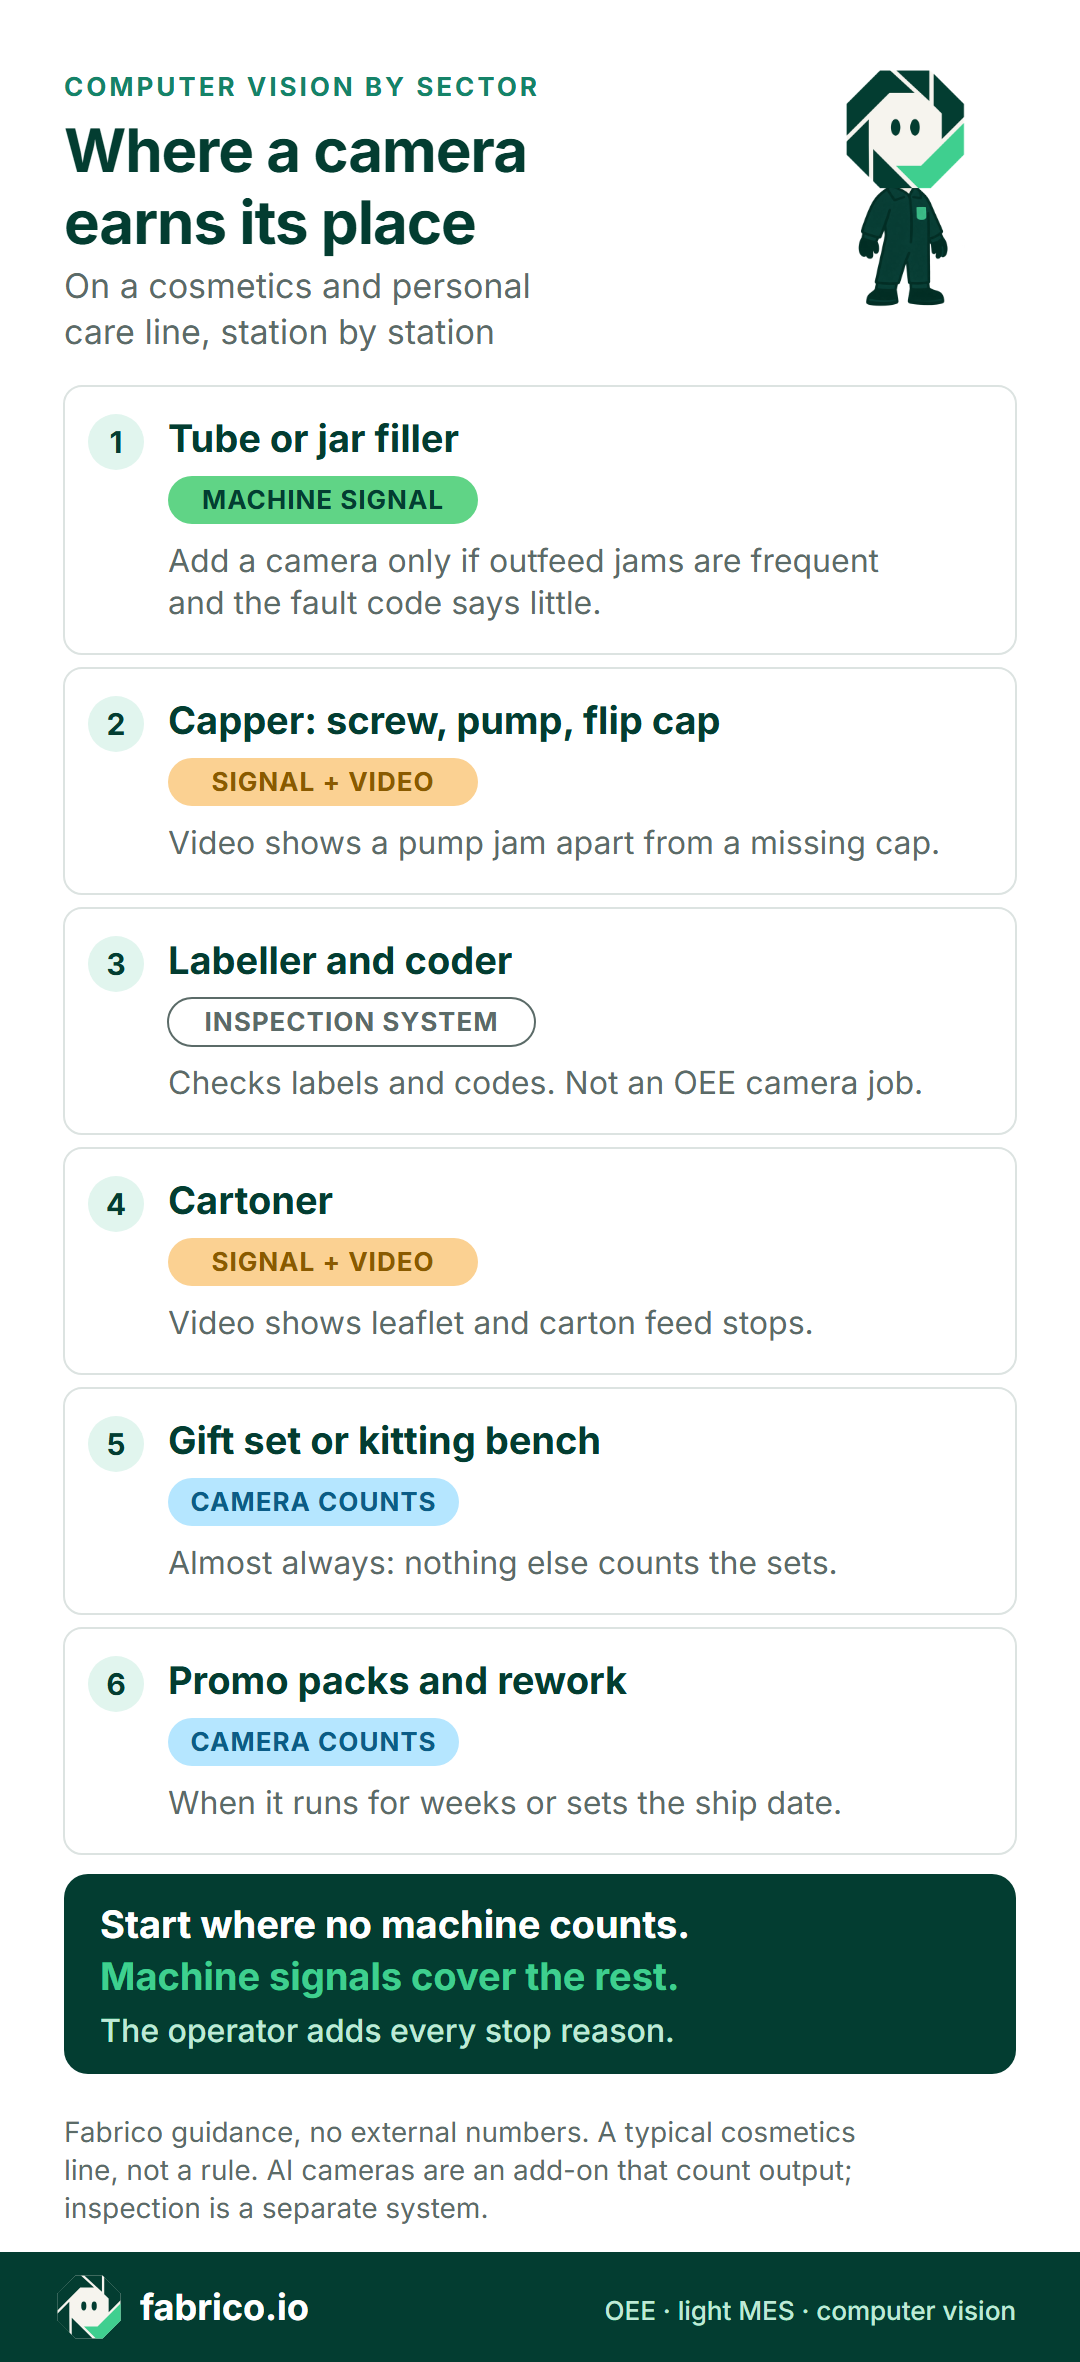
Partez du signal machine partout où il existe : la plupart des remplisseuses, boucheuses, étiqueteuses et étuyeuses automatiques ont un automate (API) ou un compteur. Ajoutez une caméra là où ce signal manque ou en dit trop peu.
Aux stations en ambre, un même code défaut peut cacher plusieurs types d'arrêt. La caméra ne remplace pas le signal : l'équipe ouvre la vidéo des minutes qui comptent et peut distinguer un bourrage de pompe d'un bouchon manquant. La page sur les lignes de shampooing et de tubes détaille ces modes d'arrêt.
Les stations en bleu sont celles où la caméra fait son travail principal. Une table de coffrets cadeaux sans comptage est un angle mort dans l'OEE de la ligne, et pendant une promotion elle peut être l'étape la plus lente.
Caméra, capteur ou opérateur : station par station
Utilisez ce tableau comme premier tri sur votre propre liste de stations.
| Station | Comptage par | Ajouter une caméra quand |
|---|---|---|
| Remplisseuse de tubes | Compteur machine ou automate | Les bourrages en sortie sont fréquents et le code défaut en dit peu |
| Remplisseuse de pots ou de flacons | Compteur machine ou automate | La remplisseuse est ancienne ou semi-automatique, sans signal exploitable |
| Boucheuse : vissage, pompe, capsule à clapet | Automate, ou un capteur en sortie | Les arrêts d'alimentation des pompes et des bouchons méritent un examen plus précis |
| Étiqueteuse | Automate. L'inspection contrôle l'étiquette. | Rarement, pour l'OEE |
| Étuyeuse | Comptage automate | Les arrêts d'alimentation des notices et des étuis sont difficiles à interpréter |
| Encaisseuse | Automate ou un capteur | Rarement |
| Table de coffrets cadeaux ou de kitting | Rien, ou une feuille de pointage papier | Presque toujours : c'est l'usage principal |
| Lots promotionnels et reconditionnement | Rien, ou une feuille de pointage papier | L'opération dure des semaines ou fixe la date d'expédition |
À chaque station, l'opérateur saisit la cause de l'arrêt sur une tablette ou un téléphone. Le signal dit que la ligne s'est arrêtée. Seule une personne peut dire pourquoi.
Pour le même choix sur d'autres types de machines, voir caméra ou capteur pour l'OEE, machine par machine. Pour le calcul de l'OEE à une table manuelle, lisez l'OEE d'un poste de conditionnement manuel.
Vous voulez tester cette répartition sur votre propre liste de stations ? Réservez une démo et apportez la liste des stations.
Changements de série et vide de ligne : ce que la vidéo montre, et ce qu'elle ne montre pas
Le vide de ligne est une étape BPF. La Commission européenne cite la norme EN ISO 22716:2007, les lignes directrices relatives aux bonnes pratiques de fabrication (BPF) des cosmétiques, comme norme harmonisée pour les produits cosmétiques (EN). La check-list BPF de la FDA pour les cosmétiques (EN) ne comporte pas de point sur le vide de ligne, mais elle demande un contrôle voisin sur les étiquettes : « les étiquettes sont examinées pour vérifier leur identité avant les opérations d'étiquetage, afin d'éviter les confusions » (notre traduction).
Une caméra aide pour le temps, pas pour la preuve.
- Le changement de série apparaît comme un arrêt chronométré issu du signal machine, et l'opérateur saisit la cause, par exemple un changement de produit ou un changement de format.
- Demandez si un arrêt de changement de série peut être découpé en étapes, pour que le vide de ligne ait sa propre cause et ses propres minutes. Sinon, l'horodatage de vos photos de vide de ligne permet de les séparer. Dans les deux cas, chronométrez-le à chaque changement de référence, sans pousser personne à sauter un contrôle.
- La vidéo de la caméra peut montrer, par exemple, si l'étuyeuse a attendu les notices après la validation.
- La vidéo de la caméra n'est pas votre enregistrement de vide de ligne. Conservez la check-list, les photos et la seconde signature dans votre propre système qualité.
Nous ne revendiquons aucune conformité BPF ou ISO 22716 pour Fabrico. Pour savoir comment les usines photographient chaque point de contrôle et chronomètrent l'étape, lisez les preuves photo du vide de ligne. Pour les changements de série dans un MES, voir le MES pour la fabrication de cosmétiques.
Exemple chiffré : la semaine coffrets cadeaux d'un façonnier
Exemple fictif, données d'exemple, pas un client. Un façonnier exploite une ligne de pots en novembre : remplisseuse, boucheuse et étiqueteuse, puis une table où quatre opérateurs placent un pot, une notice et un sachet échantillon dans chaque coffret cadeau. Les pots vont directement de l'étiqueteuse à la table.
La semaine : 10 postes de 450 minutes planifiées, soit 4 500 minutes, avec 7 références de coffrets pour deux marques et 6 changements de série. La cadence idéale est de 20 coffrets par minute.
Avant la caméra, le seul comptage était le compteur de la remplisseuse : des pots remplis, pas des coffrets conditionnés. Désormais, une caméra compte les coffrets fermés en sortie de table. Quand le comptage s'arrête plus longtemps que le seuil fixé par l'usine, l'opérateur enregistre un arrêt et choisit la cause.
| Perte | Minutes | Coffrets perdus | Qui la voit |
|---|---|---|---|
| Ralentissements à la table | 573 | 11 460 | Comptage caméra |
| Changements de série, dont 90 min de vide de ligne | 270 | 5 400 | Signal, cause saisie par l'opérateur |
| Arrêts remplisseuse, boucheuse, étiqueteuse | 260 | 5 200 | Signal, cause saisie par l'opérateur |
| Table en attente de boîtes et d'inserts | 150 | 3 000 | Interruption du comptage, saisie par l'opérateur |
| Rebuts au contrôle final | 47 | 940 | Comptage des rebuts |
| Total | 1 300 | 26 000 |
Les minutes de vide de ligne proviennent des heures de validation du vide de ligne. La caméra a compté 64 940 coffrets. 940 ont échoué au contrôle final, donc 64 000 étaient bons.
- Temps de fonctionnement = 4 500 moins 270, 260 et 150 minutes d'arrêts = 3 820 minutes.
- Disponibilité = 3 820 / 4 500 = 84,89 %.
- Performance = 64 940 / (3 820 x 20 = 76 400) = 85,00 %.
- Qualité = 64 000 / 64 940 = 98,55 %.
- OEE = 0,8489 x 0,8500 x 0,9855 = 71,1 %. Vérification : 64 000 coffrets bons / 20 par minute = 3 200 minutes, et 3 200 / 4 500 = 71,1 %.
Chaque minute perdue représente 20 coffrets perdus. Le ralentissement correspond au temps de fonctionnement moins le temps nécessaire aux coffrets comptés à 20 par minute : 3 820 moins 3 247 = 573 minutes. Les 940 rebuts représentent 47 minutes.
La table concentre 723 des 1 300 minutes perdues, soit 56 %. Le compteur de la remplisseuse montrait que la ligne était lente, mais pas où. Seul le comptage à la table a situé le ralentissement chez les opérateurs du conditionnement. Sans lui, on aurait cru à un problème de remplisseuse.
Avec une marge sur coûts variables d'exemple de 0,80 € par coffret, les 14 460 coffrets perdus à la table représentent 11 568 € pour la semaine. Cela ne devient de la trésorerie que si ces coffrets supplémentaires pouvaient être vendus, ou si l'écart se paie en heures supplémentaires.
La solution n'est pas l'affaire de la caméra. Le ralentissement à une table vient souvent de l'implantation, de zones d'atteinte trop éloignées et de l'approvisionnement en matières. La vidéo de quelques minutes d'attente peut montrer un rack de boîtes vide, pas un opérateur lent.
Ce qu'il faut vérifier pour choisir la vision par ordinateur dans l'industrie cosmétique
Posez les mêmes questions à chaque fournisseur, nous compris. Apportez votre propre liste de stations et une vraie semaine de production.
| Question | Comment tester la réponse |
|---|---|
| Le comptage de la caméra correspond-il à un comptage manuel sur notre coffret cadeau ? | Comptez un poste complet à la main au même endroit et comparez. Voir la précision de l'OEE par caméra. |
| Comment le système sait-il quelle référence est en production ? | Changez de référence pendant la démo. Deux coffrets peuvent se ressembler, la caméra ne doit donc pas avoir à deviner. |
| Un changement de série peut-il être découpé en changement de produit, changement de format et vide de ligne ? | Demandez à voir un changement de série codé de trois façons, avec les minutes de chacune. |
| Où se trouve la vidéo, et qui peut l'ouvrir ? | Demandez si elle est diffusée ou conservée, pendant combien de temps, et qui définit les accès. |
| Comment les rebuts de notre système d'inspection arrivent-ils dans l'OEE ? | Demandez quel comptage ou quel signal alimente la Qualité. La caméra OEE ne doit pas prétendre inspecter. |
| Un façonnier peut-il faire son reporting par référence et par client ? | Demandez la semaine dernière par référence, puis par client, à partir des mêmes données. |
| En combien de temps un opérateur code-t-il un arrêt sur un téléphone ? | Donnez le téléphone à un opérateur pendant la démo. S'il faut beaucoup de clics, des codes se perdent. |
| Qu'est-ce qui détermine le devis ? | Envoyez à chaque fournisseur la même liste : lignes, stations, caméras, points de fixation, réseau et formation. |
Trois de ces points dépendent de votre configuration : l'endroit où se trouve la vidéo, la façon dont la référence en cours est définie, et le reporting par client. Posez-nous aussi la question pendant la démo.
Pour des outils nommés, voir notre comparatif des logiciels OEE pour les cosmétiques et les produits d'hygiène. Pour l'ERP et la qualité, voir les logiciels pour la fabrication de cosmétiques, et pour les plateformes OEE en général, notre guide des logiciels OEE.
Caméras, vie privée et instances représentatives du personnel
Les tables de coffrets cadeaux et les postes de reconditionnement placent des personnes près du champ de la caméra. La vie privée devient donc la première question, pas la dernière.
- Orientez la caméra vers le bas, sur la sortie et le trajet du produit, sans visages dans le champ.
- Faites le reporting de l'OEE par station, ligne et poste, jamais par opérateur nommé. La caméra IA de Fabrico compte la production de la station. Elle ne chronomètre pas chaque opérateur.
- Convenez par écrit de qui peut ouvrir la vidéo et pourquoi, avant l'installation de la première caméra.
- Parlez tôt aux instances représentatives du personnel (CSE ou équivalent). En Allemagne, par exemple, la loi sur la constitution des entreprises (BetrVG), article 87 (DE) donne au comité d'entreprise (Betriebsrat) un droit de regard sur les équipements techniques destinés à surveiller le comportement ou la performance du personnel.
Notre guide sur les caméras de ligne de production sans surveillance du personnel couvre la politique et la configuration.
La place de Fabrico
Fabrico est une plateforme cloud d'OEE et de MES léger. Voici ce qu'elle fait aujourd'hui.
- Arrêts et comptages : à partir du signal machine (automate, capteur ou compteur).
- Causes d'arrêt : l'opérateur les saisit sur la ligne, sur une tablette ou un téléphone.
- OEE et pertes : par ligne et par poste, avec les pertes valorisées financièrement.
- Caméras IA, un module complémentaire sur demande : elles comptent la production, y compris aux tables de coffrets cadeaux et sur les machines sans signal exploitable.
- Vidéo : ouvrez la vidéo de la caméra pour n'importe quel moment sur la chronologie du poste. Dans la configuration standard, elle est diffusée à la demande et n'est pas stockée dans Fabrico. Où se trouvent les images dans votre configuration : posez-nous la question pendant la démo.
- Vos données : API REST, webhooks et export Excel ou CSV. Web, iOS et Android.
Sur la feuille de route, pas encore disponible : arrêts détectés par la caméra, zones de bourrage marquées dans l'image, et une caméra qui propose la cause d'un arrêt.
Ce que Fabrico ne fait pas : l'inspection du niveau de remplissage, des étiquettes, des codes ou des scellages, ni les formules, les dossiers de lot ou la traçabilité des lots. Tout cela reste dans vos systèmes d'inspection et votre ERP. Pour la planification et l'ordonnancement de la production, posez-nous la question pendant la démo.
Voir la page vision par ordinateur, OEE et MES, et notre guide du MES léger si vous le comparez à un MES complet.
Voici un résultat obtenu chez un fabricant d'une catégorie voisine. Ficosota, fabricant bulgare de produits d'hygiène, de papier tissu et d'entretien, est aussi investisseur dans Fabrico. Sur 16 lignes, de juin à septembre 2026, son OEE est passé de 53,11 % à 59,62 %. La production bonne est passée de 10,49 millions à 12,92 millions d'unités par mois, et le temps d'arrêt non qualifié est tombé de 3,20 % à 0,40 %. C'est une seule entreprise, pas un point de comparaison pour votre usine. Lisez l'annonce de l'investissement.
Les huit vérifications ci-dessus s'appliquent aussi à nous. Réservez une démo et faites-les sur votre propre ligne.
Questions fréquentes
La même caméra peut-elle contrôler le niveau de remplissage et les étiquettes sur notre ligne cosmétique ?
Non. Le niveau de remplissage, les étiquettes, les codes et les scellages relèvent des systèmes d'inspection et des trieuses pondérales. La caméra OEE compte la production.
Avons-nous besoin de caméras si nos remplisseuses ont déjà des automates ?
Souvent pas sur les remplisseuses : partez de leur signal machine. Ajoutez des caméras là où il n'y a pas de signal exploitable : tables de coffrets cadeaux, lots promotionnels, reconditionnement et machines semi-automatiques anciennes.
La vidéo de la caméra peut-elle servir d'enregistrement de vide de ligne pour l'ISO 22716 ?
Non. Conservez la check-list, les photos et les signatures dans votre propre système qualité : c'est votre enregistrement. Fabrico enregistre le changement de série comme un arrêt chronométré avec la cause saisie par l'opérateur, et nous ne revendiquons aucune conformité BPF ou ISO 22716 à ce sujet.
Comment le système sait-il quel coffret cadeau est en production ?
Posez la question à chaque fournisseur, et à nous pendant la démo. Deux coffrets peuvent se ressembler vus du dessus, donc la référence en cours ne doit pas dépendre d'une supposition de la caméra.
Qu'est-ce qui détermine le coût de la vision par ordinateur sur une ligne cosmétique ?
Les prix ne sont pas publics, les nôtres non plus. Le devis dépend des lignes et des stations, du nombre de caméras, du montage, du réseau et de la formation. Envoyez à chaque fournisseur la même liste de lignes pour pouvoir comparer les devis.
Les instances représentatives du personnel accepteront-elles une caméra sur une table de conditionnement ?
Cela dépend de votre pays et de vos accords, donc parlez-leur tôt. Orientez la caméra vers la sortie, pas vers les visages, faites le reporting par station et par poste, et convenez par écrit de qui peut ouvrir la vidéo.
Vous voulez voir la table des coffrets cadeaux à côté de la remplisseuse sur une seule chronologie ? Réservez une démo ou contactez-nous.
Articles connexes














Tuiles Fabrico réelles, données d'exemple.