


 Zaloguj
 Blog
OEE dla produkcji lodów: zamrażarki, linie patyczkowe i straty przy uruchomieniu

Kluczowe wnioski
- Mierz OEE linii na maszynie, która nadzoruje tempo linii — często napełniarce lub linii patyczkowej — w jednostkach na minutę przy nominalnej prędkości dla danego produktu.
- Produkt utracony przy uruchomieniu, przy zmianach smaku i przy zatrzymaniu to strata jakości: licz w sztukach i waż utraconą mieszankę.
- Zmiany smaków i CIP mają własne kody; mycia w związku z alergenami są mierzone i nigdy nie są skracane.
- Overrun poniżej celu daje oddanie mieszanki nawet gdy liczby wyglądają dobrze — śledź go obok OEE.
- Gdy PLC napełniarki lub pakowarki pokazuje tylko „stopped”, klip z kamery pokazuje co się stało, a operator potwierdza powód.
Linia patyczkowa rozpoczyna pracę o 06:00 po nocnym CIP. Przez pierwsze minuty zamrażarka pobiera produkt z nieprawidłowym overrunem — zbyt miękki, by utrzymać się na patyczku — i pierwsze rzędy idą na odpady. To samo dzieje się po każdej zmianie smaku. Na koniec zmiany raport OEE pokazuje dobrą wartość Availability i stratę Quality, której nikt nie potrafi wytłumaczyć.
Produkcja lodów łączy zakład mieszania wsadowego, ciągłą zamrażarkę, szybkie linie napełniające lub linie patyczkowe, tunel hartowania i pakowanie w chłodnie. Ten przewodnik opisuje jak mierzyć OEE w tym łańcuchu: idealna wydajność, przestoje według stacji, przezbrojenia i czyszczenie, straty przy uruchomieniu, overrun i obliczony przykład zmiany ze wyceną strat.
Linia lodów i gdzie ucieka czas
Mieszanka jest miksowana, pasteryzowana, homogenizowana i dojrzewana w zbiornikach — praca wsadowa przed linią. Ciągła zamrażarka wtłacza powietrze do mieszanki i zamraża część wody; udział dodanego powietrza to overrun. Dodatki takie jak owoce, orzechy czy kawałki czekolady są dozowane po zamrażarce. Produkt trafia potem na linię formowania: napełniacz kubków lub pojemników, linia na rożki, która spryskuje rożek czekoladą przed napełnieniem, lub linia patyczkowa, która wytłacza i tnie produkt lub napełnia formy, wkłada patyczki i często kąpie produkty w polewie. Tunel hartowania doprowadza produkt do temperatury składowania przed pakowaniem, kartonowaniem i magazynem chłodniczym.
Czas ucieka w trzech miejscach: przezbrojenia i czyszczenia, przestoje na maszynach formujących i pakujących oraz produkt utracony, gdy zamrażarka się stabilizuje. Zakład mieszania rzadko zatrzymuje linię, ale kiedy mieszanka nie jest wydana na czas, zamrażarka czeka.

Gdzie mierzyć i idealna wydajność
Mierz OEE linii na maszynie, która nadaje rytm linii dla danego produktu. Na linii patyczkowej jest to sama linia: rzędy na minutę razy produkty na rząd. Na linii kubków to napełniacz, na linii rożków napełniacz rożków. Zamrażarka jest zaprojektowana, by ją zasilać; jeśli nie może dla produktu z ciężkimi dodatkami, to zamrażarka ustala wydajność dla tego produktu.
Ustal idealną wydajność na produkt z prędkości nominalnej, nie z dobrego dnia, i licz w jednostkach na końcu linii. Daj zakładowi mieszania własny widok: zbiorniki wydane na czas względem planu. To nie jest część OEE linii, ale wyjaśnia czasy głodowania.
Przestoje według stacji
| Stacja | Typowe przestoje | Czynnik OEE |
|---|---|---|
| Zakład mieszania | Mieszanka nie wydana, zbiornik dojrzewania nie gotowy | Głodzenie zamrażarki |
| Ciągła zamrażarka | Overrun lub temperatura zasysania poza zakresem, usterki pompy lub wirnika | Availability; produkt poza specyfikacją to Quality |
| Podajnik składników | Mostkowanie dodatków w zasypie, podajnik pusty | Availability lub spadek prędkości |
| Napełniacz kubków i rożków | Magazyn rożków lub kubków pusty, zablokowanie podawania wieczek, łamanie rożków | Availability dla długich przestojów, Performance dla mikroprzestojów |
| Linia patyczkowa | Zacięcia podajnika patyczków, produkty spadające z patyczka, temperatura kąpieli do powlekania | Availability i Quality |
| Tunel hartowania | Temperatura tunelu, błędy transferu tacek lub taśmy | Availability; szok termiczny to Quality |
| Pakowacz i kartoniarka | Spoina folii, produkt poza rytmem, magazyn kartonów pusty | Availability, albo blokowanie linii |
Większość przestojów maszyn formujących i pakujących jest krótka i usuwa je operator. Te mikroprzestoje należą do Performance, liczone ze stanu maszyny, a nie z papierowego dziennika; nasz przewodnik po mikroprzestojach omawia progi i przyczyny.
Zmiany smaku, czyszczenie i straty przy uruchomieniu
Zmiana smaku na tej samej bazie może być flush: nowy mix wypycha stary z zamrażarki, a zmieszany produkt pomiędzy nimi jest stracony. Zmiana na lub z alergenem, takim jak orzechy, wymaga zwalidowanego czyszczenia. Codzienny CIP zamrażarki i linii mieszania to trzeci rodzaj postoju. Nadaj każdemu własny kod. Nigdy nie skracaj zwalidowanego czyszczenia lub CIP, by poprawić OEE — mierz to i trzymaj oddzielnie od awarii, jak wyjaśnia nasz przewodnik o walidacji zmian przy alergenach.
Produkt startowy zasługuje na największą uwagę. Po każdym starcie i każdym zmianie smaku zamrażarka potrzebuje czasu, by osiągnąć właściwy overrun i temperaturę zasysania, i to, co produkuje w tym czasie, to odpady. Na końcu procesu mieszanka pozostająca w liniach jest wypychana i też tracona. Licz te jednostki jako straty Quality i waż utraconą mieszankę, bo strata powtarza się przy każdej zmianie. Nasze przewodniki o redukcji strat przy uruchomieniach i zatrzymaniach i skracaniu czasu przezbrojeń pokazują, od czego zacząć: przygotuj następną mieszankę na czas, zaplanuj kolejność smaków zgodnie z zasadami czyszczenia zakładu i zarejestruj standard dla każdej zmiany.
Jakość: overrun, waga, patyczki i rożki
Jakość to dobre jednostki w stosunku do wyprodukowanych. Zwykłe straty: produkty startowe i flush, produkty spadające z patyczka lub z połamanymi patyczkami, złamane lub rozmoczone rożki, defekty powłoki, zdeformowane produkty po wolnym transferze do tunelu hartowania oraz opakowania odrzucone z powodu wagi lub uszczelnienia.
Overrun wymaga własnego nadzoru. Lody sprzedawane są objętościowo, a robi się je z mixu wagowo. Jeżeli overrun jest poniżej celu, każdy pakiet zawiera więcej mixu niż powinien — to rozdawanie, którego nie pokażą dobre liczniki. Jeżeli jest powyżej, opakowania mogą wyjść poniżej masy. Śledź overrun i wagę pakietów obok OEE.
Hartowanie i pakowanie w chłodni
Tunel hartowania to długi bufor, jak każda zamrażarka. Postój na linii patyczkowej zostawia lukę, która dociera do pakowacza dużo później, a postój pakowacza pozostawia produkt czekający w miejscu, gdzie nie powinien się ocieplić. Naliczaj czasy głodzenia i zablokowania na maszynie, która je spowodowała. Nagromadzenie lodu w tunelu spowalnia go tak samo jak zamrażarkę spiralną, więc loguj dodatkowe rozmrażania z podaniem przyczyny.
Pakowanie ma swoje krótkie przestoje: kondensacja na zimnym produkcie, folia zachowuje się inaczej na zimno, kartony nie kleją się na zimnych powierzchniach. Zaloguj „czekanie na magazyn chłodniczy” jako własny powód, gdy palety nie mogą opuścić hali pakowania.
Źródła danych i kamera
PLC zamrażarki daje przepływ mieszanki, przepływ powietrza, temperaturę zasysania i obciążenie silnika; napełniacz lub linia patyczkowa daje stan i liczniki; tunel hartowania daje temperatury; kontrolna waga pokazuje odrzuty. Kontrole overrun pochodzą z kontroli jakości. Operator podaje powód jednym stuknięciem.
Gdy PLC napełniarki lub pakowarki mówi tylko „stopped”, kamera przy stanowisku zachowuje klip z tego co się stało: zatkany dozownik rożków, produkt spadł z patyczka, pakiet zawieszony przy wlocie pakowarki. Oprogramowanie proponuje powód, operator go potwierdza, a klip zostaje przy przestoju jako dowód.
Przykładowy shift na linii patyczkowej
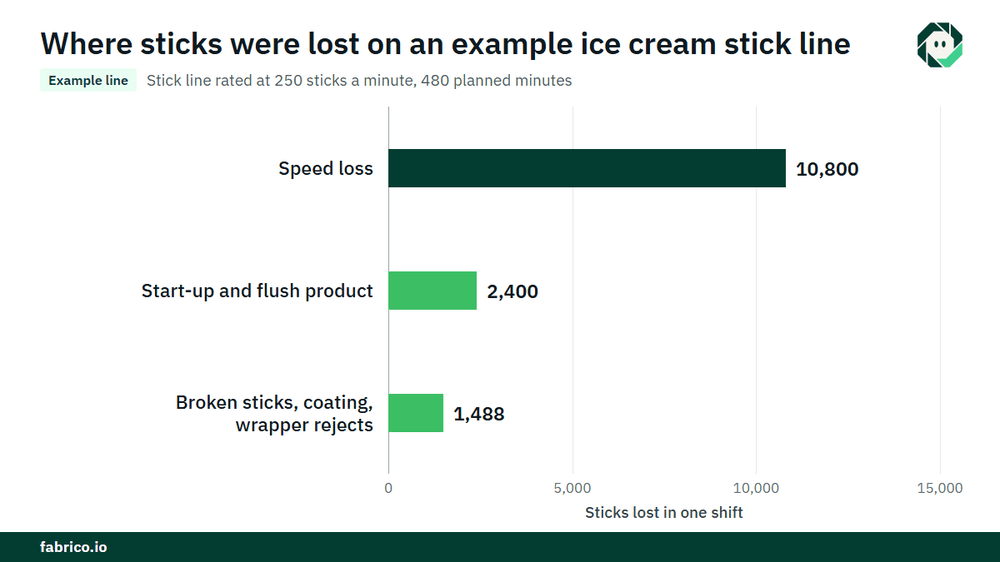
Przykładowa linia (liczby poglądowe, nie klienta): linia patyczkowa o wydajności 250 patyczków na minutę, 25 rzędów po 10, dla tego produktu. Planowany czas produkcji to 480 minut, w sezonie szczytowym gdy zakład jest wyprzedany.
- Dwie zmiany smaku przez flush: 30 minut. Przestoje podajnika patyczków i pakowarki powyżej trzech minut: 18 minut. Czas pracy = 480 minus 48 = 432 minuty. Availability = 432 / 480 = 90,0%.
- Idealna produkcja: 432 x 250 = 108 000 patyczków. Wyprodukowano: 97 200. Performance = 97 200 / 108 000 = 90,0%.
- Odrzuty: produkt startowy i flush 2 400; złamane patyczki, powłoka i odrzuty opakowaniowe 1 488. Razem 3 888. Dobre: 93 312. Quality = 93 312 / 97 200 = 96,0%.
- OEE = 0,900 x 0,900 x 0,960 = 77,8%. Sprawdzenie: 93 312 / 250 = 373,2 minuty przy idealnej szybkości, i 373,2 / 480 = 77,8%.
Teraz wyceń to, zgodnie z regułą cenową uzgodnioną z kontrolerem zakładu. Utrata prędkości to 108 000 minus 97 200 = 10 800 patyczków. W wyprzedanym tygodniu przy $0,08 marży na patyczek (€0,08 w zakładzie w euro) to $864 na zmianę. 2 400 patyczków startowych i flush kosztują co najmniej ich koszt zmienny na mieszaninę, powłokę, patyczek i folię, powiedzmy $0,10 każdy (€0,10), czyli $240 na zmianę. Przy 300 zmianach w sezonie to $259 200 i $72 000, albo €259 200 i €72 000. Poza sezonem, gdy utraconą produkcję można nadrobić, utrata prędkości warta jest znacznie mniej; strata przy uruchomieniu nie, bo produkt i tak zniknął. Zobacz marża wkładu na godzinę linii dla metody.
Błędy, które robią zakłady w produkcji lodów
- Liczenie produktu startowego i flush jako dobrego, bo opuścił zamrażarkę.
- Księgowanie przestoju pakowarki jako problemu linii patyczkowej, albo odwrotnie, przez tunel hartowania.
- Używanie jednej idealnej prędkości dla wszystkich produktów na linii patyczkowej.
- Ignorowanie overrun, bo OEE wygląda dobrze.
- Skracanie walidowanego czyszczenia alergenów lub CIP, aby zaoszczędzić minuty w sezonie szczytowym.
Gdzie pasuje Fabrico
Fabrico to platforma do zarządzania wydajnością produkcji wspomagana wizją komputerową. W zakładzie lodowym zaczyna od OEE i lekkiego MES: automatyczne logowanie przestojów przy zamrażarce, napełniaczu lub linii patyczkowej i pakowarce oraz OEE na żywo według linii i zmiany.
- Operator potwierdza powód jednym dotknięciem, więc flush, CIP i zacięcie podajnika patyczków pozostają oddzielne.
- Klip z kamery jako dowód przy przestoju tam, gdzie kamera obserwuje stanowisko, np. napełniacz rożków lub wlot pakowarki.
- Straty wycenione w pieniądzu i posortowane według wartości, tak że strata przy uruchomieniu i strata prędkości porównują się w dolarach lub euro.
- Jeden widok przez zakłady dla grup mających kilka miejsc produkcji lodów.
- Przy awarii — zlecenie pracy do właściwego technika z jego kosztem.
Receptury mieszanki, zapisy pasteryzacji i zapisy czyszczenia pozostają w własnych systemach i procedurach zakładu. Zaczynasz na jednej linii, z mierzalną bazą i wcześniej uzgodnioną datą decyzyjną. Każdy zakład otrzymuje ofertę po przeglądzie swoich linii.
Najczęściej zadawane pytania
Jak obliczyć OEE na linii patyczkowej do lodów?
Availability to czas pracy podzielony przez planowany czas produkcji. Performance to wyprodukowane patyczki podzielone przez to, co pozwalają nominalne rzędy na minutę razy produkty na rząd w czasie pracy. Quality to dobre patyczki podzielone przez wyprodukowane patyczki. Pomnóż te trzy wartości.
Czy produkt przy uruchomieniu to strata jakości w OEE?
Tak. Produkt wytworzony, gdy zamrażarka się stabilizuje po starcie lub zmianie smaku, nie był dobry za pierwszym razem. Licz go jako odrzut i waż utraconą mieszankę, aby koszt każdej zmiany był widoczny.
Czy overrun wpływa na OEE?
Nie bezpośrednio. Opakowanie z za małą ilością powietrza nadal jest liczone jako dobre, ale mieści więcej mieszanki niż powinno, co jest rozdawnictwem. Śledź overrun obok OEE i wyceń dodatkową mieszankę.
Jak traktować CIP w OEE dla lodów?
Przypisz mu własny kod. Czy będzie traktowany jako czas planowany czy strata Availability to reguła zakładu; w każdym razie mierz go, trzymaj oddzielnie od awarii i nigdy go nie skracaj.
Gdzie powinno się mierzyć OEE na linii lodów?
Na maszynie, która nadaje tempo linii dla danego produktu, zwykle napełniarce lub linii patyczkowej, w jednostkach na końcu linii. Zachowaj dane stacji dla zamrażarki, tunelu hartowania i pakowarki poniżej niej.
Zobacz straty swojej linii patyczkowej w demo
Przywieź przestoje, zmiany smaków i wydajności z jednej linii patyczkowej, a pokażemy straty wycenione w pieniądzu, według zmian.
Powiązane artykuły


Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.