


 Вход
 Блог
OEE за производство на сладолед: фризери, линии за стик и загуби при стартиране

Ключови изводи
- Измервайте OEE на линията на машината, която задава темпото на линията — често пълнителят или линията за стик — в единици в минута при номиналната скорост за продукта.
- Продуктът, загубен при стартиране, при смяна на аромат и при спиране, е загуба на качеството: броите го в бройки и претегляте сместа.
- Смените на аромат и CIP получават собствени кодове; почистванията за алергени се измерват и никога не се съкращават.
- Превишаването или недостигането на целевия овъррън дава разход на смес дори когато броят изглежда добър — следете го до OEE.
- Където PLC на пълнителя или опаковчика отчита само „stopped“, клип от камерата показва какво се е случило и операторът потвърждава причината.
Линията за стик започва в 06:00 след нощното CIP. В първите минути фризерът взема продукт с грешен овъррън — твърде мек, за да задържи на стика — и първите редове отиват на отпадък. Същото се случва след всяка смяна на аромат. В края на смяната докладът за OEE показва добра стойност на Availability и загуба на Quality, която никой не може да обясни.
Производството на сладолед свързва пакетна смесителна инсталация, непрекъснат фризер, бързи линии за пълнене или стик линии, тунел за втвърдяване и опаковане на студено. Това ръководство обхваща как да измерите OEE по тази верига: идеалният темп, спирания по станции, смени на аромати и почистване, загуби при стартиране, овъррън и разгледан пример за смяна със стойности на загубите.
Линията за сладолед и къде отива времето
Смесът се блендира, пастьоризира, хомогенизира и отлежава в танкове — пакетна работа преди линията. Непрекъснатият фризер вкарва въздух в сместа и замразява част от водата; делът въздух е овъррън. Добавки като плодове, ядки или парченца шоколад се дозират след фризера. Продуктът след това отива на оформящата линия: пълнител за чашки или кутии, линия за фунийки, която напръсква фунийката с шоколад преди пълнене, или стик линия, която екструдира и реже продукта или пълни форми, вкарва пръчици и често потапя продуктите в глазура. Тунел за втвърдяване довежда продукта до температура за съхранение преди опаковане, картониране и студено хладилно помещение.
Времето се губи на три места: смени и почиствания, спирания на оформящите и опаковащите машини и продукт, загубен докато фризерът се стабилизира. Сместта рядко спира линията, но когато сместа не се пуска навреме, фризерът чака.

Къде да измервате и идеалният темп
Измервайте OEE на линията на машината, която задава темпото за конкретния продукт. На стик линия това е самата стик линия: редове в минута по продукти на ред. На линия за чашки това е пълнителят, на линия за фунийки — пълнителят за фунийки. Фризерът е оразмерен да ги подхранва; ако не може за продукт с тежки добавки, фризерът определя темпото за този продукт.
Задайте идеалния темп за продукта от номиналната скорост, не от добър ден, и броите в бройки на края на линията. Дайте на смесилния цех собствено виждане: танкове, освободени навреме спрямо плана. Това не е част от OEE на линията, но обяснява време на звезден дефицит.
Спирания по станции
| Станция | Типични спирания | Фактор за OEE |
|---|---|---|
| Смесилен цех | Сместа не е пусната, танк за отлежаване не е готов | Звезден дефицит на фризера |
| Непрекъснат фризер | Овъррън или температура на всмукване извън обхват, проблеми с помпа или мешачка | Availability; продуктът извън спецификация е Quality |
| Дозатор на добавки | Задръстване на насипните материали в бункера, дозаторът празен | Availability или загуба на скорост |
| Пълнител за чаши и фунийки | Магазин за фунийки или чашки празен, задръстване при подаване на капаци, счупване на фунийки | Availability за дълги спирания, Performance за микроспрaвания |
| Стик линия | Закъсване на вмъквача на пръчки, падане на продукти от стика, температура на банята за глазура | Availability и Quality |
| Тунел за втвърдяване | Температура на тунела, повреди при прехвърляне на тави или ленти | Availability; термичен шок е Quality |
| Опаковчик и картонираща машина | Преплитане на фолио, продукт извън позиция, магазин за кутии празен | Availability, или блокиране на линията |
Повечето спирания на оформящите и опаковачните машини са кратки и се оправят от оператора. Тези микроспрaвания принадлежат в Performance, броени от състоянието на машината, а не от хартиен журнал; нашето ръководство за микроспрaвания покрива праговете и причините.
Смени на аромат, почистване и загуби при стартиране
Смяна на аромат върху една и съща базова смес може да е flush — новата смес изкарва старата от фризера и смесеният продукт между тях се губи. Смяна към или от алерген, като ядки, изисква валидирано почистване. Дневният CIP на фризера и смесителните линии е трети вид стоп. Дайте на всеки свой код. Никога не съкращавайте валидирано почистване или CIP, за да вдигнете OEE — измервайте го и го дръжте отделно от повреди, както обяснява нашето ръководство за валидация на смяна при алергени.
Продуктът при стартиране заслужава най-голямото внимание. След всеки старт и след всяка смяна на аромат фризерът се нуждае от време, за да достигне правилния овъррън и температура на всмукване, и това, което се произведе през това време, е отпадък. В края на производствения ход остатък от смес в линиите се изтласква и също се губи. Бройте тези бройки като загуби на Quality и претегляйте загубената смес, защото загубата се повтаря при всяка смяна. Нашите ръководства за намаляване на загубите при стартиране и спиране и намаляване на времето за смяна показват откъде да започнете: пригответе следващата смес навреме, планирайте реда на ароматите според правилата за почистване на завода и запишете стандарт за всяка смяна.
Качество: овъррън, тегло, стик и фунийки
Качество са добрите бройки спрямо произведените бройки. Обичайните загуби: продукти от стартиране и flush, продукти паднали от стика или със счупени пръчици, счупени или влажни фунийки, дефекти в глазурата, деформирани продукти след бавно прехвърляне към тунела за втвърдяване и опаковки отхвърлени заради тегло или запечатване.
Овъррънът има собствено наблюдение. Сладоледът се продава по обем и се прави от смес по тегло. Ако овъррънът е под целта, всяка опаковка съдържа повече смес от предвиденото — това е раздаване, което добрият брой не показва. Ако е над целта, опаковките могат да излязат под тегло. Следете овърръна и теглото на опаковките до OEE.
Втвърдяване и опаковане на студено
Тунелът за втвърдяване е дълъг буфер, като всеки фризер. Спиране на стик линията оставя празнина, която достига опаковчика много по-късно, а спиране на опаковчика оставя продукт да чака там, където не трябва да се затопля. Зареждайте звезден дефицит и блокирано време на машината, която го е причинила. Натрупване на лед в тунела го забавя както при спираловиден фризер, затова логвайте допълнителни размразявания с причина.
Опаковането има свои кратки спирания: кондензация върху студен продукт, фолиото се държи различно на студено, картоните не залепват на студени повърхности. Логвайте „чакане за студено хладилно помещение“ като собствена причина, когато палетите не могат да напуснат опаковъчната зала.
Източници на данни и камерата
PLC на фризера дава поток на смес, поток на въздух, температура на всмукване и товар на мотора; пълнителят или стик линията дават състояние и броя; тунелът за втвърдяване дава температури; кантовачът дава брак. Проверките за овъррън идват от качествения контрол. Операторът дава причината с едно докосване.
Където PLC на пълнителя или опаковчика казва само „stopped“, камера на станцията запазва клип какво се е случило: фунийка задръстена в диспенсера, продукт паднал от стика, опаковка хваната при входа на опаковчика. Софтуерът предлага причина, операторът я потвърждава и клипът остава с спирането като доказателство.
Разгледана смяна на стик линия
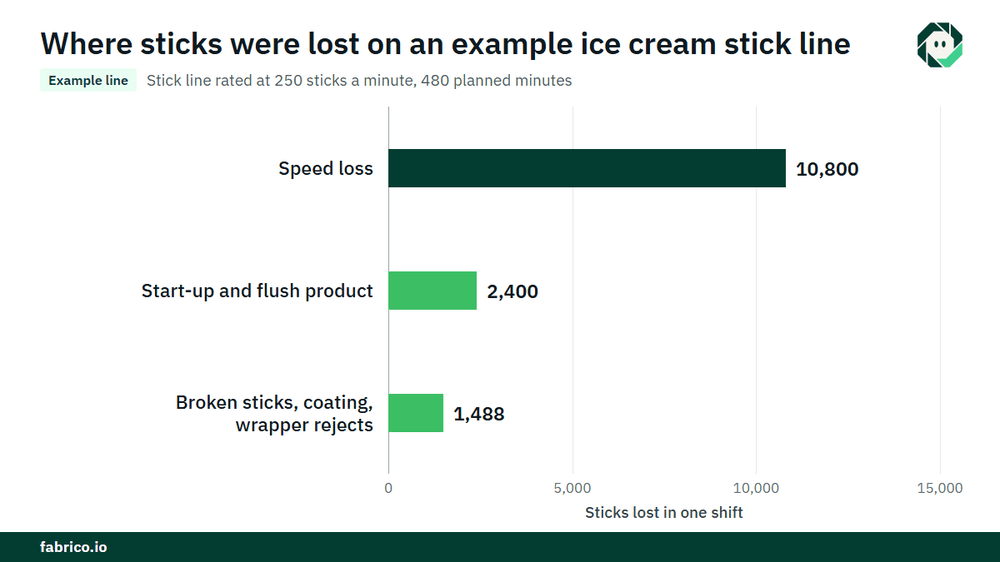
Примерна линия (илюстративни числа, не от клиент): стик линия с номинал 250 стика в минута, 25 реда по 10, за този продукт. Планираното производствено време е 480 минути, в пик сезон когато заводът е изчерпан.
- Две смени на аромат чрез flush: 30 минути. Спирания на вмъквача на пръчките и опаковчика над три минути: 18 минути. Работно време = 480 минути минус 48 = 432 минути. Availability = 432 / 480 = 90.0%.
- Идеален добив: 432 x 250 = 108 000 стика. Произведени: 97 200. Performance = 97 200 / 108 000 = 90.0%.
- Бракове: продукт от стартиране и flush 2 400; счупени пръчици, дефекти в глазурата и опаковъчни бракове 1 488. Общо 3 888. Добри: 93 312. Quality = 93 312 / 97 200 = 96.0%.
- OEE = 0.900 x 0.900 x 0.960 = 77.8%. Проверка: 93 312 / 250 = 373.2 минути при идеалната скорост, и 373.2 / 480 = 77.8%.
Сега го ценообразуваме, съгласно правилото за ценообразуване договорено с контролъра на завода. Загубата на скорост е 108 000 минус 97 200 = 10 800 стика. В седмица с изчерпване при $0.08 принос на стик (€0.08 във фабрика в евро), това е $864 на смяна. 2 400-те стартиращи и flush стикове струват поне променливите им разходи за смес, глазура, пръчка и фолио, да кажем $0.10 всеки (€0.10), така че $240 на смяна. За 300 смени в пик сезон това е $259 200 и $72 000, или €259 200 и €72 000. В нисък сезон, когато загубеният добив може да се навакса, загубата на скорост струва много по-малко; загубата при старт не, защото продуктът е изчезнал в двата случая. Вижте приносна маржа на линия на час за метода.
Грешки, които правят заводите при производство на сладолед
- Броене на продуктите от стартиране и flush като добри, защото са излезли от фризера.
- Записване на стоп на опаковчика като проблем на стик линията, или обратното, през тунела за втвърдяване.
- Използване на една идеална скорост за всички продукти на стик линия.
- Игнориране на овърръна, защото OEE изглежда добър.
- Съкращаване на валидирано почистване за алергени или CIP, за да се спестят минути в пиков сезон.
Къде пасва Fabrico
Fabrico е платформа за управление на производителността, поддържана с компютърно зрение. В завод за сладолед тя започва с OEE и лек MES: автоматично регистриране на престои при фризера, пълнителя или стик линията и опаковчика, и OEE в реално време по линия и смяна.
- Операторът потвърждава причината с едно докосване, така че flush, CIP и закъсване на вмъквач на пръчки остават отделни.
- Клип от камера като доказателство за стоп, когато камера наблюдава станцията, например пълнител за фунийки или вход на опаковчик.
- Загубите са оценени в пари и класирани по стойност, така че загубата при старт и загубата на скорост се сравняват в долари или евро.
- Един изглед през заводите за групи с няколко обекта за сладолед.
- При повреда — работна поръчка към правилния техник с неговата стойност.
Рецептури за смеси, записи за пастьоризация и записи за почистване остават в собствените системи и процедури на завода. Започвате на една линия, с измерена базова стойност и договорена дата за решение. Всеки завод получава оферта след преглед на своите линии.
Често задавани въпроси
Как се изчислява OEE на стик линия за сладолед?
Availability е работно време над планираното производствено време. Performance е направените стикове над това, което позволяват номиналните редове в минута по продукти на ред за времето на работа. Quality е добрите стикове над произведените стикове. Умножете трите.
Продуктът при стартиране - загуба на Quality ли е в OEE?
Да. Продукт, произведен докато фризерът се стабилизира след старт или смяна на аромат, не е бил добър първия път. Бройте го като бракуване и претегляйте загубената смес, за да е видима стойността на всяка смяна.
Влияе ли овъррънът на OEE?
Не директно. Опаковка с твърде малко въздух все още се брои като добра, но съдържа повече смес отколкото трябва — това е раздаване. Следете овърръна до OEE и оценявайте допълнителната смес.
Как да третираме CIP в OEE за сладолед?
Дайте му собствен код. Дали влиза в планираното време или се брои като загуба на Availability е правило на завода; във всеки случай измервайте го, дръжте го отделно от повреди и никога не го съкращавайте.
Къде трябва да се измерва OEE на линия за сладолед?
На машината, която задава темпото за този продукт, обикновено пълнителят или стик линията, в единици на края на линията. Дръжте данните по станции за фризера, тунела за втвърдяване и опаковчика под него.
Вижте загубите на вашата стик линия в демо
Донесете спиранията, смяната на аромати и скоростите от една стик линия за сладолед и ние ще покажем загубите оценени в пари, по смени.
Свързани статии










Реални плочки на Fabrico, примерни данни.