


 Iniciar sesión
 Blog
OEE para la producción de helados: congeladores, líneas de polos y pérdidas en el arranque

Puntos clave
- Mida el OEE de la línea en la máquina que marca el ritmo de la línea, a menudo el llenador o la línea de polos, en unidades por minuto a su velocidad nominal por producto.
- El producto perdido en el arranque, en los cambios de sabor y en el paro es una pérdida de calidad: cuéntelo en unidades y pese la mezcla.
- Los cambios de sabor y el CIP tienen sus propios códigos; las limpiezas por alérgenos se miden y nunca se acortan.
- Un overrun por debajo del objetivo regala mezcla incluso cuando el conteo parece correcto: regístrelo junto al OEE.
- Donde el PLC del llenador o del empaquetador dice solo “stopped”, un clip de cámara muestra lo ocurrido y el operario confirma la razón.
La línea de polos arranca a las 06:00 tras el CIP nocturno. En los primeros minutos el congelador toma producto con overrun incorrecto —demasiado blando para sujetarse al polo— y las primeras filas se desperdician. Lo mismo ocurre tras cada cambio de sabor. Al final del turno el informe de OEE muestra una buena cifra de Availability y una pérdida de Quality que nadie puede explicar.
La producción de helados reúne una planta de mezcla por lotes, un congelador continuo, líneas rápidas de llenado o líneas de polos, un túnel de endurecido y el empaquetado en frío. Esta guía cubre cómo medir el OEE en esa cadena: la tasa ideal, las paradas por estación, los cambios de sabor y la limpieza, la pérdida en el arranque, el overrun y un turno ejemplificado con las pérdidas valoradas.
La línea de helado y dónde se va el tiempo
La mezcla se bate, pasteuriza, homogeneiza y madura en tanques —trabajo por lotes aguas arriba de la línea. El congelador continuo incorpora aire en la mezcla y congela parte del agua; la proporción de aire añadida es el overrun. Las inclusiones como fruta, frutos secos o trozos de chocolate se dosifican tras el congelador. El producto va luego a su línea de formado: un llenador de vasos o tarrinas, una línea de conos que rocía el cono con chocolate antes de llenar, o una línea de polos que extruye y corta el producto o rellena moldes, inserta palos y a menudo baña los productos en cobertura. Un túnel de endurecido lleva el producto a la temperatura de almacenaje antes del envasado, el cartoneado y la cámara fría.
El tiempo se consume en tres sitios: cambios y limpieza, paradas en las máquinas de formado y envasado, y producto perdido mientras el congelador se asienta. La planta de mezcla rara vez para la línea, pero cuando la mezcla no se libera a tiempo, el congelador espera.

Dónde medir y la tasa ideal
Mida el OEE de la línea en la máquina que marca el ritmo para ese producto. En una línea de polos eso es la propia línea: filas por minuto por productos por fila. En una línea de vasos es el llenador, en una de conos el llenador de conos. El congelador está dimensionado para alimentarla; si no puede para un producto con muchas inclusiones, el congelador fija la tasa para ese producto.
Fije la tasa ideal por producto a partir de la velocidad nominal, no de un buen día, y cuente en unidades al final de la línea. Dé a la planta de mezcla su propia vista: tanques liberados a tiempo frente al plan. No forma parte del OEE de la línea, pero explica el tiempo de inanición.
Paradas por estación
| Estación | Paradas típicas | Factor OEE |
|---|---|---|
| Planta de mezcla | Mezcla no liberada, tanque de envejecimiento no listo | Privar al congelador |
| Congelador continuo | Overrun o temperatura de aspiración fuera de rango, fallos de bomba o de eje agitador | Availability; producto fuera de especificación es Quality |
| Doseador de ingredientes | Puenteo de inclusiones en la tolva, doseador vacío | Availability o pérdida de velocidad |
| Rellenador de vasos y conos | Revista de conos o vasos vacía, atascos en alimentación de tapas, rotura de conos | Availability para paradas largas, Performance para microparadas |
| Línea de polos | Atrapamiento del inserto de palos, productos cayéndose del palo, temperatura del baño de cobertura | Availability y Quality |
| Túnel de endurecido | Temperatura del túnel, fallos en transferencia de bandejas o cintas | Availability; choque térmico es Quality |
| Empaquetador y cartoneadora | Empalme de film, producto fuera de paso, revista de cartones vacía | Availability, o bloqueo de la línea |
La mayoría de las paradas de formado y envasado son cortas y las arregla el operario. Esas microparadas pertenecen a Performance, contadas desde el estado de la máquina en lugar de un registro en papel; nuestra guía sobre microparadas cubre umbrales y causas.
Cambios de sabor, limpieza y pérdida en el arranque
Un cambio de sabor sobre la misma mezcla base puede ser un flush: la nueva mezcla empuja la vieja fuera del congelador y el producto mezclado entre ambas se pierde. Un cambio hacia o desde un alérgeno, como frutos secos, necesita una limpieza validada. El CIP diario del congelador y de las líneas de mezcla es un tercer tipo de parada. Dé a cada uno su propio código. Nunca acorte una limpieza validada o un CIP para subir el OEE: mídalo y manténgalo separado de las averías, como explica nuestra guía sobre la validación de cambios por alérgenos.
El producto de arranque merece la mayor atención. Tras cada arranque y cada cambio de sabor, el congelador necesita tiempo para alcanzar el overrun correcto y la temperatura de aspiración, y lo que se produce en ese tiempo es desperdicio. Al final de un lote, la mezcla que queda en las líneas se empuja y también se pierde. Cuente esas unidades como pérdidas de Quality y pese la mezcla perdida, porque la pérdida se repite con cada cambio. Nuestras guías para reducir pérdidas de arranque y parada y reducir el tiempo de cambio muestran por dónde empezar: prepare la siguiente mezcla a tiempo, planifique el orden de sabores conforme a las reglas de limpieza de la planta y registre un estándar para cada cambio.
Calidad: overrun, peso, polos y conos
La calidad son las unidades buenas sobre las unidades fabricadas. Las pérdidas habituales: producto de arranque y flush, productos caídos del palo o con palos rotos, conos rotos o empapados, defectos de cobertura, productos deformados tras una transferencia lenta al túnel de endurecido y packs rechazados por peso o sellado.
El overrun necesita su propia vigilancia. El helado se vende por volumen y se hace a partir de mezcla por peso. Si el overrun funciona por debajo del objetivo, cada pack contiene más mezcla de la debida —es regalo que el buen conteo nunca muestra. Si va por encima, los packs pueden salir por debajo de peso. Controle el overrun y el peso de los packs junto al OEE.
Endurecido y envasado en frío
El túnel de endurecido es un buffer largo, como cualquier congelador. Una parada en la línea de polos deja un hueco que llega al empaquetador mucho después, y una parada del empaquetador deja producto esperando donde no debe calentarse. Impute el tiempo hambriento y bloqueado a la máquina que lo causó. La acumulación de hielo en el túnel lo enlentece igual que a un congelador tipo espiral, así que registre descongelaciones extra con una razón.
El envasado tiene sus propias paradas cortas: condensación en producto frío, el film se comporta distinto en frío, los cartones no pegan en superficies frías. Registre «esperando a la cámara fría» como razón propia cuando los pallets no puedan salir de la sala de empaquetado.
Fuentes de datos y la cámara
El PLC del congelador da flujo de mezcla, flujo de aire, temperatura de extracción y carga del motor; el llenador o la línea de polos dan estado y conteos; el túnel de endurecido da temperaturas; la controladora de peso da rechazos. Las comprobaciones de overrun vienen de calidad. El operario da la razón con un toque.
Donde el PLC del llenador o empaquetador solo dice «stopped», una cámara en la estación guarda un clip de lo ocurrido: un cono atascado en el dispensador, un producto caído del palo, un pack enganchado en la entrada del empaquetador. El software sugiere una razón, el operario la confirma y el clip queda con la parada como evidencia.
Un turno calculado en una línea de polos
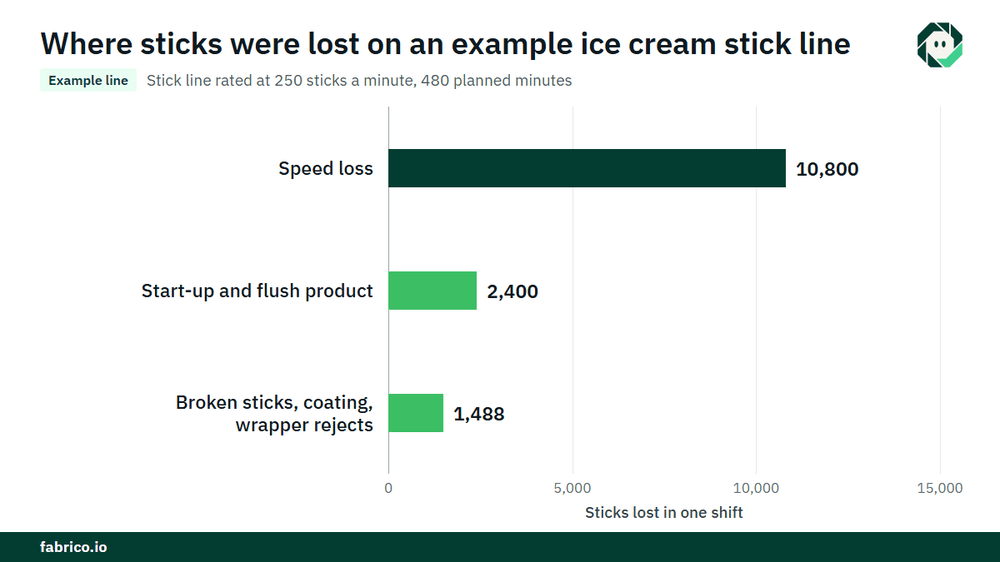
Línea de ejemplo (números ilustrativos, no un cliente): una línea de polos con capacidad nominal 250 polos por minuto, 25 filas de 10, para este producto. Tiempo de producción planificado 480 minutos, en temporada alta cuando la planta está vendida por completo.
- Dos cambios de sabor por flush: 30 minutos. Paradas del inserter de palos y del empaquetador por más de tres minutos: 18 minutos. Tiempo de funcionamiento = 480 menos 48 = 432 minutos. Availability = 432 / 480 = 90,0%.
- Salida ideal: 432 x 250 = 108.000 polos. Producidos: 97.200. Performance = 97.200 / 108.000 = 90,0%.
- Rechazos: producto de arranque y flush 2.400; palos rotos, defectos de cobertura y rechazos del empaquetador 1.488. Total 3.888. Buenos: 93.312. Quality = 93.312 / 97.200 = 96,0%.
- OEE = 0,900 x 0,900 x 0,960 = 77,8%. Verificación: 93.312 / 250 = 373,2 minutos a tasa ideal, y 373,2 / 480 = 77,8%.
Ahora expréselo en dinero, con la regla de fijación de precios acordada con el controller de la planta. La pérdida de velocidad es 108.000 menos 97.200 = 10.800 polos. En una semana vendida a $0.08 de contribución por polo (€0.08 en una planta en euros), eso son $864 por turno. Los 2.400 polos de arranque y flush cuestan al menos su coste variable de mezcla, cobertura, palo y film, digamos $0.10 cada uno (€0.10), por lo que $240 por turno. En 300 turnos de temporada alta eso es $259.200 y $72.000, o €259.200 y €72.000. Fuera de temporada, cuando la producción perdida se puede recuperar, la pérdida de velocidad vale mucho menos; la pérdida de arranque no, porque el producto se ha ido de cualquier forma. Ver margen de contribución por hora de línea para el método.
Errores que cometen las plantas en la producción de helado
- Contar el producto de arranque y flush como bueno porque salió del congelador.
- Registrar una parada del empaquetador como un problema de la línea de polos, o viceversa, a través del túnel de endurecido.
- Usar una tasa ideal única para todos los productos en una línea de polos.
- Ignorar el overrun porque el OEE parece correcto.
- Acortar una limpieza validada por alérgenos o un CIP para ahorrar minutos en temporada alta.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación habilitada por visión por ordenador. En una planta de helado comienza por el OEE y un MES ligero: registro automático del tiempo de inactividad en el congelador, el llenador o la línea de polos y el empaquetador, y OEE en vivo por línea y turno.
- El operario confirma la razón con un toque, por lo que un flush, un CIP y un atasco del inserter de palos permanecen separados.
- Un clip de cámara como evidencia para una parada donde una cámara vigila la estación, como un llenador de conos o la entrada del empaquetador.
- Pérdidas valoradas en dinero y clasificadas por valor, de modo que la pérdida de arranque y la pérdida de velocidad se comparen en dólares o euros.
- Una vista única entre plantas para grupos con varios sitios de helado.
- Para una avería, una orden de trabajo al técnico correcto con su coste.
Las recetas de mezcla, los registros de pasteurización y los registros de limpieza permanecen en los propios sistemas y procedimientos de la planta. Empiezas en una línea, con una línea base medida y una fecha de decisión acordada por adelantado. Cada planta recibe un presupuesto tras la revisión de sus líneas.
Preguntas frecuentes
¿Cómo se calcula el OEE en una línea de polos?
Availability es tiempo de funcionamiento sobre tiempo de producción planificado. Performance es polos hechos sobre lo que permiten las filas nominales por minuto por productos por fila en el tiempo de funcionamiento. Quality es polos buenos sobre polos hechos. Multiplica las tres.
¿El producto de arranque es una pérdida de calidad en OEE?
Sí. El producto hecho mientras el congelador se asienta tras un arranque o un cambio de sabor no era bueno la primera vez. Cuéntalo como rechazo y pesa la mezcla perdida, para que el coste de cada cambio sea visible.
¿Afecta el overrun al OEE?
No directamente. Un pack con muy poco aire sigue contando como bueno, pero contiene más mezcla de la que debería, lo que es regalo. Siga el overrun junto al OEE y valore la mezcla extra.
¿Cómo debe tratarse el CIP en el OEE del helado?
Déle su propio código. Si se considera tiempo planificado o pérdida de Availability es una regla de la planta; en cualquier caso, mídalo, manténgalo apartado de las averías y nunca lo acorte.
¿Dónde debe medirse el OEE en una línea de helado?
En la máquina que marca el ritmo de la línea para ese producto, normalmente el llenador o la línea de polos, en unidades al final de la línea. Mantenga los datos por estación para el congelador, el túnel de endurecido y el empaquetador bajo ella.
Vea las pérdidas de su línea de polos en una demo
Traiga las paradas, cambios de sabor y tasas de una línea de polos y mostramos las pérdidas valoradas en dinero, por turno.
Artículos relacionados










Tarjetas reales de Fabrico, datos de ejemplo.