


 Iniciar sesión
 Blog

OEE para la producción de pasta: prensa, secador, cambios de matriz y envasado

Puntos clave
- Mida la prensa y el secador en kg por hora a la velocidad nominal de la prensa para cada forma; asigne al envasado su propio OEE cuando haya silos de almacenamiento intermedios.
- Un cambio de matriz o de forma cuesta la parada, el desperdicio de arranque después de ella y cualquier hueco que deje en el secador.
- El secador funciona horas por detrás de la prensa - un problema en él aparece mucho después de la causa, así que cargue cada pérdida a la estación que la causó.
- El desperdicio de arranque, las comprobaciones, las manchas blancas y la pasta rota son pérdidas de calidad, incluso cuando se re-muelan.
- Donde el PLC de una envasadora solo dice 'stopped', un clip de cámara muestra lo que pasó y el operario confirma la razón.
La prensa en la línea de pasta corta recibe una nueva matriz para fusilli a las 13:00. El cambio tarda media hora, luego la primera masa que pasa por la nueva matriz tiene manchas blancas y color incorrecto hasta que el vacío y la temperatura se estabilizan, y ese producto va a desperdicio. Horas más tarde, el secador entrega los primeros fusilli buenos a los silos. El informe de OEE muestra un cambio de matriz y nada sobre el desperdicio.
Las líneas de pasta son continuas: dosificación, amasado, la prensa y un secador que retiene el producto durante horas, con el envasado a menudo funcionando por separado de los silos de almacenamiento. Esta guía cubre dónde medir el OEE en líneas de pasta largas y cortas, las paradas habituales, los cambios de matriz, el secador, los desperdicios de arranque y la calidad, el envasado, y una guardia trabajada con las pérdidas valoradas.
Dónde medir el OEE en una línea de pasta
Sémola y agua, y huevos para pasta con huevo, se dosifican en un mezclador, y la prensa empuja la masa en vacío a través de una matriz. En una línea de pasta corta, un cuchillo en la cara de la matriz corta las formas, un agitador previscador afianza la superficie y un secador de banda reduce la humedad. En una línea de pasta larga, un esparcidor cuelga los hilos en varillas que viajan por el previscador y el secador, y los hilos se cortan a longitud tras el secado. Ambos terminan en silos de almacenamiento o almacenes de varillas, y el envasado toma de ellos.
Mida la prensa y el secador como una sola línea en kg por hora de pasta seca, a la velocidad nominal de la prensa para cada forma. La tasa viene del diseño o de un máximo probado para esa matriz, no de una buena semana. Debido a que los silos desacoplan el envasado de la prensa, el envasado tiene su propio OEE en envases por minuto.

Paradas por estación
| Estación | Paradas típicas | Factor OEE |
|---|---|---|
| Dosificación y amasador | Abastecimiento de sémola, dosificación de agua fuera de rango, fallos del amasador | Disponibilidad, o dejar a la prensa sin material |
| Prensa | Presión de matriz alta por matriz bloqueada, pérdida de vacío, temperatura de masa fuera de rango | Disponibilidad; masa fuera de especificación es calidad |
| Esparcidor (pasta larga) | Varillas atascadas, hilos rompiéndose o cayendo de las varillas | Disponibilidad y calidad |
| Presecador y secador | Clima fuera de rango, fallos en transporte por banda o varillas, varillas cayendo dentro | Disponibilidad, o pérdida de velocidad cuando la prensa se ralentiza |
| Desmoldeador y cortadora (pasta larga) | Desgaste de la cuchilla, varillas que no se liberan, rotura en el corte | Disponibilidad; hilos rotos son calidad |
| Envasado | Empalme de film, puenteo en la pesada, cargador de cajas vacío, mercancía larga no alineada en la entrada | Disponibilidad para paradas largas, Rendimiento para microparadas |
Una prensa que para no se reinicia simplemente. La masa en el tornillo y la matriz debe volver al estado correcto, y el primer producto tras una parada larga a menudo va a desperdicio. Registre la parada y la pérdida de arranque por separado, para que ambos se muestren.
Cambios de matriz y de forma
Un cambio de forma significa una nueva matriz, en la pasta corta un nuevo ajuste de cuchillo, y a menudo nuevos ajustes de secador y un formato de embalaje diferente. Algunas prensas pueden cambiar la matriz con una parada corta, otras requieren una parada larga. Mida el cambio desde el último kg bueno de la forma anterior hasta el primer kg bueno de la nueva, de modo que el desperdicio de arranque quede dentro del cambio de formato y no se oculte solo en Calidad.
Gran parte de un cambio de matriz es susceptible de SMED: limpiar e inspeccionar la siguiente matriz antes del cambio, tenerla en la prensa, preajustar el cuchillo y anotar los ajustes para cada forma. Registre un tiempo estándar por cambio y registre cada minuto por encima con una razón. El lavado de matrices y la limpieza de la línea fijados por las reglas de higiene de la planta tienen sus propios códigos: mídalos y nunca los acorte para mejorar el OEE.
El secador como proceso largo
El secador retiene el producto durante horas, por lo que es tanto el amortiguador más largo como el bucle de retroalimentación más lento de la línea. Un problema de masa en la prensa aparece como fisuras o roturas solo cuando la pasta sale del secador, mucho después de la causa. Una falla del secador obliga a la prensa a ralentizar o a parar, aunque la prensa esté bien. Cargue cada pérdida a la estación que la causó, no a la que la vio aparecer.
Un cambio de forma también puede dejar el secador parcialmente cargado mientras el nuevo producto circula, y un secador funcionando por debajo de su carga es una pérdida de velocidad incluso cuando no hay paradas. Compare kg salientes del secador con la tasa ideal de la prensa hora a hora; nuestra guía sobre rendimiento OEE muestra cómo separar pérdida de velocidad de microparadas.
Desperdicio de arranque y calidad
La calidad es kg buenos sobre kg fabricados. Las pérdidas en una línea de pasta: desperdicio de arranque tras un arranque de prensa o un cambio de matriz, manchas blancas por vacío deficiente, fisuras por un perfil de secado que no conviene a la forma, pasta larga rota en el esparcidor, cortadora y empaquetadora, pasta corta fuera de tamaño, y producto con humedad fuera de rango. Los desperdicios de masa fresca y la pasta seca rota a menudo se re-muelan y reutilizan; siguen siendo pérdidas de calidad, porque la línea empleó tiempo en producirlos. Nuestra guía sobre pérdidas de arranque y paro explica cómo medirlas.
La humedad cuenta doble. La pasta secada por debajo de su objetivo vende menos agua, así que la misma sémola da menos kg para vender, y el OEE no lo mostrará. Controle la humedad final frente al objetivo junto al OEE.
Envasado de pasta
El envasado funciona desde los silos, así que sus paradas no detienen la prensa hasta que los silos se llenen. La pasta corta pasa por pesadoras multicabezal a bolsas o cajas; la pasta larga necesita pesadoras y entradas diseñadas para productos largos, donde los hilos desalineados causan atascos y roturas. La mayoría de las paradas son cortas: unión de film, puenteo en la pesada, cargador de cajas vacío. Cuéntelas según el estado de la máquina, no según un registro en papel.
El sobrellenado es la pérdida de envasado que OEE no captura. Una bolsa o caja por encima del peso declarado sigue contando como buena, así que haga un seguimiento del peso medio por envase por pesadora y ponga precio a la diferencia, como en nuestra guía sobre giveaway and overfill.
Fuentes de datos y la cámara
El PLC de la prensa da kg por hora, velocidad del tornillo, vacío, temperatura de la masa y presión de matriz; el secador da temperatura, humedad y estado del transporte; los niveles de silo muestran cuánto está retrasado el envasado. Las máquinas de envasado dan estado, paradas y contadores, la controladora de peso da rechazos, y calidad da controles de humedad. El operario da la razón con un toque.
Donde un PLC de esparcidor o empaquetador dice solo 'stopped', una cámara en la estación guarda un clip de lo que pasó: varillas atascadas, hilos en el suelo, una caja enganchada en la entrada. El software sugiere una razón, el operario la confirma, y el clip queda con la parada como evidencia.
Una guardia trabajada en una línea de pasta corta
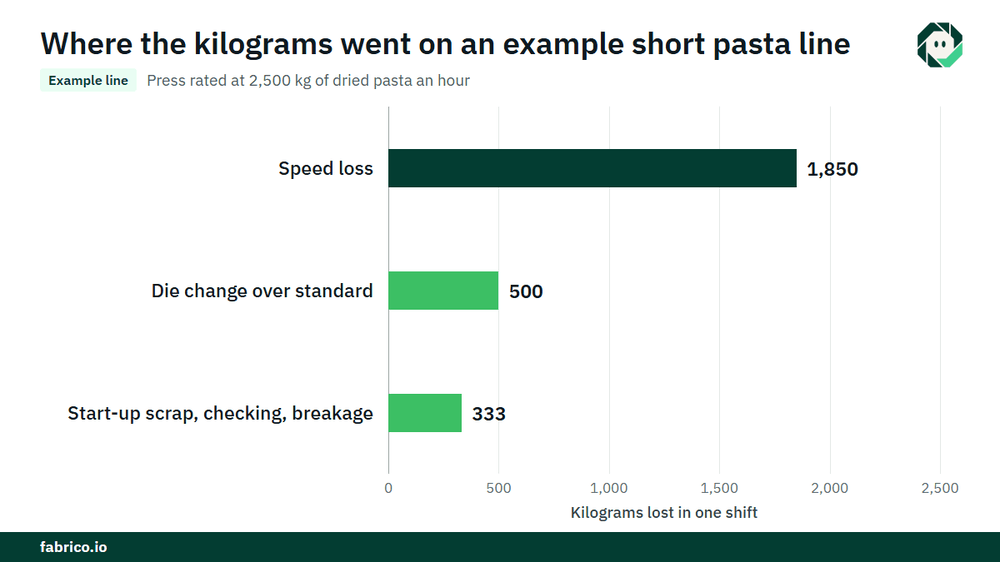
Línea de ejemplo (números ilustrativos, no de cliente): una prensa de pasta corta con 2.500 kg de pasta seca por hora de capacidad nominal para esta forma. El tiempo de producción planificado es de 480 minutos.
- Cambio de matriz: 30 minutos, frente a un estándar de 18. La prensa se detiene más de tres minutos en total: 6 minutos. Total 36 minutos.
- Tiempo de ejecución = 480 menos 36 = 444 minutos. Disponibilidad = 444 / 480 = 92,5%.
- Salida ideal: 7,4 horas x 2.500 = 18.500 kg. Producido: 16.650 kg, con la prensa por debajo de la tasa mientras el clima del secador estaba fuera de rango. Rendimiento = 16.650 / 18.500 = 90,0%.
- Desperdicio de arranque, fisuras y roturas: 333 kg. Buenas: 16.317 kg. Calidad = 16.317 / 16.650 = 98,0%.
- OEE = 0,925 x 0,900 x 0,980 = 81,6%. Comprobación: 16.317 / 2.500 = 6,527 horas, o 391,6 minutos, y 391,6 / 480 = 81,6%.
Ahora póngalo precio. La pérdida de velocidad es 18.500 menos 16.650 = 1.850 kg. El exceso en el cambio de matriz es 12 minutos, o 500 kg a la tasa nominal. Si la línea está vendida y un kg de pasta aporta $0,40 de contribución (€0,40 en una planta euro), la pérdida de velocidad cuesta $740 por turno y el exceso $200. En 600 turnos al año eso es $444.000 y $120.000, o €444.000 y €120.000. Nuestra guía sobre la hidden factory muestra cómo convertir esos kg en un caso de capacidad.
Errores que cometen las plantas en la producción de pasta
- Medir el OEE en el envasador y llamarlo OEE de la línea, mientras los silos ocultan las pérdidas de la prensa.
- Empezar el reloj del cambio de matriz en el intercambio de la matriz en lugar del último kg bueno.
- Cargar las paradas causadas por el secador a la prensa, o los defectos de la prensa al secador.
- Contar el desperdicio re-molido como producción buena.
- Usar una tasa ideal única para todas las formas y matrices.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación habilitada por visión por ordenador. En una línea de pasta comienza con OEE y MES ligero: registro automático de paradas en prensa, secador, esparcidor y envasadoras, y OEE en vivo por línea y turno.
- El operario confirma la razón con un toque, por lo que un cambio de matriz, una pérdida de vacío y una falla de secador permanecen separados.
- Un clip de cámara como evidencia de una parada donde una cámara vigila la estación, como un esparcidor de pasta larga o la entrada de una envasadora.
- Pérdidas valoradas en dinero y ordenadas por dinero, de modo que pérdida de velocidad, excesos de cambio de matriz y desperdicio de arranque se comparan en dólares o euros.
- Una vista única a través de plantas para grupos que manejan varias líneas de pasta.
- Para una avería, una orden de trabajo al técnico adecuado con su coste.
Recetas, perfiles de secado y registros de higiene permanecen en los propios sistemas y procedimientos de la planta. Empieza en una línea, con una base medida y una fecha de decisión acordada de antemano. Cada planta recibe una cotización tras revisar sus líneas.
Preguntas frecuentes
¿Cómo se calcula el OEE en una línea de pasta?
La disponibilidad es tiempo de funcionamiento sobre tiempo de producción planificado. El rendimiento es kg de pasta seca producidos sobre lo que la tasa nominal de la prensa para esa forma permite en el tiempo de funcionamiento. La calidad es kg buenos sobre kg producidos. Multiplique los tres.
¿Cuánto debería tardar un cambio de matriz de pasta?
No hay tiempo estándar: depende de la prensa, la matriz y qué más cambia con la forma. El objetivo SMED es un número de minutos de una sola cifra para la parte hecha con la máquina parada. Empiece midiendo sus propios cambios frente a un estándar.
¿El desperdicio de arranque es una pérdida de Disponibilidad o de Calidad?
El tiempo que la prensa está parada es Disponibilidad. El producto hecho tras el reinicio que no cumple especificación es Calidad. Medir el cambio hasta el primer kg bueno mantiene ambas en vista.
¿Debe el envasado tener su propio OEE en una línea de pasta?
Sí, cuando hay silos de almacenamiento entre el secador y el envasado. La prensa y el secador entonces funcionan con su propio ritmo, y el envasado tiene su propio tiempo planificado, tasa y paradas.
¿Puede una cámara ayudar en un esparcidor de pasta larga?
Donde una cámara vigila el esparcidor, guarda un clip de lo que ocurrió cuando la línea paró, como varillas atascadas o hilos caídos. El software sugiere una razón y el operario la confirma.
Vea las pérdidas de su línea de pasta en una demo
Traiga las paradas, cambios de matriz y tasas de una línea de pasta, y mostraremos las pérdidas valoradas en dinero, por turno.
Artículos relacionados




Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.